
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 04.08.2026 Herkunft: Website


Um die Ursache für Vibrationen der Antriebswelle eines großen Schiffes zu finden, reicht es selten aus, nur den Propeller zu prüfen. Das gleiche Symptom kann durch Propellerbelastung, Unrundheit der Welle, Ausrichtung, Lagerzustand, Kupplungsgeometrie, Schmierung oder eine Resonanzreaktion der Wellenleitung und der Tragstruktur verursacht werden.
Die Diagnose wird schneller, wenn Vibrationen vor der Demontage der Komponenten nach Geschwindigkeit, Last, Temperatur und Standort klassifiziert werden. Dieser Ansatz trägt dazu bei, eine wiederholbare Anregungsquelle von einem Zustand zu trennen, der nur auftritt, wenn der Antriebsstrang heiß, stark belastet oder strukturell ausgelenkt ist.
Eine Vibrationsbeschwerde wird erst dann zu einer nützlichen Diagnoseinformation, wenn ihr Betriebsmuster definiert ist. „Die Welle vibriert“ ist zu breit, da unterschiedliche Fehler an einem einzigen Betriebspunkt ähnliche Bewegungen erzeugen können. Zeichnen Sie zunächst auf, wo die Vibration am stärksten ist, bei welcher Wellengeschwindigkeit sie beginnt, ob sich die Amplitude mit der Antriebslast ändert und ob sich gleichzeitig die Lagertemperatur ändert.
Das Geschwindigkeitsverhalten ist das erste Trennzeichen. Vibrationen, die mit der Drehzahl stetig zunehmen, verdienen eine Untersuchung auf rotierende Geometrieprobleme wie Unwucht, Exzentrizität, Wellenschlag oder Kupplungsfehler. Ein scharfer Peak, der auf einen engen Drehzahlbereich beschränkt ist, kann stattdessen auf Resonanz oder eine dynamische Reaktion der Wellenlinie hinweisen. Ein Betrieb oberhalb oder unterhalb des problematischen Bereichs kann das Symptom vorübergehend lindern, die eigentliche Ursache wird dadurch jedoch nicht ermittelt.
Das Lastverhalten fügt eine weitere Ebene hinzu. Wenn die Vibration bei gleicher Drehzahl bei geringer Antriebsanforderung moderat bleibt, bei höherem Schub jedoch erheblich zunimmt, prüfen Sie die hydrodynamische Belastung des Propellers, die Lagerreaktion, die Kupplungsbewegung und Ausrichtungsänderungen unter Drehmoment. Wenn Vibrationen mit einer Erhöhung der Lagertemperatur einhergehen, rücken der Schmierzustand und die Lagerbelastung in der Inspektionspriorität nach oben.
Zum Schluss notieren Sie den Standort . Ein hoher Messwert in der Nähe eines Lagers beweist nicht automatisch, dass das Lager die Vibration verursacht hat. Der Lagersockel, das Fundament, die Rumpfstruktur oder verbundene Maschinen können Vibrationen von einem anderen Teil der Wellenleitung übertragen oder verstärken. Vergleichen Sie mehrere Messpositionen, bevor Sie die nächstgelegene Komponente austauschen.
Betriebsmuster können eine lange Fehlerliste auf eine überschaubare Menge reduzieren, bevor eine aufdringliche Inspektion beginnt. Bei Wellenleitungen großer Schiffe ist die Beziehung zwischen Wellendrehzahl und Antriebslast besonders nützlich, da unter deutlich unterschiedlichen hydrodynamischen und strukturellen Bedingungen identische Drehzahlen auftreten können.
Eine stark Schwingung drehzahlabhängige, aber vergleichsweise lastunempfindliche sollte die Aufmerksamkeit auf die rotierende Geometrie, das Gleichgewicht, die Geradheit der Welle, den Zustand des Flansches und die geschwindigkeitsbezogene Resonanz lenken. Wenn ein wiederholbarer Spitzenwert nur innerhalb eines schmalen Drehzahlbereichs auftritt und dann abnimmt, gehen Sie nicht davon aus, dass die Welle einfach verbogen ist. Wellenstrang, Lager, Tragkonstruktion und Anbaugeräte können ein dynamisches System mit geschwindigkeitsabhängiger Reaktion bilden.
Eine Vibration, die mit zunehmender Last bei ähnlichen Drehzahlen viel stärker wird , weist auf eine andere Gruppe von Möglichkeiten hin. Propellerzufluss, Blattzustand, hydrodynamische Anregung, Lagerbelastung, Wellenbiegung oder Ausrichtungsänderungen unter Betriebskräften können eine Rolle spielen. Die statische Ausrichtung allein stellt nicht immer die Wellenlinie unter tatsächlichen Betriebsbedingungen dar, da Rumpfdurchbiegung, Propellerkräfte, Lagerverhalten und Temperatur das System verändern können.
Die Temperatur hilft dabei, Probleme zu erkennen, die sich im Laufe der Zeit unter Last entwickeln. Wenn auf die Vibration ein allmählicher Anstieg der Lagertemperatur folgt, prüfen Sie die Ölversorgung, den Schmiermittelzustand, das Spiel, den Lagerkontakt, die Lagerreaktion und die Wellenausrichtung, anstatt die Vibration als isoliertes Auswuchtproblem zu betrachten. Umgekehrt kann eine Vibration, die sofort bei einer wiederholbaren Drehzahl ohne abnormale Temperatur auftritt, eine frühere Untersuchung der Anregung und Resonanz rechtfertigen.
Der diagnostische Wert ergibt sich aus der Kombination von Variablen. Drehzahl, Schiffsgeschwindigkeit, Antriebslast, Lagertemperatur, Vibrationsort, Betriebsdauer, Tiefgang und die aktuelle Wartungshistorie sollten gemeinsam protokolliert werden. Ein Parameter allein identifiziert den Fehler selten zuverlässig.

Die propellerbezogene Anregung ist ein logischer Ausgangspunkt, wenn sich die Vibration nach einem Aufprall, einer Reparatur, einer Verschmutzung oder einer spürbaren Änderung des hydrodynamischen Verhaltens ändert. Schaufelschäden, ungleiche Schaufelgeometrie, Ablagerungen, kavitationsbedingte Anregung oder ungleichmäßige Anströmung können periodische Kräfte auf die Welle ausüben. Diese Kräfte breiten sich dann durch die Antriebswelle aus, wodurch ein stromabwärts gelegenes Symptom leicht mit einem Lager- oder Kupplungsfehler verwechselt werden kann.
Die Welle selbst muss sowohl als rotierende Komponente als auch als Teil eines ausgerichteten elastischen Systems bewertet werden. Übermäßiger Rundlauf, lokale Biegung, exzentrische Zapfen, beschädigte Flanschschnittstellen oder Maßfehler können zu zyklischer Verschiebung und Lastschwankungen führen. Daher kann die kritische Wellengeometrie nicht allein anhand der Materialfestigkeit beurteilt werden. Geradheit, Koaxialität, Zapfenzustand, Flanschgenauigkeit, Oberflächenzustand und die Beziehung zwischen benachbarten Wellenabschnitten sind alle wichtig.
Shanghai TOTEM Machinery Co., Ltd Geschmiedete Antriebswellen umfassen Maß- und Geometriekontrolle, die für Antriebswellenanwendungen relevant ist, einschließlich Geradheit, Koaxialität, Rundlauf, Oberflächenzustand und Inspektionsanforderungen. Diese Faktoren sind besonders wichtig, wenn die rotierende Geometrie zu einer wiederholten Wellenerregung beitragen kann.
Zwischenabschnitte verdienen die gleiche Aufmerksamkeit, da eine lange Schachtlinie einen Geometrie- oder Ausrichtungsfehler auf mehrere Stützen verteilen kann. A Schiffszwischenwellen sind mit benachbarten Wellenabschnitten, Kupplungen und Lagern verbunden, daher sollten Zapfengeometrie, Flanschflächen, Koaxialität, Rundlauf und Ausrichtungszustand als ein zusammenhängendes System und nicht als unabhängige Prüfpunkte betrachtet werden.
Lager führen zu einem weiteren Fehlerpfad. Falsche Lagerreaktion, ungeeignetes Spiel, Schmierprobleme, Lagerzapfenverschleiß, Sockelverschiebung oder Ausrichtungsfehler können den Zustand des Ölfilms verändern und die lokale Belastung erhöhen. Ein anhaltender Temperaturanstieg in Verbindung mit Vibrationen ist daher bedeutsamer als jedes einzelne Symptom. Beim Austausch eines beschädigten Lagers, ohne zu ermitteln, warum seine Belastung oder sein Schmierzustand anormal wurden, besteht die Gefahr, dass sich der Ausfall wiederholt.
Eine sinnvolle Diagnose geht vom Betriebsbeweis über nicht-invasive Kontrollen und erst dann zur Demontage über. Der gleichzeitige Austausch mehrerer Komponenten vernichtet wertvolle Beweise und macht es schwierig zu überprüfen, welche Maßnahme die ursprüngliche Vibration der Wellenlinie korrigiert hat.
| Beobachtetes Muster | mit höherer Priorität prüft | mögliche Mechanismen |
|---|---|---|
| Die Vibration steigt stark mit der Drehzahl an | Propellerbalance, Wellenschlag, Flanschgeometrie, Kupplungszustand | Unwucht, Exzentrizität, gebogene oder ungenaue rotierende Geometrie |
| Starke Spitze in einem schmalen Drehzahlband | Schwingungsspektrum, Stützen, Fundamente, Wellendynamikverhalten | Resonanz, Wirbel, strukturelle Verstärkung |
| Höhere Vibration bei ähnlicher Drehzahl, aber größerer Belastung | Propellerzustand, Lagerreaktion, Ausrichtung, Kupplungsbewegung | Hydrodynamische Anregung, lastabhängige Biegung oder Ausrichtung |
| Vibration und steigende Lagertemperatur | Schmierung, Lagerspiel, Zapfenkontakt, Lagerbelastung | Verschlechterung des Ölfilms, Überlastung, Fehlausrichtung |
| Lokale Vibration nach Wartung der Schachtleitung | Kupplungsflächen, Zapfenschlag, Lagerposition, Montageprotokolle | Installationsfehler, falscher Versatz, geometrische Abweichung |
Für eine systematische Inspektion beginnen Sie mit den Betriebsdaten und nicht mit dem Austausch von Komponenten. Zeichnen Sie Vibrationen an konsistenten Messpunkten auf und vergleichen Sie mehrere Drehzahl- und Lastkombinationen. Überprüfen Sie die Lagertemperaturen und Schmierungsanzeigen während derselben Läufe. Überprüfen Sie, ob das Problem auf Trockendock, Grundberührung, Propellerarbeiten, Lageraustausch, Kupplungsarbeiten oder Änderungen an der Schiffsbeladung zurückzuführen ist.
Als nächstes prüfen Sie zugängliche Komponenten auf Lockerheit, Undichtigkeiten, beschädigte Fundamente, Anomalien bei der Kupplung und den Zustand des Propellers. Fahren Sie mit Rundlauf- und Dimensionsmessungen fort, wenn die Beweise auf eine rotierende Geometrie hinweisen. Durch statische Ausrichtungsprüfungen können dann Lagerpositionen und Wellengeometrie ermittelt werden. Die Ergebnisse sollten jedoch anhand des tatsächlichen Betriebsverhaltens interpretiert werden, da Schiffsbeladung, strukturelle Durchbiegung, Propellerkräfte und Temperatur die Wellenleitungsbedingungen im Betrieb verändern können.
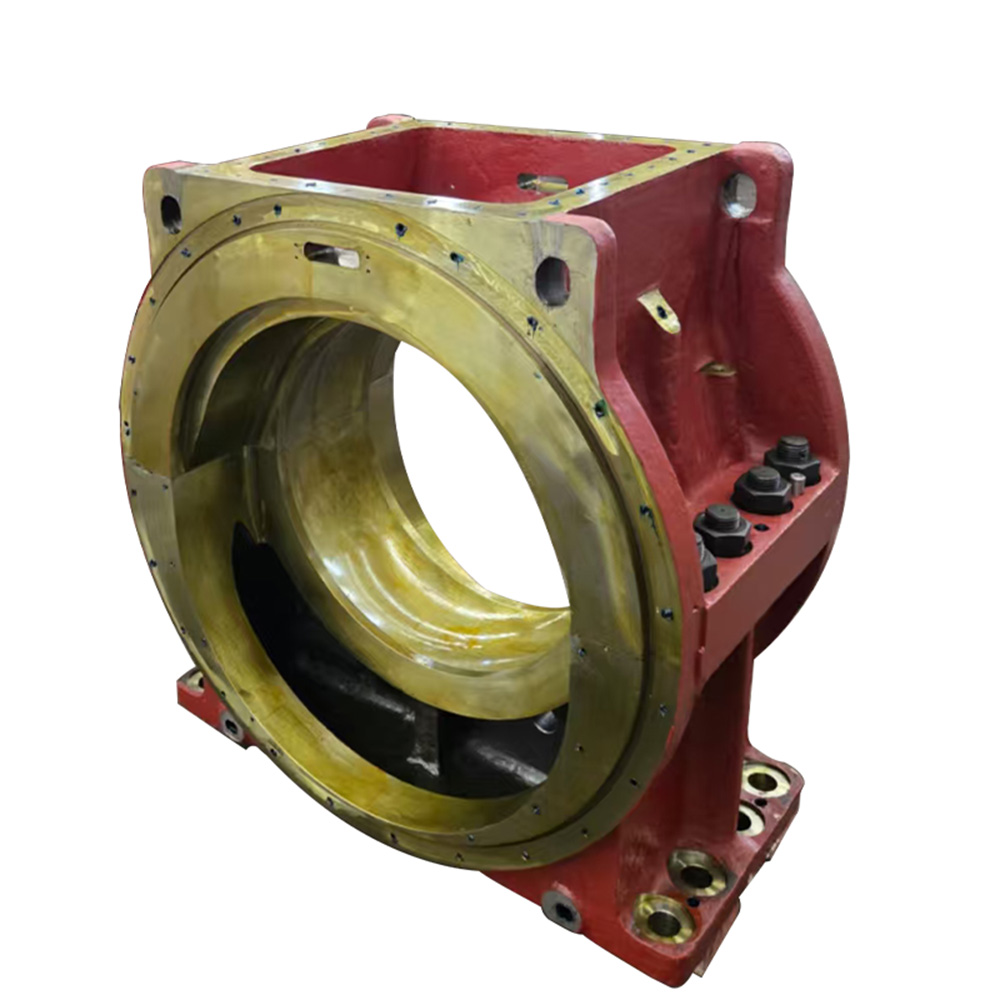
Die Lagerinspektion sollte mehr als nur das Aussehen der Oberfläche umfassen. Passung, Spiel, Schmierkanäle, Auflagezustand und Wellenzapfengeometrie müssen gemeinsam berücksichtigt werden. Der Das Zwischenwellenlager arbeitet mit dem Wellenzapfen, der Lagerstruktur und dem Schmiersystem zusammen, weshalb Wellendurchmesser, Lastzustand, Maßhaltigkeit und Schmierungsanforderungen als zusammenhängende Variablen bewertet werden sollten.
Korrekturmaßnahmen sollten die Erregungsquelle oder den ungünstigen Betriebszustand beseitigen und nicht nur das sichtbare Symptom unterdrücken. Ein beschädigter oder unausgeglichener Propeller erfordert eine Reparatur und eine Maßüberprüfung, während ein übermäßiger Wellenschlag je nach gemessenem Zustand und zulässigen Grenzwerten möglicherweise eine genauere Prüfung der Geradheit, der Lagerzapfen, der Flanschschnittstellen, der Kupplungsinstallation oder des Wellenaustauschs erfordert.
Bei Wellenfehlausrichtungsvibrationen kann das einfache Verschieben eines Lagers, bis die Vibration nachlässt, an anderer Stelle zu ungünstigen Belastungen führen. Bei der Korrektur sollten Lagerreaktionen, Wellenbiegung, die Ausrichtung benachbarter Geräte, der Zustand des Rumpfes und die erforderlichen Heiß- oder Betriebsbedingungen berücksichtigt werden. Ausrichtungsempfindliche Antriebsanordnungen können erheblich auf relativ kleine Änderungen der Lagerposition reagieren, daher sollte die Wellenausrichtung als technische Aufgabe auf Systemebene behandelt werden.
Lagerschäden erfordern die gleiche Disziplin bei der Ursachenbekämpfung. Überprüfen Sie vor dem Einbau eines Ersatzes den Zustand des Lagerzapfens, die Abstände, die Schmiermittelversorgung, den Lagersitz, die Stützposition und die Ausrichtung. Wenn das vorherige Lager heißgelaufen ist, weil es überlastet oder schlecht ausgerichtet war, kann ein neues Lager allein den Grundzustand nicht beheben.
Ebenso wichtig ist die Überprüfung nach der Reparatur. Wiederholen Sie die Messungen an denselben Orten und unter vergleichbaren Drehzahl-, Last-, Zug- und Temperaturbedingungen, die bei der Diagnose verwendet wurden. Ein niedrigerer Vibrationswert im Leerlauf reicht nicht aus, wenn das ursprüngliche Problem erst nach dem Aufwärmen der Wellenleitung oder dem Erreichen einer hohen Antriebslast auftrat.
Bei Ersatzkomponenten sollten Einkaufsspezifikationen daher nicht nur Nenndurchmesser und Material umfassen. Wellenzeichnungen, Flanschgeometrie, Zapfenabmessungen, Rundlaufanforderungen, Betriebsgeschwindigkeit, übertragene Last, Lageranordnung, Prüfanforderungen und Informationen zu passenden Komponenten verringern das Risiko, eine Komponente zu korrigieren und gleichzeitig eine andere geometrische Inkompatibilität einzuführen.
Ursachen für Vibrationen der Schiffsantriebswelle lassen sich am besten als Problem im Wellenleitungssystem diagnostizieren, anstatt die Komponente auszutauschen, die der stärksten Vibration am nächsten ist. Geschwindigkeit, Last, Temperatur, Standort, Unrundheit, Lagerzustand und Ausrichtung sollten gemeinsam bewertet werden, gefolgt von einer Überprüfung unter Bedingungen, die denen ähneln, die das ursprüngliche Symptom hervorgerufen haben.
Shanghai TOTEM Machinery Co., Ltd. ist ein Hersteller großer geschmiedeter und bearbeiteter Wellenkomponenten. Genaue Geometrie, Schnittstellenabmessungen, Bearbeitungskontrolle und Inspektionsanforderungen bleiben unerlässlich, wenn Antriebswellenteile repariert, ersetzt oder an einen vorhandenen Schiffsantriebsstrang angepasst werden müssen.
A: Häufige Ursachen sind Propellererregung, Unwucht, Wellenschlag, Fehlausrichtung, Lagerprobleme, Kupplungsfehler, Schmierungsprobleme und Resonanzen im Wellenstrang oder der Tragstruktur.
A: Ein schmaler drehzahlbezogener Peak kann auf Resonanz, Wellenwirbel, rotierende Erregung oder strukturelle Verstärkung hinweisen. Messungen oberhalb und unterhalb der betroffenen Geschwindigkeit helfen bei der Unterscheidung dieser Mechanismen.
A: Ja. Wärmeausdehnung, veränderte Lagerreaktionen, Maschinenbewegungen und strukturelle Bedingungen können die Laufausrichtung verändern, sodass statische Kaltmessungen den Betriebszustand möglicherweise nicht reproduzieren.
A: Nein. Hohe Temperaturen können auch durch abnormale Lagerbelastung, ungeeignetes Spiel, Schmierprobleme, Zapfenzustand oder Wellenausrichtung verursacht werden, die die Belastung innerhalb des Lagers konzentriert.
A: Bestätigen Sie Wellenzeichnungen, Zapfen- und Flanschabmessungen, Rundlaufanforderungen, Betriebsgeschwindigkeit, Last, Lageranordnung, Passschnittstellen, Materialanforderungen sowie spezifizierte Inspektions- und Abnahmekriterien.


