
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-03-10 Pinagmulan: Site
Ang malalaking pang-industriya na bahagi ay lumilikha ng mga problema sa machining na bihirang lumitaw sa mas maliliit na kaliskis. Ang mas malaking sukat at masa ay ginagawang mas hinihingi ang workholding, kontrol ng datum, katatagan ng pagputol, kondisyon ng materyal, paghawak, at panghuling inspeksyon, habang ang mga kumplikadong pattern ng butas o maraming precision na ibabaw ay maaaring magpataas ng panganib ng naipon na error sa pagitan ng mga setup. Para sa mga OEM na kumukuha ng marine propulsion parts, mga bahagi ng turbine, compressor housing, heavy shaft, o welded structure, ang pagpili ng supplier ay nangangailangan ng higit pa kaysa sa pagsuri kung ang isang CNC machine ay pisikal na sapat na laki.
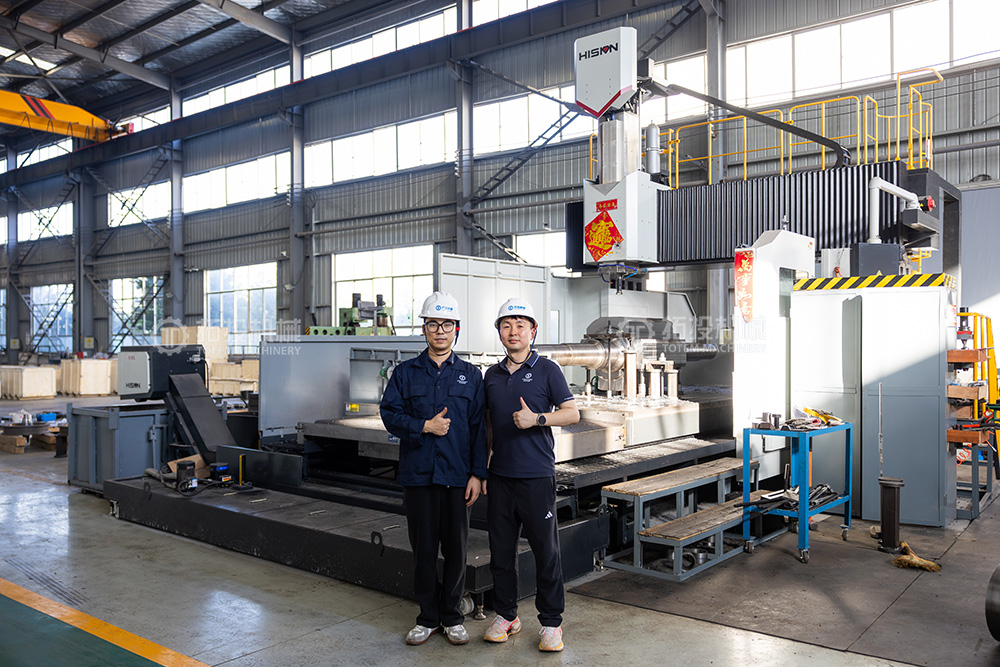
Pinalawak ng TOTEM Machinery ang malaking bahagi nitong kakayahan sa CNC machining sa pagpapakilala ng GAU32×40 CNC gantry-type boring at milling machine gamit ang isang FANUC 0i control platform. Ang kagamitan ay inilaan upang suportahan ang machining ng malalaking shaft, kumplikadong housing, casting, forging, at mabibigat na welded na bahagi na nangangailangan ng matatag na pagputol at tumpak na kontrol ng mga kritikal na ibabaw. Sa halip na ituring ang makina bilang isang nakahiwalay na pamumuhunan, isinasama ito ng TOTEM sa isang mas malawak na kadena ng pagmamanupaktura na maaaring magsama ng paghahanda ng materyal, forging o casting, heat treatment, rough machining, finish machining, inspeksyon, surface treatment, at packaging.
Ang malaking bahagi ng CNC machining ay tumutukoy sa kinokontrol na machining ng mga bahagi na ang mga sukat, masa, geometry, o mga kinakailangan sa paghawak ay lumampas sa praktikal na hanay ng ordinaryong production machining. Walang iisang dimensyon na tumutukoy sa isang 'malaking' workpiece dahil ang machine envelope ay isang bahagi lamang ng problema sa engineering. Ang isang mahabang shaft, isang malawak na casing ng turbine, isang mabigat na cast, at isang gawa-gawang frame ay maaaring mangailangan ng iba't ibang mga makina, fixtures, paraan ng pag-angat, diskarte sa pagputol, at mga plano sa inspeksyon.
Ang pangunahing hamon ay ang pagpapanatili ng mga dimensional na relasyon sa isang workpiece na maaaring naglalaman ng malawak na pinaghihiwalay na mga bore, mating surface, journal, flange face, o mga feature ng datum. Habang tumataas ang laki ng bahagi, maaaring magkaroon ng mas malaking impluwensya sa panghuling geometry ang mga puwersang pang-clamping, natitirang stress, thermal movement, structural deflection, at mga pagbabago sa setup. Ang epektibong malaking CNC machining samakatuwid ay nakasalalay sa pagpaplano ng proseso gaya ng kapasidad ng makina.
Ang pagsasaayos ng gantry ay nagbibigay ng isang matibay na platform ng machining para sa mga workpiece na may malalaking footprint at maraming ibabaw na nangangailangan ng paggiling, pagbubutas, pagbabarena, o mga kaugnay na operasyon. Ang bukas na lugar ng pagtatrabaho ay ginagawang mas madali ang paglalagay ng mga mabibigat na casting, fabrication, housings, at structural parts na mahirap i-accommodate sa mga conventional machining center. Kung saan ang mga tumpak na butas at malawak na reference na ibabaw ay dapat gawin sa loob ng parehong pagkakasunud-sunod ng pagmamanupaktura, ang pagbabawas ng hindi kinakailangang muling pagpoposisyon ay makakatulong na mapabuti ang pagkakapare-pareho ng proseso.
Ang tigas ng makina ay partikular na mahalaga kapag ang mga cutter ay dapat umabot sa malalaking bahagi o mag-alis ng materyal mula sa mabibigat na seksyon. Hindi inaalis ng matatag na suporta ang distortion o thermal effect, ngunit binibigyan nito ang mga process engineer ng mas magandang pundasyon para sa pagkontrol sa mga ito sa pamamagitan ng angkop na mga fixtures, cutting parameters, sequencing, at inspeksyon.
Ipinakilala ng TOTEM ang GAU32×40 upang palakasin ang kakayahan nitong gumawa ng teknikal na hinihingi ang mabibigat na bahagi. Ayon sa kasalukuyang anunsyo ng kagamitan ng kumpanya, ang makina ay na-configure bilang isang CNC gantry-type boring at milling system na may FANUC 0i control at inilaan para sa mga kumplikadong surface, precision hole system, shaft-related na mga bahagi, housings, castings, forgings, at welded structures.
Para sa mga mamimili ng engineering, gayunpaman, ang pangalan ng modelo lamang ay hindi dapat ituring bilang patunay na ang isang partikular na bahagi ay maaaring gawin. Ang isang wastong malaking bahagi ng pagsusuri sa machining ng CNC ay dapat ihambing ang pagguhit sa magagamit na paglalakbay ng makina, worktable o espasyo ng kabit, masa ng workpiece, accessibility ng tool, mga kinakailangan sa pag-angat, oryentasyon ng machining, at ang paraan ng inspeksyon na kinakailangan pagkatapos ng pagputol. Ang pangwakas na kapasidad samakatuwid ay dapat kumpirmahin laban sa kasalukuyang detalye ng makina at ang aktwal na pagguhit ng bahagi sa panahon ng panipi.
Ang mga malalaking bahagi ay madalas na nangangailangan ng ilang mga operasyon sa machining kaysa sa isang simpleng ikot ng paggiling. Depende sa geometry ng workpiece at sa napiling ruta ng produksyon, ang proseso ay maaaring may kasamang face milling, contour milling, boring, drilling, hole finishing, machining ng mating surface, o paghahanda ng mga kritikal na feature ng datum. Ang mga bahagi ng shaft-type ay maaari ring mangailangan ng pagliko o paggiling sa mga nakalaang kagamitan sa loob ng mas malawak na ruta ng pagmamanupaktura sa halip na sa gantry machine mismo.
Mahalaga ang pagkakaibang iyon dahil ang pangkalahatang kakayahan sa pagmamanupaktura ng isang supplier ay mas malawak kaysa sa kakayahan ng alinmang makina. ng TOTEM Ang custom na OEM machining na negosyo ay sumasaklaw sa mabibigat na pang-industriya na bahagi na ginawa mula sa mga forging, casting, at welded na istruktura, kaya dapat piliin ang kagamitan ayon sa feature na ginagawa sa halip na ipakita bilang isang solusyon sa isang makina.
Ang laki ng makina ay ang unang kundisyon ng screening, ngunit hindi ito sapat upang matukoy ang pagiging manufacturability. Dapat suriin ng isang makatotohanang pagsusuri sa kakayahan ang kaugnayan sa pagitan ng geometry ng bahagi, kondisyon ng hilaw na materyal, pagkakasunud-sunod ng machining, pagpapahintulot, pag-access sa inspeksyon, at mga kinakailangan sa paghawak. Ang dalawang bahagi ng magkatulad na pangkalahatang dimensyon ay maaaring mangailangan ng ganap na magkakaibang mga proseso kung ang isa ay isang matibay na forging at ang isa ay isang thin-wall welded fabrication.
| Lugar ng Kakayahang | Ano ang Dapat Suriin | Kung Bakit Ito Mahalaga |
|---|---|---|
| Sobre ng workpiece | Haba, lapad, taas, clearance ng kabit | Kinukumpirma ang pisikal na akma ng makina |
| Masa ng workpiece | Timbang ng bahagi at mga kinakailangan sa kabit | Nakakaapekto sa paghawak at paglo-load ng makina |
| Mga tampok ng makina | Bores, mukha, butas, grooves, journal | Tinutukoy ang ruta ng makina at tooling |
| Materyal na kondisyon | Forging, casting, weldment, heat-treated na blangko | Nakakaimpluwensya sa panganib ng pagputol at pagbaluktot |
| Mga kritikal na pagpapaubaya | GD&T, runout, coaxiality, flatness, posisyon | Nagmamaneho ng setup at diskarte sa inspeksyon |
| Mga kinakailangan sa ibabaw | Mga functional at isinangkot na ibabaw | Tinutukoy ang pagtatapos ng mga operasyon |
| Plano ng inspeksyon | Saklaw ng pagsukat, mga datum, pag-uulat | Kinukumpirma ang panghuling pagsang-ayon |
Ang mga eksaktong limitasyon sa machining ay dapat itatag mula sa na-verify na data ng makina sa halip na tantyahin mula sa isang pagtatalaga ng modelo. Kung saan ang mga tolerance ay partikular na mahigpit, dapat suriin ng TOTEM ang buong tolerance chain, kabilang ang blangko na kondisyon, estado ng stress, bilang ng setup, allowance sa machining, temperatura, tooling, at paraan ng pagsukat bago kumpirmahin ang pagiging posible.
Ang malaking bahagi ng CNC machining ay madalas na nagsisimula sa isang forged, cast, o welded na blangko kaysa sa natapos na bar stock. Ang bawat panimulang kondisyon ay nagpapakilala ng iba't ibang pagsasaalang-alang sa pagmamanupaktura. Ang mga forging ay maaaring mangailangan ng maingat na pagpaplano ng allowance at kontrol sa heat-treatment, ang mga casting ay maaaring maglaman ng mga kumplikadong relasyon sa datum at variable na stock, habang ang mga welded na fabrication ay maaaring mangailangan ng partikular na atensyon sa natitirang stress at distortion bago ang final precision machining.
Kasama sa umiiral na hanay ng produkto ng TOTEM ang mga forged shaft, mga bahagi ng turbine, cast at gawa-gawang mabibigat na bahagi, na ginagawang mahalagang bahagi ng pagpaplano ng proseso ang materyal na kondisyon sa halip na isang hiwalay na isyu sa pagbili. Dapat pa ring suriin ang mga partikular na grado ng materyal, heat treatment, at inspeksyon kumpara sa drawing ng customer at naaangkop na detalye ng proyekto.
Ang halaga ng malaking bahagi ng CNC machining ay nagiging mas malinaw kapag ang kakayahan ng makina ay konektado sa aktwal na bahagi ng geometry. Naghahain ang TOTEM ng ilang pang-industriya na aplikasyon na kinasasangkutan ng heavy rotating equipment at precision load-bearing components, kabilang ang marine propulsion, power generation, oil at gas equipment, mining machinery, at general heavy machining.
Pinagsasama ng Marine shafting ang malalaking dimensyon na may hinihinging mga kinakailangan para sa pagkakahanay, kondisyon ng journal, mga relasyon sa flange, at matatag na paghahatid ng torque. A forged intermediate shaft , halimbawa, ay dapat na isama ng tama sa nakapalibot na thrust shaft, propeller shaft, bearings, at coupling arrangement. Ang umiiral na intermediate-shaft na hanay ng produkto ng TOTEM ay gumagamit ng forged carbon o alloy steel at sumusuporta sa customized na paggawa ayon sa mga kinakailangan ng propulsion-system.
Para sa ganitong uri ng bahagi, ang malaking shaft machining ay dapat na planuhin sa paligid ng higit sa panlabas na diameter at kabuuang haba. Kailangan ding tukuyin ng mga inhinyero ang mga kritikal na journal, mga coupling interface, mga reference center, mga kinakailangan sa runout, mga yugto ng inspeksyon, at anumang mga epekto ng heat-treatment na maaaring maka-impluwensya sa huling geometry.
A Ang steam turbine rotor shaft ay naglalaman ng maraming functional zone tulad ng mga journal, sealing area, locating surface, at coupling feature, na ang bawat isa ay maaaring magpataw ng iba't ibang mga kinakailangan sa machining at inspeksyon. Ang pahina ng produkto ng turbine rotor ng TOTEM ay naglalarawan ng mga ruta ng pagmamanupaktura na gumagamit ng malalaking CNC lathes, paggiling, hindi mapanirang pagsubok, pag-inspeksyon ng runout, at pag-verify ng pagkamagaspang sa ibabaw ayon sa indibidwal na disenyo ng rotor.
Ang malalaking turbine casing ay lumilikha ng ibang problema. Ang kanilang malawak na magkasanib na mga mukha, panloob na mga cavity, flange feature, at precision hole system ay ginagawang partikular na mahalaga ang pagpaplano ng datum at boring na katumpakan. Maaaring suportahan ng gantry boring at milling ang mga geometries na ito kung saan kinakailangan ang matatag na access sa malalaking mukha at magkahiwalay na mga butas.
Maaaring pagsamahin ng malalaking compressor cylinders at housings ang mga butas, flanges, panloob na daanan, mating face, at mga pattern ng fastener sa loob ng iisang casting o fabricated na istraktura. Ang mapagkakatiwalaang machining ay nangangailangan ng isang malinaw na diskarte sa datum upang ang mga kaugnay na feature ay manatiling maayos na nakaposisyon pagkatapos ng roughing at pagtatapos.
Ang mga welded na istraktura ay nagpapakilala ng isa pang alalahanin: ang machining ay maaaring maglabas o muling ipamahagi ang natitirang stress. Maaaring kailanganin ng isang mabigat na katha ang kontroladong welding, angkop na pamamahala ng stress, allowance sa machining, at staged cutting bago matapos ang panghuling kritikal na ibabaw. Ang mga pagsasaalang-alang na ito ay gumagawa ng mabigat na bahagi na machining bilang isang coordinated na proseso ng pagmamanupaktura sa halip na isang panghuling operasyon ng CNC.
Pinapalaki ng malalaking bahagi ang mga desisyon sa proseso na maaaring medyo mapagpatawad sa mas maliliit na workpiece. Ang isang kabit na labis na matigas ay maaaring makasira ng manipis na seksyon, habang ang hindi sapat na suporta ay maaaring magbigay-daan sa panginginig ng boses o paggalaw sa panahon ng pagputol. Gayundin, ang pag-alis ng malaking bulto ng materyal mula sa isang bahagi lamang ng isang forging, casting, o weldment ay maaaring magbago ng panloob na balanse ng stress at magbago ng geometry bago matapos ang machining.
Ang paglipat ng data ay isa pang madalas na pinagmumulan ng panganib. Kung ang isang bahagi ay dapat na muling iposisyon sa pagitan ng mga makina o oryentasyon, ang bawat setup ay nangangailangan ng isang hindi malabo na kaugnayan sa sistema ng pagguhit ng datum. Ang mga kritikal na mukha, bores, journal, at pattern ng butas ay dapat na planuhin upang ma-verify ng pagsukat ang mga ugnayang iyon sa halip na suriin lamang ang mga indibidwal na dimensyon.
Ang mga thermal effect ay nararapat ding pansinin sa panahon ng precision CNC machining. Ang isang malaking workpiece, istraktura ng makina, tooling system, at kagamitan sa pagsukat ay maaaring tumugon nang iba sa mga pagbabago sa temperatura, lalo na sa mahabang panahon ng pag-ikot ng makina. Ang angkop na pagpaplano ng proseso samakatuwid ay pinagsasama ang matatag na mga kondisyon ng machining na may itinanghal na inspeksyon sa halip na umasa sa isang panghuling pagsukat upang makita ang mga naipon na error.
Ang isang bentahe ng impormasyon na magagamit sa TOTEM ay ang mas malawak na kadena ng pagmamanupaktura nito. Ang kumpanya ay naglalarawan ng mga kakayahan na sumasaklaw sa hilaw na materyal na kontrol, heat treatment, rough at finish machining, surface treatment, at finished-product packaging, habang ang portfolio ng produkto nito ay sumasaklaw sa mga forging, casting, machined shafts, cylinders, bearings, at fabricated heavy equipment.
Ang isang praktikal na daloy ng trabaho ay nagsisimula sa pamamagitan ng pagrepaso sa mga guhit, mga detalye ng materyal, walang laman na kondisyon, allowance sa machining, mga kinakailangan sa paggamot sa init, at mga kritikal na datum. Maaaring alisin ng magaspang na machining ang labis na materyal habang nag-iiwan ng allowance para sa kasunod na pag-stabilize at pagtatapos. Kung saan ang heat treatment o stress-relief operations ay kinakailangan ng drawing o manufacturing plan, ang kanilang posisyon sa sequence ay dapat piliin upang mabawasan ang panganib ng dimensional na paggalaw pagkatapos ng huling pagputol.
Ang Finish machining ay nagtatatag ng kritikal na functional geometry lamang pagkatapos na ang mga naunang operasyon ay lumikha ng isang matatag na batayan para sa katumpakan na trabaho. Dapat sundin ng inspeksyon ang parehong lohika ng datum na ginamit sa pagmamanupaktura upang masuri ang mga sukat ayon sa nilalayon ng taga-disenyo. Para sa mga proyektong kinasasangkutan ng heavy shaft machining , runout, mga ugnayan sa journal, mga feature ng coupling, kondisyon sa ibabaw, at iba pang mga katangiang partikular sa drawing ay maaaring mangailangan ng unti-unting pag-verify sa halip na isang panghuling pagsusuri.
Ang kontrol sa kalidad para sa malalaking bahagi ay dapat planuhin bago magsimula ang machining. Ang paraan ng inspeksyon ay dapat na may kakayahang maabot ang mga kinakailangang tampok, muling paggawa ng istraktura ng pagguhit ng datum, at paggawa ng dokumentasyong angkop para sa proyekto. Ang mga kumbensyonal na gauge, runout check, dimensional measurement system, surface-roughness instrument, at hindi mapanirang pagsubok ay maaaring lahat ay may papel depende sa uri ng bahagi.
Ang isang kapaki-pakinabang na prinsipyo sa engineering ay ang kakayahan sa pagpoposisyon ng makina at ang pagpapaubaya sa natapos na bahagi ay hindi pareho. Ang pangwakas na katumpakan ay naiimpluwensyahan ng katigasan ng bahagi, kundisyon ng materyal, pag-access ng tool, disenyo ng kabit, pagkakasunud-sunod ng pag-setup, thermal behavior, cutting forces, at ang paraan ng pagsukat. Para sa kadahilanang iyon, ang responsableng malaking bahagi ng CNC machining supplier ay nagrerepaso ng mahihirap na pagpapaubaya sa isang feature-by-feature na batayan sa halip na maglapat ng isang generic tolerance claim sa bawat malalaking bahagi.
Para sa mga kritikal na umiikot na bahagi, ang inspeksyon ay maaaring lumampas sa sukat na sukat. Ang umiiral na impormasyon sa pagmamanupaktura ng turbine rotor ng TOTEM, halimbawa, ay kinikilala ang ultrasonic testing, magnetic particle testing, runout inspection, at roughness verification bilang mga nauugnay na aktibidad sa pagkontrol sa kalidad para sa rotor shafts. Aling mga pagsubok ang kinakailangan para sa isa pang bahagi ay dapat matukoy mula sa pagguhit nito, detalye ng materyal, mga kondisyon ng serbisyo, at mga kinakailangan sa kontrata.
Dapat magsimula ang mga mamimili sa isang pagsusuri sa pagiging posible na nakabatay sa pagguhit sa halip na isang listahan ng generic na kagamitan. Tinutukoy ng sobre ng makina at bigat ng workpiece ang pangunahing akma, ngunit ang mas malakas na tanong ay kung ang supplier ay makakagawa ng kumpletong ruta ng proseso mula sa ibinigay na blangko hanggang sa sinuri na natapos na bahagi. Ang karanasan sa maihahambing na geometry, mga materyales, paghawak, mga tampok na katumpakan, at kalidad ng dokumentasyon ay maaaring maging mas kaalaman kaysa sa bilang ng mga CNC machine na ipinapakita sa isang pahina ng pabrika.
Dapat ding suriin ang chain ng pagmamanupaktura para sa mga interface sa pagitan ng mga operasyon. Kung ang forging, casting, heat treatment, rough machining, finish machining, inspeksyon, at packaging ay may kasamang ilang pasilidad, ang responsibilidad sa proseso at mga handoff ng kalidad ay kailangang manatiling malinaw. Ang kasalukuyang nilalaman ng ng TOTEM heavy shaft machining at custom na portfolio ng pagmamanupaktura ay sumasalamin sa mas malawak na diskarteng ito na nakatuon sa proseso sa halip na ipakita ang machining bilang isang nakahiwalay na yugto ng produksyon.
Ang pagbibigay ng kumpletong impormasyon sa engineering sa simula ng isang pagtatanong ay tumutulong sa isang tagagawa na masuri ang panganib sa proseso nang mas tumpak. Maaaring linawin ng isang 3D na modelo ang geometry at pag-access sa tool, habang ang kontroladong 2D na pagguhit ay dapat matukoy ang mga pagpapaubaya, GD&T, mga surface finish, mga kinakailangan sa materyal, paggamot sa init, at mga tala sa inspeksyon. Ang mga pangkalahatang dimensyon at tinatayang blangkong timbang ay pare-parehong mahalaga dahil ang paghawak at pagpaplano ng fixture ay maaaring makaimpluwensya sa magagamit na ruta ng pagmamanupaktura.
Para sa isang mas mahusay na pagsusuri, dapat na karaniwang ibigay ng mga mamimili ang sumusunod na impormasyon ng proyekto:
2D manufacturing drawing at available na 3D model; materyal na grado at blangko na anyo; pangkalahatang sukat at tinantyang timbang; kritikal na GD&T, runout, flatness, coaxiality, o positional na mga kinakailangan; kinakailangang mga pagtatapos sa ibabaw at paggamot sa init; dami at repeat-order na mga inaasahan; inspeksyon, NDT, dokumentasyon, packaging, at mga kinakailangan sa paghahatid.
Kung ang ilang impormasyon ay hindi magagamit sa panahon ng maagang yugto ng pagkuha, ang mga nawawalang item ay dapat na matukoy sa halip na ipagpalagay. Nagbibigay-daan iyon sa supplier at customer ng machining na paghiwalayin ang nakumpirma na mga kinakailangan sa pagguhit mula sa mga paunang desisyon sa engineering bago magsimula ang pagpaplano ng produksyon.
Ang malaking bahagi ng CNC machining ay nangangailangan ng higit sa isang malaking sobre ng makina. Ang matagumpay na produksyon ay nakasalalay sa pagtutugma ng workpiece sa tamang kagamitan, pagkontrol sa mga datum at fixture, pagpaplano ng pag-alis ng materyal, pamamahala sa panganib ng pagbaluktot, at pag-verify ng mga kritikal na feature gamit ang naaangkop na diskarte sa inspeksyon. Ang GAU32×40 ay nagpapalawak ng kapasidad ng TOTEM para sa gantry boring at milling sa loob ng mas malawak na manufacturing network na sumusuporta sa mga shaft, casing, forging, casting, at mabibigat na fabricated na bahagi. Para sa mga bagong proyekto, ang pinaka-maaasahang panimulang punto ay isang pagsusuri sa pagiging posible batay sa pagguhit na isinasaalang-alang ang geometry, materyal, mga pagpapaubaya, pagkakasunud-sunod ng proseso, inspeksyon, at paghawak nang magkasama.
Ang isang bahagi ay maaaring ituring na 'malaki' kapag ang mga sukat, timbang, mga kinakailangan sa kabit, paraan ng pangangasiwa, o mga pangangailangan sa inspeksyon ay lumampas sa praktikal na hanay ng kumbensyonal na machining. Walang universal size threshold. Ang isang mahabang baras at isang malawak na pambalot ay maaaring parehong nangangailangan ng malaking bahagi ng CNC machining kahit na ang kanilang mga geometry ay ganap na naiiba.
Maaaring kabilang sa mga karaniwang operasyon ang paggiling, pagbubutas, pagbabarena, pagwawakas ng butas, pagharap, contour machining, at pagmachining ng datum o mga ibabaw ng pagsasama. Ang pagpihit, paggiling, at iba pang mga proseso ay maaaring isagawa sa mga dedikadong makina kapag kinakailangan ng bahagi. Ang huling ruta ng proseso ay dapat tumugma sa pagguhit sa halip na pilitin ang bawat tampok sa isang makina.
Oo, sa kondisyon na ang napiling kagamitan, plano ng kabit, kondisyon ng materyal, allowance sa machining, at diskarte sa inspeksyon ay angkop para sa bahagi. Ang mga casting, forging, at weldment ay kumikilos nang iba sa panahon ng pag-aalis ng materyal, kaya ang pagkakasunud-sunod ng machining ay dapat na sumasalamin sa kanilang indibidwal na estado ng stress at mga katangian ng istruktura.
Ang tolerance control ay nagsisimula sa pagpaplano ng datum, workholding, pagpili ng makina, pagkakasunud-sunod ng machining, at angkop na allowance sa pagitan ng magaspang at tapusin na mga operasyon. Maaaring matukoy ng mga in-process na pagsusuri ang paggalaw bago maalis ang lahat ng huling materyal. Ang huling pagtanggap ay dapat gumamit ng paraan ng inspeksyon na may kakayahang mag-verify ng mga kinakailangan sa pagguhit.
Karaniwang kasama sa isang kapaki-pakinabang na pakete ng panipi ang mga 2D na guhit, isang 3D na modelo kung saan available, detalye ng materyal, uri ng blangko, kabuuang sukat, tinantyang timbang, dami, kritikal na pagpapahintulot, mga kinakailangan sa pagtatapos ng ibabaw, paggamot sa init, at mga kinakailangan sa inspeksyon. Ang mas kumpletong impormasyon ay nagbibigay-daan sa supplier na tasahin ang tooling, setup, handling, quality control, at manufacturing risk nang mas tumpak.


