
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-04-06 Kaynak: Alan
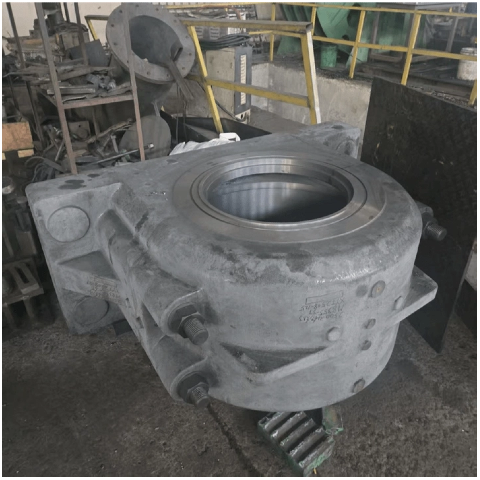
Birçok rulman sorunu aylarca çalıştıktan sonra başlamaz. Parçanın takıldığı gün başlarlar. İyi yapılmış Baskı Yatağı yine de düşük performans gösterebilir. Montaja kir girerse, uyum yanlışsa veya destek yapısı uygun şekilde hazırlanmazsa, Shanghai TOTEM Machinery Co., Ltd. olarak endüstriyel döner ekipmanlar için baskı yastıkları, Babbitt astarlı parçalar, taban halkaları ve ilgili işlenmiş bileşenler tedarik ediyoruz ve kurulum kalitesinin en başından itibaren güvenilirlik, yağlama davranışı ve hizmet ömrü üzerinde doğrudan etkisi olduğunu biliyoruz.
Bir baskı yatağı fabrikadan mükemmel durumda çıkabilir ve dikkatsizce monte edilirse yine de erken arızalanabilir. Şaft veya yatak üzerindeki çapak, temas yüzeylerindeki kir, yanlış kuvvet uygulaması ve kötü oturma, makine daha kararlı çalışmaya ulaşamadan sorun yaratabilir. Bu gerçekleştiğinde rulman beklenenden çok daha erken anormal aşınma, dengesiz sıcaklık davranışı veya eşit olmayan yük dağılımı gösterebilir.
Bu nedenle kurulum asla çok az dikkat gerektiren rutin bir adım olarak görülmemelidir. Bir rulman, kontrollü yük ve yağlama koşulları altında çalışacak şekilde tasarlanmıştır. Montaj sırasında bu koşullardan ödün verilirse parça hiçbir zaman istendiği gibi performans gösterme şansına sahip olamayabilir.
Endüstriyel baskı yatağı sistemlerinde kurulum doğruluğuna duyulan ihtiyaç daha da artmaktadır. Ped bazlı veya beyaz metal düzenlemelerinde rulmanın eksenel yükü eşit şekilde desteklemesi ve stabil bir yağlama koşuluyla çalışması gerekir. Kurulum az da olsa hatalıysa makinede zayıf temas desenleri, kararsız yağ filmi davranışı veya yoğun yükleme gelişebilir.
Bu özellikle türbinler, kompresörler, deniz sistemleri ve diğer ağır dönen makineler gibi ekipmanlar için geçerlidir. Bu uygulamalar uygun eksenel konumlandırmaya ve stabil desteğe bağlıdır. Bu nedenle kurulum işi performanstan ayrı değildir. İyi performansı mümkün kılan koşullardan biridir.
Hazırlık, baskı yatağı kurulumunun en önemli kısımlarından biridir. Herhangi bir parça takılmadan önce mil, yuva ve destek yüzeyleri iyice temizlenmelidir. Makine çalışmaya başladıktan sonra kir, metal parçacıkları, yağ kalıntıları ve montaj artıkları oturmayı engelleyebilir ve çalışma yüzeylerine zarar verebilir.
Birleşen yüzeyler ayrıca çapak, kabarmış metal, çizik veya önceki hasar belirtileri açısından da kontrol edilmelidir. Küçük bir yüzey kusuru bile yatağın nasıl oturduğunu ve yükün daha sonra nasıl dağıtıldığını etkileyebilir. Özellikle hassasiyetin önemli olduğu endüstriyel sistemlerde, montaj başlamadan önce boyutlar ve uyum koşulları doğrulanmalıdır.
Uygun araçlar da aynı derecede önemlidir. Montaj kontrollü bir şekilde kuvvet uygulayan ekipmanlarla yapılmalıdır. Yanlış aletin kullanılması sıklıkla dengesiz montaj basıncına, kazara darbe hasarına veya kritik yüzeylerde daha sonra çalışma sorunu haline gelecek izlere yol açar.
Herhangi bir parçayı yerine yerleştirmeden önce yönlendirmeyi ve montaj sırasını doğrulamak önemlidir. Montajı yapan kişi hangi yüzün çalışma yüzü olduğunu, hangi parçaların şaft tarafı veya mahfaza tarafı ile temas etmesi gerektiğini ve destek bileşenlerinin son düzenlemede nasıl bir arada oturması gerektiğini anlamalıdır.
Bu, pedler, taban halkaları veya yağlama geçitleri içeren sistemlerde daha da önemlidir. Parçalar benzer görünebilir ancak montajda farklı roller üstlenebilir. Bir bileşenin yanlış yönde takılması, oturmanın kötü olmasına, yağlama akışının kısıtlanmasına veya daha sonra dengesiz çalışma davranışına neden olabilir.
Montajdan önce dikkatli bir inceleme, önlenebilir hataları önler. İyi kurulum sadece teknikle ilgili değildir. Bu aynı zamanda makine çalıştırıldığında baskı yatağı sisteminin nasıl çalışması gerektiğini anlamakla da ilgilidir.
Gerçek kurulum süreci kontrol edilmeli ve planlanmalıdır. Rulman veya ilgili bileşen, düzeneğe dik ve eşit bir şekilde girecek şekilde dikkatlice konumlandırılmalıdır. Kuvvet yalnızca doğru montaj alanına uygulanmalıdır. Hiçbir zaman hassas yuvarlanma elemanları, ped yüzeyleri veya bitmiş çalışma katmanları yoluyla aktarılmamalıdır.
Süreç boyunca uyumun korunması gerekir. Parça bağlantıya belirli bir açıyla girerse veya bir taraf diğerinin önüne zorlanırsa, montajda oturma bozukluğu veya yüzey hasarı meydana gelebilir. Hassas işlenmiş sistemlerde küçük bir kurulum hatası bile daha sonraki çalışma davranışını etkileyebilir.
Montajı yapan kişi her aşamada parçanın doğru şekilde oturduğundan emin olmak için yeterince yavaş çalışmalıdır. İşin aceleye getirilmesi çoğu zaman önlenebilir sorunlara neden olur. Bir baskı yatağı, uyum temiz olduğunda, oturma yeri eşit olduğunda ve montaj gereksiz darbe veya kuvvet olmadan tamamlandığında en iyi performansı gösterir.
Birçok endüstriyel sistemde baskı yatağının montajı yalnızca tek bir parçadan ibaret değildir. Süreç, hepsinin birlikte çalışması gereken baskı yastıklarını, taban halkalarını, dengeleme elemanlarını, kızakları ve yağlama geçitlerini içerebilir. Bu parçaların her biri, yükün nasıl aktarıldığını ve çalışma sırasında yağlama durumunun nasıl gelişeceğini etkiler.
Bu nedenle montaj mantığı çok önemlidir. Pedler destek yapılarına doğru şekilde oturmalıdır. Taban halkaları amaçlanan sağlamlığı ve konumu sağlamalıdır. Yağlama yolları temiz ve açık kalmalıdır. Bir parça yanlış takılırsa sistemin geri kalanı tasarlandığı gibi çalışmayabilir.
Shanghai TOTEM Machinery Co., Ltd. bu entegre sistemler için sadece baskı yatağı bileşenleri değil aynı zamanda ilgili işlenmiş parçalar da tedarik etmektedir, çünkü düzgün çalışma tek bir yatak yüzeyinden daha fazlasına bağlıdır. Tüm destek yapısının nasıl monte edildiğine ve hizmete nasıl hazırlandığına bağlıdır.
Kurulum Hatası |
Muhtemel Sonuç |
Birleşen yüzeylerdeki kir veya döküntü |
Kötü oturma, kirlenme, erken aşınma |
Çapaklar veya yükseltilmiş metal yerinde bırakılmış |
Düzensiz uyum, yanlış hizalama, yük konsantrasyonu |
Yanlış kurulum yönü |
Kötü temas düzeni, dengesiz çalışma |
Parçayı yanlış takımla zorlamak |
Yüzey hasarı, bozulma, hizmet ömrünün azalması |
Montaj sırasında dengesiz oturma |
Yağ filmi kararsızlığı, anormal ısı üretimi |
Yağlama yolu durumunun göz ardı edilmesi |
Yetersiz yağlama beslemesi, hızlı performans düşüşü |
Bazı kurulum hataları ilk başta küçük gibi görünse de daha sonra ciddi sonuçlar doğurabilir. Yanlış hizalama en yaygın olanlardan biridir. Rulman doğru şekilde yerleştirilmezse veya destek parçaları eşit olmayan şekilde konumlandırılırsa, yük kullanım sırasında düzgün şekilde dağıtılamayabilir. Bu, dengesiz temasa, anormal aşınmaya ve lokal ısı artışına neden olabilir.
Kirlenme bir diğer önemli sorundur. Montaj sırasında sıkışan küçük parçacıklar çalışma yüzeyine zarar verebilir veya makine çalıştırıldığında yağlamayı engelleyebilir. Sabit yağ filmi davranışına dayanan baskı yatağı sistemlerinde kirlenme, çalışma kalitesini hızla düşürebilir.
Düzensiz oturma aynı zamanda uzun vadeli risk de yaratır. Tam ve eşit şekilde desteklenmeyen bir rulman, yükü istenilen şekilde taşıyamaz. Sorunsuz bir şekilde çalışmak yerine yoğun stres ve erken bozulma yaşayabilir.
Bir diğer yaygın hata ise yanlış kurulum yönteminin kullanılmasıdır. Parçalar çok çabuk yerine oturmaya zorlanabilir, dikkatsizce vurulabilir veya montaj kuvvetini taşıyacak şekilde tasarlanmamış alanlardan bastırılabilir. Bu, hassas ve temiz kalması gereken yüzeylere zarar verebilir.
İşlenmiş yüzler her zaman dikkatli kullanılmalıdır. Bitmiş bir parçayı pürüzlü bir yüzey üzerinde kaydırmak, yanlış temas noktasına kuvvet uygulamak veya montaj sırasında desteği ihmal etmek, başlatma başlamadan önce servis ömrünü kısaltabilir.
Bu hatalarla ilgili sorun, bunların genellikle ilk başta gizlenmesidir. Makine hala çalışıyor olabilir ancak rulman zaten zarar görmüş olabilir. Bu nedenle doğru kurulum tekniği isteğe bağlı değildir. Bileşenin değerini ve etrafındaki ekipmanın güvenilirliğini korumanın bir parçasıdır.
Devreye almadan önce kurulum dikkatlice kontrol edilmelidir. Rulman doğru şekilde oturmalı, uyum düzgün görünmeli ve çevresindeki destek bileşenleri doğru konumda olmalıdır. Hareketin beklendiği durumlarda, pürüzlülük veya engel olmadan teyit edilmelidir. Makinenin çalıştırılmasına izin verilmeden önce yağlamanın hazır olup olmadığı da kontrol edilmelidir.
Bu aşamada görsel inceleme önemini korumaktadır. Montajı yapan kişiler yanlış temas, eksik oturma, artık kirlilik veya montaj uyumsuzluğu belirtilerine bakmalıdır. Bu kontroller basittir ancak genellikle daha sonra çok daha büyük sorunları önlerler.
Kurulumdan sonraki ilk çalışma dönemi kritiktir. Anormal ısı sıklıkla temas veya yağlama sorunlarını erken ortaya çıkardığı için sıcaklık yakından izlenmelidir. Gürültü ve çalışma düzgünlüğü de dikkate alınmalıdır. Eksenel yüklü sistemlerde rotor konumu ve genel çalışma stabilitesi kurulumun doğru olup olmadığı konusunda önemli ipuçları sağlayabilir.
Yağlama davranışı bir diğer önemli noktadır. Yağ beslemesi sabit kalmalı ve yetersiz yağlamanın herhangi bir işareti ciddiye alınmalıdır. Erken izleme, gizli kurulum sorunlarını daha büyük bakım olaylarına dönüşmeden önce yakalamanın en iyi yollarından biridir.
Doğru kurulum, rulman ömrünü ve makine güvenilirliğini korumanın en basit ve en etkili yollarından biridir. İyi üretilmiş bir baskı yatağı, yalnızca çevredeki kurulum işi eşit derecede kontrollü, temiz ve hassas olduğunda en iyi performansı gösterir. Shanghai TOTEM Machinery Co., Ltd. olarak, endüstriyel döner ekipmanlar için baskı yastıkları, Babbitt astarlı parçalar, taban halkaları ve ilgili bileşenleri tedarik ederek müşterilerin güvenilir montajı ve uzun vadeli performansı desteklemesine yardımcı oluyoruz. Yeni bir kuruluma hazırlanıyorsanız veya makinenizin parçalarını gözden geçiriyorsanız projenizi görüşmek ve doğru çözümü bulmak için bizimle iletişime geçin. eksenel yatak desteği. Uygulamanız için
Baskı rulmanının kurulumu önemlidir çünkü kirlenme, kötü uyum veya yanlış hizalama, normal çalışma başlamadan önce rulmana zarar verebilir. İyi kurulum, yük dağılımını, yağlama davranışını ve servis ömrünü destekler.
Montajdan önce mil ve yatak yüzeyleri temizlenmeli, çapak veya kabarmış metaller temizlenmeli, boyutlar doğrulanmalı, doğru aletler ve montaj sırası doğrulanmalıdır.
Yaygın hatalar arasında yanlış hizalama, kirlenme, düzensiz oturma ve düzeneğin yanlış kısmına kuvvet uygulanması yer alır. Bu sorunlar çoğu zaman erken aşınmaya ve dengesiz çalışmaya neden olur.
Kurulumdan sonra ilk çalışma periyodu sıcaklık eğilimi, gürültü, yağlama davranışı, eksenel stabilite ve genel çalışma düzgünlüğü açısından izlenmelidir. Bu kontroller, gizli kurulum sorunlarının erken tespit edilmesine yardımcı olur.


