
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.05.2026 Herkunft: Website
Herkömmliche Lager mit fester Geometrie stoßen bei rotierenden Maschinen mit hoher Geschwindigkeit irgendwann an eine harte physikalische Grenze. Wenn die Betriebsgeschwindigkeiten über 6.000 U/min steigen, sind Ingenieure regelmäßig mit zerstörerischen Ölwirbeln, schnellem thermischem Durchschlag und lähmenden Fehlausrichtungsproblemen konfrontiert. Diese Einschränkungen setzen geschäftskritische Geräte wie Gaskompressoren und Dampfturbinen einem hohen Risiko eines katastrophalen Ausfalls aus. Für moderne Industriebetriebe ist es von entscheidender Bedeutung, einen zuverlässigen Weg zur Stabilisierung der Rotordynamik zu finden, ohne die mechanische Effizienz zu beeinträchtigen.
Um die strikte API-Konformität einzuhalten und plötzliche Geräteausfälle zu verhindern, ist ein Upgrade auf eine anpassungsfähigere mechanische Lösung unerlässlich. In diesem Leitfaden wird untersucht, wie die Das kippbare Pad-Lager sorgt für vorhersehbare Dämpfung und gemessene Wärmekontrolle bei anspruchsvollen Anwendungen. Sie lernen die Kernkinematik kennen, erkunden wichtige Designvariablen und verstehen die praktischen Nachrüstungsrealitäten, die erforderlich sind, um die Hochgeschwindigkeitsbarriere sicher zu durchbrechen.
Mechanismus: Einzelne Pads drehen sich unabhängig voneinander, um einen selbsttragenden hydrodynamischen Keil zu erzeugen, wodurch die kreuzgekoppelte Steifheit beseitigt wird, die einen Ölwirbel verursacht.
Leistung: Erhöht die Laufgeschwindigkeit der Ausrüstung sicher von ca. 6.000 U/min auf über 14.000 U/min und behält gleichzeitig die Rotorstabilität bei.
Wärmekontrolle: Fortschrittliche Designs (wie gerichtete Schmierung und Vorderkantennuten) reduzieren parasitäre Leistungsverluste und senken die maximalen Metalltemperaturen im Vergleich zu überfluteten Systemen erheblich.
Durchführbarkeit einer Nachrüstung: Eine Aufrüstung erfordert eine ganzheitliche Systemüberprüfung – unter Berücksichtigung vorhandener Öldurchflusskapazitäten, Platzbeschränkungen und Rotordynamikanalysen – und nicht nur einen einfachen Teileaustausch.
Ingenieure verlassen sich seit langem auf zylindrische oder elliptische Festprofillager für allgemeine Industriemaschinen. Sie funktionieren gut bei moderaten Geschwindigkeiten. Wenn jedoch die Rotorgeschwindigkeiten zunehmen, erzeugen feste Abstände ein gefährliches aerodynamisches und strömungstechnisches Phänomen, das als Kreuzsteifigkeit bekannt ist.
Wenn sich eine Welle in einem Festlager dreht, zieht sie Schmieröl in einen konvergierenden Keil. Dieser Vorgang erzeugt einen hohen Flüssigkeitsdruck zur Unterstützung des Rotors. Wenn eine äußere Kraft die Welle stört, schiebt sich der Ölfilm zurück. In einem Festlager drückt diese Reaktionskraft in einem Winkel senkrecht zur Störung. Wir nennen dies kreuzgekoppelte Steifigkeit. Bei hohen Geschwindigkeiten treiben diese senkrechten Kräfte die Welle in eine heftige, selbsterregende Umlaufbahn, die als Ölwirbel bekannt ist. Wenn die Wirbelfrequenz der kritischen Drehzahl der Maschine entspricht, zerstören katastrophale Rotorvibrationen die Anlage.
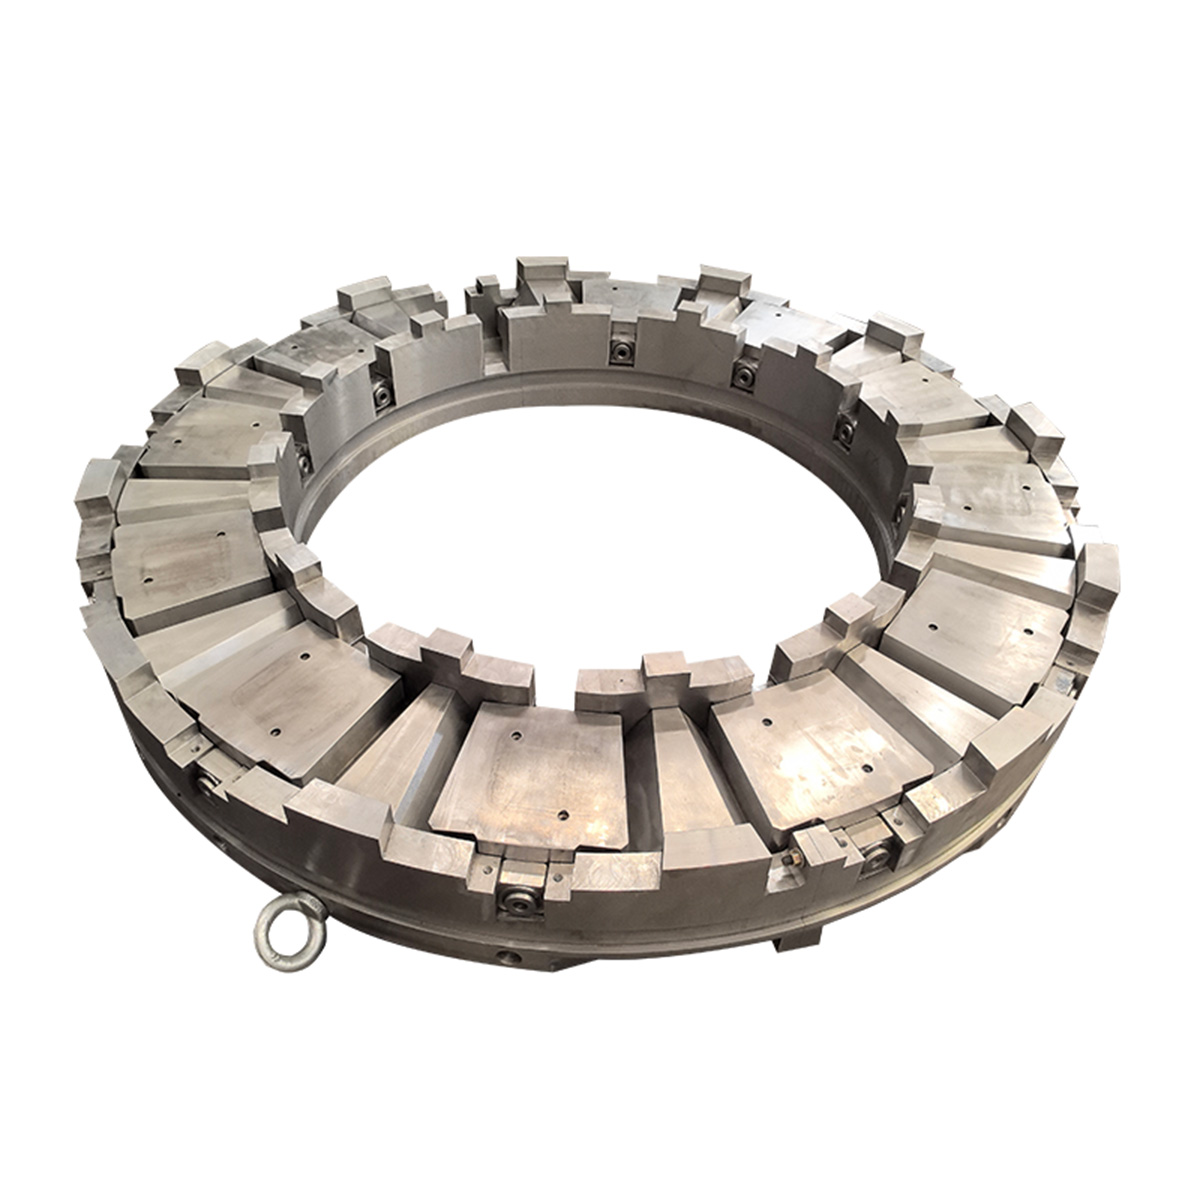
Kippsegmentlager lösen diese Instabilität durch adaptive Kinematik. Anstelle eines massiven Rings besteht die Lagerbaugruppe aus mehreren unterschiedlichen Komponenten: einem starren Außengehäuse, einer rotierenden Zapfenwelle, Drehzapfen und einzelnen Kippstücken.
Anstatt den Ölfilm in eine feste Geometrie zu zwingen, dreht sich jedes Pad um den darunter liegenden Stift. Wenn die Belastung und Geschwindigkeit der Welle schwankt, schaukeln die Pads unabhängig voneinander hin und her. Sie finden ihr eigenes optimales Gleichgewicht. Da sich die Bremsbeläge kontinuierlich an der Wellenoberfläche ausrichten, zeigt der Hochdruck-Ölkeil immer direkt in Richtung der Mitte des Lagerzapfens. Durch diese dynamische Bewegung werden destabilisierende Querkräfte effektiv neutralisiert. Durch die Eliminierung der kreuzgekoppelten Steifigkeit unterdrückt das System Ölwirbel und ermöglicht eine vorhersehbare Dämpfung bei Drehzahlen über 14.000 U/min.
Während Radiallager seitliche Kräfte aufnehmen, bewältigen Axiallager axiale Belastungen. Kippbare Axiallager bieten einen zusätzlichen mechanischen Vorteil: selbstausgleichende Nivellierglieder.
Winkelfehler treten häufig aufgrund von Wärmeausdehnung oder Fundamentsetzungen auf. Feste Axiallager können sich dieser Schräge nicht anpassen, was zu einer lokalen Überlastung auf einer Seite der Lagerfläche führt. Selbstausgleichende Kipppolster sitzen auf einem miteinander verbundenen Netzwerk mechanischer Hebel. Wenn die Welle schief läuft und stark gegen ein Polster drückt, drückt das darunter liegende Glied nach unten. Diese Aktion zwingt das gegenüberliegende Glied dazu, das entsprechende Pad nach oben zu drücken. Der Mechanismus passt sich passiv an Winkelfehlausrichtungen an und sorgt so dafür, dass die Last gleichmäßig auf alle Pads verteilt wird. Viele strenge API-Standards schreiben genau dieses Design für Hochleistungs-Prozesskompressoren vor.
Die Spezifikation eines Kippsegmentlagers erfordert eine sorgfältige Kalibrierung der inneren Geometrie. Kleinere Anpassungen wirken sich erheblich auf die Tragfähigkeit gegenüber der Systemstabilität aus. Ingenieure müssen drei kritische Variablen bewerten.
Der Drehpunkt bestimmt, wie sich ein Pad neigt. Wenn wir den Drehpunkt genau in der Mitte des Pad-Bogens platzieren, nennen wir ihn einen Mitteldrehpunkt (0,5 Versatz). Mittelzapfen sorgen dafür, dass die Welle in beide Drehrichtungen gleich gut läuft.
Eine leichte Verschiebung des Drehpunkts nach unten zur Hinterkante – typischerweise ein Versatz zwischen 0,55 und 0,60 – zwingt die Vorderkante jedoch dazu, sich weiter zu öffnen. Diese asymmetrische Geometrie schöpft mehr kühles Öl in den Spalt und bildet einen dickeren, stärkeren hydrodynamischen Keil. Ein versetzter Drehpunkt erhöht die Gesamttragfähigkeit erheblich und verbessert den hydrodynamischen Auftrieb, beschränkt jedoch die Rotation der Maschine in eine Richtung.
Die Vorspannung misst die geometrische Beziehung zwischen dem Gesamtspiel der Lagerbaugruppe und dem Spiel der einzelnen Bremsbeläge. Ingenieure geben es normalerweise als Verhältnis an, wobei 0,3 ein gängiger Industriestandard ist.
Die Anpassung der Vorspannung erzwingt einen strikten Kompromiss zwischen Steifigkeit und Dämpfung. Berücksichtigen Sie die folgenden Implementierungsrisiken:
Hohe Vorspannung: Die Beläge schmiegen sich eng an den Schaft an. Diese enge Konvergenz erhöht die Systemsteifigkeit und eignet sich hervorragend zur Stabilisierung extrem leichter Rotoren, die bei hohen Geschwindigkeiten betrieben werden.
Keine Vorspannung: Die Krümmung des Polsters entspricht der Krümmung des Lagers. Diese Konfiguration maximiert die mechanische Dämpfung und absorbiert starke Vibrationen.
Häufiger Fehler: Die Angabe einer Vorlast von Null birgt schwerwiegende Betriebsrisiken. Aufgrund üblicher Bearbeitungstoleranzen kann eine angestrebte Null-Vorspannung bei der Fertigung leicht zu einer negativen Vorspannung werden. Darüber hinaus führt eine Null-Vorspannung bei leicht belasteten Anwendungen häufig dazu, dass die oberen, unbelasteten Pads heftig gegen die Welle flattern, was zu einer schnellen Ermüdung des Babbitt führt.
Die Ausrichtung der Pads relativ zur primären Schwerkraft oder aufgebrachten Last verändert das dynamische Profil des Lagers. Wir unterteilen die Orientierung in zwei Standardkonfigurationen.
| Orientierung | Beschreibung | Primärer Nutzen | Beste Anwendung |
|---|---|---|---|
| Load-On-Pad (LOP) | Der Hauptlastvektor zeigt direkt in die Mitte eines einzelnen Bodenpolsters. | Bietet überragende symmetrische Steifigkeit und maximiert die Rotorstabilität. | Hochgeschwindigkeitsmaschinen mit geringer Belastung, die eine maximale Vibrationsdämpfung erfordern. |
| Last zwischen Pads (LBP) | Der Hauptlastvektor zeigt gleichmäßig zwischen zwei benachbarten Bodenpolstern. | Erhöht die ultimative Tragfähigkeit durch die Verwendung von zwei tragenden Oberflächen. | Schwere, massive Rotoren, die einen starken hydrodynamischen Auftrieb erfordern. |
Bei Oberflächengeschwindigkeiten von bis zu 100 Metern pro Sekunde wird die Bewältigung des thermischen Durchschlags zur größten technischen Herausforderung. Sie müssen die Babbitt-Metallauskleidung vor dem Schmelzen schützen.
Man könnte annehmen, dass die meiste Lagerwärme direkt von der Wellenreibung herrührt. Tatsächlich entstehen bis zu 60 % der Lagerwärme durch die Verschleppung von heißem Öl. Wenn Öl unter einem Pad hindurchfließt, erhitzt es sich unter enormem Scherdruck. Wenn es die Hinterkante verlässt, zieht es direkt in die Vorderkante des nächsten Pads. Das zweite Kissen nimmt heiße Flüssigkeit auf und erhöht dadurch seine Grundtemperatur.
Ingenieure überwachen diese Temperaturen unermüdlich. Die meisten Industriebetreiber streben einen Auslegungsschwellenwert von 185 °F (85 °C) an. Sie stellen den Systemalarm auf 230 °F (110 °C) ein und programmieren eine automatische Maschinenabschaltung bei 250 °F (121 °C), um zu verhindern, dass das Babbitt weich wird und am Stahlzapfen verschmiert.
Um die Verschleppung einzudämmen, muss die richtige Ölliefermethode gewählt werden.
Überflutete Schmierung: Standardsysteme überfluten das gesamte Lagergehäuse mit Drucköl. Die Pads bleiben vollständig unter Wasser. Diese Methode ist einfach, zuverlässig und bei niedrigeren Drehzahlen sehr effektiv. Mit zunehmender Geschwindigkeit wirken die eingetauchten Komponenten jedoch wie ein Schneebesen in einer Rührschüssel. Das Umwälzen des überschüssigen Öls führt zu massiven parasitären Leistungsverlusten und erzeugt enorme externe Wärme.
Gezielte Schmierung: Wenn die Gleitgeschwindigkeit 50 Meter pro Sekunde überschreitet, verzichten Ingenieure auf überflutete Gehäuse. Stattdessen verwenden sie eine gezielte Schmierung. Technologien wie Leading Edge Grooves (LEG) oder Sprühbalken spritzen kühles, unter Druck stehendes Öl direkt in den Spalt direkt vor der Vorderkante des Pads. Diese spezielle Einspritzung verhindert, dass heißes Restöl in den Keil eindringt. Außerdem bleibt das Gehäuse größtenteils leer, wodurch parasitäre Leistungsverluste um bis zu 50 % reduziert und die Pad-Temperaturen drastisch gesenkt werden.
Wenn Lager heiß laufen, versuchen Bediener oft eine scheinbar logische Lösung: mehr Öl in das System zu pumpen. Aufgrund der komplexen Strömungsdynamik innerhalb der Übergangszone geht dieser Instinkt häufig nach hinten los.
Im Lagerspalt verhält sich Öl entsprechend seiner Reynolds-Zahl. Oberhalb einer Reynolds-Zahl von etwa 1000 wird die Ölströmung turbulent. Turbulente Strömung ist hochleitfähig; Es leitet die Wärme aggressiv von der Pad-Oberfläche weg. Wenn Sie mehr kühles Öl in das System pumpen, erhöht sich die Gesamtviskosität der Flüssigkeit. Bei dickerem Öl sinkt die Reynolds-Zahl wieder unter 1000, wodurch sich die Strömung von turbulent zu laminar verschiebt. Die laminare Strömung wirkt wie ein Wärmeisolator. Folglich wird durch das Pumpen von mehr Öl Wärme an der Metalloberfläche gespeichert, was die Kühleffizienz aktiv verringert und zu einem Anstieg der Pad-Temperaturen führt.
Die Auswahl der richtigen Lagergeometrie erfordert eine Analyse der Betriebsumgebung. Kipppads bieten enorme Vorteile, sind jedoch nicht für jede Maschine zwingend erforderlich.
Lager mit fester Geometrie bleiben weiterhin äußerst relevant. Ihre Herstellung ist kostengünstiger und sie erfordern weniger bewegliche Teile. In folgenden Fällen sollten Sie Festlager behalten:
Konstante Drehzahlen deutlich unterhalb der ersten kritischen Drehzahlschwelle.
Stabile, vorhersehbare Lasten mit minimalen Prozessgasschwankungen.
Stark kontrollierte Umgebungen, in denen Fundamentverschiebungen oder Winkelfehlausrichtungen praktisch nicht vorkommen.
Industriepumpen mit niedrigerer Drehzahl, Industrieventilatoren und kleinere Elektromotoren.
Umgekehrt erfordern bestimmte Industrieumgebungen die Anpassungsfähigkeit von Kippplatten. Ingenieure müssen diese Technologie beim Entwerfen oder Nachrüsten spezifizieren:
Hochgeschwindigkeitsanwendungen mit variabler Last, wie Dampfturbinen und mehrstufige Gaskompressoren.
Maschinen, die während der Start- und Auslaufphase häufig mehrere kritische Geschwindigkeitsschwellen überschreiten.
Umgebungen, die einer starken Wärmeausdehnung, Rohrbeanspruchung oder Fundamentverschiebungen ausgesetzt sind und in denen eine hohe Toleranz gegenüber Fehlausrichtungen unbedingt erforderlich ist.
Systeme, die unter anhaltenden, unerklärlichen Rotorvibrationen leiden, die durch Standardauswuchten nicht behoben werden können.
Die Entscheidung, eine problematische Maschine von der festen Geometrie auf die Konstruktion mit kippbarem Pad umzurüsten, ist mit komplexer Technik verbunden. Es handelt sich nie um einen einfachen Teiletausch. Käufer, die ein Upgrade in Betracht ziehen, müssen eine strenge, pragmatische Checkliste befolgen, um die Systemkompatibilität sicherzustellen.
Freigabe- und Umschlagbeschränkungen: Zunächst müssen Sie die Austauschbarkeit der physischen Gehäuse bestätigen. Kipplager erfordern mehr radialen Platz für Drehzapfen und Stützblöcke. Stellen Sie sicher, dass das vorhandene Maschinengehäuse diese komplexen Drehgelenkstrukturen sicher tragen kann, ohne die strukturelle Integrität zu beeinträchtigen.
Kapazität des Schmierölsystems: Durch die Einführung einer gezielten Schmierung oder eine Änderung der Vorspannung ändern sich Ihre Grundanforderungen an den Ölfluss. Modernisierte Lager erfordern häufig andere Betriebsdrücke. Sie müssen vorhandene Pumpen, Filter und Kühler validieren. Stellen Sie sicher, dass sie die geänderten Durchflussraten bewältigen können, ohne dass andere kritische Komponenten ausgehungert werden.
Anforderungen an den hydrostatischen Vortrieb: Schwere Rotoren sind beim Start einer enormen Reibung ausgesetzt, bevor die Drehzahl einen hydrodynamischen Keil bilden kann. Axial-Kippsegmentlager erbringen im Allgemeinen nur etwa 60 % ihrer maximalen Belastbarkeit bei null U/min. Daher ist bei schweren Anwendungen häufig der Einbau eines hydrostatischen Hochdrucksystems (100–150 bar) erforderlich. Dieses System spritzt Öl direkt unter die Bremsbeläge und lässt den Rotor schweben, um ein trockenes Abstreifen während der anfänglichen Drehung zu verhindern.
Rotordynamik-Audit: Stabilität kann man nicht erraten. Betonen Sie die prädiktive Softwareanalyse. Vor dem Schneiden von Metall müssen Ingenieure die neuen Lagerparameter durch eine Rotordynamiksoftware wie DyRoBeS laufen lassen. Diese Prüfung überprüft die Dämpfungskoeffizienten und bestätigt, dass Sie die kritischen Drehzahlen des Rotors nicht versehentlich direkt in Ihre normalen Betriebsbereiche verschieben.
Kippsegmentlager bleiben die endgültige, mathematisch bewährte Lösung zur Behebung dynamischer Instabilität bei hoher Geschwindigkeit und zur Überwindung schwerwiegender thermischer Einschränkungen. Sie sind nicht eine universelle Notwendigkeit für jede rotierende Anlage in Ihrem Werksbereich. Wenn herkömmliche Festlager jedoch ihre Betriebsgrenzen erreichen, bieten Kipplager die erforderliche mechanische Anpassungsfähigkeit, um die Ausrüstung sicher über 14.000 U/min zu schieben und gleichzeitig einem katastrophalen Ölwirbel standzuhalten.
Ihr nächster Schritt erfordert datengesteuertes Handeln. Ermutigen Sie Ihre Zuverlässigkeitsmanager und rotierenden Ausrüstungsingenieure, ein umfassendes Rotordynamik-Audit an Ihren problematischsten Maschinen durchzuführen. Identifizieren Sie Anlagen, die unter chronischen Vibrations- oder Temperaturalarmen leiden. Wenden Sie sich an einen spezialisierten Lagerhersteller, um eine kundenspezifische Lagergeometrie zu modellieren, und verwenden Sie Vorhersagesoftware, um die Nachrüstung zu validieren, bevor Sie Hardwaremodifikationen vornehmen.
A: Die maximale Geschwindigkeit hängt stark von der Gleitgeschwindigkeit auf der Oberfläche und nicht nur von der Drehzahl ab. Normalerweise begrenzen Ingenieure herkömmliche Kippplatten mit Babbitt-Auskleidung auf etwa 300 Fuß pro Sekunde (90 m/s). Fortschrittliche, mit Polymer ausgekleidete Pads gepaart mit gezielter Schmierung können diese Grenzen sicher überschreiten und die thermische Schwelle deutlich erhöhen, bevor es zu einer Materialverschlechterung kommt.
A: Ja, aber nur, wenn sie ein Center-Pivot-Design (0,5 Versatz) verwenden. Mittelzapfen bieten symmetrische Ölkeile für eine bidirektionale Drehung. Umgekehrt optimieren Konstruktionen mit versetztem Drehpunkt den hydrodynamischen Auftrieb und die Tragfähigkeit für eine bestimmte Richtung, sodass sie streng unidirektional sind.
A: Pad-Flattern tritt typischerweise bei leicht belasteten Maschinen mit einer Konfiguration ohne Vorspannung auf. Ohne ausreichende Belastung oder geometrischen Druck verlieren die oberen Bremsbeläge den Kontakt zum Ölkeil und vibrieren schnell gegen die Welle. Durch die Einstellung des Lagers auf eine positive Vorspannung oder den Einbau von federunterstützten oberen Polstern wird dieses zerstörerische Flattern gemildert.


