従来の固定形状ベアリングは、高速回転機械では最終的に厳しい物理的限界に達します。動作速度が 6,000 RPM を超えると、エンジニアは日常的に、破壊的なオイルの渦、急速な熱破壊、致命的なミスアライメントの問題に直面します。これらの制約により、ガス圧縮機や蒸気タービンなどのミッションクリティカルな機器は、壊滅的な故障の重大なリスクにさらされます。機械効率を犠牲にすることなくローターのダイナミクスを安定させる信頼性の高い方法を見つけることは、現代の産業運営にとって非常に重要です。
厳格な API コンプライアンスを満たし、突然の機器のトリップを防ぐには、より適応性の高い機械ソリューションへのアップグレードが不可欠になります。このガイドでは、 ティルティングパッドベアリングは、 要求の厳しい用途において予測可能な減衰と測定された熱制御を実現します。核となる運動学を学び、主要な設計変数を検討し、高速の障壁を安全に突破するために必要な実際の改造の現実を理解します。
メカニズム: 個々のパッドが独立して回転して自立した流体力学的ウェッジを作成し、オイルの渦を引き起こすクロスカップルの剛性を排除します。
パフォーマンス: ローターの安定性を維持しながら、機器の動作速度を最大 6,000 RPM から 14,000 RPM 以上まで安全に高めます。
熱制御: 高度な設計 (指向性潤滑や前縁溝など) により、寄生電力損失が低減され、浸水システムと比較して最大金属温度が大幅に低下します。
レトロフィットの実行可能性: アップグレードには、単純な部品交換ではなく、既存のオイル流量容量、スペースの制約、ローターダイナミック解析を考慮した総合的なシステムのレビューが必要です。
エンジニアは長い間、一般産業機械用の円筒形または楕円形の固定プロファイル ベアリングに依存してきました。適度な速度ではうまく機能します。しかし、ローター速度が増加すると、固定クリアランスにより、クロスカップル剛性として知られる危険な空力現象と流体現象が発生します。
シャフトが固定ベアリング内で回転すると、潤滑油が収束ウェッジ内に引き込まれます。この動作により、ローターをサポートするために高い流体圧力が発生します。軸に外力が加わると油膜が押し戻されます。固定ベアリングでは、この反力は外乱に対して垂直な角度で押します。これをクロスカップル剛性と呼びます。高速では、これらの垂直方向の力がシャフトを駆動し、オイル渦として知られる激しい自励軌道を描きます。旋回周波数が機械の臨界速度と一致すると、ローターの壊滅的な振動が装置を破壊します。
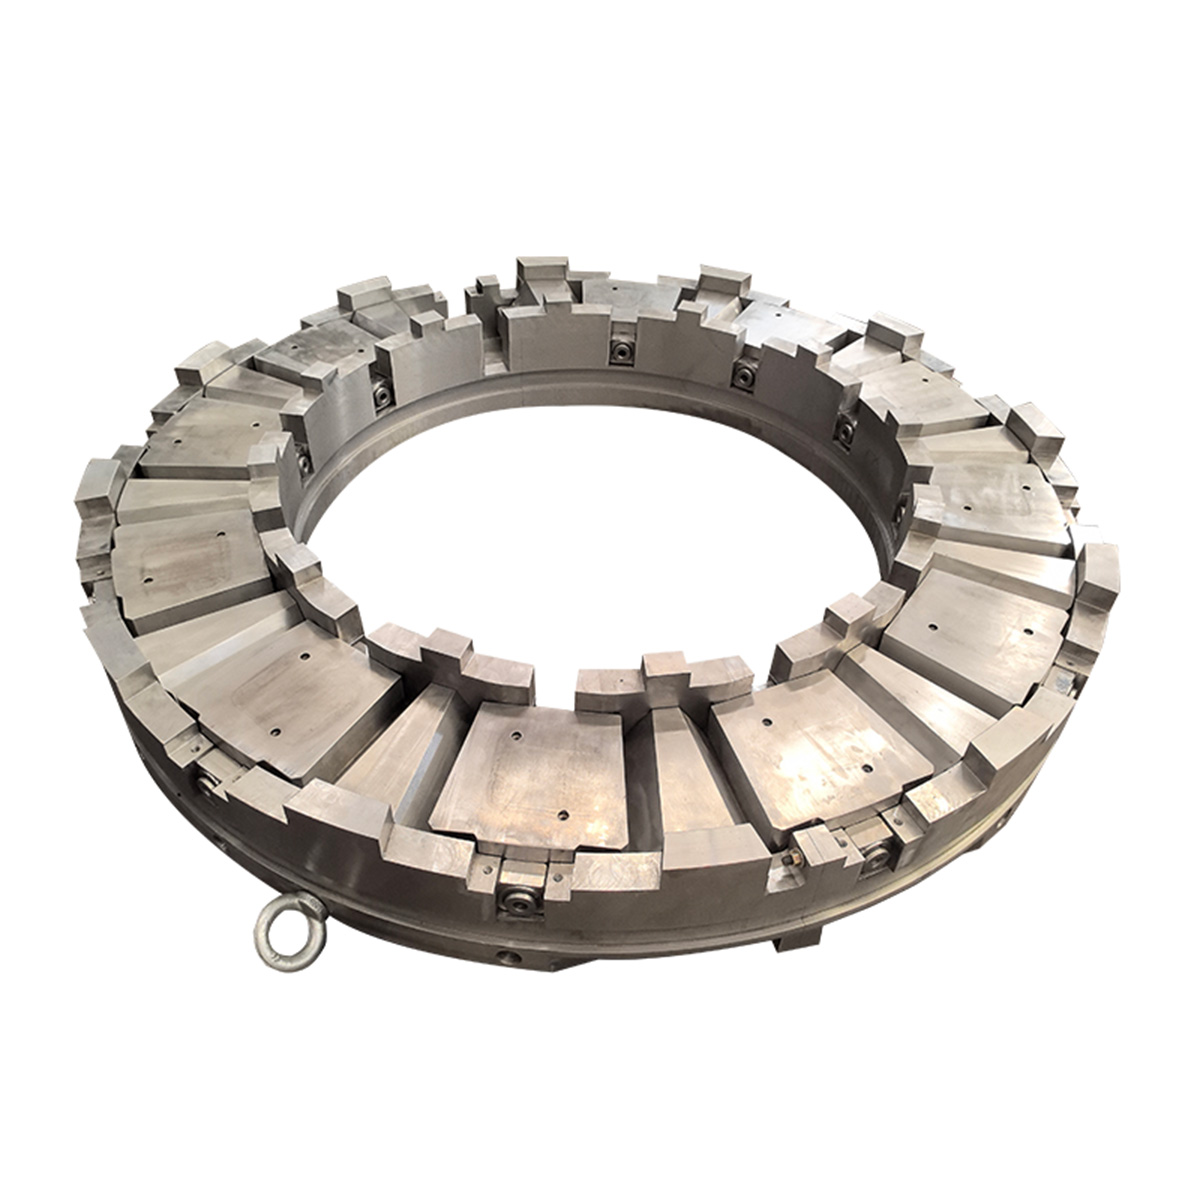
ティルティング パッド ベアリングは、適応運動学を通じてこの不安定性を解決します。ベアリング アセンブリは、中実のリングではなく、剛性の外側ハウジング、回転ジャーナル シャフト、ピボット ピン、個別の傾斜パッドなど、いくつかの異なるコンポーネントを備えています。
油膜を固定された形状に押し込む代わりに、各パッドはその下にあるピンを中心に回転します。シャフトの負荷と速度が変動すると、パッドは独立して前後に揺れます。彼らは独自の最適なバランスを見つけます。パッドは常にシャフト表面に位置合わせされるため、高圧オイルウェッジは常にジャーナルの中心に直接向きます。このダイナミックな動きは、不安定化する交差力を効果的に中和します。クロスカップルの剛性を排除することで、システムはオイルの渦を抑制し、14,000 RPM を超える速度で予測可能な減衰を実現します。
ラジアルベアリングが横方向の力を処理するのに対し、スラストベアリングはアキシアル荷重を処理します。ティルティング パッド スラスト ベアリングには、自己均等化レベリング リンクという追加の機械的利点が導入されています。
熱膨張や基礎のへたりにより角度ずれが頻繁に発生します。固定スラストベアリングはこの歪みに適応できず、ベアリング面の片側に局所的な過負荷が発生します。自己均等化傾斜パッドは、相互接続された機械レバーのネットワーク上にあります。シャフトが歪んで一方のパッドを強く押すと、その下にあるリンクが押し下げられます。この動作により、反対側のリンクが対応するパッドを押し上げます。この機構は角度のずれに受動的に適応し、荷重がすべてのパッドに均等に分散されるようにします。多くの厳格な API 標準では、高耐久プロセス コンプレッサーにこの正確な設計が義務付けられています。
ティルティング パッド ベアリングを指定するには、内部形状を慎重に校正する必要があります。わずかな調整は、負荷容量とシステムの安定性に大きな影響を与えます。エンジニアは 3 つの重要な変数を評価する必要があります。
ピボット ポイントはパッドの傾きを決定します。ピボットをパッドの円弧の中央に正確に配置する場合、それをセンター ピボット (0.5 オフセット) と呼びます。センターピボットにより、シャフトは両回転方向に同様に良好に動作します。
ただし、ピボットをトレーリング エッジに向かってわずかに下流に移動すると (通常は 0.55 から 0.60 の間のオフセット)、リーディング エッジが強制的により広く開きます。この非対称の形状により、より多くの冷たいオイルが隙間にすくい込まれ、より厚く強力な流体力学的ウェッジが構築されます。オフセットピボットにより、機械の回転が一方向に制限されますが、全体の耐荷重能力が大幅に向上し、流体力学的揚力が向上します。
予圧は、ベアリング アセンブリ全体のクリアランスと個々のパッドのクリアランスの間の幾何学的関係を測定します。エンジニアは通常、これを比率で表し、0.3 が一般的な業界標準です。
プリロードを調整すると、剛性と減衰の間の厳密なトレードオフが強制されます。次の実装リスクを考慮してください。
高プリロード: パッドがシャフトにぴったりと密着します。この緊密な収束によりシステムの剛性が向上し、高速で動作する非常に軽いローターの安定化に優れています。
ゼロ予圧: パッドの曲率はベアリングの曲率と一致します。この構成により、機械的減衰が最大化され、激しい振動が吸収されます。
よくある間違い: ゼロ予圧を指定すると、重大な運用上のリスクが生じます。標準の加工公差により、目標のゼロ予圧が製造中に簡単に負の予圧になる可能性があります。さらに、軽負荷のアプリケーションでは、プリロードがゼロであると、負荷のない上部パッドがシャフトに対して激しくバタつき、急速なバビット疲労につながることがよくあります。
一次重力または適用荷重に対してパッドがどのように位置合わせされるかによって、ベアリングの動的プロファイルが変化します。方向を 2 つの標準設定に分類します。
| 方向性 | 説明 | 主な利点 | 最適な用途 |
|---|---|---|---|
| ロードオンパッド (LOP) | 主な荷重ベクトルは、単一の下部パッドの中心を直接指します。 | 優れた対称剛性を提供し、ローターの安定性を最大化します。 | 振動に対する最大限の減衰が必要な高速、軽負荷の機械。 |
| パッド間荷重 (LBP) | 主な荷重ベクトルは、2 つの隣接する下部パッド間で均等にポイントします。 | 2 つの耐荷重面を利用することにより、最終的な耐荷重能力が向上します。 | 強力な流体力学的揚力を必要とする重く巨大なローター。 |
毎秒 100 メートルに達する表面速度では、熱破壊の管理がエンジニアリングの主要な課題になります。バビットの金属ライニングが溶けないように保護する必要があります。
ベアリングの熱のほとんどはシャフトの摩擦から直接発生すると考えられるかもしれません。実際には、ベアリングの熱の最大 60% が高温のオイルキャリーオーバーから発生します。オイルが 1 つのパッドの下を通過すると、巨大なせん断圧力がかかって加熱されます。トレーリング エッジを出ると、次のパッドのリーディング エッジに直接引き込まれます。 2 番目のパッドは熱い流体を取り込み、ベースライン温度を上昇させます。
エンジニアはこれらの温度を絶えず監視しています。ほとんどの産業事業者は、185°F (85°C) の設計しきい値を目標としています。システムアラームを 230°F (110°C) に設定し、自動機械トリップを 250°F (121°C) でプログラムして、バビットが柔らかくなってスチールジャーナルに汚れが付くのを防ぎます。
キャリーオーバーを軽減するには、適切なオイル供給方法を選択する必要があります。
浸潤潤滑: 標準システムでは、ベアリング ハウジング全体を加圧オイルで満たします。パッドは完全に水に浸かったままになります。この方法はシンプルで信頼性が高く、低い回転速度で非常に効果的です。ただし、速度が増加すると、水中に浸かったコンポーネントはミキシングボウル内の泡立て器のように機能します。過剰なオイルを撹拌すると、大幅な寄生電力損失が発生し、膨大な外部熱が発生します。
指示された潤滑: 滑り速度が秒速 50 メートルを超えると、エンジニアは浸水したハウジングを放棄します。代わりに、指示された潤滑が使用されます。リーディング エッジ グルーブ (LEG) やスプレー バーなどのテクノロジーにより、パッドのリーディング エッジの直前のギャップに冷却された加圧オイルが直接注入されます。この特別な注入により、高温のキャリーオーバーオイルがウェッジに入るのを防ぎます。また、ハウジングをほとんど空のままにし、寄生電力損失を最大 50% 削減し、パッド温度を劇的に低下させます。
ベアリングが熱くなると、オペレーターは多くの場合、システムにオイルをさらに注入するという一見論理的な解決策を試みます。移行ゾーン内の複雑な流体力学により、この本能が裏目に出ることがよくあります。
ベアリングのギャップ内では、オイルはレイノルズ数に基づいて動作します。レイノルズ数が約 1000 を超えると、オイルの流れが乱流になります。乱流は伝導性が高く、パッド表面から熱を積極的に奪います。より多くの冷たいオイルをシステムにポンプで送り込むと、流体全体の粘度が増加します。油が厚くなるとレイノルズ数が 1000 未満に下がり、流れが乱流から層流に変わります。層流は断熱材のように機能します。その結果、より多くのオイルを送り込むと金属表面に熱が閉じ込められ、冷却効率が大幅に低下し、パッド温度が急上昇します。
適切な軸受形状を選択するには、動作環境を分析する必要があります。傾斜パッドは多大なメリットをもたらしますが、すべてのマシンに普遍的に必要なわけではありません。
固定ジオメトリベアリングは依然として高い関連性を持っています。製造コストが低くなり、可動部品も少なくなります。次のようなシナリオでは、固定ベアリングを保持する必要があります。
一定の回転速度は、最初の臨界速度しきい値をはるかに下回って動作します。
プロセスガスの変動を最小限に抑えた、安定した予測可能な負荷。
基礎の移動や角度のずれが実質的に存在しない、高度に制御された環境。
より低い RPM の工業用ポンプ、工業用ファン、および小型の電気モーター。
逆に、特定の産業環境では、ティルティング パッドの適応性が求められます。エンジニアは、設計時または改修時にこのテクノロジーを指定する必要があります。
蒸気タービンや多段ガス圧縮機などの高速可変負荷アプリケーション。
始動段階および惰行段階で複数の危険速度しきい値を頻繁に超える機械。
激しい熱膨張、パイプのひずみ、または基礎の移動が起こりやすく、高い位置ずれ許容値が絶対に必要な環境。
標準的なバランシングでは解決できない、説明できないローター振動が持続するシステム。
問題のあるマシンを固定ジオメトリからティルティング パッド設計にアップグレードする決定には、複雑なエンジニアリングが必要です。決して単純な部品交換ではありません。アップグレードを検討している購入者は、システムの互換性を確保するために厳格で実用的なチェックリストに従う必要があります。
クリアランスとエンベロープの制約: まず、物理的なハウジングの互換性を確認する必要があります。傾斜パッドには、ピボット ピンとサポート ブロックのためにより多くの半径方向のスペースが必要です。既存の機械ケーシングが、構造の完全性を損なうことなく、これらの複雑なピボット構造を安全にサポートできることを確認します。
潤滑油システムの容量: 指示された潤滑を採用するか、プリロードを変更すると、ベースラインのオイル流量要件が変わります。多くの場合、アップグレードされたベアリングには異なる動作圧力が必要です。既存のポンプ、フィルター、クーラーを検証する必要があります。他の重要なコンポーネントを枯渇させることなく、修正された流量を処理できることを確認します。
静圧ジャッキの要件: 重いローターは、回転速度が流体力学的くさびを形成する前に、始動時に莫大な摩擦に直面します。ティルティング パッド スラスト ベアリングは通常、ゼロ RPM で最大負荷容量の約 60% しか発揮しません。したがって、重い用途では、多くの場合、高圧 (100 ~ 150 bar) の静水圧リフト システムの追加が必要になります。このシステムはパッド直下にオイルを注入し、ローターを浮かせて初期回転時の空掻きを防止します。
回転ダイナミック監査: 安定性を推測することはできません。予測ソフトウェア分析を重視します。金属を切断する前に、エンジニアは DyRoBeS などのローターダイナミック ソフトウェアを使用して新しいベアリング パラメータを実行する必要があります。この監査では、減衰係数を検証し、ローターの危険速度を誤って通常の動作範囲に直接シフトさせていないことを確認します。
ティルティング パッド ベアリングは、高速での動的不安定性を解決し、厳しい熱制限を克服するための、数学的に証明された決定的なソリューションであり続けます。これらは、工場フロアのすべての回転資産に普遍的に必要なわけではありません。ただし、従来の固定ベアリングが動作限界に達した場合、ティルティング パッドは、壊滅的なオイルの渦に耐えながら、機器を 14,000 RPM を超えて安全に押すために必要な機械的適応性を提供します。
次のステップでは、データ主導のアクションが必要です。信頼性マネージャーと回転機器エンジニアに、最も問題のある機械に対して包括的な回転力学的監査を実施するよう奨励してください。慢性的な振動や温度アラームが発生している資産を特定します。専門のベアリング メーカーに相談してカスタム パッド形状をモデル化し、ハードウェアの変更に着手する前に予測ソフトウェアを使用して改造を検証します。
A: 最大速度は RPM だけではなく、表面の滑り速度に大きく依存します。エンジニアは通常、従来のバビット裏地付きティルティング パッドの上限を 300 フィート/秒 (90 m/s) 程度に設定します。高度なポリマーで裏打ちされたパッドと指向性潤滑を組み合わせると、これらの限界を安全に超えて、材料の劣化が発生する前に熱閾値を大幅に上げることができます。
A: はい。ただし、センターピボット設計 (0.5 オフセット) を採用している場合に限ります。センターピボットは、双方向回転のための対称的なオイルウェッジを提供します。逆に、オフセットピボット設計は、流体力学的揚力と負荷容量を特定の 1 方向に最適化し、厳密に一方向にします。
A: パッドのフラッターは通常、ゼロプリロード構成を使用する軽負荷のマシンで発生します。十分な負荷や幾何学的圧迫がないと、上部パッドはオイル ウェッジとの接触を失い、シャフトに対して急速に振動します。ベアリングを正のプリロードに調整するか、スプリングバックのトップパッドを取り付けると、この破壊的なバタつきが軽減されます。


