
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 05.08.2026 Herkunft: Website
Das Hauptziel dieses Forschungsberichts über Walzenmaterialien für Stahlwalzwerke ist die systematische Untersuchung des Zusammensetzungsdesigns, der Herstellungsprozesse und der Leistungsoptimierung von Walzenmaterialien, wobei der Schwerpunkt auf der Verbesserung von Kernindikatoren wie Walzkraftbeständigkeit, Verschleißfestigkeit und thermischer Rissbeständigkeit liegt. Ziel ist es, die Lebensdauer von Walzen unter hohem Druck, hoher Temperatur und hohem Verschleiß zu verlängern, die Austauschhäufigkeit und Produktionskosten zu reduzieren, die Stabilität des Walzprozesses sicherzustellen, die Qualität der Stahloberfläche und die Maßhaltigkeit zu gewährleisten sowie spezielle Materialien für verschiedene Walzszenarien zu entwickeln. Durch die Kombination fortschrittlicher Fertigungstechnologien und Oberflächenbehandlungsprozesse wollen wir die Leistungsengpässe traditioneller Materialien überwinden und letztendlich umfassende Ziele zur Verbesserung der Walzeffizienz, der Produktqualität und der wirtschaftlichen Vorteile des Unternehmens erreichen.
Gusseisenwalzen und Gussstahlwalzen sind die beiden grundlegendsten und am weitesten verbreiteten Materialsysteme in Stahlwerkswalzwerken. Ihr wesentlicher Unterschied liegt im Kohlenstoffgehalt: Gusseisen hat einen Kohlenstoffgehalt von etwa 2,5–3,5 % und eine durch Zementit/Graphit plus Matrix gekennzeichnete Mikrostruktur, die eine hohe Härte, eine hohe Verschleißfestigkeit und niedrige Kosten, aber eine geringe Zähigkeit bietet. Gussstahl hat einen Kohlenstoffgehalt von ca. 0,4 %–2,4 % (Stahlwalzen 0,4 %–1,4 %, Halbstahl 1,4 %–2,4 %) und eine durch Ferrit/Perlit plus Karbide gekennzeichnete Mikrostruktur, die für hohe Festigkeit, hohe Zähigkeit und Schlagfestigkeit sorgt, jedoch eine schlechtere Härte und Verschleißfestigkeit als Gusseisen aufweist.
Kernaussagen auf einen Blick:
Es kommt nicht darauf an, „was besser ist“, sondern „was besser geeignet ist“: Gusseisen zeichnet sich durch Oberflächenhärte und Verschleißfestigkeit aus, während Stahlguss durch Festigkeit und Zähigkeit glänzt; Ihre Einsatzgrenzen werden durch die Rollbedingungen bestimmt.
Schruppen/Zerlegen mit starker Schlagkraft → Gussstahl (und Halbstahl) vorrangig verwenden, um Walzenbruch und Stößen zu widerstehen und ein gutes Eingreifen zu gewährleisten.
Endbearbeitung/Kaltwalzen mit hoher Oberflächenqualität → Gusseisen für hohe Härte, Verschleißfestigkeit und stabiles Walzenprofil priorisieren.
Halbstahl (Adamite) dient als „Brücke“ zwischen beiden: höhere Härte als gewöhnlicher Gussstahl, höhere Zähigkeit als Gusseisen und mit minimalem Härteabfall, besonders geeignet für Stahlwalzen mit tiefem Durchgang.
Hochchrom- und Verbundwerkstoffansätze sind derzeit die Hauptrichtungen: Gusseisen mit hohem Chromgehalt/Gussstahl mit hohem Chromgehalt plus Schleuder-Verbundguss erzielen eine abgestufte Leistung von „verschleißfester Außenschicht und hochfestem Kern“.
Wirtschaftlichkeit: Gusseisen hat die niedrigsten Beschaffungskosten, Gussstahl ist moderat und 30–50 % niedriger als Schmiedestahl; Gussstahlwalzen in Vorgerüsten können eine um 20–40 % höhere Tonnage pro Walze als Gusseisen erreichen, daher müssen die Gesamtkosten über den gesamten Lebenszyklus bewertet werden.
Walzen sind die zentralen Arbeitskomponenten in Walzwerken, die direkt mit dem Werkstück in Kontakt kommen und es zu einer plastischen Verformung zwingen. Dabei halten sie enormen Walzdrücken, Walzdrehmomenten und dynamischen Belastungen stand. Beim Warmwalzen erreicht die Werkstücktemperatur 800–1200 °C und die Walzenoberfläche unterliegt schnellen Aufheiz- und Abkühlzyklen, was die Betriebsbedingungen extrem erschwert. Daher werden strenge Anforderungen an die Festigkeit, Steifigkeit, Zähigkeit, Oberflächenhärte, Verschleißfestigkeit und Stabilität des Walzenprofils gestellt.
Klassifizierung nach Härte
Kategorie |
Shore-Härte HS |
Typische Anwendung |
Weiche Brötchen |
30–40 |
Blooming-Mühlen, große Vorwalzwerke |
Halbharte Brötchen |
40–60 |
Schruppfräser für große/mittlere/kleine Abschnitte und Platten |
Hartbeschichtete Rollen |
60–85 |
Schruppen für dünne/mittlere Bleche, kleine/mittlere Abschnitte, Stützwalzen für Quarto-Walzwerke |
Extraharte Rollen |
85–100 |
Kaltwalzwerke |
Klassifizierung nach drei Hauptmaterialsystemen
Rollenmaterialien werden hauptsächlich in Gusseisenrollen, Gussstahlrollen und geschmiedete Stahlrollen unterteilt. Dieser Bericht konzentriert sich auf den Vergleich der ersten beiden, wobei Schmiedestahl als Referenz dient.
Gusseisenwalzen: Kohlenstoffgehalt 2,5–3,5 %, enthalten Graphit (Flocken/Kugel) und Zementit. Unterteilt in Hartguss, unbegrenzt gekühltes Gusseisen, Gusseisen mit hohem Chromgehalt und Sphäroguss. Hervorragende Verschleißfestigkeit und niedrige Kosten, aber geringe Zähigkeit.
Gussstahlwalzen: Kohlenstoffgehalt 0,4 %–2,4 %, unterteilt in Stahlwalzen (0,4 %–1,4 %) und Halbstahlwalzen (1,4 %–2,4 %). Zur Verbesserung der Leistung können Legierungselemente wie Cr, Ni, Mn, Mo, V und spezielle Wärmebehandlungen hinzugefügt werden. Hohe Festigkeit und gute Zähigkeit.
Gusseisenwalzen haben einen Kohlenstoffgehalt von 2,5–3,5 %, viel höher als Gussstahl. Ihre Mikrostruktur besteht aus drei Hauptkomponenten: Matrix + Zementit (Karbide) + Graphit.
Matrix: Austenit, Ferrit, Perlit, Bainit, Martensit – bestimmt durch Legierung und Wärmebehandlung.
Zementit/Karbide: bieten hohe Härte und Verschleißfestigkeit, insbesondere Karbide vom Typ M₇C₃, die unter Bedingungen mit hohem Chromgehalt entstehen.
Graphit: kommt in Flocken- oder Kugelform vor. Graphit sorgt für Schmierung, Reibungsreduzierung, Vibrationsdämpfung und thermische Rissbeständigkeit, verringert aber auch die Festigkeit; Kugelgraphit (Sphäroguss) weist eine geringere Spannungskonzentration und eine höhere Festigkeit auf.
Unterkategorie |
Mikrostrukturelle Merkmale |
Härte HS |
Zugfestigkeit MPa |
Typische Anwendungen |
Hartgusseisen |
Oberfläche weiß gekühlte Schicht (reiner Zementit) + melierte Übergangsschicht + grauer Kern |
55–85 |
150–220 |
Endbearbeitung für Bleche/Drähte/Profile, dünne Bleche |
Unbegrenzt gekühltes Gusseisen |
Die Arbeitsschicht enthält feine Graphitspitzen, keine deutliche weiß-graue Grenze, die Härte nimmt allmählich ab |
55–85 |
150–220 |
Mittel/Veredelung für Platten/Drähte/Profile, Bandveredelung |
Sphäroguss |
Kugelgraphit, perlitische/nadelförmige bainitische Matrix, deutlich verbesserte Festigkeit |
35–80 |
300–700 |
Schruppen/Mittel für Abschnitte/Drähte/Rohre, große Ausblühungen |
Gusseisen mit hohem Chromgehalt |
Cr 12–22 %, M₇C₃-Karbide + Martensit/Bainit-Matrix |
60–95 |
400–700 |
Endbearbeitung für kleine Abschnitte/Drähte, Vorbearbeitung für Bänder |
Vorteile:
Hohe Oberflächenhärte (gekühlte Schicht/Karbide sorgen für hervorragende Verschleißfestigkeit).
Gute Druckfestigkeit, geeignet für hohe Kontaktbeanspruchung.
Thermische Rissbeständigkeit (Graphit absorbiert Vibrationen und puffert thermische Spannungen), insbesondere für unbestimmte Hartguss- und Sphärogussteile.
Niedrige Kosten, ausgereiftes Gussverfahren, wirtschaftliche Rohstoffe.
Glatte Walzenoberfläche, günstig für die Gewährleistung der Oberflächenqualität des Walzprodukts.
Einschränkungen:
Geringe Zähigkeit (Zugfestigkeit nur 150–700 MPa, schwache Schlagfestigkeit).
Nicht für starke Stoßbelastungen geeignet, neigt zu sprödem Abplatzen und Rollenbruch.
Härteabfall (herkömmliche gekühlte Walzen weisen einen erheblichen Härteabfall von der Oberfläche zum Kern auf, wodurch Tiefpassanwendungen eingeschränkt werden).
Gusseisen mit hohem Chromgehalt weist eine extrem geringe Bruchzähigkeit auf, wenn Karbide grobe Netzwerke bilden, die bei Stößen mit hoher Geschwindigkeit zu spröden Abplatzungen neigen.
Unbestimmter Hartguss kombiniert eine „oberflächenverschleißfeste Hartgussschicht“ mit „guter thermischer Rissbeständigkeit“, ohne deutliche weiß/graue Schichtung und mit geringem Härteunterschied, wodurch die breiteste Anwendung erreicht wird. Unendlich gekühltes Verbundgusseisen mit hohem Nickel-Chrom-Gehalt (mit Ni, Cr, Mo) ist das Hauptmaterial für die Endbearbeitung von Arbeitswalzen in Warmbandwalzwerken.
Walzen aus Gussstahl haben einen Kohlenstoffgehalt von 0,4–2,4 %, viel weniger als Gusseisen, und werden nach dem Kohlenstoffgehalt in zwei Hauptkategorien unterteilt:
Kategorie |
Kohlenstoffgehalt |
Mikrostruktur |
Härte HS |
Zug MPa |
Stahlrollen |
0,4 %–1,4 % |
Ferrit + Perlit (niedriger C-Wert); Perlit nimmt mit C zu |
30–70 |
500–1000 |
Halbstahlrollen (Adamite) |
1,4 %–2,4 % |
Perlit + geringe Menge Karbide |
35–70 |
300–700 |
Rollen aus Graphitstahl |
– |
Siliziumzusatz + Graphitisierungsbehandlung |
35–60 |
500–900 |
Stahlguss mit hohem Chromgehalt |
0,5 %–1,5 % |
Gehärteter Martensit/Bainit + feine Chromkarbide |
70–80 |
– |
Zur Verbesserung der Härte und Verschleißfestigkeit werden Gussstahlwalzen mit Cr, Ni, Mn, Mo, V legiert und speziellen Wärmebehandlungen unterzogen, wodurch drei Hauptlegierungssysteme entstehen:
Kohlenstoff-Mangan-Stahl (C-Mn): C 0,45 %–0,80 %, Mn 0,60 %–1,20 %, am wirtschaftlichsten, Härte HS 35–45, verwendet für Vorgerüste und Knüppelwalzwerke, geeignet für Anwendungen mit hohen Anforderungen an die Zähigkeit.
Chrom-Molybdän-Stahl (Cr-Mo): typisch C 0,55 %, Cr 2,0 %, Mo 0,35 %; Chrom bildet Karbide zur Verbesserung der Verschleißfestigkeit, Molybdän unterdrückt die Anlasssprödigkeit und erhöht so die Hochtemperaturfestigkeit; Härte HS 50–65, Industriestandard für die Zwischen-/Fertigbearbeitung von Warmbändern.
Gussstahl mit hohem Chromgehalt (Hi-Cr-Stahl): Cr 5–12 % (oder 8–14 %), bildet ein dichtes M₇C₃-Karbidnetzwerk, Härte HS 65–75, wird für anspruchsvolle Endbearbeitungsanwendungen verwendet, aber erhöhte Karbide verringern die Bruchzähigkeit und erfordern kontrollierte Wartungsintervalle.
Zwischen Stahlguss und Gusseisen liegt Halbstahl (Adamite) mit einem Kohlenstoffgehalt von 1,4–2,4 %. Sein herausragendstes Merkmal ist der extrem geringe innere Härteabfall – die Härte nimmt von der Oberfläche zum Kern kaum ab, wodurch es sich besonders für die Herstellung von Profilwalzen mit tiefem Durchgang eignet (Profilrillen können tief bearbeitet werden, ohne dass es zu einer vorzeitigen Erweichung kommt). Wenn Silicium im Rahmen einer Graphitisierungsbehandlung hinzugefügt wird, erhält es eine hohe thermische Rissbeständigkeit und Zähigkeit und eignet sich hervorragend als Vorwalzen, Vorwalzen mit großem Querschnitt und Stauchwalzen für Warmbandwalzwerke.
Vorteile:
Hohe Festigkeit und gute Zähigkeit (Zugfestigkeit 500–1000 MPa, hohe Schlag- und Rollenbruchfestigkeit).
Thermische Rissbeständigkeit (insbesondere Stähle mit hohem Kohlenstoffgehalt und Graphitstähle).
Gutes Einbeißen, geeignet für große Durchschlagsreduzierungen.
Durch eine spezielle Wärmebehandlung kann HS 90+ erreicht werden, auch als Kaltwalz-Arbeitswalzen oder Stützwalzen einsetzbar.
Halbstahl hat einen minimalen Härteabfall und eignet sich hervorragend für tiefe Durchgänge.
Einschränkungen:
Härte und Verschleißfestigkeit geringer als bei Gusseisen (normale Stahlwalzen).
Höhere Kosten als Gusseisen (aber niedriger als geschmiedeter Stahl).
Erfordert eine Pfannenveredelung zur S- und P-Kontrolle sowie komplexe Wärmebehandlungsprozesse.
Interne Mängel im Gusszustand sind relativ häufiger als bei geschmiedetem Stahl; Schwere, extreme Bedingungen erfordern immer noch geschmiedeten Stahl.
Vergleichsdimension |
Rollen aus Gusseisen |
Gussstahlrollen |
Kohlenstoffgehalt |
2,5 %–3,5 % |
0,4 %–2,4 % |
Typische Härte HS |
55–95 |
30–80 |
Zugfestigkeit MPa |
150–700 |
500–1000 |
Zähigkeit / Schlagfestigkeit |
Niedrig |
Hoch |
Verschleißfestigkeit |
Hoch |
Medium |
Beständigkeit gegen thermische Risse |
Medium (graphitunterstützt) |
Gut |
Thermoschockbeständigkeit |
Medium |
Hoch |
Härteabfall (Oberfläche→Kern) |
Groß (bemerkenswert für gekühlte Brötchen) |
Klein (insbesondere Halbstahl) |
Relative Kosten |
Niedrig |
Medium |
Hauptanwendungen |
Veredelung/Kaltwalzen, Feinblech, Drahtveredelung |
Zerlegen/Schruppen, Ausblühen, Stützwalzen |
Vergleich der wichtigsten mechanischen Eigenschaften:
Indikator |
Rollen aus Gusseisen |
Gussstahlrollen |
Härteuntergrenze HS |
55 |
30 |
Härteobergrenze HS |
95 |
80 |
Zuguntergrenze MPa |
150 |
500 |
Zugobergrenze MPa |
700 |
1000 |
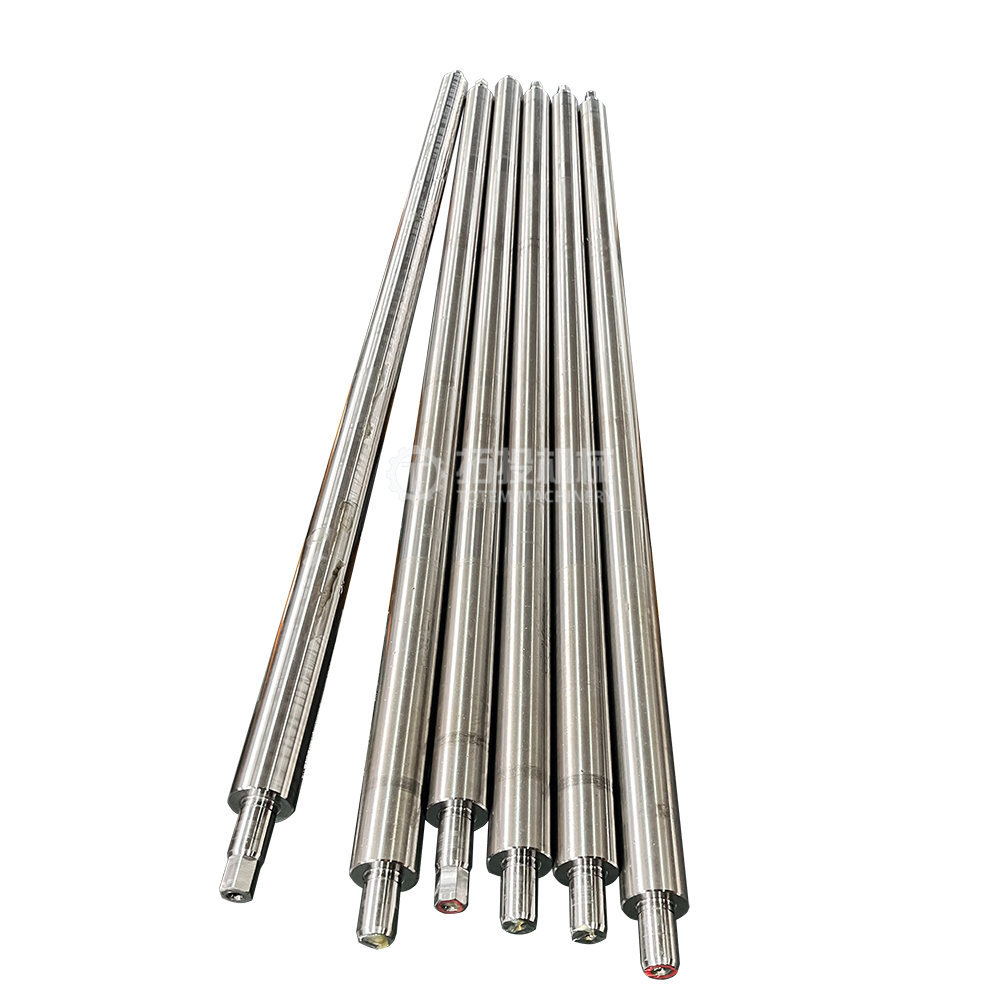
Kokillenguss: Mithilfe einer Metallform (Kokille) wird die Oberfläche schnell abgekühlt, wodurch eine weiße, gekühlte Schicht (reiner Zementit) entsteht, die nach innen in fleckige und graue Strukturen übergeht.
Unbegrenztes Abkühlen: Steuerung der Abkühlgeschwindigkeit und -zusammensetzung, sodass die Arbeitsschicht feine Graphitpunkte ohne deutliche Weiß-/Graugrenze enthält.
Sphäroidisierungs-/Impfbehandlung: Sphäroguss verwendet Magnesium-/Seltenerd-Sphäroidisierungsmittel, um Graphit zu sphäroidisieren und so die Festigkeit zu verbessern.
Schleuder-Verbundguss: Verbundwalzen mit hohem Chrom-/Nickel-Chrom-Gehalt haben eine Außenschicht aus verschleißfestem Weißguss und einen Kern aus Sphäroguss, die in einem Guss gegossen werden, wodurch „außen hart, innen zäh“ erreicht wird.
Ein typischer Produktionsablauf erfordert eine bessere Kontrolle über die innere Dichte und die Eigenspannung:
Schmelzen: Elektrolichtbogenofen / Induktionsofenschmelzen.
Sekundärraffinierung: Pfannenmetallurgie – Entgasung, Entschwefelung, mit S < 0,010 %, P < 0,015 %, Reduzierung der Warmbrüchigkeit und Verbesserung der Zähigkeit.
Formen und Gießen: statische Sandform / Metallformgießen; Verbundwalzen verwenden Schleuderguss. Bei großen Walzen (Durchmesser > 700 mm) sind für die Zuführung häufig obere Speiser erforderlich, die 15–25 % des Gussgewichts ausmachen.
Kontrollierte Abkühlung und Grobbearbeitung: Kontrollierte Abkühlung in der Form für 48–72 Stunden, Grobbearbeitung, um Zunder zu entfernen und Defekte freizulegen.
Wärmebehandlung (am kritischsten): mehrere Stufen des Normalisierens/Abschreckens/Anlassens zur Regulierung von Perlit-, Bainit- und Martensitstrukturen, um ein Gleichgewicht zwischen Härte und Zähigkeit zu erreichen. Hochchromhaltiger Stahlguss erfordert mehrstufiges Härten und Anlassen.
Endbearbeitung und Inspektion: umfassende Prüfung der Härte, Ultraschallprüfung usw.
Wesentliche Prozessunterschiede:
Um Härtegradienten zu erzielen, ist Gusseisen auf „Abschrecken + Graphitisieren“ angewiesen.
Um Festigkeit und Zähigkeit zu erzielen, ist Gussstahl auf die „Verfeinerung der Verunreinigungskontrolle + Legierung + mehrstufige Wärmebehandlung“ angewiesen.
Stahlguss erfordert eine strengere Kontrolle schädlicher Elemente wie S und P als Gusseisen.
Walzenversagen ist die umgekehrte Abbildung der Materialauswahl – unterschiedliche Materialien entsprechen unterschiedlichen vorherrschenden Versagensarten.
Fehlermodus |
Mechanismus |
Materielle Tendenz |
Tragen |
Mechanischer Reibungsverschleiß + Erweichungs-/Schmelzverlust bei hoher Temperatur + Oxidations-/elektrochemischer Korrosionsverschleiß |
Gussstahl (geringere Härte) verschleißt leichter; Gusseisen hat einen Verschleißvorteil |
Thermisches Cracken (Netzwerk→Ring→Bruch) |
Schnelle Aufheiz- und Abkühlzyklen auf der heißen Walzenoberfläche, thermische Ermüdungsspannung übersteigt die Streckgrenze → Mikrorisse → Netzwerk → Ring → tiefer Ausbreitungsbruch |
Beides kommt vor; Graphitpuffer aus Gusseisen, aber geringe Zähigkeit |
Abplatzungen |
Risse breiten sich bis zu einer bestimmten Tiefe aus, oder grobes Karbidnetzwerk spröde Risse, Oberflächenflocken fallen ab |
Gusseisen mit hohem Chromgehalt und grobem Karbidnetzwerk → höhere Gefahr von Sprödabplatzungen |
Bruch (Rollenbruch) |
Gussfehler, Strukturfehler, transkristalline Risse im ungehärteten Kern, die sich bei Wechselbeanspruchung schnell ausbreiten |
Gusseisen (geringe Festigkeit) hat ein höheres Bruchrisiko; Stahlguss relativ bruchfest |
Delamination der Grenzfläche |
Spannung an der Grenzfläche zwischen der Außen- und Innenschicht der Verbundwalze, die zur Trennung führt |
Zentrifugal-Verbundwalzen (beide Typen betroffen) |
Dominante Fehler bei Gusseisenwalzen:
Sprödbruch/Abplatzungen bei starker Stoßbelastung.
Sprödes Abplatzen des Karbidnetzwerks aus Gusseisen mit hohem Chromgehalt → Oberflächenkratzer/Punktdefekte auf dem Band.
Unzureichende Härte in tiefen Durchgängen → schneller Verschleiß, Verlust des Walzenprofils.
Dominante Fehler bei Gussstahlwalzen:
Unzureichende Härte → relativ schneller Verschleiß (beim Schruppen akzeptabel, beim Schlichten unwirtschaftlich).
Risse im thermischen Ermüdungsnetzwerk (in Hochtemperaturzonen).
Defekte im Gusszustand (Porosität/Segregation) breiten sich bis zum Bruch aus; Daher bevorzugen extreme Hochleistungsbedingungen immer noch geschmiedeten Stahl.
Kernauswahllogik: Materialanforderungen aus Versagensarten umkehren – wenn Brüche/Abplatzungen vorherrschen, Zähigkeit verbessern, Gussstahl wählen; wenn der Verschleiß vorherrscht, Härte verbessern, Gusseisen wählen; Wenn beides kritisch ist, wählen Sie Halbstahl- oder Verbundrollen.
Rollbedingungen |
Hauptanforderungen |
Empfohlenes Material |
Begründung |
Durchbruch/Ausblühen (Warmwalzen 800–1200 °C, große Reduktion, starker Schlag) |
Festigkeit, Zähigkeit, Schlagzähigkeit, Durchbeißen, thermische Rissbeständigkeit |
Stahlguss (hochgekohlter / legierter Stahlguss) |
Hohe Festigkeit verhindert Rollenbruch und sorgt für Reduzierung |
Abschnittsschruppen (tiefe Durchgänge) |
Geringer Härteabfall, Verschleißfestigkeit |
Halbstahl (Adamite) / Graphitstahl |
Minimaler Härteabfall, tiefe Durchgänge erweichen nicht |
Warmband-Vorgerüste / Fertiggerüste |
Verschleißfestigkeit, thermische Rissbeständigkeit |
Verbundgusseisen mit hohem Chromgehalt und unbegrenzt gekühltem Ni-Cr-Gehalt |
Karbide für Verschleiß + Graphit für thermische Rissbeständigkeit |
Warmband-Fertiggerüste |
Hohe Härte, Eindruckfestigkeit, Verschleißfestigkeit, Abplatzfestigkeit |
Hochchromhaltiges Gusseisen / hochchromhaltiger Stahlguss / HSS |
Oberflächenqualität und Lebensdauer |
Zwischen-/Veredelung (Draht, Abschnitte, Platten) |
Oberflächenhärte, Verschleißfestigkeit |
Gusseisen (unbegrenzt gekühlt / hoher Ni-Cr-Gehalt) |
Glatte Oberfläche, verschleißfest, kostengünstig |
Kaltwalzende Arbeitswalzen |
Sehr hohe Härte (HS 90+), tief ausgehärtete Schicht, Spiegelglanz |
Hauptsächlich geschmiedeter Stahl (Cr5-Serie); Als Ersatz kann speziell behandelter Stahlguss verwendet werden |
Oberflächenqualität bei Gusswalzen schwierig auszutauschen |
Backup-Rollen |
Hohe Festigkeit, Ermüdungsbeständigkeit, Steifigkeit |
Stahlguss / Schmiedestahl |
Biegemomente aushalten, hohe Festigkeit und Zähigkeit erfordern |
Die Anpassung an die Betriebsbedingungen ist das Hauptprinzip – vermeiden Sie „ein Material passt für alle Gerüste“. Beim Warmwalzen mit starken Stößen priorisieren Sie die Zähigkeit (wählen Sie Gussstahl); Bei der Endbearbeitung mit hohen Oberflächenanforderungen sollten Sie der Härte Vorrang einräumen (wählen Sie Gusseisen).
Härte und Zähigkeit ausbalancieren: Einseitiges Streben nach hoher Härte führt zu einem starken Abfall der Zähigkeit, was zu spröden Abplatzungen führt; Einseitiges Streben nach Zähigkeit führt zu schnellem Verschleiß und Verlust des Walzenprofils.
Betonen Sie die metallurgische Qualität: Kontrollieren Sie den S- und P-Gehalt, reduzieren Sie Porosität, Entmischung und Einschlüsse. Für Hochleistungsanwendungen mit vielen Gussfehlern wird geschmiedeter Stahl bevorzugt.
Bewerten Sie die gesamten Lebenszykluskosten und nicht nur den Kaufpreis: Hochwertige Materialien liefern eine höhere Tonnage pro Rolle und weniger Unterbrechungen, was sie insgesamt wirtschaftlicher macht.
Auswahlentscheidungsweg:
Warmschruppen/-brechen → Gussstahl wählen (Zähigkeit berücksichtigen).
Abschnitt mit tiefen Durchgängen → Halbstahl wählen.
Zwischenprodukt/Endbearbeitung/Streifen → Gusseisen wählen (Härte und Verschleißfestigkeit berücksichtigen).
Kaltgewalzt / hochglanzpoliert → geschmiedeten Stahl wählen.
Die Zugabe von hohem Chromgehalt ist der zentrale Weg zur Leistungsverbesserung moderner Walzen. Obwohl sowohl Gusseisen mit hohem Chromgehalt als auch Gussstahl mit hohem Chromgehalt „chromreich“ sind, sind ihr Kohlenstoffgehalt und ihre Karbidmorphologie völlig unterschiedlich, was zu erheblichen Unterschieden in den Leistungsgrenzen führt.
Parameter |
Gusseisen mit hohem Chromgehalt |
Hochchromhaltiger Gussstahl |
Kohlenstoffgehalt % |
2,5–3,5 |
0,80–1,60 |
Chromgehalt % |
12,0–20,0 |
8,0–14,0 |
Typische Matrix |
Martensit-Bainit + grobe primäre Chromkarbide |
Gehärteter Martensit-Bainit + fein dispergierte Chromkarbide |
Karbidgehalt |
Sehr hoch |
Mittelhoch |
Shorehärte HS |
70–85 |
60–80 |
Zugfestigkeit MPa |
400–700 |
700–1100 |
Streckgrenze MPa |
300–500 |
500–900 |
Schlagzähigkeit |
Medium |
Hoch |
Thermoschockbeständigkeit |
Medium |
Hoch |
Verschleißfestigkeit |
Extrem hoch |
Hoch |
Herstellung |
Statischer / Schleuderguss |
Hauptsächlich Schleuderguss |
Gusseisen mit hohem Chromgehalt: Hoher Kohlenstoffgehalt bildet eine große Menge an primären Chromkarbiden, was zu einer extrem hohen Verschleißfestigkeit und einer tiefen Durchhärtung führt. Das grobe Karbidnetzwerk führt jedoch zu einer geringen Bruchzähigkeit und neigt bei Stößen mit hoher Geschwindigkeit zu sprödem Abplatzen. Geeignet für verschleißbetontes, schonendes Schlichten/Vorschlichten.
Stahlguss mit hohem Chromgehalt: Durch den niedrigen Kohlenstoffgehalt sind die Karbide fein und in der Stahlmatrix verteilt, wodurch eine höhere Verschleißfestigkeit als bei gewöhnlichem legiertem Gussstahl erzielt wird, während Zähigkeit und Temperaturwechselbeständigkeit höher sind als bei Gusseisen mit hohem Chromgehalt. Geeignet für Schrupp-/Zwischengerüste, bei denen Verschleiß, Stöße und thermische Ermüdung gleichzeitig auftreten.
Dimension |
Rollen aus Gusseisen |
Gussstahlrollen |
Geschmiedete Stahlrollen |
Relative Beschaffungskosten |
Niedrig |
Medium |
Hoch |
Tonnage pro Rolle beim Schruppen |
Grundlinie |
20–40 % höher als Gusseisen |
Höchste |
Relative Kosten im Vergleich zu geschmiedetem Stahl |
– |
30–50 % niedriger |
Grundlinie |
Häufigkeit des Rollenwechsels |
Häufigeres Finishen (weniger bei lebenslanger Abnutzung) |
Relativ schnellerer Verschleiß beim Schruppen, periodische Wechsel |
Niedrig (lange Lebensdauer) |
Gesamtökonomie |
Kostengünstig für Endbearbeitung/Kaltwalzen |
Kostengünstig für Schruppen/Schwerlast |
Unersetzlich für High-End-Kaltwalzen |
Kernbemerkung: Niedrigpreisrollen sparen von vornherein Geld, häufige Wechsel und überstürzte Reparaturen führen jedoch zu Produktionsausfällen, wodurch die Gesamtkosten steigen. Bei der Auswahl sollten Walzstahlsorten, Jahresproduktion und Wartungsintervalle kombiniert werden, wobei der Walzenverbrauch pro gewalzter Tonne (kg/t) als Kernindikator dienen sollte.
Verbundgradientenstruktur: Durch Schleuder-Verbundguss wird eine Gradientenverteilung aus einer „verschleißfesten Außenschicht mit hoher Härte und einer schlagfesten Innenschicht mit hoher Zähigkeit“ erreicht, wodurch der inhärente Konflikt zwischen Thermodynamik und mechanischen Eigenschaften gelöst wird und sich für Hochleistungswalzen durchsetzt.
Hochlegiert: Weiterentwicklung von gewöhnlichem legiertem Gusseisen → Gusseisen mit hohem Chromgehalt/Gussstahl → Schnellarbeitsstahl (HSS). HSS-Walzen vereinen Rothärte, Hochtemperatur-Verschleißfestigkeit und thermische Rissbeständigkeit und verlängern so die Wartungsintervalle bei der Warmbandveredelung erheblich.
Oberflächeneigenspannungsmanagement: Durch eine präzise Wärmebehandlung (z. B. eine Behandlung bei Temperaturen unter Null) wird eine Druckeigenspannung auf der Walzenoberfläche erzeugt, um thermischen Spannungsgradienten entgegenzuwirken und so die thermische Ermüdungslebensdauer zu verbessern.
Kaltwalzentwicklung hin zur Cr5-Serie: von traditionellem Cr2 (ca. 2 % Cr, gehärtete Schicht ~10 mm) zu Cr5 (5 % Cr, gehärtete Schicht >30 mm), was größere Walzendurchmesser und eine bessere Unfallbeständigkeit ermöglicht.
Kundenspezifische Auswahl: Übergang von der „Härteindex“-Ausrichtung zur „Leistungs-Zustands-Übereinstimmung“-Bewertung, individuelle Anpassung pro Stand.
Gusseisenwalzen und Gussstahlwalzen sind nicht konkurrenzfähig, sondern ergänzen sich: Gusseisen nutzt „Härte – Verschleißfestigkeit – niedrige Kosten“, um die Endbearbeitungs- und Kaltwalzpositionen für die Oberflächenqualität zu halten; Gussstahl nutzt „Festigkeit-Zähigkeit-Schlagzähigkeit“ und dient als Hochleistungspionier für Bruch-/Schruppbearbeitung; Halbstahl überbrückt die Härteabfalllücke zwischen ihnen.
Technische Empfehlungen:
Wählen Sie das Material pro Gerüst aus: Schruppen/Zerlegen → Stahlguss (hochgekohlter, legierter Gussstahl, Halbstahl); Zwischen-/Endbearbeitung → Gusseisen (unbegrenzt gekühlt, hoher Ni-Cr-Gehalt); Vorschlichten / Nachschruppen → Verbundwerkstoff mit hohem Chromgehalt; Kaltwalzen → hauptsächlich geschmiedeter Stahl.
Härte und Zähigkeit ausbalancieren: Vermeiden Sie ein einseitiges Streben nach hoher Härte, das zu spröden Abplatzungen führt. Passen Sie den Härtebereich an die maximale Walzkraft an, um eine Oberflächenverschleißfestigkeit und einen Kernfestigkeits-Zähigkeitsgradienten zu erreichen.
Priorisieren Sie Verbundguss: Für wichtige Warmwalzgerüste verwenden Sie Schleuderverbundwalzen (Außenschicht mit hohem Chrom-/Ni-Cr-Gehalt, Kern aus Sphäroguss/Gussstahl), um Verschleißfestigkeit und Bruchfestigkeit zu kombinieren.
Strikte Kontrolle der metallurgischen Qualität: S < 0,010 %, P < 0,015 %, Reduzierung von Gussfehlern; Für schwere, extreme Bedingungen bleibt geschmiedeter Stahl die Alternative.
Vollständige Lebenszykluskostenrechnung: Nutzen Sie den Rollenverbrauch (kg/t) und die Ausfallzeitverluste als umfassende Indikatoren, nicht nur den Kaufpreis.
Achten Sie auf die Grenze zwischen Gusseisen mit hohem Chromgehalt und Gussstahl: verschleißdominiertes ausgewähltes Gusseisen mit hohem Chromgehalt; Verschleiß sowie Stoß- und thermische Ermüdung. Wählen Sie hochchromhaltigen Gussstahl.
Zusammenfassung in einem Satz: Es gibt kein bestes Rollenmaterial, sondern nur das Material, das den Einsatzbedingungen am besten entspricht. Wählen Sie Anker entsprechend den Walzbedingungen aus, passen Sie den Materialtyp und den Härtegradienten an, kontrollieren Sie die Qualität der Metallurgie und Wärmebehandlung streng und reduzieren Sie dadurch abnormale Ausfälle von der Quelle.


