
Просмотры: 0 Автор: Редактор сайта Время публикации: 5 августа 2026 г. Происхождение: Сайт
Основная цель этого исследовательского отчета о рулонных материалах для прокатных станов сталелитейных заводов состоит в систематическом изучении конструкции состава, производственных процессов и оптимизации производительности рулонных материалов с упором на улучшение основных показателей, таких как сопротивление силе прокатки, износостойкость и стойкость к термическому растрескиванию. Целью проекта является продление срока службы валков в условиях высокого давления, высокой температуры и сильного износа, снижение частоты замены и производственных затрат, обеспечение стабильности процесса прокатки, гарантия качества стальной поверхности и точности размеров, а также разработка специальных материалов для различных сценариев прокатки. Объединив передовые производственные технологии и процессы обработки поверхности, мы стремимся преодолеть узкие места традиционных материалов и в конечном итоге достичь комплексных целей по повышению эффективности прокатки, качества продукции и экономической выгоды предприятия.
Чугунные валки и литые стальные валки являются двумя наиболее фундаментальными и широко используемыми системами материалов в прокатных станах сталелитейных заводов. Их существенное различие заключается в содержании углерода: в чугуне содержание углерода составляет примерно 2,5–3,5%, а его микроструктура характеризуется цементитом/графитом плюс матрица, что обеспечивает высокую твердость, высокую износостойкость, низкую стоимость, но низкую ударную вязкость. Литая сталь имеет содержание углерода примерно 0,4–2,4% (стальные валки 0,4–1,4%, полусталь 1,4–2,4%), с микроструктурой, характеризующейся ферритом / перлитом плюс карбиды, обеспечивающими высокую прочность, высокую ударную вязкость и ударную вязкость, но с твердостью и износостойкостью, уступающими чугуну.
Основные выводы:
Вопрос не в том, «что лучше», а в том, «что больше подходит»: чугун отличается твердостью поверхности и износостойкостью, а литая сталь — прочностью и вязкостью; границы их обслуживания определяются условиями прокатки.
Черновая обработка/разрушение при сильных ударах → отдавайте предпочтение литой стали (и полустали) из-за устойчивости к разрушению валков, ударам и хорошей вгрызаемости.
Чистовая обработка/холодная прокатка с высоким качеством поверхности → отдавайте предпочтение чугуну, обладающему высокой твердостью, износостойкостью и стабильным профилем валков.
Полусталь (адамит) служит «мостом» между ними: твердость выше, чем у обычной литой стали, прочность выше, чем у чугуна, и с минимальным падением твердости, что особенно подходит для стальных валков с глубоким прокатом.
В настоящее время основными направлениями являются высокохромистые и композитные подходы: высокохромистый чугун/высокохромистая литая сталь плюс центробежное композитное литье обеспечивают градиентную производительность «износостойкого внешнего слоя и прочной сердцевины».
Экономика: чугун имеет наименьшую себестоимость заготовки, литая сталь умеренная и на 30–50% ниже, чем кованая сталь; литые стальные валки в черновых клетях могут достигать тоннажа на 20–40% выше, чем чугунные, поэтому общие затраты необходимо оценивать на протяжении всего жизненного цикла.
Валки являются основными рабочими органами прокатных станов, которые непосредственно контактируют с заготовкой и заставляют ее подвергаться пластической деформации, выдерживая огромное давление прокатки, крутящий момент прокатки и динамические нагрузки. При горячей прокатке температура заготовки достигает 800–1200°С, поверхность валков подвергается быстрым циклам нагрева и охлаждения, что делает условия эксплуатации крайне тяжелыми. Поэтому к прочности валков, жесткости, ударной вязкости, твердости поверхности, износостойкости и устойчивости профиля валков предъявляются строгие требования.
Классификация по твердости
Категория |
Твердость по Шору HS |
Типичное применение |
Мягкие роллы |
30–40 |
Блюминги, крупносортные черновые станы |
Полутвердые роллы |
40–60 |
Черновые станы для крупных/средних/мелких профилей и листов |
Рулоны с твердым покрытием |
60–85 |
Черновая обработка тонких/средних листов, мелкого/среднего проката, опорных валков для четырехвалковых станов |
Очень твердые роллы |
85–100 |
Станы холодной прокатки |
Классификация по трем основным системам материалов
Рулонные материалы в основном делятся на чугунные, литые и кованые стальные. В этом отчете основное внимание уделяется сравнению первых двух, с использованием кованой стали в качестве эталона.
Валки чугунные: содержание углерода 2,5–3,5 %, содержат графит (чешуйчатый/шаровидный) и цементит. Подразделяется на закаленный чугун, неопределенный закаленный чугун, высокохромистый чугун и ковкий чугун. Выдающаяся износостойкость и низкая стоимость, но низкая прочность.
Стальные литые валки: содержание углерода 0,4–2,4 %, делятся на стальные валки (0,4–1,4 %) и полустальные валки (1,4–2,4 %). Для улучшения характеристик могут быть добавлены легирующие элементы, такие как Cr, Ni, Mn, Mo, V, и специальная термическая обработка. Высокая прочность и хорошая ударная вязкость.
Чугунные валки имеют содержание углерода 2,5–3,5%, что намного выше, чем в литой стали. Их микроструктура состоит из трех основных компонентов: матрица + цементит (карбиды) + графит.
Матрица: аустенит, феррит, перлит, бейнит, мартенсит – определяется легированием и термической обработкой.
Цементит/карбиды: обеспечивают высокую твердость и износостойкость, особенно карбиды типа M₇C3, образующиеся в условиях высокого содержания хрома.
Графит: существует в чешуйчатой или сфероидальной форме. Графит обеспечивает смазку, снижение трения, гашение вибрации и устойчивость к термическому растрескиванию, но также ослабляет прочность; сфероидальный графит (ковкий чугун) имеет меньшую концентрацию напряжений и более высокую прочность.
Подкатегория |
Микроструктурные особенности |
Твердость HS |
Предел прочности МПа |
Типичные применения |
Охлажденный чугун |
Поверхностный белый застывший слой (чистый цементит) + пестрый переходный слой + серое ядро |
55–85 |
150–220 |
Отделка пластин/проволоки/профилей, тонких пластин |
Неопределенный закаленный чугун |
Рабочий слой содержит мелкие графитовые точки, четкой границы между белым и серым нет, твердость постепенно снижается. |
55–85 |
150–220 |
Промежуточная/чистовая обработка листов/проволоки/профилей, обработка полос |
Ковкий чугун |
Сфероидальный графит, перлитная/игольчатая бейнитная матрица, значительно улучшенная прочность. |
35–80 |
300–700 |
Черновая/средняя обработка профилей/проволоки/труб, большой обжим |
Высокохромистый чугун |
Cr 12–22%, карбиды M₇C₃ + мартенситно-бейнитная матрица |
60–95 |
400–700 |
Финишная обработка небольших участков/проволоки, предварительная обработка полос |
Преимущества:
Высокая твердость поверхности (охлажденный слой/карбиды обеспечивают отличную износостойкость).
Хорошая прочность на сжатие, подходит для высоких контактных напряжений.
Устойчивость к термическому растрескиванию (графит поглощает вибрацию и смягчает тепловые напряжения), особенно для закаленного и ковкого чугуна с неограниченным сроком действия.
Низкая стоимость, продуманный процесс литья, экономичное сырье.
Гладкая поверхность валков, благоприятная для обеспечения качества поверхности проката.
Ограничения:
Низкая вязкость (предел прочности всего 150–700 МПа, слабая ударопрочность).
Не пригоден для тяжелых ударных нагрузок, склонен к хрупкому растрескиванию и поломке валков.
Падение твердости (обычные охлажденные валки демонстрируют значительное снижение твердости от поверхности к сердцевине, что ограничивает применение глубокой проходки).
Высокохромистый чугун имеет чрезвычайно низкую вязкость разрушения, когда карбиды образуют грубые сетки, склонные к хрупкому растрескиванию при высокоскоростном ударе.
Неопределенный закаленный чугун сочетает в себе «поверхностный износостойкий закаленный слой» с «хорошей стойкостью к термическому растрескиванию», без отчетливых белых/серых слоев и с небольшим перепадом твердости, что обеспечивает самое широкое применение. Высоконикель-хромовый неопределенный закаленный композитный чугун (с Ni, Cr, Mo) является основным материалом для чистовой обработки рабочих валков на станах горячей прокатки.
Валки из литой стали имеют содержание углерода 0,4–2,4%, что намного ниже, чем в чугуне, и по содержанию углерода делятся на две основные категории:
Категория |
Содержание углерода |
Микроструктура |
Твердость HS |
Растяжимость МПа |
Стальные рулоны |
0,4%–1,4% |
Феррит + перлит (низкий C); перлит увеличивается с C |
30–70 |
500–1000 |
Полустали валки (Адамит) |
1,4–2,4% |
Перлит + небольшое количество карбидов |
35–70 |
300–700 |
Рулоны из графитовой стали |
– |
Добавление кремния + графитизация |
35–60 |
500–900 |
Высокохромистая литая сталь |
0,5%–1,5% |
Отпущенный мартенсит/бейнит + мелкие карбиды хрома |
70–80 |
– |
Для повышения твердости и износостойкости литые стальные валки легируют Cr, Ni, Mn, Mo, V и подвергают специальной термической обработке, образуя три основные системы сплавов:
Углеродисто-марганцевая сталь (C-Mn): C 0,45–0,80 %, Mn 0,60–1,20 %, наиболее экономичная, твердость HS 35–45, используется в черновых клетях и станах для заготовок, подходит для применений, требующих жесткости.
Хромомолибденовая сталь (Cr-Mo): типично C 0,55%, Cr 2,0%, Mo 0,35%; хром образует карбиды для повышения износостойкости, молибден подавляет отпускную хрупкость для повышения жаропрочности; твердость HS 50–65, промышленный стандарт для промежуточной/чистовой обработки горячей полосы.
Литая сталь с высоким содержанием хрома (Hi-Cr Steel): Cr 5–12 % (или 8–14 %), образует плотную сетку карбида M₇C₃, твердость HS 65–75, используется для требовательных операций чистовой обработки, но повышенное содержание карбидов снижает вязкость разрушения, что требует контролируемых интервалов обслуживания.
Полусталь (адамит) находится между литой сталью и чугуном, с содержанием углерода 1,4–2,4%. Его наиболее заметной особенностью является чрезвычайно малый внутренний перепад твердости: твердость практически не снижается от поверхности к сердцевине, что делает его особенно подходящим для изготовления профильных валков с глубоким проходом (канавки профиля могут быть обработаны глубоко без преждевременного размягчения). Когда кремний добавляется при графитирующей обработке, он приобретает высокую стойкость к термическому растрескиванию и вязкость, превосходно работая в качестве обжимных валков, черновых валков большого сечения и кромкообрезных валков для станов горячей прокатки.
Преимущества:
Высокая прочность и хорошая ударная вязкость (предел прочности 500–1000 МПа, высокая ударопрочность и устойчивость к излому).
Термическая трещиностойкость (особенно высокоуглеродистых и графитовых сталей).
Хороший прикус, подходит для значительного снижения поломки.
Специальная термообработка может достигать HS 90+, также может использоваться в качестве рабочих валков холодной прокатки или опорных валков.
Полусталь имеет минимальное падение твердости, отлично подходит для глубоких проходов.
Ограничения:
Твердость и износостойкость ниже, чем у чугуна (обычные стальные валки).
Более высокая стоимость, чем у чугуна (но ниже, чем у кованой стали).
Требует ковшовой рафинировки для контроля S и P, сложных процессов термообработки.
Внутренних дефектов в литой стали относительно больше, чем в кованой стали; Для экстремальных условий эксплуатации по-прежнему требуется кованая сталь.
Размер сравнения |
Чугунные рулоны |
литые стальные рулоны |
Содержание углерода |
2,5%–3,5% |
0,4–2,4% |
Типичная твердость HS |
55–95 |
30–80 |
Предел прочности МПа |
150–700 |
500–1000 |
Прочность / ударопрочность |
Низкий |
Высокий |
Износостойкость |
Высокий |
Середина |
Устойчивость к термическому растрескиванию |
Средний (с графитом) |
Хороший |
Устойчивость к термическому удару |
Середина |
Высокий |
Падение твердости (поверхность→сердцевина) |
Большой (отличается охлажденными булочками) |
Маленькие (особенно полустальные) |
Относительная стоимость |
Низкий |
Середина |
Основные приложения |
Чистовая/холодная прокатка, тонкий лист, чистовая обработка проволоки |
Обработка/черновая обработка, блюминг, опорные валки |
Сравнение диапазона ключевых механических свойств:
Индикатор |
Чугунные рулоны |
литые стальные рулоны |
Нижний предел твердости HS |
55 |
30 |
Верхний предел твердости HS |
95 |
80 |
Нижний предел прочности на растяжение МПа |
150 |
500 |
Верхний предел прочности на растяжение МПа |
700 |
1000 |
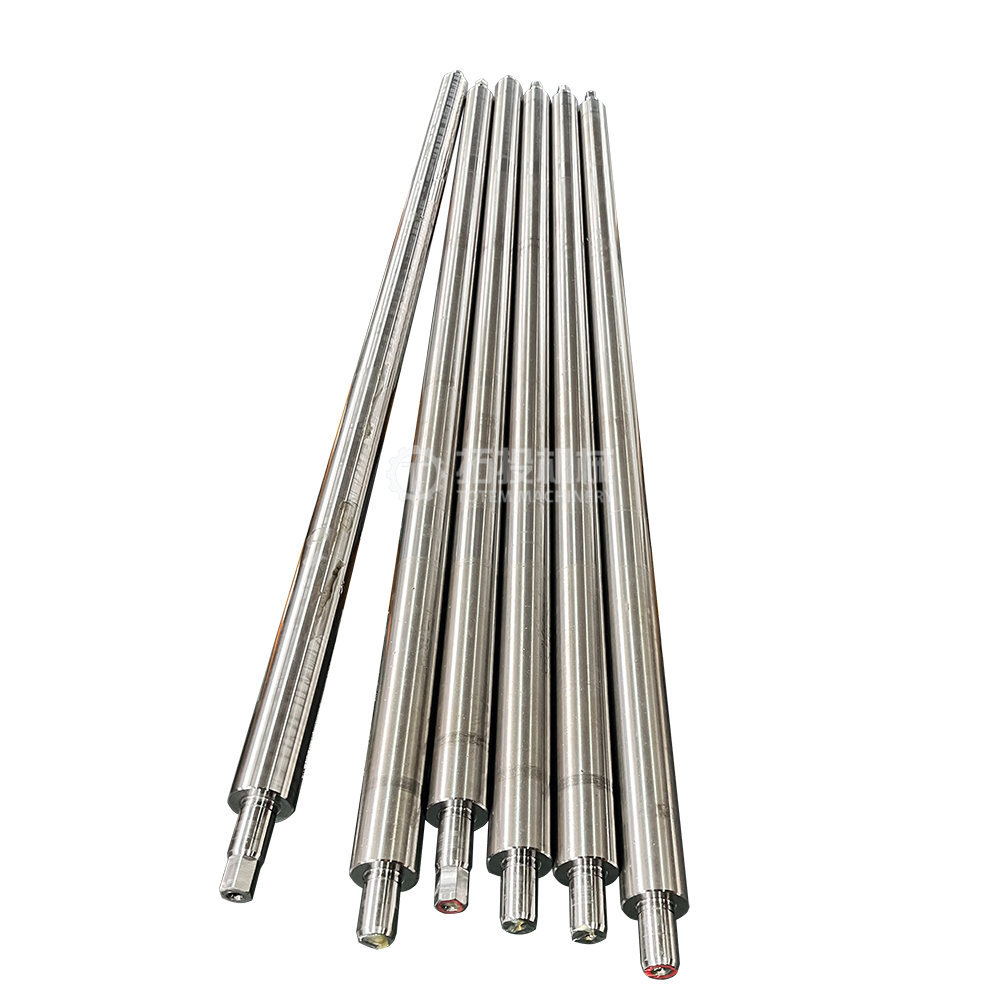
Холодное литье: с помощью металлической формы (кокиля) быстро охлаждают поверхность, образуя белый закаленный слой (чистый цементит), переходящий внутрь к пестрым и серым структурам.
Неограниченное охлаждение: контроль скорости охлаждения и состава таким образом, чтобы рабочий слой содержал мелкие точки графита без четкой границы белого/серого цвета.
Обработка сфероидизацией/модификацией: в ковком чугуне используются сфероидизаторы магния/редкоземельных элементов для сфероидизации графита, что повышает прочность.
Центробежное литье композитных материалов: валки из композитного материала с высоким содержанием хрома и никеля и хрома имеют внешний слой из износостойкого белого чугуна и сердечник из ковкого чугуна, отлитые за одну заливку, что обеспечивает «твердость снаружи и прочность внутри».
Типичный производственный процесс требует более высокого контроля над внутренней плотностью и остаточным напряжением:
Плавка: электродуговая/индукционная печь.
Вторичный рафинирование: ковшовая металлургия – дегазация, десульфурация, с S < 0,010%, P < 0,015%, снижение ломкости и повышение ударной вязкости.
Формование и заливка: статическая песчаная форма/заливка металлических форм; В составных валках используется центробежное литье. Большие валки (диаметр > 700 мм) часто требуют верхних стояков, на которые приходится 15–25% веса отливки для подачи.
Контролируемое охлаждение и черновая обработка: контролируемое охлаждение в форме в течение 48–72 часов, черновая обработка для удаления окалины и выявления дефектов.
Термическая обработка (самая ответственная): многоступенчатая нормализация/закалка/отпуск для регулирования перлитной, бейнитной, мартенситной структуры, достижения баланса твердости и вязкости. Высокохромистая литая сталь требует многоступенчатой закалки и отпуска.
Отделка и проверка: комплексная проверка твердости, ультразвуковой контроль и т. д.
Ключевые различия процесса:
Чугун основан на «охлаждении + графитизации» для получения градиентов твердости.
Литая сталь требует «контроля примесей при рафинировании + легирования + многоступенчатой термической обработки» для получения прочности и ударной вязкости.
Литая сталь требует более строгого контроля содержания вредных элементов, таких как S и P, чем чугун.
Отказ валков — это обратная карта выбора материала: разные материалы соответствуют разным доминирующим видам разрушения.
Режим отказа |
Механизм |
Материальная тенденция |
Носить |
Механический фрикционный износ + высокотемпературное размягчение/потери при плавлении + окислительный/электрохимический коррозионный износ |
Литая сталь (более низкая твердость) изнашивается легче; чугун имеет преимущество в отношении износа |
Термическое растрескивание (сеть→кольцо→обрыв) |
Быстрые циклы нагрева и охлаждения на поверхности горячего валка, термическое усталостное напряжение, превышающее предел текучести → микротрещины → сетка → кольцо → глубокий распространённый излом |
И то, и другое имеет место; чугунные графитовые буферы, но низкой прочности |
Откол |
Трещины распространяются на определенную глубину, либо грубая карбидная сетка хрупко растрескивается, поверхностные чешуйки отпадают. |
Высокохромистый чугун с крупной карбидной сеткой → повышенный риск хрупкого растрескивания |
Перелом (обрыв рулона) |
Дефекты литья, структурные дефекты, транскристаллитные трещины в незакаленном стержне, быстро распространяющиеся при знакопеременном напряжении. |
Чугун (низкой прочности) имеет более высокий риск поломки; литая сталь относительно устойчива к разрушению |
Расслоение интерфейса |
Напряжение на границе раздела наружного и внутреннего слоев композитного рулона, приводящее к расслоению |
Центробежные композитные валки (оба типа задействованы) |
Преобладающие неисправности чугунных валков:
Хрупкое разрушение/растрескивание при сильных ударных нагрузках.
Сетка карбида высокохромистого чугуна хрупкое растрескивание → царапины на поверхности/точечные дефекты на полосе.
Недостаточная твердость при глубоких проходах → быстрый износ, потеря профиля валков.
Основные неисправности валков из литой стали:
Недостаточная твердость → сравнительно более быстрый износ (приемлемо при черновой обработке, неэкономично при чистовой обработке).
Трещины термической усталостной сети (в высокотемпературных зонах).
Распространение литейных дефектов (пористость/сегрегация) до разрушения; поэтому экстремальные условия эксплуатации по-прежнему отдают предпочтение кованой стали.
Логика выбора сердечника: обратный вывод требований к материалам на основе видов разрушения – если преобладает разрушение/растрескивание, улучшите ударную вязкость, выберите литой стали; если преобладает износ, улучшайте твердость, выбирайте чугун; если важно и то, и другое, выбирайте полустальные или композитные валки.
Условия проката |
Ключевые требования |
Рекомендуемый материал |
Обоснование |
Разрушение/блюмирование (горячая прокатка 800–1200°С, большая обжатость, сильный удар) |
Прочность, ударная вязкость, ударопрочность, устойчивость к вгрызанию, устойчивость к термическому растрескиванию. |
Литая сталь (высокоуглеродистая/легированная литая сталь) |
Высокая прочность предотвращает поломку рулона, обеспечивает снижение |
Черновая обработка сечения (глубокие проходы) |
Небольшое падение твердости, износостойкость |
Полусталь (Адамит)/графитовая сталь |
Минимальное падение твердости, глубокие проходы не размягчаются. |
Черновая обработка передних клетей горячей прокатки / чистовая обработка передних клетей |
Износостойкость, устойчивость к термическому растрескиванию |
Композитный чугун с высоким содержанием хрома / с высоким содержанием Ni-Cr, неопределенный срок охлаждения |
Карбиды для защиты от износа + графит для устойчивости к термическому растрескиванию |
Стенды горячей прокатки |
Высокая твердость, стойкость к вдавливанию, износостойкость, стойкость к раскалыванию. |
Высокохромистый чугун/высокохромистая литая сталь/HSS |
Качество поверхности и срок службы |
Промежуточный/чистовой (проволока, профили, пластины) |
Твердость поверхности, износостойкость |
Чугун (неопределенный охлажденный/с высоким содержанием Ni-Cr) |
Гладкая поверхность, износостойкость, низкая стоимость. |
Рабочие валки холодной прокатки |
Очень высокая твердость (HS 90+), глубокий закаленный слой, зеркальная поверхность. |
В основном кованая сталь (серия Cr5); специально обработанная литая сталь может заменить |
Качество поверхности, которую трудно заменить литым валкам |
Резервные копии |
Высокая прочность, усталостная прочность, жесткость |
Литая сталь/кованая сталь |
Выдерживают изгибающие моменты, требуют высокой прочности и ударной вязкости. |
Соответствие условиям эксплуатации является основным принципом: избегайте «одного материала, подходящего для всех клетей». При горячей прокатке с сильными ударами отдавайте предпочтение ударной вязкости (выбирайте литой стали); для отделки с высокими требованиями к поверхности отдавайте предпочтение твердости (выбирайте чугун).
Баланс между твердостью и ударной вязкостью: одностороннее стремление к высокой твердости приводит к резкому падению прочности, что приводит к хрупкому растрескиванию; одностороннее стремление к прочности приводит к быстрому износу и потере профиля валков.
Уделяйте особое внимание металлургическому качеству: контролируйте содержание S и P, уменьшайте пористость, сегрегацию и включения. Для тяжелых условий эксплуатации с множеством литейных дефектов предпочтительна кованая сталь.
Оценивайте общую стоимость жизненного цикла, а не только закупочную цену: материалы премиум-класса обеспечивают более высокий тоннаж на рулон и меньшее количество простоев, что делает их в целом более экономичными.
Путь принятия решения по выбору:
Горячая черновая обработка/разборка → выбирайте литой стали (учитывайте ударную вязкость).
Глубокие проходы сечения → выбирайте полусталь.
Промежуточная/чистовая/полоса → выбирайте чугун (учитывайте твердость и износостойкость).
Холодная прокатка/зеркальная полировка → выбирайте кованую сталь.
Добавление высокого содержания хрома является основным способом повышения производительности современных валков. Хотя и высокохромистый чугун, и высокохромистая литая сталь являются «высокохромистыми», их содержание углерода и морфология карбидов совершенно различны, что приводит к значительным различиям в граничных характеристиках.
Параметр |
Высокохромистый чугун |
Высокохромистая литая сталь |
Содержание углерода % |
2,5–3,5 |
0,80–1,60 |
Содержание хрома % |
12,0–20,0 |
8,0–14,0 |
Типичная матрица |
Мартенсит-бейнит + крупные первичные карбиды хрома |
Отпущенный мартенсит-бейнит + мелкодисперсные карбиды хрома |
Содержание карбида |
Очень высокий |
Средне-высокий |
Твердость по Шору HS |
70–85 |
60–80 |
Предел прочности МПа |
400–700 |
700–1100 |
Предел текучести МПа |
300–500 |
500–900 |
Ударная вязкость |
Середина |
Высокий |
Устойчивость к термическому удару |
Середина |
Высокий |
Износостойкость |
Чрезвычайно высокий |
Высокий |
Производство |
Статическое/центробежное литье |
Преимущественно центробежное литье |
Высокохромистый чугун: высокое содержание углерода образует большое количество первичных карбидов хрома, что обеспечивает чрезвычайно высокую износостойкость и глубокое проникновение твердости, но грубая карбидная сетка приводит к низкой вязкости разрушения, склонности к хрупкому растрескиванию при высокоскоростном ударе. Подходит для износостойкой, малоударной чистовой/предварительной чистовой обработки.
Литая сталь с высоким содержанием хрома: низкое содержание углерода делает карбиды мелкими и диспергированными в стальной матрице, обеспечивая более высокую износостойкость, чем у обычной легированной стали, а ударная вязкость и термостойкость выше, чем у высокохромистого чугуна. Подходит для черновых/промежуточных клетей, где одновременно присутствуют износ, удары и термическая усталость.
Измерение |
Чугунные рулоны |
литые стальные рулоны |
Кованые стальные рулоны |
Относительная стоимость закупок |
Низкий |
Середина |
Высокий |
Тоннаж на рулон при черновой обработке |
Базовый уровень |
на 20–40 % выше, чем у чугуна |
Самый высокий |
Относительная стоимость по сравнению с кованой сталью |
– |
на 30–50 % ниже |
Базовый уровень |
Частота смены рулонов |
Чаще при чистовой обработке (реже, если носить долго) |
Относительно более быстрый износ при черновой обработке, периодические замены |
Низкий (долгий срок службы) |
Общая экономика |
Экономичность при чистовой обработке/холодной прокатке |
Экономичность при черновой/тяжелой обработке |
Незаменим для высококачественной холодной прокатки. |
Ключевое примечание: недорогие рулоны экономят деньги на начальном этапе, но частые замены и срочный ремонт приводят к производственным потерям, что увеличивает общую стоимость. При выборе следует учитывать марки проката, годовой объем производства и интервалы технического обслуживания, используя в качестве основного показателя расход валков на тонну проката (кг/т).
Градиентная структура композита: центробежное литье композита обеспечивает градиентное распределение «износостойкого внешнего слоя высокой твердости и ударопрочного внутреннего слоя высокой прочности», разрешая внутренний конфликт между термодинамикой и механическими свойствами, что становится основным направлением для высокопроизводительных валков.
Высоколегированное: эволюция от обычного легированного чугуна → высокохромистого чугуна/литой стали → быстрорежущей стали (HSS). Валки из быстрорежущей стали сочетают в себе твердость до красного цвета, устойчивость к высокотемпературному износу и стойкость к термическому растрескиванию, что значительно увеличивает интервалы технического обслуживания при чистовой обработке горячей полосы.
Управление поверхностными остаточными напряжениями: точная термообработка (например, обработка при температуре ниже нуля) создает остаточное сжимающее напряжение на поверхности валка, чтобы противодействовать градиентам термических напряжений, увеличивая срок службы при термической усталости.
Эволюция холодной прокатки в сторону серии Cr5: от традиционного Cr2 (около 2% Cr, закаленный слой ~10 мм) до Cr5 (5% Cr, закаленный слой >30 мм), что позволяет использовать валки большего диаметра и повысить устойчивость к авариям.
Индивидуальный подбор: переход от ориентации на «индекс твердости» к оценке «соответствие характеристик состоянию», индивидуальная настройка для каждого стенда.
Чугунные валки и литые стальные валки не конкурируют, а дополняют друг друга: чугун использует принцип «твердость-износостойкость-низкая стоимость» для сохранения позиций чистовой обработки и холодной прокатки для обеспечения качества поверхности; литая сталь использует «прочность-прочность-ударостойкость» и является пионером в области тяжелого режима работы при разрушении/черновой обработке; полусталь перекрывает зазор между ними.
Инженерные рекомендации:
Выбор материала на стойку: черновая/разборка → литая сталь (высокоуглеродистая, легированная литая сталь, полусталь); промежуточный/чистовый → чугун (неопределенный закаленный, с высоким содержанием Ni-Cr); предварительная/послечерновая обработка → высокохромистый композит; холодная прокатка → преимущественно кованая сталь.
Сбалансируйте твердость и прочность: избегайте одностороннего стремления к высокой твердости, вызывающего хрупкое растрескивание; настройте диапазон твердости в соответствии с максимальной силой прокатки, чтобы добиться износостойкости поверхности и градиента прочности и вязкости сердцевины.
Отдайте предпочтение композитному литью: для основных клетей горячей прокатки используйте центробежные композитные валки (внешний слой с высоким содержанием хрома/высокого содержания никеля, сердечник из ковкого чугуна/литой стали), чтобы сочетать износостойкость и сопротивление разрушению.
Строго контролировать металлургическое качество: S < 0,010%, P < 0,015%, уменьшать литые дефекты; для экстремальных условий эксплуатации кованая сталь остается запасным вариантом.
Учет затрат на протяжении всего жизненного цикла: используйте расход валков (кг/т) и потери от простоев в качестве комплексных показателей, а не только закупочную цену.
Обратите внимание на границу между высокохромистым чугуном и литой сталью: высокохромистый чугун выбирают с преобладанием износа; Износ плюс ударная и термическая усталость выбирают литой стали с высоким содержанием хрома.
Краткое изложение одним предложением: не существует лучшего рулонного материала, есть только тот материал, который лучше всего соответствует условиям эксплуатации. Выбор анкера в зависимости от условий прокатки, соответствие типа материала и градиента твердости, строгий контроль качества металлургической и термической обработки и тем самым снижение аномальных отказов по причине источника.


