
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-05 Origine : Site
L'objectif principal de ce rapport de recherche sur les matériaux en rouleaux pour les laminoirs d'aciéries est d'étudier systématiquement la conception de la composition, les processus de fabrication et l'optimisation des performances des matériaux en rouleaux, en mettant l'accent sur l'amélioration des indicateurs de base tels que la résistance à la force de roulement, la résistance à l'usure et la résistance aux fissures thermiques. L'objectif est de prolonger la durée de vie des rouleaux dans des conditions de haute pression, de température élevée et d'usure élevée, de réduire la fréquence de remplacement et les coûts de production, d'assurer la stabilité du processus de laminage, de garantir la qualité de la surface de l'acier et la précision dimensionnelle, et de développer des matériaux dédiés pour différents scénarios de laminage. En combinant des technologies de fabrication avancées et des processus de traitement de surface, nous visons à surmonter les goulots d'étranglement en matière de performances des matériaux traditionnels, pour atteindre à terme des objectifs globaux d'amélioration de l'efficacité du roulement, de la qualité des produits et des avantages économiques de l'entreprise.
Les rouleaux en fonte et les rouleaux en acier moulé sont les deux systèmes de matériaux les plus fondamentaux et les plus largement utilisés dans les laminoirs d'aciéries. Leur différence essentielle provient de la teneur en carbone : la fonte a une teneur en carbone d'environ 2,5 à 3,5 %, avec une microstructure caractérisée par une matrice cémentite/graphite plus, offrant une dureté élevée, une résistance à l'usure élevée et un faible coût, mais une faible ténacité. L'acier moulé a une teneur en carbone d'environ 0,4 % à 2,4 % (rouleaux d'acier 0,4 % à 1,4 %, semi-acier 1,4 % à 2,4 %), avec une microstructure caractérisée par de la ferrite/perlite et des carbures, offrant une résistance élevée, une ténacité élevée et une résistance aux chocs, mais avec une dureté et une résistance à l'usure inférieures à la fonte.
Conclusions principales en un coup d'œil :
Il ne s'agit pas de « ce qui est le meilleur » mais de « ce qui est le plus approprié » : la fonte excelle en termes de dureté de surface et de résistance à l'usure, tandis que l'acier moulé excelle en termes de résistance et de ténacité ; leurs limites de service sont déterminées par les conditions de roulement.
Ebauche/démontage à fort impact → privilégier l'acier moulé (et le semi-acier) pour une résistance à la casse des rouleaux, aux chocs et un bon mordant.
Finition/laminage à froid avec une qualité de surface élevée → donner la priorité à la fonte pour une dureté élevée, une résistance à l'usure et un profil de rouleau stable.
Le semi-acier (Adamite) sert de « pont » entre les deux : dureté supérieure à celle de l'acier moulé ordinaire, ténacité supérieure à celle de la fonte et avec une chute de dureté minimale, particulièrement adaptée aux rouleaux d'acier à section profonde.
Les approches à haute teneur en chrome et composites sont les orientations dominantes actuelles : la fonte à haute teneur en chrome/l'acier moulé à haute teneur en chrome plus le moulage composite centrifuge permettent d'obtenir une performance de gradient de 'couche extérieure résistante à l'usure et de noyau solide et résistant'.
Aspects économiques : la fonte a le coût d'approvisionnement le plus bas, l'acier moulé est modéré et 30 à 50 % inférieur à celui de l'acier forgé ; les rouleaux d'acier moulé dans les cages d'ébauche peuvent atteindre un tonnage par rouleau de 20 à 40 % plus élevé que celui en fonte, le coût total doit donc être évalué sur l'ensemble du cycle de vie.
Les rouleaux sont les principaux composants de travail des laminoirs qui entrent directement en contact avec la pièce et la forcent à subir une déformation plastique, résistant à une pression de roulement, un couple de roulement et des charges dynamiques énormes. Pendant le laminage à chaud, la température de la pièce atteint 800 à 1 200 °C et la surface du rouleau subit des cycles de chauffage et de refroidissement rapides, ce qui rend les conditions de fonctionnement extrêmement sévères. Par conséquent, des exigences strictes sont imposées en matière de résistance, de rigidité, de ténacité, de dureté de surface, de résistance à l’usure et de stabilité du profil des rouleaux.
Classification par dureté
Catégorie |
Dureté Shore HS |
Application typique |
Rouleaux souples |
30-40 |
Fraises Blooming, fraises ébauches de grandes sections |
Petits pains mi-durs |
40-60 |
Fraises d'ébauche pour sections et plaques grandes/moyennes/petites |
Rouleaux à face dure |
60-85 |
Ebauche pour tôles fines/moyennes, sections petites/moyennes, rouleaux d'appui pour laminoirs quatre hauteurs |
Rouleaux extra-durs |
85-100 |
Laminoirs à froid |
Classification par trois grands systèmes de matériaux
Les matériaux des rouleaux sont principalement divisés en rouleaux en fonte, en rouleaux en acier moulé et en rouleaux en acier forgé. Ce rapport se concentre sur la comparaison des deux premiers, avec l'acier forgé comme référence.
Rouleaux en fonte : teneur en carbone de 2,5 % à 3,5 %, contenant du graphite (lamellaire/sphéroïdal) et de la cémentite. Subdivisé en fonte réfrigérée, fonte réfrigérée indéfinie, fonte à haute teneur en chrome et fonte ductile. Résistance à l'usure exceptionnelle et faible coût, mais faible ténacité.
Rouleaux en acier moulé : teneur en carbone 0,4 % à 2,4 %, divisés en rouleaux en acier (0,4 % à 1,4 %) et rouleaux semi-acier (1,4 % à 2,4 %). Des éléments d'alliage tels que Cr, Ni, Mn, Mo, V et des traitements thermiques spéciaux peuvent être ajoutés pour améliorer les performances. Haute résistance et bonne ténacité.
Les rouleaux en fonte ont une teneur en carbone de 2,5 à 3,5 %, bien supérieure à celle de l'acier moulé. Leur microstructure est constituée de trois composants majeurs : matrice + cémentite (carbures) + graphite.
Matrice : austénite, ferrite, perlite, bainite, martensite – déterminée par alliage et traitement thermique.
Cémentite/carbures : offrent une dureté et une résistance à l'usure élevées, en particulier les carbures de type M₇C₃ formés dans des conditions riches en chrome.
Graphite : existe sous forme de paillettes ou de sphéroïdes. Le graphite assure la lubrification, la réduction des frottements, l'amortissement des vibrations et la résistance aux fissures thermiques, mais affaiblit également la résistance ; Le graphite sphéroïdal (fonte ductile) a moins de concentration de contraintes et une résistance plus élevée.
Sous-catégorie |
Caractéristiques microstructurales |
Dureté HS |
Résistance à la traction MPa |
Applications typiques |
Fonte réfrigérée |
Couche réfrigérée blanche en surface (cémentite pure) + couche de transition marbrée + noyau gris |
55-85 |
150-220 |
Finition pour plaques/fils/profils, plaques minces |
Fonte réfrigérée indéfinie |
La couche de travail contient de fines pointes de graphite, pas de limite distincte blanc/gris, la dureté diminue progressivement |
55-85 |
150-220 |
Médium/finition pour plaques/fils/profils, finition bandes |
Fonte ductile |
Graphite sphéroïdal, matrice bainitique perlitique/aciculaire, résistance nettement améliorée |
35-80 |
300-700 |
Ebauche/milieu pour profilés/fil/tubes, gros blooms |
Fonte à haute teneur en chrome |
Cr 12 %–22 %, carbures M₇C₃ + matrice martensite/bainite |
60-95 |
400-700 |
Finition petites sections/fil, préfinition bande |
Avantages :
Dureté de surface élevée (la couche refroidie/les carbures offrent une excellente résistance à l'usure).
Bonne résistance à la compression, adaptée aux contraintes de contact élevées.
Résistance aux fissures thermiques (le graphite absorbe les vibrations et amortit les contraintes thermiques), en particulier pour les fontes refroidies indéfiniment et ductiles.
Faible coût, processus de coulée mature, matières premières économiques.
Surface de rouleau lisse, favorable pour garantir la qualité de la surface du produit laminé.
Limites:
Faible ténacité (résistance à la traction seulement 150-700 MPa, faible résistance aux chocs).
Ne convient pas aux charges d'impact lourdes, sujet à l'écaillage fragile et à la rupture des rouleaux.
Chute de dureté (les rouleaux refroidis ordinaires présentent une diminution significative de la dureté de la surface au noyau, limitant les applications en passe profonde).
La fonte à haute teneur en chrome présente une ténacité extrêmement faible lorsque les carbures forment des réseaux grossiers, sujets à un écaillage fragile sous l'impact à grande vitesse.
La fonte réfrigérée indéfinie combine une « couche réfrigérée de surface résistante à l'usure » avec une « bonne résistance aux fissures thermiques », sans couche blanche/grise distincte et avec un faible différentiel de dureté, permettant ainsi l'application la plus large. La fonte composite refroidie indéfiniment à haute teneur en nickel et chrome (avec Ni, Cr, Mo) est le matériau principal pour la finition des rouleaux de travail dans les laminoirs à bandes à chaud.
Les rouleaux en acier moulé ont une teneur en carbone de 0,4 à 2,4 %, bien inférieure à celle de la fonte, et sont divisés en deux grandes catégories selon leur teneur en carbone :
Catégorie |
Teneur en carbone |
Microstructure |
Dureté HS |
MPa de traction |
Rouleaux d'acier |
0,4 % à 1,4 % |
Ferrite + perlite (faible C); la perlite augmente avec C |
30-70 |
500 à 1 000 |
Rouleaux semi-acier (Adamite) |
1,4 % à 2,4 % |
Perlite + petite quantité de carbures |
35-70 |
300-700 |
Rouleaux en acier graphité |
– |
Ajout de silicium + traitement graphitisant |
35-60 |
500-900 |
Acier moulé à haute teneur en chrome |
0,5 % à 1,5 % |
Martensite/bainite trempée + carbures de chrome fins |
70-80 |
– |
Pour améliorer la dureté et la résistance à l'usure, les rouleaux en acier moulé sont alliés avec Cr, Ni, Mn, Mo, V et soumis à des traitements thermiques spéciaux, formant trois principaux systèmes d'alliage :
Acier au carbone-manganèse (C-Mn) : C 0,45 % à 0,80 %, Mn 0,60 % à 1,20 %, le plus économique, dureté HS 35 à 45, utilisé pour les cages d'ébauche et les laminoirs à billettes, adapté aux applications exigeantes en ténacité.
Acier au chrome-molybdène (Cr-Mo) : typique C 0,55 %, Cr 2,0 %, Mo 0,35 % ; le chrome forme des carbures pour améliorer la résistance à l'usure, le molybdène supprime la fragilité due à la trempe pour améliorer la résistance à haute température ; dureté HS 50–65, norme industrielle pour les bandes à chaud intermédiaires/finitions.
Acier moulé à haute teneur en chrome (acier Hi-Cr) : Cr 5 % à 12 % (ou 8 % à 14 %), formant un réseau dense de carbures M₇C₃, dureté HS 65-75, utilisé pour les applications de finition exigeantes, mais l'augmentation des carbures réduit la ténacité à la rupture, nécessitant des intervalles d'entretien contrôlés.
Le semi-acier (Adamite) se situe entre l'acier moulé et la fonte, avec une teneur en carbone de 1,4 à 2,4 %. Sa caractéristique la plus importante est la chute de dureté interne extrêmement faible – la dureté ne diminue pratiquement pas de la surface au noyau, ce qui le rend particulièrement adapté à la fabrication de rouleaux profilés à passe profonde (les rainures profilées peuvent être usinées en profondeur sans ramollissement prématuré). Lorsque le silicium est ajouté avec un traitement de graphitisation, il obtient une résistance et une ténacité élevées aux fissures thermiques, fonctionnant parfaitement comme rouleaux bloomeurs, rouleaux d'ébauche de grande section et rouleaux de déligneuse pour les laminoirs à bandes à chaud.
Avantages :
Haute résistance et bonne ténacité (traction 500-1000 MPa, forte résistance aux chocs et à la rupture des rouleaux).
Résistance aux fissures thermiques (notamment aciers à haute teneur en carbone et aciers graphités).
Bon mordant, adapté à de fortes réductions de casse.
Un traitement thermique spécial peut atteindre HS 90+, également utilisable comme rouleaux de travail de laminage à froid ou rouleaux de secours.
Le semi-acier a une perte de dureté minimale, excellent pour les passes profondes.
Limites:
Dureté et résistance à l'usure inférieures à la fonte (rouleaux d'acier ordinaires).
Coût plus élevé que la fonte (mais inférieur à l'acier forgé).
Nécessite un affinage en poche pour le contrôle S et P et des processus de traitement thermique complexes.
Les défauts internes tels que moulés sont relativement plus importants que ceux de l'acier forgé ; les conditions extrêmes et résistantes nécessitent toujours de l'acier forgé.
Dimension de comparaison |
Rouleaux en fonte |
Rouleaux d'acier moulé |
Teneur en carbone |
2,5 % à 3,5 % |
0,4 % à 2,4 % |
Dureté typique HS |
55-95 |
30-80 |
Résistance à la traction MPa |
150-700 |
500 à 1 000 |
Robustesse / résistance aux chocs |
Faible |
Haut |
Résistance à l'usure |
Haut |
Moyen |
Résistance aux fissures thermiques |
Médium (assisté par graphite) |
Bien |
Résistance aux chocs thermiques |
Moyen |
Haut |
Chute de dureté (surface → noyau) |
Grand (remarquable pour les petits pains réfrigérés) |
Petit (surtout semi-acier) |
Coût relatif |
Faible |
Moyen |
Principales applications |
Finition/laminage à froid, tôles fines, finition fil |
Rouleaux de dégrossissage/dégrossissage, blooming, secours |
Comparaison des plages de propriétés mécaniques clés :
Indicateur |
Rouleaux en fonte |
Rouleaux d'acier moulé |
Limite inférieure de dureté HS |
55 |
30 |
Limite supérieure de dureté HS |
95 |
80 |
Limite inférieure de traction MPa |
150 |
500 |
Limite supérieure de traction MPa |
700 |
1000 |
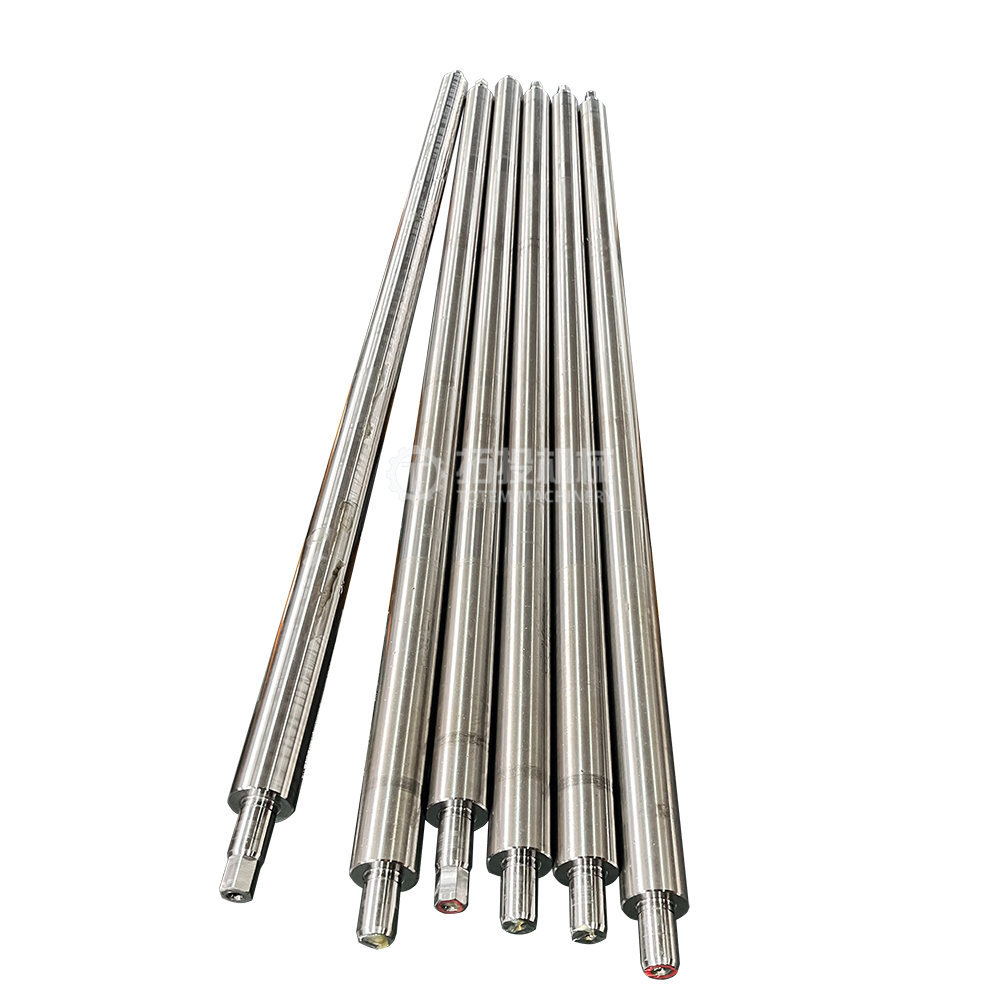
Coulée réfrigérée : utilisation d'un moule métallique (refroidissement) pour refroidir rapidement la surface, formant une couche réfrigérée blanche (cémentite pure), passant vers l'intérieur vers des structures marbrées et grises.
Refroidissement indéfini : contrôler la vitesse de refroidissement et la composition afin que la couche de travail contienne de fins points de graphite sans limite distincte blanc/gris.
Traitement de sphéroïdisation/inoculation : la fonte ductile utilise des sphéroïdiseurs de magnésium/terres rares pour sphéroïdiser le graphite, améliorant ainsi sa résistance.
Moulage composite centrifuge : les rouleaux composites à haute teneur en chrome/nickel-chrome ont une couche externe de fer blanc résistant à l'usure et un noyau de fonte ductile, coulés en une seule coulée, obtenant « dur à l'extérieur, résistant à l'intérieur. »
Le flux de production typique nécessite un contrôle plus élevé de la densité interne et des contraintes résiduelles :
Fusion: fusion au four à arc électrique/au four à induction.
Affinage secondaire : métallurgie en poche – dégazage, désulfuration, avec S < 0,010 %, P < 0,015 %, réduisant la brièveté à chaud et améliorant la ténacité.
Moulage et coulage : moulage en sable statique/coulage de moules métalliques ; les rouleaux composites utilisent la coulée centrifuge. Les gros rouleaux (diamètre > 700 mm) nécessitent souvent des élévateurs supérieurs représentant 15 à 25 % du poids de lancer pour l'alimentation.
Refroidissement contrôlé et usinage grossier : refroidissement contrôlé dans le moule pendant 48 à 72 heures, usinage grossier pour éliminer le tartre et exposer les défauts.
Traitement thermique (le plus critique) : plusieurs étapes de normalisation/trempe/revenu pour réguler les structures perlite, bainite, martensite, atteignant l'équilibre dureté-ténacité. L'acier moulé à haute teneur en chrome nécessite une trempe et un revenu en plusieurs étapes.
Finition et inspection : inspection complète de la dureté, contrôle par ultrasons, etc.
Principales différences de processus :
La fonte s'appuie sur le 'refroidissement + graphitisation' pour obtenir des gradients de dureté.
L'acier moulé repose sur « le contrôle des impuretés de raffinage + l'alliage + le traitement thermique en plusieurs étapes » pour obtenir résistance et ténacité.
L'acier moulé nécessite un contrôle plus strict des éléments nocifs tels que le S et le P que la fonte.
La défaillance des rouleaux est la cartographie inverse de la sélection des matériaux : différents matériaux correspondent à différents modes de défaillance dominants.
Mode de défaillance |
Mécanisme |
Tendance matérielle |
Porter |
Usure par friction mécanique + perte de ramollissement/fusion à haute température + usure par oxydation/corrosion électrochimique |
L'acier moulé (dureté inférieure) s'use plus facilement ; la fonte a un avantage contre l'usure |
Fissuration thermique (réseau → anneau → rupture) |
Cycles de chauffage et de refroidissement rapides sur la surface chaude des rouleaux, contrainte de fatigue thermique dépassant le rendement → microfissures → réseau → anneau → fracture par propagation profonde |
Les deux se produisent ; tampons en graphite en fonte mais faible ténacité |
Écaillage |
Les fissures se propagent jusqu'à une certaine profondeur, ou les fissures fragiles du réseau de carbure grossier, les flocons de surface tombent |
Fonte à haute teneur en chrome avec réseau de carbure grossier → risque plus élevé d'écaillage fragile |
Fracture (casse du rouleau) |
Défauts de coulée, défauts structurels, fissures transgranulaires dans un noyau non trempé, se propageant rapidement sous contrainte alternée |
La fonte (faible résistance) présente un risque de casse plus élevé ; acier moulé relativement résistant à la rupture |
Délaminage de l'interface |
Contrainte à l'interface des couches externe et interne du rouleau composite conduisant à la séparation |
Rouleaux composites centrifuges (les deux types impliqués) |
Défaillances dominantes pour les rouleaux en fonte :
Fracture fragile/écaillage sous de fortes charges d’impact.
Réseau de carbure de fonte à haute teneur en chrome, écaillage fragile → rayures superficielles / défauts ponctuels sur la bande.
Dureté insuffisante en passes profondes → usure rapide, perte de profil des rouleaux.
Défaillances dominantes pour les rouleaux en acier moulé :
Dureté insuffisante → usure relativement plus rapide (acceptable en ébauche, peu économique en finition).
Fissures des réseaux de fatigue thermique (dans les zones à haute température).
Propagation des défauts tels que coulés (porosité/ségrégation) jusqu'à la fracture ; par conséquent, les conditions extrêmes de résistance favorisent toujours l'acier forgé.
Logique de sélection du noyau : dériver à l'envers les exigences en matière de matériaux à partir des modes de défaillance - si la rupture/l'écaillage domine, améliorer la ténacité, choisir l'acier moulé ; si l'usure domine, améliorer la dureté, choisir la fonte ; si les deux sont critiques, choisissez des rouleaux semi-acier ou composites.
Conditions de roulage |
Exigences clés |
Matériel recommandé |
Raisonnement |
Dégradation/épanouissement (laminage à chaud 800–1200°C, forte réduction, fort impact) |
Résistance, ténacité, résistance aux chocs, morsure, résistance aux fissures thermiques |
Acier moulé (acier moulé à haute teneur en carbone/allié) |
La haute résistance empêche la rupture des rouleaux et assure la réduction |
Ebauche de section (passes profondes) |
Petite chute de dureté, résistance à l'usure |
Semi-acier (Adamite) / acier graphitique |
Chute de dureté minimale, les passes profondes ne ramollissent pas |
Béquilles avant d'ébauche à chaud / Béquilles avant de finition |
Résistance à l'usure, résistance aux fissures thermiques |
Fonte composite à haute teneur en chrome / refroidissement indéfini à haute teneur en Ni-Cr |
Carbures pour l'usure + graphite pour la résistance aux fissures thermiques |
Stands de finition à chaud |
Dureté élevée, résistance à l'indentation, résistance à l'usure, résistance à l'écaillage |
Fonte à haute teneur en chrome / acier moulé à haute teneur en chrome / HSS |
Qualité de surface et durée de vie |
Intermédiaire/finition (fils, profilés, plaques) |
Dureté de surface, résistance à l'usure |
Fonte (refroidissement indéfini / haute teneur en Ni-Cr) |
Surface lisse, résistante à l'usure, faible coût |
Rouleaux de travail de laminage à froid |
Très haute dureté (HS 90+), couche durcie en profondeur, finition miroir |
Acier forgé (série Cr5) principalement ; l'acier moulé spécialement traité peut remplacer |
Qualité de surface difficile à remplacer pour les rouleaux coulés |
Rouleaux de sauvegarde |
Haute résistance, résistance à la fatigue, rigidité |
Acier moulé / acier forgé |
Résiste aux moments de flexion, nécessite une résistance et une ténacité élevées |
La correspondance des conditions de service est le principe principal : évitez « un matériau unique pour tous les supports ». Pour le laminage à chaud à fort impact, privilégiez la ténacité (choisissez l'acier moulé) ; pour les finitions avec des exigences de surface élevées, privilégiez la dureté (choisissez la fonte).
Équilibrer la dureté et la ténacité : la recherche unilatérale d'une dureté élevée provoque une forte baisse de la ténacité, conduisant à un effritement fragile ; la recherche unilatérale de la ténacité entraîne une usure rapide et une perte du profil du rouleau.
Mettre l'accent sur la qualité métallurgique : contrôler la teneur en S et P, réduire la porosité, la ségrégation et les inclusions. Pour les applications lourdes présentant de nombreux défauts de coulée, l’acier forgé est préférable.
Évaluez le coût total du cycle de vie plutôt que seulement le prix d'achat : les matériaux haut de gamme offrent un tonnage plus élevé par rouleau et moins d'arrêts, ce qui les rend globalement plus économiques.
Chemin de décision de sélection :
Ebauche/dépannage à chaud → choisir l'acier moulé (tenir compte de la ténacité).
Section passes profondes → choisir semi-acier.
Intermédiaire/finition/bande → choisir la fonte (tenir compte de la dureté et de la résistance à l'usure).
Laminage à froid / finition miroir → choisir l'acier forgé.
L'ajout d'une teneur élevée en chrome est la voie principale pour l'amélioration des performances des rouleaux modernes. Bien que la fonte à haute teneur en chrome et l'acier moulé à haute teneur en chrome soient tous deux « à haute teneur en chrome », leur teneur en carbone et la morphologie du carbure sont complètement différentes, ce qui entraîne des différences significatives dans les limites de performances.
Paramètre |
Fonte à haute teneur en chrome |
Acier moulé à haute teneur en chrome |
Teneur en carbone % |
2,5 à 3,5 |
0,80-1,60 |
Teneur en chrome % |
12,0-20,0 |
8,0-14,0 |
Matrice typique |
Martensite-bainite + carbures de chrome primaires grossiers |
Martensite-bainite trempée + carbures de chrome finement dispersés |
Teneur en carbure |
Très élevé |
Moyen-élevé |
Dureté Shore HS |
70-85 |
60-80 |
Résistance à la traction MPa |
400-700 |
700-1100 |
Limite d'élasticité MPa |
300-500 |
500-900 |
Résistance aux chocs |
Moyen |
Haut |
Résistance aux chocs thermiques |
Moyen |
Haut |
Résistance à l'usure |
Extrêmement élevé |
Haut |
Fabrication |
Coulée statique / centrifuge |
Coulée principalement centrifuge |
Fonte à haute teneur en chrome : la haute teneur en carbone forme une grande quantité de carbures de chrome primaires, offrant une résistance à l'usure extrêmement élevée et une pénétration profonde de la dureté, mais le réseau de carbure grossier entraîne une faible ténacité à la rupture, sujette à un écaillage fragile sous un impact à grande vitesse. Convient pour la finition/préfinition à faible impact et à usure dominée.
Acier moulé à haute teneur en chrome : la faible teneur en carbone rend les carbures fins et dispersés dans la matrice en acier, offrant une résistance à l'usure supérieure à l'acier moulé en alliage ordinaire, tandis que la ténacité et la résistance aux chocs thermiques sont supérieures à celles de la fonte à haute teneur en chrome. Convient aux supports d'ébauche/intermédiaires où coexistent usure, impact et fatigue thermique.
Dimension |
Rouleaux en fonte |
Rouleaux d'acier moulé |
Rouleaux d'acier forgé |
Coût d'approvisionnement relatif |
Faible |
Moyen |
Haut |
Tonnage par rouleau en ébauche |
Référence |
20 à 40 % plus élevé que la fonte |
Le plus haut |
Coût relatif par rapport à l'acier forgé |
– |
30 % à 50 % de moins |
Référence |
Fréquence de changement de rouleau |
Plus fréquent en finition (moins si porté à vie) |
Usure relativement plus rapide en ébauche, changements périodiques |
Faible (longue durée de vie) |
Économie globale |
Rentable pour la finition/laminage à froid |
Économique pour l'ébauche/les travaux intensifs |
Irremplaçable pour le laminage à froid haut de gamme |
Remarque importante : les rouleaux à bas prix permettent d'économiser de l'argent au départ, mais les changements fréquents et les réparations précipitées entraînent des pertes de production, ce qui augmente le coût total. La sélection doit combiner les nuances d'acier laminé, la production annuelle et les intervalles de maintenance, en utilisant la consommation de rouleaux par tonne laminée (kg/t) comme indicateur principal.
Structure à gradient composite : le moulage composite centrifuge permet d'obtenir une distribution de gradient de « couche extérieure de haute dureté résistante à l'usure, couche intérieure de haute ténacité résistante aux chocs », résolvant le conflit inhérent entre la thermodynamique et les propriétés mécaniques, devenant courant pour les rouleaux de haute performance.
Fortement allié : évolution de la fonte alliée ordinaire → fonte/acier moulé à haute teneur en chrome → acier rapide (HSS). Les rouleaux HSS combinent dureté rouge, résistance à l'usure à haute température et résistance aux fissures thermiques, prolongeant considérablement les intervalles d'entretien pour la finition des bandes à chaud.
Gestion des contraintes résiduelles de surface : un traitement thermique précis (par exemple, un traitement en dessous de zéro) introduit une contrainte de compression résiduelle sur la surface du rouleau pour contrecarrer les gradients de contrainte thermique, améliorant ainsi la durée de vie en fatigue thermique.
Evolution du laminage à froid vers la série Cr5 : du Cr2 traditionnel (environ 2 % Cr, couche durcie ~10 mm) au Cr5 (5 % Cr, couche durcie >30 mm), permettant des diamètres de rouleaux plus grands et une meilleure résistance aux accidents.
Sélection personnalisée : passage de l'orientation « indice de dureté » à l'évaluation « adéquation performances-conditions », personnalisation par stand.
Les rouleaux en fonte et les rouleaux en acier moulé ne sont pas compétitifs mais complémentaires : la fonte utilise « dureté-résistance à l'usure-faible coût » pour occuper les positions de finition et de laminage à froid pour la qualité de surface ; l'acier moulé utilise « résistance-ténacité-résistance aux chocs » pour servir de pionnier robuste en matière de rupture/ébauche ; Le semi-acier comble l'écart de dureté entre eux.
Recommandations d'ingénierie :
Sélectionner le matériau par support : ébauche/démontage → acier moulé (acier moulé à haute teneur en carbone, allié, semi-acier) ; intermédiaire/finition → fonte (refroidie indéfiniment, à haute teneur en Ni-Cr) ; pré-finition / post-ébauche → composite à haute teneur en chrome ; laminage à froid → principalement acier forgé.
Équilibrer la dureté et la ténacité : éviter la recherche unilatérale d'une dureté élevée provoquant un effritement fragile ; personnalisez la plage de dureté en fonction de la force de roulement maximale pour obtenir une résistance à l'usure de la surface et un gradient résistance-ténacité du noyau.
Privilégier le moulage composite : pour les supports de laminage à chaud clés, utiliser des rouleaux composites centrifuges (couche externe à haute teneur en chrome/haute teneur en Ni-Cr, noyau en fonte ductile/acier moulé) pour combiner résistance à l'usure et résistance à la rupture.
Contrôler strictement la qualité métallurgique : S < 0,010 %, P < 0,015 %, réduire les défauts de coulée ; pour les conditions extrêmes difficiles, l’acier forgé reste la solution de repli.
Comptabilisation des coûts du cycle de vie complet : utilisez la consommation de rouleaux (kg/t) et les pertes dues aux temps d'arrêt comme indicateurs complets, et pas uniquement le prix d'achat.
Faites attention à la limite entre la fonte à haute teneur en chrome et l'acier moulé : fonte sélectionnée à haute teneur en chrome dominée par l'usure ; l'usure, les chocs et la fatigue thermique sélectionnent l'acier moulé à haute teneur en chrome.
Résumé en une phrase : il n’existe pas de meilleur matériau en rouleau, seulement le matériau qui correspond le mieux aux conditions de service. Sélection des ancres en fonction des conditions de laminage, correspondance du type de matériau et du gradient de dureté, contrôle strict de la qualité métallurgique et du traitement thermique et réduction ainsi des défaillances anormales provenant de la source.


