
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 01.07.2026 Herkunft: Website
Eine Schiffspropellerwelle ist viel mehr als ein einfacher mechanischer Zylinder. Es fungiert als kritischer einzelner Fehlerpunkt zwischen der Antriebsmaschine eines Schiffes und seinem hydrodynamischen Schub. Wenn diese massive Komponente ausfällt, sind die betrieblichen Risiken enorm. Ein Wellenausfall oder eine leichte Fehlausrichtung führen schnell zu katastrophalen Ausfallzeiten. Sie müssen mit teuren Trockendockarbeiten und verheerenden Einnahmeausfällen rechnen. Schiffe können sich eine Antriebslähmung auf offener See einfach nicht leisten.
Daher erfordert die Bewertung von Ersatzteilen oder individuell geschmiedeten Wellen umfassende technische Kenntnisse. Sie müssen die genauen metallurgischen Eigenschaften, Maßtoleranzen und Konformitätsstandards kennen, die für eine zuverlässige Integration erforderlich sind. Schlecht spezifizierte Wellen können den gesamten Antriebsstrang zerstören.
Wir werden untersuchen, wie diese massiven Stahlkonstruktionen unter extremer Belastung funktionieren. Sie erfahren, wie Sie die Schmiedequalität bewerten, strenge Bearbeitungstoleranzen einhalten und katastrophale Integrationsfehler bei Ihrem nächsten Trockendockprojekt vermeiden.
Die Propellerwelle (oder Heckwelle) ist das letzte Glied im Antriebsstrang und überträgt die Rotationskraft vom Motor auf den Propeller, während sie gleichzeitig enormen axialen Belastungen standhält.
Zuverlässige Wellensysteme basieren auf der präzisen Ausrichtung miteinander verbundener Teile des Schiffsantriebssystems , einschließlich Druckblöcken und Zwischengestängen.
Bei der Beschaffung und Bewertung müssen überprüfbare metallurgische Standards (z. B. geschmiedeter Duplex-Edelstahl), zerstörungsfreie Prüfungen (NDT) und Genehmigungen von Klassifizierungsgesellschaften (ABS, DNV, Lloyd's) Vorrang vor der kostengünstigsten Beschaffung haben.
Branchenexperten bezeichnen dieses Bauteil oft als Heckwelle. Es stellt das letzte, außenliegende Segment des Antriebsstrangs des Schiffes dar. Der Die Propellerwelle ragt durch das Stevenrohr des Schiffes. Es verbindet die internen Energieerzeugungssysteme direkt mit den externen Antriebsmechanismen.
Dieses einzelne Stück Stahl bewältigt komplexe, gleichzeitige physikalische Kräfte. Erstens hält es extremer Torsionsbelastung stand. Wenn ein riesiger Dieselmotor beschleunigt, verdreht er die Welle heftig. Zweitens ist es einer starken Biegebeanspruchung ausgesetzt. Am Heck hängt ein schwerer Bronzepropeller. Dieses Gewicht zieht ständig nach unten. Drittens bewältigt es massive axiale Belastungen. Während die Schaufeln das Wasser nach hinten drücken, drückt das Wasser das Schiff nach vorne. Die Welle muss diesen enormen Vorwärtsschub übertragen, ohne zu knicken.
Diese harten betrieblichen Realitäten verdeutlichen ein großes Geschäftsproblem. Viele Betreiber versuchen, Geld zu sparen, indem sie die Materialien nicht ausreichend spezifizieren. Andere akzeptieren schlechte Bearbeitungstoleranzen. Diese Entscheidungen beschleunigen direkt den Verschleiß der Stevenrohrlager. Sie führen zu einem vorzeitigen Ausfall der Gleitringdichtung. Wenn eine Dichtung versagt, strömt stark korrosives Meerwasser in die Lager. Gleichzeitig gelangt Schmieröl ins Meer. Dies führt zu massiven Umweltstrafen und sofortigen Schiffsblockaden. Präzision und Kraft sind unbedingt erforderlich.
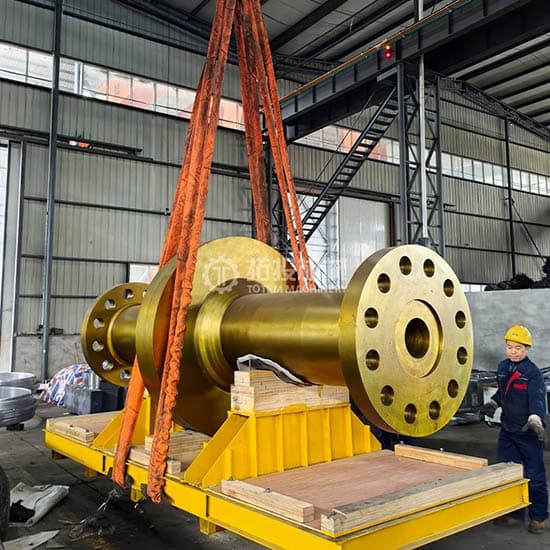
Eine Propellerwelle arbeitet niemals isoliert. Es dient als Abschlusskomponente einer größeren, hochkalibrierten kinetischen Kette. Ingenieure nennen dies den Antriebsstrang. Jedes einzelne Segment muss perfekt im Einklang funktionieren. Wenn ein Abschnitt aus der Ausrichtung gerät, leidet der gesamte Antriebsstrang unter zerstörerischen Vibrationen.
Die Kraftübertragung beginnt direkt nach dem Motor bzw. Getriebe. Hier finden wir eine hochspezialisierte Komponente. Der Die Marine-Druckwelle spielt eine schützende Rolle. Es überträgt den vom Propeller erzeugten massiven Vorwärtsschub direkt in die Schiffsrumpfstruktur. Dies geschieht über einen hochbelastbaren Druckblock. Diese Aktion schont die empfindliche Motorkurbelwelle. Würden nach vorne gerichtete Axialkräfte jemals direkt auf den Motor treffen, würde die Kurbelwelle sofort zerbrechen.
Große Handelsschiffe haben lange Maschinenräume. Sie müssen einen erheblichen physischen Abstand zwischen der Hauptmaschine und dem Stevenrohr überbrücken. Wir nutzen die Zwischenwelle zur Überbrückung dieser Lücke. Mittlere bis große Schiffe erfordern häufig mehrere verbundene Abschnitte.
Die Realität der Umsetzung macht dies komplex. Die physische Länge und die Anzahl der Zwischenabschnitte bestimmen direkt die Schwierigkeit der Lagerausrichtung. Jede Kupplung muss vollkommen gerade sitzen. Jedes Tragleitungslager muss eine bestimmte Belastung tragen. Eine geringfügige Fehleinschätzung führt später zu starken Betriebsvibrationen.
Ganz am Ende der Linie erreichen wir die hydrodynamische Grenzfläche. Der Schaft verbindet sich mit dem Schiffspropeller . Dieser Verbindungspunkt nutzt einen präzisen Konus, eine robuste Keilnut und häufig eine Hydraulikmutter. Dadurch ist ein maximaler Oberflächenkontakt gewährleistet. Absolute strukturelle Integrität ist an dieser Kreuzung von entscheidender Bedeutung. Wenn es der Konuspassung an Präzision mangelt, wird die Keilnut bei starkem Drehmoment abscheren. Das Schiff verliert sofort jegliche Antriebsfähigkeit.
Sie müssen die metallurgischen Eigenschaften sorgfältig bewerten. Ingenieure wählen Standardmaterialien basierend auf dem Salzgehalt des Wassers, der Schiffsklasse und den Betriebsprofilen aus. Kohlenstoffstahl ist eine traditionelle Wahl. Allerdings rostet Kohlenstoffstahl im Meerwasser schnell. Deshalb schützen wir Wellen aus Kohlenstoffstahl mit durchgehenden Bronzeauskleidungen. Moderne Schiffe werden häufig auf Duplex- oder Super-Duplex-Edelstahl umgestellt. Diese fortschrittlichen Legierungen bieten überragende Festigkeit und natürliche Korrosionsbeständigkeit. Hochleistungsboote verwenden häufig Aqualoy-Materialien.
Tabelle: Häufige Wellenmaterialvergleiche
| Materialtyp | Primärer Anwendungsfall | Korrosionsbeständigkeit | Ermüdungsfestigkeit |
|---|---|---|---|
| Kohlenstoffstahl (mit Bronze ausgekleidet) | Große kommerzielle Frachtschiffe | Niedrig (erfordert Linerschutz) | Hoch |
| Aqualoy 22 (Edelstahl) | Arbeitsboote und Patrouillenschiffe | Exzellent | Sehr hoch |
| Super-Duplex-Edelstahl | Hochbelastete, raue Meeresumgebungen | Vorgesetzter | Maximal |
Herstellungsmethoden sind von großer Bedeutung. Sie können keine schwere Schiffswelle werfen. Beim Gießen entstehen oft mikroskopisch kleine Hohlräume im Inneren. Stattdessen bleibt kundenspezifisches Schmieden für kommerzielle Hochlastanwendungen absolut unabdingbar. Beim Schmieden wird heißer Stahl in Form gebracht. Durch diesen Prozess entsteht ein kontinuierlicher Getreidefluss. Die inneren Stahlkörner passen sich perfekt der äußeren Geometrie an. Diese strukturelle Ausrichtung erhöht die Ermüdungsgrenzen dramatisch.
Bei der Beschaffung müssen wir skeptisch vorgehen. Anbieter behaupten häufig, ihre Metalle seien völlig „korrosionsbeständig“. Das ist falsch. Galvanische Korrosion ist im Salzwasser nach wie vor eine harte Realität. Verschiedene Metalle reagieren elektrisch, wenn sie zusammen eingetaucht werden. Dies müssen Sie mit Opferanoden bewältigen. Fordern Sie außerdem stets überprüfbare Materialtestberichte (MTRs) an. Wenn ein Lieferant die chemische Zusammensetzung seines Stahls nicht nachweisen kann, kaufen Sie seine Produkte nicht.
Bearbeitungspräzision bestimmt den betrieblichen Erfolg. Kleinere Abweichungen in der Fertigung bereiten große Kopfschmerzen. Strenge Rundlauftoleranzen sind entscheidend. Wir fordern häufig Geradheitstoleranzen von bis zu 0,02 mm. Wenn sich eine Welle auch nur geringfügig biegt, peitscht sie mit hoher Geschwindigkeit. Diese Schlagbewegung zerstört die Lager schnell. Auch die Anforderungen an die Oberflächenbeschaffenheit spielen eine Rolle. Eine raue Oberfläche zerreißt die Lippendichtungen. Die Konusgenauigkeit muss perfekt zur Propellernabe passen.
Qualitätssicherungsprotokolle unterscheiden zuverlässige Hersteller von gefährlichen. Obligatorische Prüfprotokolle identifizieren versteckte Mängel vor der Installation. Unter der Oberfläche liegende Mikrobrüche können dazu führen, dass eine Welle unter Volllast sauber in zwei Hälften zerbricht.
Wir benötigen die folgenden Methoden der zerstörungsfreien Prüfung (NDT):
Ultraschallprüfung (UT): Techniker verwenden hochfrequente Schallwellen. Diese Wellen dringen tief in den Stahl ein, um innere Hohlräume aufzuspüren.
Magnetpulverinspektion (MPI): Prüfer magnetisieren das Bauteil. Sie tragen spezielle Partikel auf, um unsichtbare Oberflächenrisse sichtbar zu machen.
Farbeindringprüfung (DPI): Arbeiter tragen sichtbare oder fluoreszierende Farbstoffe auf. Dadurch werden mikroskopische Oberflächendefekte auf nichtmagnetischen Edelstahllegierungen hervorgehoben.
Ebenso wichtig ist die Einhaltung gesetzlicher Vorschriften. Sie müssen Teile von Herstellern beziehen, die von der International Association of Classification Societies (IACS) zugelassen sind. Beispiele hierfür sind ABS, DNV und Lloyd's Register. Diese Gesellschaften legen strenge Standards für die Meerestechnik fest. Eine nicht zertifizierte Antriebsstrangkomponente stellt eine enorme rechtliche Belastung dar. Dies kann zum Erlöschen der Versicherung Ihres Schiffes führen. Es beeinträchtigt direkt die grundsätzliche Seetüchtigkeit des Schiffes.
Der Austausch von Komponenten während des Trockendocks birgt besondere Implementierungsrisiken. Sie können nicht einfach ein altes Stück Stahl herausziehen und ein neues hineinschieben. Es kommt immer zu komplexen Ausrichtungsproblemen. Der Schiffsrumpf verformt sich im Laufe der Zeit auf natürliche Weise. Wenn Sie eine einzelne Welle ersetzen, müssen Sie die gesamte Ausrichtung des Antriebsstrangs neu bewerten. Wir empfehlen dringend, moderne optische oder Laser-Ausrichtungswerkzeuge zu verwenden. Dadurch wird sichergestellt, dass alle Lager die Last gleichmäßig verteilen.
Auch die Kompatibilität von Lagern und Dichtungen erfordert sorgfältige Aufmerksamkeit. Angenommen, Sie verbessern Ihre Stahlsorte. Sie können den Gesamtdurchmesser geringfügig ändern. Sie müssen die Spieltoleranzen sofort neu berechnen. Stevenrohrlager nutzen Öl oder Meerwasser zur Kühlung. Wenn das Spiel zu stark schrumpft, kommt es zu einer Überhitzung der Lager. Bei zu großen Abständen kommt es zu starken Vibrationen.
Sie benötigen einen logischen Rahmen für die Auswahl von Anbietern. Kaufkritisch Teile von Schiffsantriebssystemen erfordern eine sorgfältige Prüfung.
Überprüfen Sie die Fähigkeit zur kundenspezifischen Schmiedetechnik: Stellen Sie sicher, dass sie über schwere hydraulische Pressen verfügen, die einen kontinuierlichen Getreidefluss ermöglichen.
Prüfen Sie die umfassende Fertigung: Fragen Sie, ob komplette Wellenlinien intern geliefert werden können, um Montagerisiken durch Dritte zu vermeiden.
Fordern Sie eine strenge Qualitätssicherungsdokumentation: Sie müssen eine vollständige Lebenszyklusdokumentation bereitstellen, einschließlich MTRs und Maßkontrollberichten.
Bestätigen Sie die Zulassungen der Klassifikationsgesellschaften: Arbeiten Sie nur mit Einrichtungen zusammen, die von wichtigen IACS-Mitgliedern aktiv zertifiziert sind.
Die Propellerwelle stellt eine hochriskante technische Investition dar. Es erfordert eine strenge Überwachung von der Beschaffung bis zur Installation. Ein Ausfall legt hier das gesamte Schiff lahm. Sie können sich nicht auf günstige Alternativen oder ungeprüfte Lieferanten verlassen.
Die Bewertung einer Antriebsstrangkomponente muss ein objektiver Prozess bleiben. Stützen Sie Ihre Entscheidungen auf datengestützte Forging-Funktionen. Fordern Sie die strikte Einhaltung der IACS-Standards. Geben Sie der nachgewiesenen Betriebslebensdauer Vorrang vor anfänglichen Beschaffungseinsparungen. Eine ordnungsgemäß geschmiedete und bearbeitete Einheit hält Jahrzehnte.
Ermutigen Sie Ihr technisches Team als entscheidenden nächsten Schritt, sich an spezialisierte Schiffstechnikunternehmen zu wenden. Sie benötigen Experten, die genaue Lastanforderungen festlegen, präzise Ausrichtungsversätze berechnen und die richtigen Materialqualitäten für Ihr nächstes Trockendock- oder Neubauprojekt auswählen.
A: Sie unterscheiden sich vor allem im Standort und im Lastprofil. Die Propellerwelle sitzt außerhalb des Rumpfes und ragt durch das Stevenrohr. Es wird direkt mit dem Propeller verbunden. Es ist Meerwasser und starken Biegekräften ausgesetzt. Der Zwischenschacht verbleibt vollständig im Rumpf. Es überbrückt lediglich den Abstand zwischen dem Druckblock und der Propellerwelle und überträgt ein reines Drehmoment.
A: Die Regeln der Standardklassifikationsgesellschaft schreiben strenge Zeitpläne vor. Während des Trockendocks müssen Sie in der Regel alle 3 bis 5 Jahre eine umfassende Untersuchung der Heckwelle durchführen. Inspektoren ziehen die Welle heraus, um sie auf Korrosion und Ermüdungsrisse zu prüfen. Allerdings können Schiffe, die zugelassene Zustandsüberwachungssysteme für Öl und Lager verwenden, diese herkömmlichen Inspektionsintervalle gelegentlich verlängern.
A: Ein konisches Ende bietet einen enormen mechanischen Vorteil. In Kombination mit einer Keilnut oder einer Hydraulikmutter gewährleistet der Konus eine maximale Kontaktfläche zwischen dem Stahl und der Propellernabe. Dieser Kraftschluss gewährleistet eine sichere Drehmomentübertragung. Es sorgt außerdem für absolute Konzentrizität und verhindert Vibrationen, wenn sich die schweren Bronzeblätter mit hoher Geschwindigkeit drehen.


