| Verfügbarkeit: | |
|---|---|
| Menge: | |
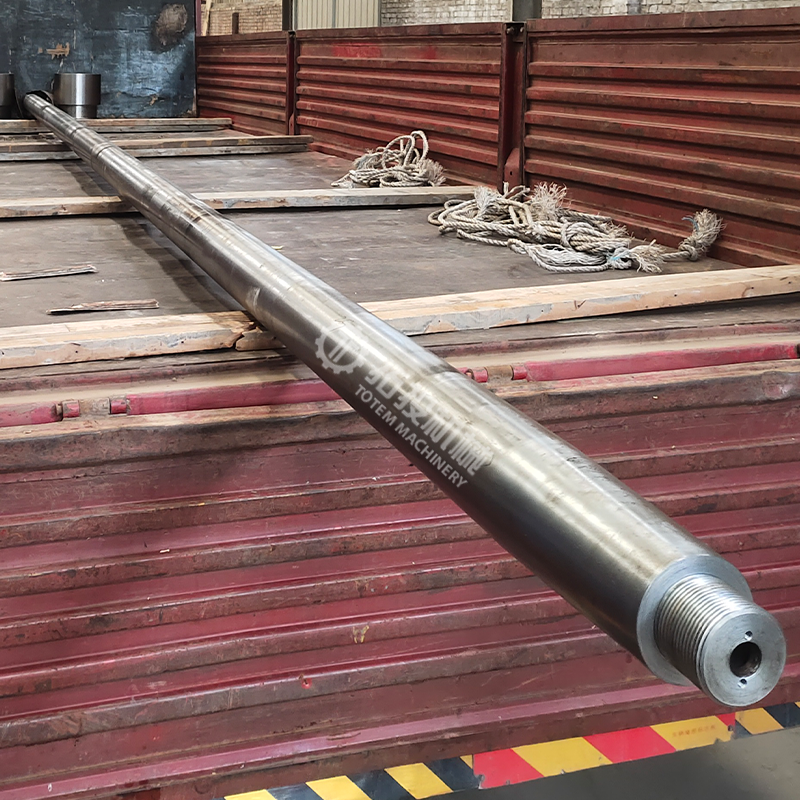
Die Propellerwelle ist ein Kernbestandteil des Schiffsantriebssystems. Es wird zwischen dem Hauptmotor und dem Propeller installiert und ist in erster Linie für die Kraftübertragung verantwortlich – es überträgt das vom Motor abgegebene Drehmoment stabil auf den Propeller, um einen kontinuierlichen Vortrieb des Schiffes zu erreichen. Als eine der Kernkomponenten wirkt sich sein Betriebszustand direkt auf die Übertragungseffizienz, die Betriebsstabilität und die Lebensdauer des gesamten Schiffsantriebssystems aus.
Da die Propellerwelle über längere Zeit unter niedrigen Drehzahlen, hohem Drehmoment und ständig wechselnden Lastbedingungen betrieben wird, werden in Kombination mit Meeresumweltfaktoren wie Feuchtigkeit, Salznebel und Vibrationen strenge Anforderungen an ihre Materialeigenschaften, strukturelle Festigkeit und Bearbeitungsgenauigkeit gestellt. Die Propellerwelle besteht normalerweise aus hochwertigem Schmiedestahl oder hochfestem legiertem Stahl. Diese Materialien bieten eine gute umfassende mechanische Leistung und Ermüdungsbeständigkeit. Sie gewährleisten nicht nur eine hohe Tragfähigkeit, sondern weisen auch eine hohe Stabilität und langfristige Betriebssicherheit auf.
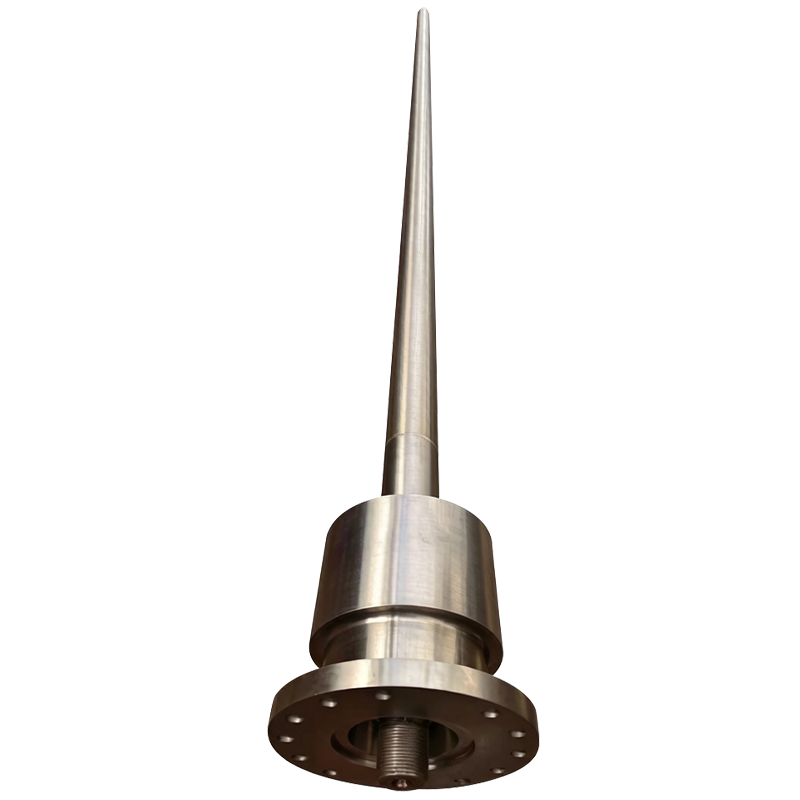
Strukturell besteht die Propellerwelle typischerweise aus dem Wellenkörper, dem Kupplungsverbindungsabschnitt und dem Propellerbefestigungsende. Jeder Abschnitt muss ordnungsgemäß mit der Kupplung, dem Lager, der Stopfbuchse und anderen zugehörigen Teilen zusammenpassen. Während der Bearbeitung ist eine strenge Kontrolle der axialen Durchmesserabmessungen, der Endflächengenauigkeit, der Koaxialität und der Übergangsabschnittsabmessungen erforderlich, um Montagegenauigkeit und Betriebsstabilität sicherzustellen.
Die Schraubenwelle wird häufig in Frachtschiffen, Maschinenbauschiffen, Offshore-Plattformen und verschiedenen Schiffsantriebssystemen eingesetzt. Unser Unternehmen bietet kundenspezifische Bearbeitungen je nach Schiffstyp, Übertragungsleistung und Installationsanforderungen an.
Kardanwelle
Kardanwelle
Kardanwelle
Die Propellerwelle ist eine Art großflächiges Wellenbauteil. Es erfordert einen langen Bearbeitungszyklus und erfordert ein hohes Maß an Ausrüstungssteifigkeit, Prozesskontrolle und Bearbeitungserfahrung. Der gesamte Herstellungsprozess durchläuft in der Regel die Phasen Grobbearbeitung, Vorschlichten und Endbearbeiten, um Maßhaltigkeit und konsistente Achsausrichtung sicherzustellen.
Die Heckwelle wird zunächst auf einer großen Drehmaschine gedreht, wobei der Außendurchmesser, die Schultern und verschiedene Funktionsabschnitte Schritt für Schritt geschnitten werden. Bei der Bearbeitung dienen die Zentrierbohrungen bzw. Referenzflächen als Aufnahmepunkte. Während nach und nach Material entfernt wird, wird jeder Wellenabschnitt auf die erforderlichen Abmessungen gemäß den Prozessspezifikationen gebracht, wobei glatte Übergänge zwischen den Abschnitten erhalten bleiben.
Bei Dreharbeiten sollte der Schwerpunkt auf die Kontrolle der Maßhaltigkeit, Rundheit und Oberflächenbeschaffenheit der Außendurchmesser gelegt werden. Gleichzeitig werden in Echtzeit Anpassungen vorgenommen, um Verformungen während der Bearbeitung des Langschaftbauteils auszugleichen und so die axiale Stabilität sicherzustellen.
Kardanwelle
Kardanwelle
Kardanwelle
Die Kupplung ist ein wichtiger Montagebestandteil der Propellerwelle. Zu den Hauptaufgaben bei der Grobbearbeitung gehört die Bearbeitung des Außendurchmessers des Anschlussendes, der Stirnfläche und der Grundanschlussmaße, wobei die Bearbeitungszugabe für nachfolgende Präzisionsbearbeitungen reserviert bleibt. Besonderes Augenmerk muss auf die Rechtwinkligkeit der Endflächen und die Maßhaltigkeit an den Verbindungspunkten gelegt werden, um eine zuverlässige Grundlage für die endgültige Kupplungsmontage zu schaffen.
Kupplung
Kupplung
Kupplung
Nach der Endbearbeitung muss die Propellerwelle einem vollständigen Inspektionsprozess unterzogen werden, um sicherzustellen, dass das Produkt den Nutzungsanforderungen des Schiffsantriebssystems entspricht.
Abmessungen des Wellendurchmessers, Längenabmessungen, Endflächenabmessungen und kritische Passungsbereiche werden geprüft. Gleichzeitig werden Rundlauf, Koaxialität und Geradheit der Welle überprüft, um sicherzustellen, dass alle technischen Parameter den Zeichnungsvorgaben entsprechen.
Durch eine Probemontage mit der Kupplung wird der Passungszustand der Anschlussverbindungen überprüft, um zu bestätigen, dass Montageabmessungen, Kontaktbedingungen und Verbindungsgenauigkeit den Anforderungen entsprechen.
Kardanwelle
Kardanwelle
Am fertigen Produkt wird nach der Bearbeitung eine Gewichtsprüfung durchgeführt, um die Produktdaten zu überprüfen und als Referenz für das anschließende Heben, Transportieren und die Installation vor Ort zu dienen.
Kardanwelle
Kupplung
Bevor die Propellerwelle exportiert wird, wird die gesamte bearbeitete Oberfläche gereinigt und mit Rostschutzöl versehen. Schutzmaterialien werden verwendet, um den Zapfen, die Verbindungsflächen der Kupplung und die Gewindebereiche abzudecken, um Stöße, Kratzer oder Oberflächenkorrosion während des Transports zu verhindern.
Abhängig von den Abmessungen und der Versandart der Propellerwelle werden in der Regel Holzpaletten zur Unterstützung zusammen mit örtlicher Befestigung und äußerer Stahlkonstruktionsverstärkung verwendet.
Kardanwelle
Kardanwelle
Kupplung
Diagnostizieren Sie den Verschleiß am Kreuzkopf des Kolbenkompressors, um kostspielige Ausfallzeiten zu vermeiden. Master-Freigabeinspektionen und Reparatur- vs. Ersatzstrategien.
Die Auswahl des Kolbenkompressor-Zylindermaterials ist für die Sicherheit und die Lebenszykluskosten von entscheidender Bedeutung. In diesem Artikel werden drei Gussfamilien verglichen: Eisen (grau/duktil), Stahl (Kohlenstoff/niedrig legiert) und Edelstahl (austenitisch CF8M/CF3M, martensitisch 17-4PH). Es untersucht Festigkeit, Härte, Wärmeleitfähigkeit, Ausdehnung, Selbstschmierung, Korrosionsbeständigkeit, Schweißbarkeit und Fehlerarten (Verschleiß, Korrosion, Rissbildung, Kriechen).
In diesem Artikel wird die Herstellung kleiner Kurbelwellen für Kolbenkompressoren analysiert. Diese Kernkomponenten halten Wechselbelastungen über 200 MPa, Drehzahlen bis 3000 U/min, einem dünnen Ölfilm und Temperaturen von -20 bis 80 °C stand. Bei der Materialauswahl liegt der Schwerpunkt auf 40CrNi2MoA für die Ermüdungsfestigkeit, wobei 42CrMo eine wirtschaftliche Alternative darstellt. Der Prozess umfasst Gesenkschmieden (Verhältnis >=3), Abschrecken/Anlassen auf 28–34 HRC Kern, Oberflächenhärten auf 54–58 HRC und Präzisionsbearbeitung auf IT7, Ra <=0,4 μm. Die Qualitätskontrolle umfasst Abmessungen, Härte, MPI, UT mit dreistufiger Prüfung. Die Fehlervermeidung zielt auf Ermüdung, Verschleiß, Rissbildung und Unwucht ab. Eine Fallstudie erzielte eine Ausbeute von 99,5 %. Bei der Kostenaufschlüsselung ist die Zerspanung der größte Anteil; Chargenoptimierung und endkonturnahes Schmieden senken die Kosten. Zu den Trends gehören Laserhärten, 3D-Reparatur, In-Prozess-Sensorik, Verbundwerkstoffe und grüne Abschreckmittel. Die Null-Fehler-Produktion integriert Materialien, Wärmebehandlung, Präzisionsbearbeitung und Qualitätsmanagement für einen zuverlässigen Kompressorbetrieb.
Professionelle Anleitung zum Gießen und Zusammenbauen von Kolbenkompressor-Zylinderblöcken. Behandelt wichtige Gussschwierigkeiten, systematische Prozesslösungen, Herausforderungen bei der Kernmontage und strenge Testverfahren, um eine stabile und zuverlässige Zylinderleistung unter industriellen Betriebsbedingungen sicherzustellen.
Die Kolbenstange in einem Kolbenkompressor verbindet den Kreuzkopf mit dem Kolbenkopf und überträgt die Axialkraft bei jedem Kompressionszyklus. Wenn es ausfällt, stoppt der Kompressor.
Der Kompressorzylinder ist das druckführende Herzstück eines Kolbenkompressors. Es enthält die Kompressionskammer, führt den Kolben und dichtet bei jedem Zyklus gegen Hochdruckgas ab. Da die Kolbenringe gegen die Zylinderbohrung gleiten, ist Verschleiß unvermeidlich.
Der Kreuzkopf sitzt zwischen der Pleuelstange und der Kolbenstange in einem Kolbenkompressor.
Erfahren Sie, wie Sie Axiallager auswählen, um axiale Verschiebungen, Ausfallzeiten und Schäden am Antriebsstrang zu vermeiden. Vergleichen Sie Belastungs-, Geschwindigkeits- und Schmierstoffgrenzen.
Passen Sie Schub- und Gleitlager an radiale und axiale Belastungen an, um Rotorabstürze und Ausfallzeiten zu vermeiden. Experten-Auswahlleitfaden für Ingenieure.
Verhindern Sie Ausfälle von Propellerwellenlagern. Lernen Sie Öl- und Wasserschmierung, Dimensionierung und Ausrichtung kennen, um die Schiffszuverlässigkeit zu erhöhen und Ausfallzeiten zu reduzieren.
Vergleichen Sie Festpropeller und Verstellpropeller für Schiffsantriebe. Passen Sie das Betriebsprofil, die Manövrierfähigkeit und die Wartungsanforderungen Ihres Schiffes an.
Erfahren Sie, wie Sie Schiffslagergehäuse bewerten – von den Materialien bis zur zerstörungsfreien Prüfung –, um Wellenfehlausrichtungen und kostspielige Antriebsausfälle zu verhindern.
Reparieren oder ersetzen Sie Ihre Schiffspropellerwelle? Erhalten Sie fachkundige Beratung zu Diagnose, NDT-Prüfung und Ausrichtung, um kostspielige Ausfälle zu vermeiden.
Vermeiden Sie einen Ausfall der Schiffspropellerwelle. Lernen Sie drehmomentbasierte Dimensionierung, Aquamet 22-Materialien und präzise Bearbeitungsspezifikationen für langfristige Zuverlässigkeit kennen.
Verwechselt zwischen Schiffspropellerwelle und Heckwelle? Lernen Sie die wichtigsten Unterschiede, Materialspezifikationen und Inspektionstipps kennen, um kostspielige Ausfälle auf See zu vermeiden.
Vermeiden Sie kostspielige Ausfallzeiten Ihrer Schiffsflotte. Beherrschen Sie die Auswahl des Stevenrohrlagers, verwalten Sie Spieltoleranzen und verringern Sie den Wellenverschleiß.
Vermeiden Sie kostspielige Trockendockfahrten und Umweltstrafen. Erfahren Sie, wie Sie Stevenrohrlager, Dichtungen und Schmiersysteme für Schiffe auswählen und warten.
In diesem Artikel wird eine technische Analyse des Schweißens von Stahlkonstruktionen für Autokipper vorgestellt, die wechselnden Belastungen und Ermüdungserscheinungen über Millionen von Zyklen ausgesetzt sind. Der Strukturteil beschreibt die wichtigsten tragenden Komponenten. Der Abschnitt zum Schweißprozess befasst sich mit den Anforderungen an die Verfahrensqualifikation, dem Wärmezyklusmanagement und der Wärmebehandlung nach dem Schweißen sowie der Verformungskontrolle durch symmetrische Schweißsequenzen und Werkzeuge zur Gegenverformung. Die Parametermatrizen bieten Referenzwerte für Stumpf- und T-Verbindungen verschiedener Dicken sowie eine auf dem Kohlenstoffäquivalent basierende Kurzreferenztabelle für das Vorwärmen. Die Qualitätsprüfung umfasst eine 100-prozentige Sichtprüfung, zerstörungsfreie Prüfungen, Prüfungen der mechanischen Eigenschaften an Produktprüfplatten, Maßprüfungen auf Wölbung und Ebenheit sowie Beschichtungsprüfungen zum Korrosionsschutz. Das Papier konsolidiert systematisch den technischen Rahmen für das Schweißen von Stahlkonstruktionen von Autokippern und dient als Referenz für Praktiker in der Industrie.
Kompressorventile steuern den Einlass und Auslass von Gas in jedem Kompressionszyklus. Sie öffnen und schließen sich hunderte oder tausende Male pro Minute, angetrieben durch Druckunterschiede und nicht durch externe Betätigung.
Große Industriekomponenten verursachen Bearbeitungsprobleme, die bei kleineren Maßstäben selten auftreten.