
Please Choose Your Language
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-19 Origine: Sito
I compressori alternativi si basano su una precisa sincronizzazione meccanica. Operano in condizioni industriali estreme in cui ogni parte mobile deve funzionare in modo impeccabile. Tuttavia, il funzionamento continuo senza un'adeguata inversione del carico porta a guasti rapidi. Questi guasti ai componenti sono spesso catastrofici e altamente imprevedibili. Per prevenire disastri costosi, è necessario comprendere appieno il meccanismo fondamentale in gioco.
La transizione tra le forze di tensione e di compressione lungo lo stelo è strettamente obbligatoria. Questa forza alternata crea un'azione di commutazione meccanica. Mantiene il film lubrificante idrodinamico all'interno delle boccole interne. Gli operatori e gli ingegneri dell'affidabilità devono affrontare una sfida significativa nel monitorare questa dinamica. Devono valutare in modo efficace i sistemi di monitoraggio delle condizioni in tempo reale. Garantire la conformità all'API 618 ed esplorare gli aggiornamenti dei componenti strategici sono compiti altrettanto critici. L’adozione di queste misure proattive protegge i costosi beni strumentali. Inoltre, la gestione dell'inversione del carico sulle aste dei compressori alternativi previene catastrofici fermi macchina non pianificati in tutta la struttura.
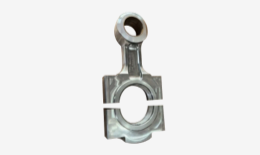
È assolutamente necessaria un'inversione coerente del carico sull'asta del compressore alternativo per consentire all'olio di fluire nella boccola del perno della traversa; senza di esso, i film lubrificanti collassano.
La mancata inversione prolungata distrugge il perno della traversa, la boccola e infine colpisce la biella del compressore e l'albero motore.
Le linee guida API 618 e OEM impongono valori minimi specifici per la durata dell'inversione (gradi di angolo di manovella) e l'entità della forza.
La valutazione e l'implementazione del monitoraggio dinamico della pressione del cilindro è il metodo più affidabile per rilevare anomalie del carico dello stelo in tempo reale.
La lubrificazione idrodinamica costituisce la linfa vitale dei macchinari industriali sottoposti a carichi pesanti. IL Il montaggio della traversa richiede specificamente che queste forze alternate funzionino correttamente. Durante la corsa di aspirazione, le pressioni interne del cilindro tirano l'asta, creando tensione. Durante la corsa di scarico, le forze di spinta creano una forte compressione. Questa azione di commutazione costante solleva letteralmente il perno della traversa lontano dalla parete della boccola per una frazione di secondo. Quando il perno si solleva, l'olio lubrificante fresco penetra nello spazio microscopico. Questa azione travolgente ricostituisce il film fluido protettivo.
È necessario comprendere la fisica della non inversione per capire perché i compressori si guastano. Le masse alternative generano naturalmente inerzia. Le pressioni differenziali del gas spingono contro queste forze di inerzia. A volte, le pressioni del gas non riescono a superare l’inerzia reciproca. Se la forza interna del gas rimane eccessivamente alta o bassa, la forza netta non supera mai la tacca dello zero. L'asta rimane intrappolata in una compressione costante o in una tensione costante. Poiché il perno non si solleva mai dalla boccola, l'olio nuovo non può entrare nello spazio libero. Il film d'olio esistente si elimina rapidamente completamente.
L’impatto di questo fallimento a livello di sistema è grave. L’energia non semplicemente scompare. Lo stress meccanico non alleviato si trasferisce direttamente dal L'asta del pistone del compressore reinserita nella traversa. Da lì, le forze vincolanti viaggiano nel Biella del compressore . Ogni componente collegato avverte la tensione distruttiva.
Gli ingegneri spesso calcolano i comportamenti teorici del carico durante la fase di progettazione iniziale. Presumono un comportamento ideale della valvola e composizioni di gas perfette. Dobbiamo emettere un forte avvertimento in merito a queste ipotesi. Le condizioni del mondo reale raramente corrispondono ai modelli teorici. Le valvole del compressore perdono. Le condizioni del processo cambiano inaspettatamente. Le composizioni del gas fluttuano nel tempo. Queste variabili giornaliere del campo alterano drasticamente le caratteristiche di inversione. Non è possibile fare affidamento esclusivamente sui calcoli originali del giorno della progettazione per garantire un funzionamento sicuro.
I guasti all'assemblaggio della traversa rappresentano uno degli scenari più comuni e distruttivi. La modalità di fallimento principale inizia con la carenza di petrolio. Senza la pellicola d'olio vitale, il metallo secco si sfrega contro il metallo secco. Il calore estremo si genera quasi istantaneamente. Il morbido materiale Babbitt all'interno della boccola inizia a pulirsi sotto l'immenso attrito. Il Babbitt fuso imbratta i fori di rifornimento dell'olio, bloccando permanentemente la futura lubrificazione. Alla fine, il perno si incastra completamente all'interno del foro.
Quando il perno si grippa, crea uno stress enorme sulla biella. Il perno non può più articolarsi agevolmente durante la rotazione dell'albero motore. Le distribuzioni irregolari del carico costringono l'asta a piegarsi leggermente ad ogni singola corsa. La biella è progettata per un'enorme resistenza della colonna assiale, non per forze di flessione laterali. Queste sollecitazioni di flessione innaturali portano a un rapido deterioramento strutturale. Lungo la struttura della trave si formano micro-fessure, preparando il terreno per uno schiocco improvviso.
Le gravi anomalie di carico non si fermano qui. Si propagano lungo l'intera trasmissione. Le vibrazioni e il disallineamento risultanti incidono pesantemente sui cuscinetti principali. Alla fine, il L'albero a gomiti del compressore è esposto a rischi elevati di cedimento per fatica. Forze sbilanciate distorcono i lanci e segnano i diari. La sostituzione di un albero motore danneggiato richiede lo smontaggio completo del telaio.
Quantificare il costo dell’inazione rivela una dura realtà. Ignorare questi rischi operativi porta al disastro. I tempi di inattività non pianificati costano migliaia di dollari all'ora in termini di perdita di produzione. Le ricostruzioni complete del telaio consumano ingenti budget di manutenzione e richiedono settimane di manodopera. Al contrario, investire nella diagnosi precoce e nell’intervento costa una frazione di un fallimento catastrofico. Il monitoraggio proattivo preserva il tuo capitale fisso.

L'industria fa molto affidamento su criteri di valutazione stabiliti per garantire la sicurezza delle macchine. Lo standard API 618 detta linee guida rigorose per i compressori alternativi. In genere richiede un minimo di 15 gradi di inversione dell'angolo di pedivella. Impone inoltre una magnitudo minima della forza del 3%. La durata di 15 gradi fornisce millisecondi appena sufficienti affinché l'olio penetri nella boccola. L'entità del 3% garantisce che la forza spinga il perno abbastanza lontano attraverso lo spazio libero.
I produttori di apparecchiature originali stabiliscono i propri limiti minimi consentiti. Produttori come Ariel o Dresser-Rand progettano limiti di inversione dei pin proprietari per le loro specifiche dimensioni del telaio. È necessario attenersi rigorosamente a queste specifiche OEM durante il funzionamento quotidiano. Spesso forniscono grafici dettagliati delle prestazioni che delineano i limiti operativi accettabili. Ignorare le linee guida OEM annulla automaticamente le garanzie e garantisce un'usura prematura.
La valutazione degli asset esistenti richiede un approccio strutturato. Le condizioni del processo cambiano notevolmente nel corso degli anni. I flussi di gas diventano più pesanti o più leggeri. Le pressioni di aspirazione diminuiscono man mano che i pozzi sul campo si esauriscono. È necessaria una struttura solida per verificare le prestazioni attuali del compressore rispetto agli standard tecnici originali.
Criteri di valutazione per
| la valutazione delle prestazioni dei compressori alternativi Categoria | Limite standard | Area di interesse primario | Rischio se ignorato |
|---|---|---|---|
| Durata minima API 618 | 15 gradi di angolo di pedivella | Tempo concesso per il rifornimento dell'olio | Babbitt si asciuga e si surriscalda rapidamente |
| API 618 Magnitudo minima | Forza di carico di picco del 3%. | Distanza percorsa dal perno nel foro | Distribuzione incompleta del film d'olio |
| Limiti proprietari OEM | Varia in base al telaio/modello | Tolleranze strutturali specifiche | Annullamento della garanzia e rottura per fatica |
| Verifica delle condizioni del processo | Linee di base specifiche del campo | Peso del gas e deriva della pressione | Anomalie di carico croniche e non rilevate |
Gli operatori devono scegliere tra calcoli periodici e misurazioni dirette. I calcoli periodici del software analitico offrono un'utile istantanea. Gli ingegneri dell'affidabilità inseriscono i dati attuali del gas per stimare i carichi teorici. Tuttavia, rimangono limitati dalla loro natura statica. Il monitoraggio online continuo racconta la storia reale e non verniciata. La misurazione diretta rileva anomalie transitorie. Rivela esattamente cosa succede durante l'avvio, l'arresto e gli sconvolgimenti del processo.
Il monitoraggio dinamico della pressione delle bombole rappresenta la soluzione più robusta disponibile. L'installazione di trasduttori di pressione ad alta velocità direttamente sui cilindri garantisce visibilità in tempo reale. Il sistema di monitoraggio acquisisce i dati di pressione ad ogni frazione di grado di rotazione. Il software calcola istantaneamente i carichi dell'asta indicati in tempo reale. Tiene traccia continuamente dei gradi precisi di inversione del carico dell'asta del compressore alternativo. Questo metodo non lascia spazio a supposizioni.
Utilizziamo anche indicatori secondari come vibrazioni della traversa e sensori di temperatura. Questi sensori svolgono un ruolo di supporto nel monitoraggio delle condizioni. Tuttavia, è necessario riconoscere il loro limite principale. I picchi di temperatura sono indicatori ritardati. Nel momento in cui un sensore di temperatura della traversa attiva un allarme, il materiale Babbitt si sta già sciogliendo. Si sta già verificando un guasto meccanico. I sensori di vibrazione indicano componenti allentati o gravemente danneggiati. Né impedisce l’iniziale carenza di petrolio.
L’implementazione di sistemi avanzati di monitoraggio continuo comporta alcuni rischi. Il retrofit dei compressori più vecchi comporta una complessità immediata. Si affrontano sfide notevoli quando si cablano aree pericolose.
Instradamento del cablaggio del sensore a sicurezza intrinseca sui telai dei compressori più vecchi.
Sincronizzazione accurata dei dati del trasduttore ad alta velocità con l'encoder dell'albero motore.
Integrazione di output di dati complessi in reti SCADA o DCS legacy.
Ottimizzazione accurata delle soglie di allarme per evitare un diffuso affaticamento dell'operatore in termini di allerta.
L'affaticamento vigile è altamente pericoloso. Se gli allarmi si attivano troppo frequentemente a causa di una scarsa sintonizzazione, gli operatori semplicemente li riconoscono e li ignorano. Una calibrazione precisa è obbligatoria per un efficace aggiornamento del monitoraggio.
Quando rilevi una scarsa inversione, devi agire rapidamente. Gli aggiustamenti del processo offrono la strategia di mitigazione più rapida. A volte, l'alterazione delle pressioni di aspirazione o di scarico sposta la curva di carico nuovamente in una zona sicura. La modifica dei giochi dei cilindri aiuta anche a riequilibrare le forze interne. Utilizzando le tasche esistenti è possibile ripristinare limiti accettabili di inversione del carico senza richiedere l'arresto completo della macchina. Gli ingegneri di processo dovrebbero eseguire simulazioni prima di regolare i setpoint sul campo.
Se le modifiche al processo non possono risolvere il problema sottostante, valutare gli aggiornamenti dei componenti. L'aggiornamento delle parti meccaniche spesso offre un forte ritorno sull'investimento. L'installazione di traverse più pesanti altera l'equilibrio di inerzia dell'intero lancio. L'aggiornamento a design di pin specializzati fornisce un ulteriore livello di difesa. Questi perni personalizzati sono dotati di scanalature di lubrificazione progettate. Funzionano in sicurezza in condizioni di inversione marginale forzando in modo aggressivo l'olio nella zona di carico.
Selezionare la soluzione giusta richiede un'attenta valutazione. È necessario valutare l'urgenza del problema rispetto al budget disponibile e ai tempi di inattività.
Condurre un audit completo di ingegneria di processo per verificare le composizioni e le pressioni attuali del gas.
Valutare la fattibilità di un retrofit dell'hardware di monitoraggio per una visibilità continua dei dati.
Pianificare una revisione immediata dei componenti se i dati sulle vibrazioni o l'andamento della temperatura indicano una grave usura.
Non aspettare un guasto catastrofico per forzarti la mano. Il prossimo passo più attuabile è avviare oggi stesso un’analisi completa del carico sull’asta. Consultare uno specialista dell'affidabilità. Controlla i tuoi dati operativi attuali. Confronta le tue pressioni di esercizio effettive con le curve OEM originali.
L'inversione del carico sulle aste dei compressori alternativi è molto più di un concetto ingegneristico astratto. Rappresenta un rigoroso requisito meccanico per la sopravvivenza della macchina. La corretta inversione della forza mantiene il flusso dell'olio lubrificante e i componenti metallici critici separati in modo sicuro. La non inversione prolungata distrugge i gruppi della traversa e impone massicce sollecitazioni di flessione lungo la trasmissione.
Investire nel monitoraggio preciso della pressione dinamica offre enormi dividendi durante il ciclo di vita delle vostre apparecchiature. La stretta aderenza agli standard API 618 e ai limiti OEM protegge l'intera trasmissione. L’adozione di queste misure proattive garantisce la redditività degli asset a lungo termine. Quando dai priorità alla gestione dell'inversione di carico, i tuoi compressori funzioneranno in modo sicuro, efficiente e continuo per gli anni a venire.
R: Lo standard del settore, regolato dalle linee guida API 618, richiede in genere un minimo di 15 gradi di inversione dell'angolo di pedivella. Richiede inoltre un'entità del carico di picco di almeno il 3%. Tuttavia, manuali OEM specifici forniscono limiti proprietari in base alle dimensioni del telaio. È necessario valutare entrambi gli standard.
R: Le cause più comuni includono variazioni significative della pressione di aspirazione o di scarico e variazioni impreviste della composizione del gas. Il funzionamento di una bombola completamente scarica elimina anche la pressione differenziale del gas. Inoltre, le valvole del compressore difettose o che perdono interrompono pesantemente le pressioni interne necessarie per superare l'inerzia alternativa.
R: No. La temperatura della traversa è strettamente un indicatore ritardato. Nel momento in cui il sensore registra un picco di temperatura, il materiale Babbitt si sta già sciogliendo e cedendo. È necessario utilizzare il monitoraggio dinamico della pressione della bombola per calcolare le forze di carico in tempo reale per un intervento predittivo.
R: La mancata inversione forza l'asta in uno stato di continua sollecitazione di compressione o trazione. Senza il breve sollievo meccanico della commutazione, l'asta non può liberarsi del carico. Questa sollecitazione costante porta ad un'usura accelerata, a forze di flessione e ad un'alta probabilità di frattura improvvisa per fatica.


