
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-19 Origine : Site
Les compresseurs alternatifs reposent sur une synchronisation mécanique précise. Ils fonctionnent dans des conditions industrielles extrêmes où chaque pièce mobile doit fonctionner parfaitement. Cependant, un fonctionnement continu sans inversion appropriée de la charge entraîne une défaillance rapide. Ces pannes de composants sont souvent catastrophiques et hautement imprévisibles. Pour éviter des catastrophes coûteuses, vous devez bien comprendre le mécanisme fondamental en jeu.
La transition entre les forces de traction et de compression le long de la tige de piston est strictement obligatoire. Cette force alternative crée une action de basculement mécanique. Il maintient le film de lubrification hydrodynamique au sein des bagues internes. Les opérateurs et les ingénieurs de fiabilité sont confrontés à un défi important dans la surveillance de cette dynamique. Ils doivent évaluer efficacement les systèmes de surveillance de l’état en temps réel. Assurer la conformité à l'API 618 et explorer les mises à niveau stratégiques des composants sont des tâches tout aussi critiques. Prendre ces mesures proactives protège les biens d’équipement coûteux. De plus, le fait de remédier à l’inversion de charge des tiges des compresseurs alternatifs évite les temps d’arrêt catastrophiques et imprévus dans votre installation.
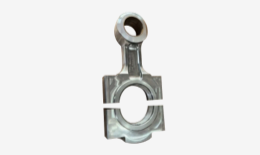
Une inversion cohérente de la charge de la tige du compresseur alternatif est strictement requise pour permettre à l'huile de s'écouler dans la bague de la broche de la traverse ; sans cela, les films lubrifiants s'effondrent.
Une non-inversion prolongée détruit la goupille de traverse, la bague et finit par avoir un impact sur la bielle et le vilebrequin du compresseur.
Les directives API 618 et OEM dictent des minimums spécifiques pour la durée d'inversion (degrés d'angle de vilebrequin) et l'amplitude de la force.
L'évaluation et la mise en œuvre d'une surveillance dynamique de la pression des cylindres constituent la méthode la plus fiable pour détecter les anomalies de charge des tiges en temps réel.
La lubrification hydrodynamique constitue l’élément vital des machines industrielles fortement sollicitées. Le L'assemblage de la traverse nécessite spécifiquement que ces forces alternées fonctionnent correctement. Pendant la course d'aspiration, les pressions internes du cylindre tirent sur la tige, créant une tension. Pendant la course de décharge, les forces de poussée créent une forte compression. Cette action de basculement constante éloigne littéralement la goupille de la traverse de sa paroi de douille pendant une fraction de seconde. Lorsque la goupille se soulève, de l’huile lubrifiante fraîche pénètre dans l’espace de dégagement microscopique. Ce balayage permet de reconstituer le film fluide protecteur.
Vous devez comprendre la physique de la non-inversion pour comprendre pourquoi les compresseurs tombent en panne. Les masses alternatives génèrent naturellement de l’inertie. Les pressions différentielles des gaz s’opposent à ces forces d’inertie. Parfois, les pressions du gaz ne parviennent pas à vaincre l’inertie réciproque. Si la force interne du gaz reste excessivement élevée ou faible, la force nette ne dépasse jamais le zéro. La tige reste emprisonnée dans une compression ou une tension constante. Étant donné que la goupille ne se soulève jamais de la bague, l'huile fraîche ne peut pas pénétrer dans l'espace libre. Le film d'huile existant disparaît rapidement et entièrement.
L’impact de cette défaillance à l’échelle du système est grave. L'énergie ne disparaît pas simplement. Les contraintes mécaniques non soulagées sont transférées directement du Remettez la tige du piston du compresseur dans la traverse. De là, les forces de liaison se propagent dans le Bielle du compresseur . Chaque composant connecté ressent la tension destructrice.
Les ingénieurs calculent souvent les comportements de charge théoriques lors de la phase de conception initiale. Ils supposent un comportement idéal des vannes et des compositions de gaz parfaites. Nous devons ici émettre un avertissement fort en matière d’hypothèse. Les conditions du monde réel correspondent rarement aux modèles théoriques. Les vannes du compresseur fuient. Les conditions du processus changent de manière inattendue. La composition des gaz fluctue avec le temps. Ces variables de terrain quotidiennes modifient radicalement les caractéristiques d’inversion. Vous ne pouvez pas vous fier uniquement aux calculs initiaux de conception pour garantir un fonctionnement sûr.
Les défaillances des traverses représentent l’un des scénarios les plus courants et les plus destructeurs. Le principal mode de défaillance commence par le manque de pétrole. Sans le film d’huile vitale, le métal sec se frotte contre le métal sec. Une chaleur extrême se génère presque instantanément. Le matériau doux en régule à l'intérieur de la bague commence à s'essuyer sous l'immense friction. Le régule fondu s'étale sur les trous d'approvisionnement en huile, bloquant de manière permanente la lubrification future. Finalement, la goupille se grippe complètement dans l’alésage.
Lorsque la goupille se grippe, elle crée une contrainte massive sur la bielle. L'axe ne peut plus s'articuler en douceur lorsque le vilebrequin tourne. Des répartitions de charge irrégulières obligent la tige à se plier légèrement à chaque coup. La bielle est conçue pour une résistance axiale massive de la colonne, et non pour des forces de flexion latérales. Ces contraintes de flexion anormales conduisent à une détérioration structurelle rapide. Des microfissures se forment le long de la structure de la poutre, ouvrant la voie à un claquement soudain.
Les graves anomalies de charge ne s’arrêtent pas là. Ils se propagent sur l’ensemble du groupe motopropulseur. Les vibrations et le désalignement qui en résultent ont un impact important sur les roulements principaux. Finalement, le Le vilebrequin du compresseur est confronté à des risques élevés de défaillance par fatigue. Des forces déséquilibrées tordent les lancers et marquent les journaux. Le remplacement d'un vilebrequin endommagé nécessite un démontage complet du cadre.
Quantifier le coût de l’inaction révèle une dure réalité. Ignorer ces risques opérationnels invite au désastre. Les temps d'arrêt imprévus coûtent des milliers de dollars par heure en perte de production. Les reconstructions complètes du châssis consomment d'énormes budgets de maintenance et nécessitent des semaines de travail. En revanche, investir dans la détection et l’intervention précoces ne coûte qu’une fraction d’un échec catastrophique. Une surveillance proactive préserve votre capital.

L'industrie s'appuie fortement sur des critères d'évaluation établis pour garantir la sécurité des machines. La norme API 618 dicte des directives strictes pour les compresseurs alternatifs. Cela nécessite généralement un minimum de 15 degrés d’inversion de l’angle du vilebrequin. Il impose également une amplitude de force minimale de 3 %. La durée de 15 degrés fournit juste assez de millisecondes pour que l'huile pénètre dans la bague. L'amplitude de 3 % garantit que la force pousse la goupille suffisamment loin à travers l'espace de jeu.
Les fabricants d'équipement d'origine établissent leurs propres limites minimales autorisées. Des fabricants tels qu'Ariel ou Dresser-Rand inventent des limites exclusives d'inversion des broches pour leurs tailles de cadre spécifiques. Vous devez strictement respecter ces spécifications OEM lors de votre utilisation quotidienne. Ils fournissent souvent des tableaux de performances détaillés décrivant les enveloppes opérationnelles acceptables. Ignorer les directives OEM annule automatiquement les garanties et garantit une usure prématurée.
L’évaluation des actifs existants nécessite une approche structurée. Les conditions de traitement changent considérablement au fil des années. Les flux de gaz deviennent plus lourds ou plus légers. Les pressions d’aspiration chutent à mesure que les puits du champ s’épuisent. Vous avez besoin d'un cadre solide pour vérifier les performances actuelles du compresseur par rapport aux normes d'ingénierie d'origine.
Critères d'évaluation pour
| la catégorie d'évaluation des performances des compresseurs à pistons | Limite standard | Domaine d'intervention principal | Risque en cas d'ignorance |
|---|---|---|---|
| API 618 Durée minimale | 15 degrés d'angle de manivelle | Temps accordé pour le réapprovisionnement en huile | Essuyage Babbitt et surchauffe rapide |
| Amplitude minimale API 618 | Force de charge maximale de 3 % | Distance parcourue par la goupille dans l'alésage | Répartition incomplète du film d'huile |
| Limites propriétaires OEM | Varie selon le cadre/modèle | Tolérances structurelles spécifiques | Annulation de la garantie et rupture de fatigue |
| Audit de l'état du processus | Lignes de base spécifiques au champ | Poids du gaz et dérive de pression | Anomalies de charge chroniques et non détectées |
Les opérateurs doivent choisir entre les calculs périodiques et les mesures directes. Les calculs périodiques du logiciel d’analyse offrent un aperçu utile. Les ingénieurs en fiabilité saisissent les données actuelles sur les gaz pour estimer les charges théoriques. Ils restent cependant limités par leur caractère statique. Une surveillance continue en ligne raconte la véritable histoire, sans fard. La mesure directe détecte les anomalies transitoires. Il révèle exactement ce qui se passe lors du démarrage, de l’arrêt et des perturbations des processus.
La surveillance dynamique de la pression des cylindres constitue la solution la plus robuste disponible. L'installation de transducteurs de pression à grande vitesse directement sur les cylindres permet une visibilité en temps réel. Le système de surveillance capture les données de pression à chaque fraction de degré de rotation. Le logiciel calcule instantanément les charges de tige indiquées en temps réel. Il suit en permanence les degrés précis d’inversion de charge de la tige du compresseur alternatif. Cette méthode ne laisse aucune place aux conjectures.
Nous utilisons également des indicateurs secondaires tels que des capteurs de vibrations et de température de la traverse. Ces capteurs jouent un rôle de soutien dans la surveillance des conditions. Cependant, vous devez reconnaître leur principale limite. Les pics de température sont des indicateurs retardés. Au moment où un capteur de température de traverse déclenche une alarme, le matériau en régule fond déjà. Une panne mécanique se produit déjà. Les capteurs de vibrations indiquent les composants desserrés ou fortement endommagés. Ni l’un ni l’autre n’empêche la pénurie initiale de pétrole.
La mise en œuvre de systèmes avancés de surveillance continue comporte certains risques. La modernisation d’anciens compresseurs apporte une complexité immédiate. Vous êtes confronté à des défis considérables lors du câblage des zones dangereuses.
Acheminement du câblage des capteurs intrinsèquement sûr sur les anciens châssis de compresseur.
Synchronisation précise des données du transducteur à grande vitesse avec l'encodeur de vilebrequin.
Intégration de sorties de données complexes dans les réseaux SCADA ou DCS existants.
Ajustez soigneusement les seuils d’alarme pour éviter une fatigue généralisée des alertes de l’opérateur.
La fatigue d’alerte est très dangereuse. Si les alarmes se déclenchent trop fréquemment en raison d’un mauvais réglage, les opérateurs les reconnaissent simplement et les ignorent. Un étalonnage précis est obligatoire pour une mise à niveau réussie de la surveillance.
Lorsque vous détectez un mauvais retournement, vous devez agir rapidement. Les ajustements de processus offrent la stratégie d’atténuation la plus rapide. Parfois, la modification des pressions d’aspiration ou de refoulement ramène la courbe de charge dans une zone de sécurité. La modification des jeux des cylindres permet également de rééquilibrer les efforts internes. L'utilisation des espaces de dégagement existants peut restaurer des limites d'inversion de charge acceptables sans nécessiter un arrêt complet de la machine. Les ingénieurs de procédés doivent exécuter des simulations avant d’ajuster les points de consigne sur le terrain.
Si les modifications apportées au processus ne peuvent pas résoudre le problème sous-jacent, évaluez les mises à niveau des composants. La mise à niveau de pièces mécaniques offre souvent un fort retour sur investissement. L'installation de traverses plus lourdes modifie l'équilibre d'inertie de l'ensemble du lancer. La mise à niveau vers des conceptions de broches spécialisées fournit une autre couche de défense. Ces broches personnalisées comportent des rainures de lubrification conçues. Ils fonctionnent en toute sécurité dans des conditions d'inversion marginales en forçant de manière agressive l'huile dans la zone de charge.
La présélection de la bonne solution nécessite une évaluation minutieuse. Vous devez peser l’urgence du problème par rapport à votre budget disponible et aux fenêtres de temps d’arrêt.
Réalisez un audit complet d’ingénierie des procédés pour vérifier les compositions et pressions actuelles des gaz.
Évaluez la faisabilité d’une mise à niveau du matériel de surveillance pour une visibilité continue des données.
Planifiez une révision immédiate des composants si les données de vibration ou les tendances de température indiquent une usure importante.
N’attendez pas une panne catastrophique pour vous forcer la main. La prochaine étape la plus concrète consiste à lancer dès aujourd’hui une analyse complète de la charge des tiges. Consultez un spécialiste de la fiabilité. Passez en revue vos données opérationnelles actuelles. Comparez vos pressions de fonctionnement réelles avec les courbes OEM d'origine.
L’inversion de charge des tiges de compresseurs alternatifs est bien plus qu’un concept d’ingénierie abstrait. Cela représente une exigence mécanique stricte pour la survie de la machine. Une inversion appropriée de la force permet à l'huile lubrifiante de circuler et aux composants métalliques critiques de être séparés en toute sécurité. Une non-inversion soutenue détruit les ensembles de traverses et impose des contraintes de flexion massives sur la transmission.
Investir dans une surveillance dynamique précise de la pression rapporte d’énormes dividendes tout au long du cycle de vie de votre équipement. Le respect strict des normes API 618 et des limites OEM protège l'ensemble de votre transmission. Prendre ces mesures proactives garantit la rentabilité des actifs à long terme. Lorsque vous donnez la priorité à la gestion de l’inversion de charge, vos compresseurs fonctionnent de manière sûre, efficace et continue pendant des années.
R : La norme industrielle, régie par les directives API 618, exige généralement un minimum de 15 degrés d'inversion de l'angle du vilebrequin. Il impose également une ampleur de charge de pointe d'au moins 3 %. Cependant, des manuels OEM spécifiques fournissent des limites propriétaires basées sur la taille du cadre. Vous devez évaluer les deux normes.
R : Les causes courantes incluent des changements importants de pression d’aspiration ou de refoulement et des variations inattendues de la composition du gaz. Faire fonctionner une bouteille complètement déchargée élimine également la pression différentielle du gaz. De plus, les vannes du compresseur défectueuses ou qui fuient perturbent considérablement les pressions internes nécessaires pour surmonter l’inertie alternative.
R : Non. La température de la traverse est strictement un indicateur retardé. Au moment où un pic de température est enregistré sur le capteur, le matériau en régule fond déjà et se détériore. Vous devez utiliser la surveillance dynamique de la pression des cylindres pour calculer les forces de charge en temps réel pour une intervention prédictive.
R : La non-inversion force la tige dans un état de contrainte de compression ou de traction continue. Sans le bref soulagement mécanique du basculement, la tige ne peut pas se délester de sa charge. Cette contrainte constante entraîne une usure accélérée, des forces de flexion et une forte probabilité de rupture soudaine par fatigue.


