
Please Choose Your Language
Bekeken: 0 Auteur: Site-editor Publicatietijd: 27-06-2026 Herkomst: Locatie
Duwschachten absorberen de enorme voorwaartse en achterste axiale krachten die worden gegenereerd door massieve scheepsschroeven. Ze vormen de meest kritische dragende componenten in de machinekamer van elk modern schip. Zonder hen wordt het omzetten van het ruwe motorkoppel in een gecontroleerd voorwaarts momentum fysiek onmogelijk. Voortijdige vermoeidheidsbreuken of zelfs een kleine mechanische verkeerde uitlijning leiden vaak tot catastrofale gevolgen. Wanneer deze zware structurele componenten het begeven, krijgt u te maken met uitgebreide droogdokreparaties en ernstige operationele stilstand. Het vervangen van beschadigde onderdelen kost essentiële onderhoudsbronnen en brengt strakke verzendschema's abrupt tot stilstand. Deze uitgebreide gids biedt een gedetailleerd technisch raamwerk voor het evalueren van geavanceerde smeedkwaliteit en strikte dynamische balanceringsprotocollen. We onderzoeken complexe nalevingsnormen om u te helpen een zeer betrouwbaar vervangend of nieuw OEM-onderdeel te vinden. U leert precies hoe u de diepe metallurgische integriteit en de exacte productieprecisie kunt beoordelen.
Materiaalintegriteit bepaalt de levensduur: op maat gesmede assen van gelegeerd staal met continue graanstroom bieden superieure weerstand tegen vermoeidheid in vergelijking met standaard gewalste of gegoten alternatieven.
Dynamische balancering is niet onderhandelbaar: Nauwkeurige uitlijning en balancering verminderen trillingsvermoeidheid, een belangrijke oorzaak van falen van druklagers in commerciële schepen met hoge belasting.
Naleving beperkt het risico: Sourcing vereist strikte naleving van internationale classificatiebureaus (bijvoorbeeld ABS, DNV, Lloyd's Register) en omvat strenge niet-destructieve tests (NDT).
Consolidatie van leveranciers is belangrijk: het kiezen van een partner met geïntegreerd smeden in open matrijzen, diepgatboren en nabewerking verkort de doorlooptijden en zorgt voor verantwoordelijkheid bij één bron.
De operationele stress die wordt uitgeoefend op a maritieme stuwkrachtas is enorm. Het moet een extreem torsiekoppel van de zware dieselmotor rechtstreeks op de propeller overbrengen. Tegelijkertijd brengt het de pure axiale stuwkracht terug naar de scheepsromp. Het drukblok absorbeert deze enorme voorwaartse en achterwaartse druk. Dit dubbele belastingsprofiel vereist uitzonderlijke veerkracht. Een typisch commercieel schip genereert honderden tonnen axiale kracht. Het onderdeel vecht voortdurend tegen complexe hydrodynamische weerstand.
Veelvoorkomende faalwijzen ontstaan snel als u operationele limieten negeert. Torsietrilling fungeert als een primaire destructieve kracht. Het creëert microscopisch kleine kloven langs het buitenoppervlak. Axiale resonantie versterkt deze mechanische spanning. Het leidt direct tot ernstige buigvermoeidheid. Na verloop van tijd zullen deze gecombineerde krachten slecht vervaardigde materialen kraken. De torsieschuifspanning maximaliseert nabij de overgangszones van de kraag. Ingenieurs moeten deze dynamische belastingen perfect berekenen.
Wat definieert een succesvol onderdeel? Een zeer betrouwbaar De voortstuwingsas van een schip moet een uitstekende treksterkte vertonen. Het heeft nauwkeurige maatvastheid nodig onder zware cyclische belasting. Onberispelijke metallurgische integriteit scheidt robuuste componenten van frequente faalrisico's. Zelfs kleine metallurgische defecten groeien uit tot enorme scheuren. U kunt geen concessies doen aan de dichtheid van de grondstoffen. De gehele voortstuwingstrein steunt op dit enkele structurele fundament.
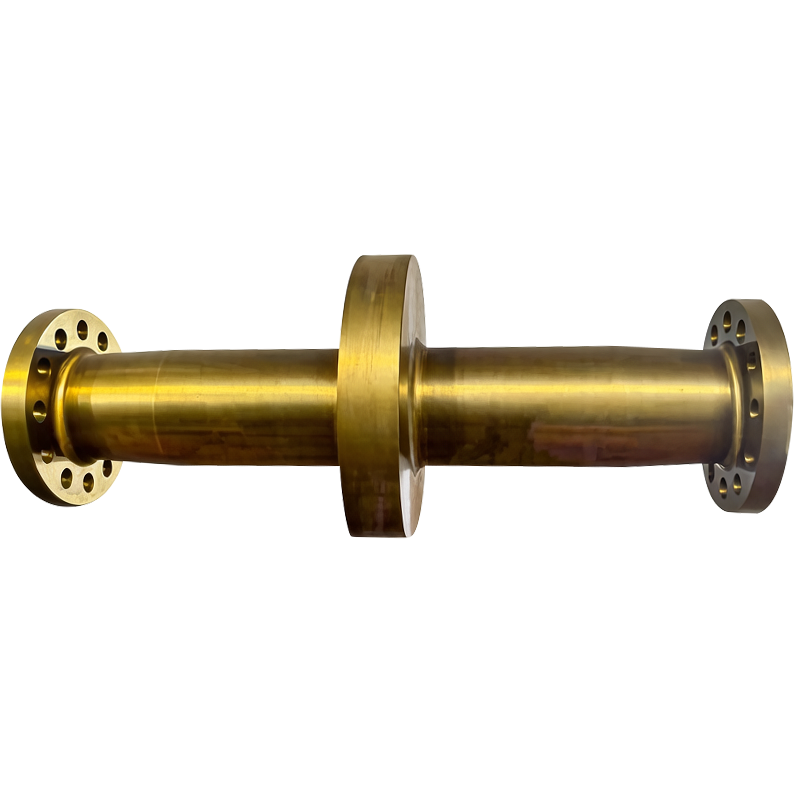
Smeden met open matrijzen blijft de definitieve industriestandaard voor grootschalige maritieme toepassingen. Deze methode comprimeert gigantische metalen blokken onder zware hydraulische persen. De pers oefent duizenden tonnen neerwaartse kracht uit. Het elimineert interne holtes volledig. Het consolideert ook de dichte kernstructuur. Je kunt deze dichtheid eenvoudigweg niet bereiken met eenvoudige giet- of walsmethoden. Gegoten onderdelen verbergen vaak interne luchtzakken. Gewalst staal mist de noodzakelijke richtingssterkte voor zware maritieme operaties.
Ingenieurs moeten standaard koolstofstaal zorgvuldig vergelijken met materialen met een hoge sterkte. Selecteren schachten van gelegeerd staal worden verplicht voor enorme containerschepen. Specifieke legeringen zoals 4340 of 34CrNiMo6 blinken uit in schepen met een hoog vermogen. Voor lichtere binnenvaartschepen kan koolstofstaal volstaan. Zware commerciële diepzeeschepen vereisen echter geavanceerde legeringscombinaties. Nikkel voegt taaiheid toe, terwijl chroom de hardbaarheid verhoogt. Molybdeen voorkomt ongewenste broosheid tijdens afkoelfasen.
Op maat smeden biedt een duidelijk, goed zichtbaar graanstroomvoordeel. De hydraulische pers lijnt fysiek de interne graanstructuur uit. Het vormt de korrels naast de uiteindelijke fysieke geometrie van het onderdeel. Deze continue graanstroom verbetert de algehele slagvastheid enorm. Het maximaliseert de richtingssterkte daar waar de operationele stress het zwaarst geconcentreerd is. De overgangsradius nabij de kraag profiteert enorm van dit ononderbroken nerfpatroon.
De realiteit van warmtebehandeling vereist strikte procedurele naleving. Normalisatie, afschrikken en temperen bepalen de uiteindelijke mechanische eigenschappen. Normaliseren verfijnt de grove korrelstructuur onmiddellijk na zwaar smeden. Door afschrikken wordt de buitenkant snel hard. Nauwkeurig temperen herstelt de noodzakelijke ductiliteit van de kern. Een broze kern verbrijzelt bij zware impact. Daarom controleren operators zorgvuldig de tempereeroventemperaturen.
| Materiaaltype | Treksterkte | Slagvastheid | Ideale toepassing op schepen |
|---|---|---|---|
| Standaard koolstofstaal | Gematigd | Standaard | Lichte kustschepen, binnenvaartschepen |
| 34CrNiMo6 gelegeerd staal | Zeer hoog | Uitstekend | Zware commerciële vrachtschepen |
| 4340 gelegeerd staal | Uitzonderlijk | Superieur | Snelle marine, ijsbrekers |
Enorm gesmede stuwassen vereisen strenge balanceringsprotocollen. Statisch balanceren vindt eenvoudigweg zware rustplekken. Het meet alleen onevenwichtigheden terwijl de massieve component stationair blijft. Dynamisch balanceren vertegenwoordigt een veel superieure methodologie. Het meet asymmetrische krachten terwijl het onderdeel snel ronddraait met operationele snelheden. Voor kritische maritieme toepassingen is dynamische balancering absoluut niet onderhandelbaar. Het simuleert de exacte rotatiekrachten die op zee worden ervaren.
Trillingsdemping beschermt direct de gehele mechanische aandrijflijn. Dynamisch balanceren bij volledig operationeel toerental voorkomt voortijdige slijtage. Het voorkomt dat overmatige kinetische belasting kwetsbare schroefasbuislagers vernietigt. Het behoudt ook de gevoelige drukkussens die zich in het hoofdstootblok bevinden. Een ongebalanceerde rotatiemassa veroorzaakt destructieve middelpuntvliedende krachten. Deze krachten zullen een lagerhuis gedurende meerdere maanden letterlijk uit elkaar doen schudden.
Een goede uitlijningstechniek zorgt voor een veilige, continue werking. Industriestandaardprincipes schrijven strikte limieten voor de verdeling van de belasting voor. We volgen strikt de richtlijnen die vergelijkbaar zijn met de ABS-asuitlijningsregels. U moet de exacte lagerbelasting nauwkeurig berekenen. Door een verkeerde uitlijning wordt de zware last verkeerd op de randen verschoven. Dit verkort de levensduur van de primaire componenten drastisch. Bij berekeningen van doorbuiging en tussenruimte moet rekening worden gehouden met doorbuiging van de romp in water.
De implementatierisico's blijven uitzonderlijk hoog tijdens de definitieve installatie in het droogdok. Het installeren van een perfect gesmeed stalen stuk is nutteloos als je de dynamische balans negeert. Slechte bewerkingstoleranties versterken direct de uiteindelijke trillingsniveaus.
Veelgemaakte fout: Scheepswerven proberen soms componenten uit te lijnen terwijl het schip zwaar op droogdokblokken rust. De rompvormen veranderen aanzienlijk zodra ze drijven. Controleer altijd de definitieve uitlijningsberekeningen in het water om catastrofale lagerstoringen te voorkomen.
Betrouwbare componentevaluatie is volledig afhankelijk van verifieerbare tests. We verankeren onze beoordeling in rigoureuze wetenschappelijke validatie, en nooit in fundamentele marketingclaims. Strenge testprotocollen leggen verborgen structurele gebreken bloot. Ze onderkennen deze fouten lang voordat de definitieve montage plaatsvindt. U moet aandringen op alomvattend metallurgisch bewijs.
Niet-destructief onderzoek (NDT) vormt de ultieme ruggengraat van kwaliteitszorg. Het vereiste testpakket omvat verschillende zeer specifieke diagnostische methoden.
Ultrasoon testen (UT): Technici blazen hoogfrequente geluidsgolven diep in het staal. Dit detecteert verborgen interne holtes, microscopische insluitsels of gevaarlijke schilfering.
Magnetische deeltjesinspectie (MPI): inspecteurs magnetiseren het zware smeden. Ze passen ijzerdeeltjes toe om ondiepe microscheurtjes in ferromagnetische metalen bloot te leggen.
Dye Penetrant Testing (PT): Technici passen gespecialiseerde fluorescerende vloeistoffen toe. Deze vloeistoffen sijpelen in en benadrukken microscopische oppervlaktedefecten onder ultraviolet licht.
De optimalisatie van de levensduur van vermoeiing hangt sterk af van de uiteindelijke oppervlakteafwerking. Wij beperken gevaarlijke spanningsconcentraties met behulp van gespecialiseerde afwerkingstechnieken.
Shotpeening comprimeert de buitenste laag opzettelijk. Deze drukspanning verhindert volledig het ontstaan van scheuren.
Het nauwkeurig slijpen van de overgangsradii van de kraag verzacht scherpe geometrische veranderingen. Scherpe hoeken nodigen altijd uit tot snelle vermoeidheidsproblemen.
Het spiegelpolijsten van de primaire drukkragen minimaliseert wrijving. Dit beschermt de met Babbitt gevoerde primaire lagerkussens.
Certificering door de klassemaatschappij biedt de uiteindelijke operationele autoriteit voor het schip. U moet een strikte traceerbaarheid van grondstoffen handhaven, rechtstreeks afkomstig van de oorspronkelijke staalfabriek. Standaard 3.2-materiaalcertificaten verifiëren de exacte chemische samenstellingen onafhankelijk. Getuigentesten door derden garanderen volledige naleving van de regelgeving. Agentschappen zoals ABS, DNV of Lloyd's Register moeten de definitieve testparameters ondertekenen.
Inkoopteams moeten een zeer sceptische, op bewijs gebaseerde aanpak hanteren. Zwaar inkopen Onderdelen van scheepsvoortstuwingssystemen vereisen een uitgebreide controle door leveranciers. Een glanzende marketingbrochure compenseert nooit een gebrek aan echte technische capaciteit. U koopt operationele veiligheid, niet alleen heavy metal.
Beoordeel altijd eerst de werkelijke interne productiecapaciteiten van een leverancier. Kan de faciliteit direct het massieve smeden van open matrijzen verwerken? Voeren ze de warmtebehandeling en nabewerking volledig onder één dak uit? Gefragmenteerde toeleveringsketens vergroten de dimensionele risico's drastisch. Het verzenden van onbewerkte onderdelen tussen verschillende onderaannemers verlengt de doorlooptijden onnodig. Single-source providers hanteren een veel strengere interne kwaliteitscontrole. Zij zijn absoluut verantwoordelijk voor de uiteindelijke geometrie.
Controleer zorgvuldig de absolute capaciteitslimieten van de zware fabrikant. Kijk goed naar hun maximale hydraulische smeedtonnage. Controleer de capaciteiten van hun langbeddraaibanken en de limieten voor zware bovenloopkranen. Zware maritieme smeedstukken vereisen een enorme fysieke infrastructuur. Veel kleinere machinewerkplaatsen missen eenvoudigweg het vloeroppervlak en de hefcapaciteit.
Voordat u een formele Request for Quote (RFQ) uitbrengt, dient u specifieke technische documentatie op te vragen.
Best Practice: Vraag altijd om een voorbeeld van een inspectie- en testplan (ITP) van een soortgelijk project uit het verleden. Vraag een rapport over de dimensionale tolerantiemogelijkheden aan om de werkelijke bewerkingsprecisie te verifiëren. Deze essentiële documenten bewijzen of de leverancier daadwerkelijk aan uw exacte technische specificaties kan voldoen.
Het inkopen van enorme zware maritieme componenten blijft fundamenteel een oefening in strikt risicobeheer. De precieze kruising van puur staal, zorgvuldig smeden en rigoureus dynamisch balanceren dicteert succes. Het bepaalt uiteindelijk de totale operationele levensduur van uw schip.
Geef prioriteit aan het continu smeden van de graanstroom om de weerstand tegen zware vermoeidheid te maximaliseren.
Vraag om dynamische balancering bij operationele RPM's om kritische lagerassemblages te beschermen.
Geïntegreerde productiefaciliteiten vereisen om gevaarlijke maatfouten te minimaliseren.
Zorg voor uitgebreide NDT-documentatie van derden om absolute naleving van de regelgeving te garanderen.
We nodigen technische kopers en scheepsingenieurs uit om vandaag hun gedetailleerde technische tekeningen in te dienen. Onze doorgewinterde experts voeren een uitgebreide, vrijblijvende beoordeling van de maakbaarheid uit. Raadpleeg rechtstreeks ons engineeringteam om aangepaste smeedtijdlijnen te bespreken. Wij helpen u de mechanische betrouwbaarheid van uw wagenpark op lange termijn te garanderen.
A: De typische doorlooptijd varieert van acht tot zestien weken. Het inkopen van grondstoffen en het eerste smeden van open matrijzen neemt doorgaans de eerste maand in beslag. Warmtebehandeling, diepgatboren en precisie-afwerking vereisen enkele extra weken. Complexe getuigentesten van classificatiebureaus kunnen deze tijdlijn enigszins verlengen, afhankelijk van de beschikbaarheid van landmeters.
A: Een standaard schroefas brengt het rotatiekoppel voornamelijk rechtstreeks over op de schroefnaaf. A De aandrijfas is voorzien van een geïntegreerde, zwaar gesmede kraag. Deze specifieke kraag absorbeert de enorme axiale kracht die door de propeller wordt gegenereerd en brengt deze via het stuwblok over naar de scheepsromp.
A: Ja, we bieden volledige certificeringen van classificatiebureaus. Ons productieproces integreert externe landmeters van ABS, DNV, Lloyd's Register en RINA. Wij leveren volledige 3.2-materiaalcertificaten die volledige traceerbaarheid garanderen, van de ruwe staalstaaf tot het uiteindelijke bewerkte onderdeel.
A: Onze geïntegreerde faciliteiten bieden plaats aan enorme, zware maritieme componenten. We kunnen met succes assen met een lengte van meer dan 15 meter smeden en dynamisch balanceren. Onze bovenloopkraanlimieten en zware draaibankcapaciteiten kunnen individuele componentgewichten tot 40 ton aan, waardoor we voldoen aan de eisen van grote commerciële schepen.


