


| Menge: | |
|---|---|
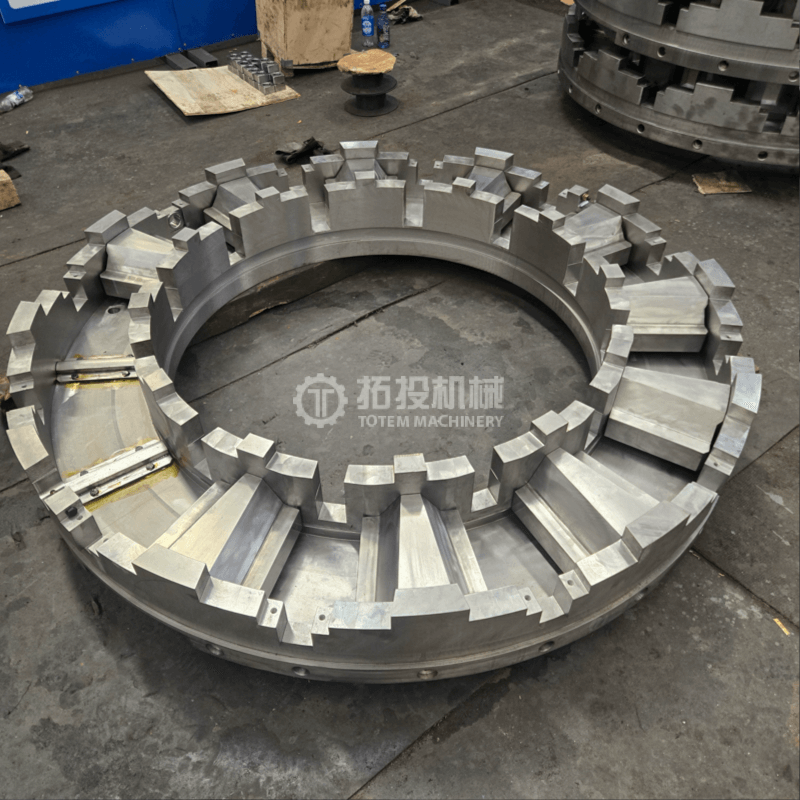
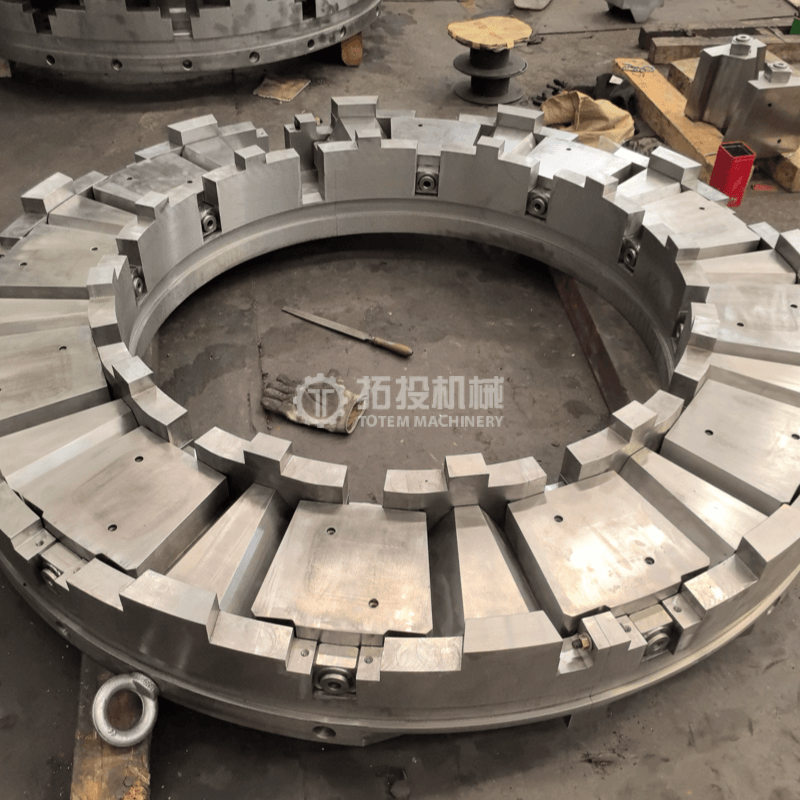
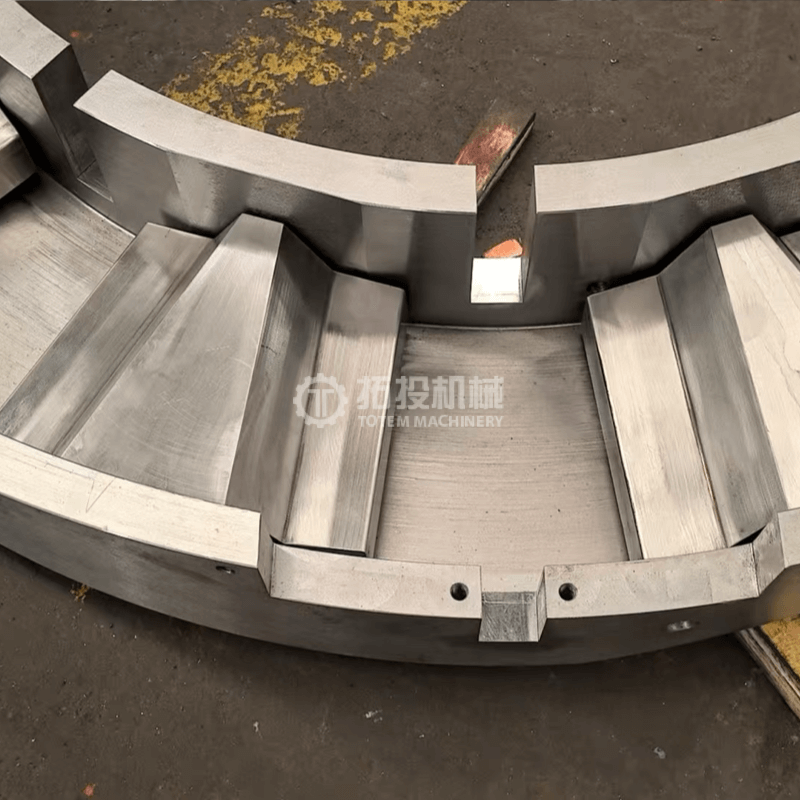
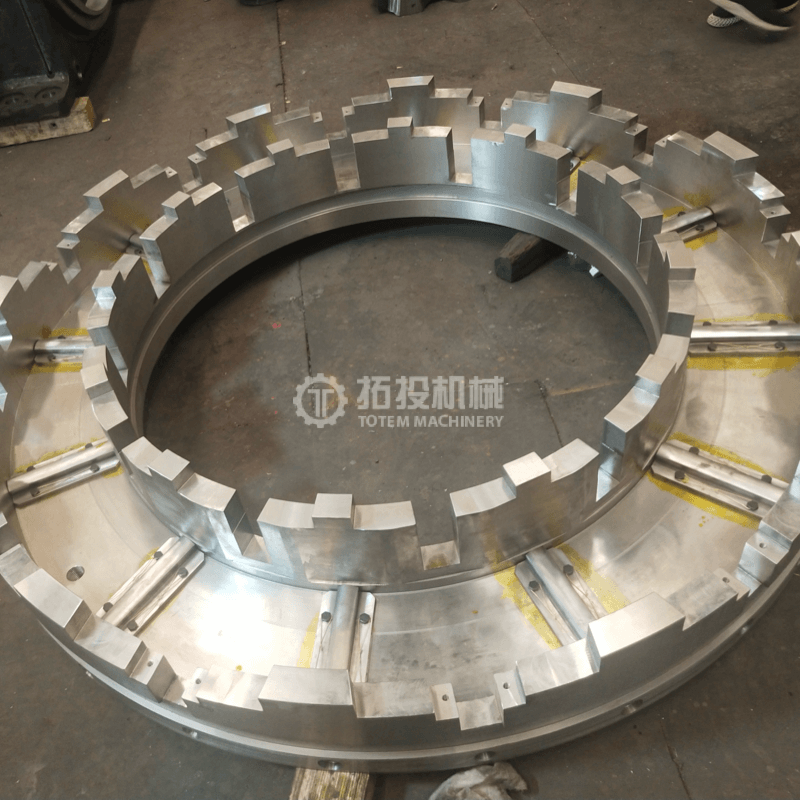
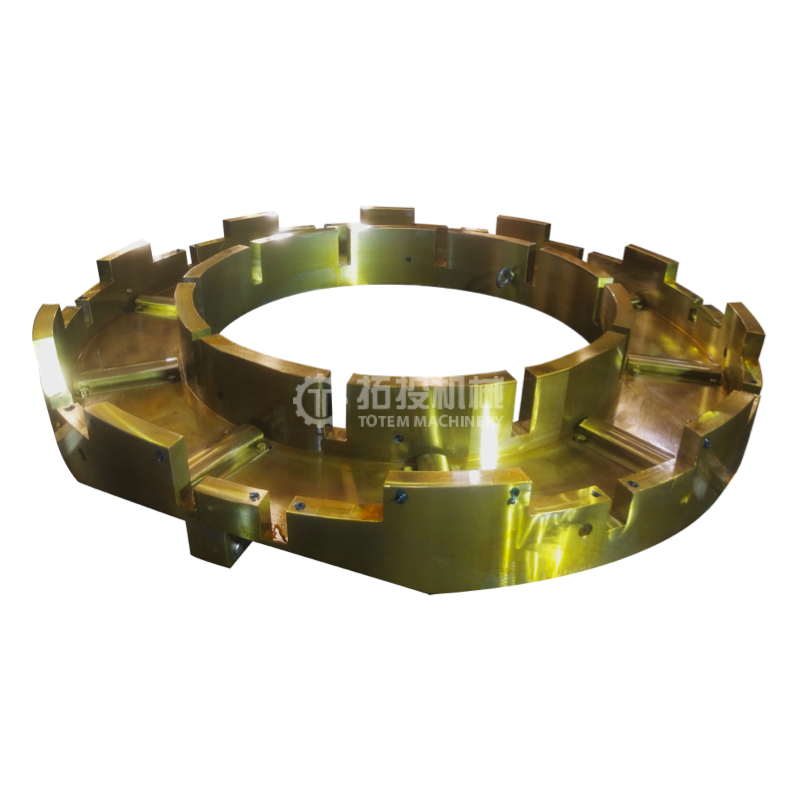
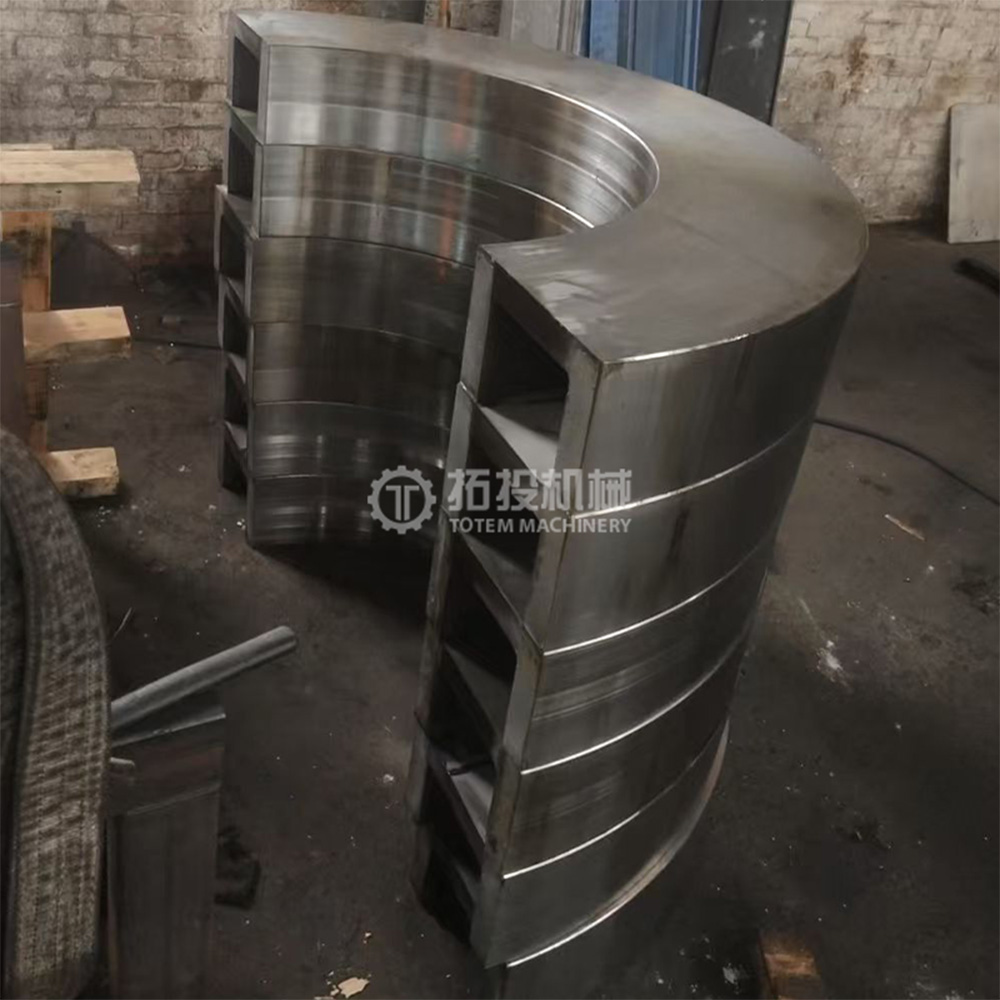
Der geschmiedete 35-Stahl-Druckstück-Stützring ist eine wichtige tragende Komponente, die speziell für Weißmetalllager (allgemein bekannt als Babbitt-Lager) entwickelt wurde. Dieses präzisionsgefertigte Strukturteil wurde entwickelt, um den langfristigen, stabilen Betrieb von Drucklagersystemen in Hochleistungs-Industrieanlagen zu gewährleisten und dient als grundlegende Stütze für Druckstücke. Durch die Bereitstellung eines zuverlässigen Lastübertragungspfads und der genauen Positionierung wichtiger Lagerkomponenten werden Betriebsrisiken minimiert und die mechanische Gesamteffizienz verbessert. Dieser Stützring gilt weithin als unverzichtbares Element für rotierende Industriemaschinen und ist aus hochwertigem 35-Kohlenstoffstahl geschmiedet. Diese spezielle Materialwahl bietet überragende strukturelle Stabilität, außergewöhnliche Zähigkeit und die robuste Tragfähigkeit, die für die Anpassung an kontinuierliche Hochlastbetriebsszenarien in anspruchsvollen Industrieumgebungen erforderlich ist.
Der geschmiedete 35-Stahl-Druckstück-Stützring übernimmt die wesentlichen Funktionen des Stützens, Positionierens und Sicherns von Druckstücken und bietet eine äußerst stabile Installationsgrundlage für die gesamte Drucklagerbaugruppe. Es realisiert eine effiziente axiale Lastübertragung, indem es den immensen Druck von der Druckwelle über einen wissenschaftlich optimierten Kraftpfad direkt auf das Lagergehäuse und das Gerätefundament überträgt. Dadurch wird eine gleichmäßige Lastverteilung gewährleistet und lokaler Verschleiß verhindert. Darüber hinaus arbeitet es nahtlos mit Druckstücken und Ausgleichsgewichten zusammen, um ein komplettes Drucklager-Stützsystem zu bilden, das die präzise Betriebsgenauigkeit der gesamten Lagervorrichtung auch bei schwankender Betriebsdynamik aufrechterhält.
Für Ingenieurteams und Beschaffungsfachleute hat die Zuverlässigkeit von Lagerkomponenten direkte Auswirkungen auf die Betriebszeit der Anlage und die Wartungsbudgets. Dieser Stützring bietet eine hervorragende Strukturstabilität, was die Betriebssicherheit unmittelbar verbessert und die Lebensdauer von Axiallageranordnungen verlängert. Durch die hohe Montagegenauigkeit werden Positionsabweichungen oder Fehlausrichtungen der Druckstücke bei häufigen Lastschwankungen oder plötzlichen mechanischen Erschütterungen wirksam vermieden. Darüber hinaus reduziert das optimierte Strukturdesign die lokale Spannungskonzentration erheblich, wodurch die Zuverlässigkeit des langfristigen Dauerbetriebs erhöht und die Häufigkeit erforderlicher Wartungseingriffe verringert wird.
Artikel |
Spezifikation |
Material |
Geschmiedeter 35-Kohlenstoffstahl (GB/T699-2015) |
Wärmebehandlung |
Normalisieren (870℃) / Abschrecken (850℃) + Anlassen (600℃) |
Zugfestigkeit |
≥530 MPa |
Streckgrenze |
≥315 MPa |
Bearbeitungspräzision |
Hohe Koaxialität, Ra≤3,2μm für bearbeitete Oberflächen |
Härte |
≤197HB (unbehandelt) |
Oberflächenbehandlung |
Anpassbare Rost- und Korrosionsschutzbehandlung |
Anwendbarer Lagertyp |
Weißmetalllager / Michell-Axiallager |
Anpassungsfähigkeit laden |
Schwerlast- und Dauerbetriebsszenarien |
Der geschmiedete 35-Stahl-Druckstück-Stützring wird häufig in Drucklagervorrichtungen zentraler Industrieanlagen eingesetzt. Zu den wichtigsten Anwendungen gehören Drucklagerkomponenten für Schiffsantriebssysteme, Dampfturbinen, Wassergeneratoren und verschiedene rotierende Hochleistungsmaschinen für die Industrie. Es eignet sich besonders für anspruchsvolle Umgebungen wie feuchte, hohe Temperaturen und korrosive Arbeitsbedingungen, die häufig in der Schiffstechnik und in Energieerzeugungsanlagen anzutreffen sind. Durch die Sicherstellung einer konsistenten axialen Unterstützung trägt es dazu bei, katastrophale Geräteausfälle zu verhindern und die Betriebsstabilität aufrechtzuerhalten. Darüber hinaus können die Strukturabmessungen und Oberflächenbehandlungen entsprechend den tatsächlichen Arbeitsbedingungen verschiedener Branchen bewertet und optimiert werden, um den strengen Lagerunterstützungsanforderungen von Industrieanlagenherstellern und Schwermaschinenbauunternehmen gerecht zu werden.
Die Herstellung eines Hochleistungs-Druckstückstützrings aus geschmiedetem 35er-Stahl erfordert einen strengen Ansatz bei der Materialauswahl und streng kontrollierte Bearbeitungsverfahren. Jeder Schritt unserer Produktion ist darauf ausgelegt, die mechanische Zuverlässigkeit, strukturelle Integrität und Langzeitstabilität der endgültigen Lagerkomponenten zu maximieren und sicherzustellen, dass sie den strengen Anforderungen anspruchsvoller Industrieanwendungen gerecht werden.
Aufgrund seiner außergewöhnlichen Plastizität, angemessenen Zugfestigkeit und überlegenen Schmiedeprozessleistung wurde bewusst Kohlenstoffstahl 35 als Kernrohmaterial für diese Stützringe ausgewählt. Bei Michell-Axiallagern, die unter Dauerbelastungsbedingungen betrieben werden, muss der Stützring enormen Axialkräften standhalten, ohne nachzugeben oder sich zu verformen. Die spezifischen mechanischen Eigenschaften von hochfestem 35-Kohlenstoffstahl sorgen für die notwendige Steifigkeit, die für einen stabilen Betrieb über längere Lebenszyklen erforderlich ist.
Darüber hinaus kann das Grundmaterial für spezielle Industrieanwendungen wie Schiffsantriebssysteme oder Energieerzeugungsanlagen weiter optimiert werden. Wir bieten fortschrittliche Oberflächenschutzbehandlungen an, die auf spezifische Umweltanforderungen zugeschnitten sind. Diese Behandlungen erhöhen die Beständigkeit des Materials gegenüber Korrosion, Oxidation und Zersetzung bei hohen Temperaturen erheblich und gewährleisten eine zuverlässige Leistung auch in feuchten, chemisch aggressiven oder schwankenden thermischen Umgebungen.
Um die exakten Toleranzen zu erreichen, die für Babbitt-Lagerkomponenten erforderlich sind, ist ein sorgfältig kontrollierter Präzisionsbearbeitungsprozess erforderlich. Jede Phase ist darauf ausgelegt, die physikalischen Eigenschaften und die Montagebereitschaft des Stützrings zu verbessern:
Präzisionsschmieden: Die Herstellungsreise beginnt mit dem Präzisionsschmieden des 35-Stahlrohlings. Dieser entscheidende Schritt verfeinert die innere Kornstruktur des Metalls und beseitigt mikroskopisch kleine innere Hohlräume, wodurch eine optimale Materialkompaktheit gewährleistet wird. Eine dichte, gut geschmiedete Struktur führt direkt zu einer deutlich verbesserten Gesamttragfähigkeit und einer erhöhten Ermüdungsbeständigkeit.
Spannen und Positionieren: Die Bearbeitungsgenauigkeit hängt stark von der Grundstabilität ab. In dieser Phase werden spezielle kundenspezifische Vorrichtungen zum präzisen Spannen und Positionieren des geschmiedeten Rohlings eingesetzt. Dieser starre Aufbau garantiert absolute Bearbeitungsstabilität und eliminiert Vibrationen. Am wichtigsten ist, dass eine strikte Koaxialität und Maßhaltigkeit gewährleistet ist, was eine Grundvoraussetzung für die gleichmäßige Verteilung der Axiallasten auf die Druckstücke ist.
Drehen und Anfasen: Nach der sicheren Positionierung werden alle kritischen Montageflächen präzise gedreht, um die in den Konstruktionszeichnungen angegebenen exakten Maßtoleranzen zu erreichen. Anschließend erfolgt eine standardisierte Anfasung, um Grate, scharfe Kanten oder Bearbeitungsanomalien sorgfältig zu entfernen. Dies ermöglicht sicherere und reibungslosere Montageabläufe und verringert das Risiko lokaler Spannungskonzentrationen erheblich.


Über die physikalischen Bearbeitungsschritte hinaus unterliegt die Herstellung des Druckstück-Stützrings strengen Qualitätskontrollverfahren und fortschrittlichen Designüberlegungen. Unter Einsatz ausgereifter Fertigungsprozesse fertigt unsere Anlage Druckscheibenringe streng nach den technischen Zeichnungen des Kunden und den strengen technischen Spezifikationen. Dies garantiert eine einwandfreie Übereinstimmung und nahtlose Integration mit Axiallagerschuhen und anderen wichtigen Babbitt-Lagerkomponenten, wodurch die Montagerisiken für Beschaffungsteams erheblich reduziert werden.
Während der Entwicklungs- und Produktionsphase werden wichtige Betriebsfaktoren vollständig bewertet. Rotierende Maschinen mit hoher Geschwindigkeit erzeugen Reibung und Wärme; Daher werden thermische Verformungseffekte, axiale Lastverteilung und langfristige Betriebsstabilität sorgfältig berechnet. Durch die Umsetzung eines hochgradig rationalisierten Strukturlayouts ist der Stützring so optimiert, dass er die Wärmeausdehnung aufnimmt, ohne die Ausrichtung zu beeinträchtigen. Dieses präzise Strukturdesign minimiert das Risiko lokaler Spannungskonzentrationen und maximiert die allgemeine Tragfähigkeit des gesamten Axiallagersystems und gewährleistet so eine zuverlässige Leistung in anspruchsvollen Industrieumgebungen.
Um die strukturelle Integrität und Oberflächenpräzision des geschmiedeten 35-Stahl-Druckstück-Stützrings während des internationalen Ferntransports sicherzustellen, implementieren wir ein strenges, mehrschichtiges Exportverpackungsprotokoll. Unsere Verpackungslösungen sind für die weltweite See-, Land- und Luftfracht konzipiert und schützen Ihre schweren Industriekomponenten vor Feuchtigkeit, mechanischen Stößen und Handhabungsrisiken und stellen sicher, dass sie bereit für die sofortige Installation an Ihrem Projektstandort ankommen.
Innere Schutzschicht: Kritisch bearbeitete Oberflächen werden sorgfältig mit hochwertigem Rostschutzöl beschichtet und fest in VCI-Papier (Volatile Corrosion Inhibitor) eingewickelt. Dadurch entsteht eine zuverlässige Barriere, die die Stahlringe von Luft, Feuchtigkeit und salzhaltigen Umgebungen isoliert und so eine Oxidation während eines längeren Seetransports verhindert.
Dämpfungs- und Fixierungsschicht: Um Stöße und Vibrationen zu mildern, verwenden wir hochdichte Perlbaumwolle und Schaumstoff in Industriequalität für die Rundumdämpfung. Maßgeschneiderte Positionierungsblöcke aus Holz oder Polymer werden strategisch in der Kiste platziert, um den Stützring fest an Ort und Stelle zu fixieren und so effektiv jegliches Rollen, Reibung oder Verschiebung zu verhindern, die die Maßhaltigkeit des Bauteils beeinträchtigen könnten.
Verstärkte Außenverpackung: Wir verwenden robuste, verstärkte Exportholzkisten, die für eine hohe Tragfähigkeit ausgelegt sind. Diese robusten Kisten sind so konstruiert, dass sie den Strapazen der multimodalen Logistik standhalten, einen hervorragenden strukturellen Schutz gegen Druck von außen bieten und eine sichere Handhabung durch Gabelstapler und Hafenkräne ermöglichen.
Kundenspezifische Verpackungs- und Markierungsdienste: Wir verstehen, dass verschiedene Projektstandorte unterschiedliche logistische Anforderungen haben. Unsere Verpackungslösungen können vollständig auf die Vorschriften des Zielhafens und spezifische Standortbedingungen zugeschnitten werden. Wichtige Markierungen, einschließlich Schwerpunktanzeigen, ausgewiesene Hebepunkte und benutzerdefinierte Versandmarkierungen, sind deutlich sichtbar, um ein sicheres Entladen und eine optimierte Bestandsverwaltung bei der Ankunft zu gewährleisten.


Die Wahl des richtigen Fertigungspartners ist entscheidend für den Erfolg und die Sicherheit Ihrer Schwermaschinenprojekte. TOTEM MACHINERY widmet sich der Lieferung zuverlässiger Axiallagerkomponenten mit Schwerpunkt auf langfristiger Leistung, Risikominderung und einem nahtlosen Beschaffungserlebnis für globale Maschinenbauunternehmen.
Ausgereifte Fertigungstechnologie: Unterstützt durch professionelle Schmiedeanlagen und Präzisionsbearbeitungsproduktionslinien verfügen wir über umfangreiches Fachwissen in der Herstellung kritischer Axiallagerkomponenten für industrielle Schwermaschinen. Unsere ausgereiften Prozesse gewährleisten eine gleichbleibende metallurgische Integrität und Maßgenauigkeit bei jeder Charge und minimieren Installationsprobleme.
Strenge Qualitätskontrolle: Qualität ist in jeder Phase unseres Betriebs verankert. Der gesamte Produktionszyklus wird strengen, mehrstufigen Qualitätskontrollen unterzogen. Von der Überprüfung des Rohmaterials bis hin zur abschließenden Maßkontrolle garantieren wir, dass jeder geschmiedete 35-Stahl-Druckstück-Stützring strikt den anspruchsvollen technischen Industriestandards und Ihren spezifischen technischen Toleranzen entspricht.
Umfassende Anpassungsmöglichkeiten: Wir sind uns bewusst, dass Standardteile in speziellen Anwendungen oft nicht ausreichen. Unser Ingenieurteam bietet hochgradig personalisierte Lösungen, einschließlich der Optimierung der Materialqualität, maßgeschneiderter Strukturdesigns und spezieller Oberflächenbehandlungen, die genau auf die tatsächlichen betrieblichen Anforderungen unserer Industriekunden abgestimmt sind.
End-to-End-Service aus einer Hand: Wir optimieren Ihre Lieferkette, indem wir ein komplettes, den gesamten Prozess unterstützendes Servicesystem anbieten. Wir decken die erste Produktdesign-Beratung, Präzisionsbearbeitung, sichere Verpackung und globale Versandlogistik ab und fungieren als zuverlässiger Partner aus einer Hand für Maschinenbauunternehmen und Schwermaschinenhersteller weltweit.
Hervorragende Anpassungsfähigkeit an die Umwelt: Unsere Produkte sind auf Langlebigkeit ausgelegt und so konstruiert und optimiert, dass sie in verschiedenen rauen industriellen Arbeitsumgebungen zuverlässig funktionieren. Durch die Gewährleistung einer hohen Betriebssicherheit und einer verlängerten Lebensdauer tragen wir direkt dazu bei, dass unsere Kunden Ausfallzeiten der Anlagen minimieren und spätere Wartungskosten deutlich reduzieren.


