
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 21.01.2026 Herkunft: Website
Die Bearbeitung großer Wellen ist eine spezialisierte Fertigungsdisziplin für lange, schwere oder geometrisch anspruchsvolle rotierende Komponenten, die in Schiffsantrieben, Turbinen, Kompressoren und anderen schweren Maschinen verwendet werden. Im Gegensatz zur gewöhnlichen Wellenproduktion wird die Arbeit durch die Masse des Werkstücks, die nicht unterstützte Länge, mehrere Lagerzapfen, Flanschschnittstellen und enge Beziehungen zwischen Geradheit, Rundlauf, Koaxialität und Oberflächenbeschaffenheit beeinflusst. Ein erfolgreicher Prozess hängt daher von mehr als der Auswahl einer großen Drehmaschine ab. Materialzustand, Bezugsstrategie, Unterstützung, Schnittfolge, Endbearbeitung und Inspektion müssen gemeinsam berücksichtigt werden. Das Verständnis dieser Faktoren hilft Ingenieuren und Einkäufern, die Herstellbarkeit zu beurteilen, Lieferanten zu vergleichen und eine umfassendere Angebotsanfrage zu erstellen.
Die Bearbeitung großer Wellen umfasst Drehen, Fräsen, Bohren, Schleifen und verwandte Vorgänge, mit denen ein schwerer Wellenrohling in seine spezifizierte Geometrie und seinen Funktionszustand gebracht wird. Typische Teile sind Antriebswellen, Zwischenwellen, Turbinenrotorwellen, Antriebswellen, Walzenwellen und Kompressorwellen aus Schmiedeteilen, Knüppeln, Gussteilen oder vorgefertigten Rohlingen. Es gibt keinen allgemeingültigen Größengrenzwert, da die Bearbeitungsschwierigkeit auch vom Gewicht, der Schlankheit, dem Material, den Toleranzen und der Komplexität der Merkmale abhängt. Eine lange Welle mit mehreren Zapfen, Schultern, Flanschen, Keilnuten und Kupplungsschnittstellen kann technisch anspruchsvoll sein, selbst wenn ihr Durchmesser innerhalb der normalen Maschinenkapazität liegt.
Schwerkraft, Schnittkräfte, Eigenspannung, Klemmung und Hitze können die Geometrie eines langen oder schweren Werkstücks beeinflussen. Bei der Bearbeitung großer Wellen müssen daher einzelne Abmessungen kontrolliert und gleichzeitig die Beziehungen im gesamten Bauteil gewahrt bleiben, wie z. B. der Rundlauffehler zwischen den Lagerzapfen oder die Ausrichtung zwischen der Wellenmittellinie und den Flanschflächen. Geplante Unterstützung, stufenweise Bearbeitung, Zwischenkontrollen und abschließende Überprüfung helfen bei der Verwaltung dieser Beziehungen.
Ein robuster Prozess beginnt mit der technischen Zeichnung. Vor der Bearbeitung sollte der Hersteller Material- und Wärmebehandlungsanforderungen, Bezugspunkte, Passungen, geometrische Toleranzen, Lagerzapfen, Dichtflächen, Flanschmerkmale, Keilnuten und Inspektionsanforderungen ermitteln. Diese Überprüfung hilft bei der Bestimmung des Zustands des Rohlings, der Bearbeitungszugabe, der Unterstützungsstrategie und der Arbeitsabfolge. Es kann auch Konflikte zwischen Toleranzen, Bearbeitungszugriff, Prüfmethoden und verfügbarem Lagerbestand aufdecken.
Die von TOTEM kundenspezifische OEM- Bearbeitungsfähigkeit basiert auf der zeichnungsgesteuerten Produktion für mittlere und große Präzisionskomponenten. Der aktuelle Fertigungsumfang umfasst mehrachsige Bearbeitungszentren, Drehmaschinen, Fräs- und Schleifgeräte, während das Ingenieurteam auch DFM-Unterstützung bei Produktions- und Toleranzfragen bietet. Diese Fähigkeiten sind für die Bearbeitung großer Wellen relevant, da die Prozessroute oft der Geometrie und den Funktionsflächen der einzelnen Welle folgen muss und nicht einer festen Reihenfolge.
| Prozessphase | Hauptzweck | Typischer Kontrollfokus |
|---|---|---|
| Zeichnungs- und DFM-Überprüfung | Definieren Sie die Herstellbarkeit | Bezugspunkte, Toleranzen, Material, Wärmebehandlung |
| Rohlingsvorbereitung | Legen Sie einen geeigneten Bestand an | Zustand des Rohlings und Bearbeitungszugabe |
| Grobbearbeitung | Schüttgut entfernen | Referenzflächen, Auflage, Verzerrung |
| Halbfertigbearbeitung | Annäherung an die endgültige Geometrie | Geradheit, Koaxialität, verbleibendes Aufmaß |
| Fertigbearbeitung | Produzieren Sie funktionale Funktionen | Zapfen, Schultern, Flansche, Keilnuten |
| Schleifen und Finishen | Kritische Oberflächen verfeinern | Größe, Rundheit, Oberflächenbeschaffenheit |
| Endkontrolle | Überprüfen Sie die Zeichnungskonformität | Abmessungen, Rundlauf, Rauheit, spezifizierte NDT |
Bei der Grobbearbeitung wird überschüssiges Material entfernt und Referenzflächen erstellt, während beim Halbschlichten ein kontrollierter Spielraum für die endgültige Korrektur bleibt. Beim Fertigdrehen entstehen zylindrische Flächen, Schultern, Nuten und Flanschmerkmale. Beim Fräsen oder Bohren können Keilnuten, Abflachungen und Bolzenmuster bearbeitet werden. Das Wellenschleifen kann dann auf Lagerzapfen, Dichtungsbereiche oder andere Oberflächen angewendet werden, bei denen die Zeichnung eine strengere Maß- oder Oberflächenkontrolle erfordert. Die richtige Kombination hängt von der Funktion jeder Oberfläche ab und nicht von einer Standardsequenz für jede Welle.
Geschmiedeter Stahl ist ein üblicher Ausgangspunkt für die Bearbeitung schwerer Wellen, da sich das Schmieden gut für große Abschnitte eignet, die für den Einsatz unter hoher Belastung vorgesehen sind. Kohlenstoffstähle und legierte Stähle werden häufig verwendet, die geeignete Sorte hängt jedoch von der Auslegungslast, den Ermüdungsanforderungen, der Betriebsumgebung, der Wärmebehandlung und den Kundenspezifikationen ab. Auch gegossene oder gefertigte Rohlinge können für bestimmte Bauteile geeignet sein, daher sollte der Bearbeitungsweg die Eigenschaften des gewählten Ausgangsmaterials widerspiegeln. Die Materialauswahl sollte sich am technischen Design orientieren und nicht an einer allgemeinen Bevorzugung einer Stahlsorte.
von TOTEM Die geschmiedete Zwischenwelle beispielsweise verwendet Schmiedeteile aus Kohlenstoffstahl oder legiertem Stahl für Schiffsantriebsanwendungen. In den veröffentlichten Produktionsinformationen werden Wärmebehandlung, Grobbearbeitung, Präzisionsbearbeitung, Rundlaufprüfung, Rauheitsprüfung, Magnetpulverprüfung und andere zerstörungsfreie Prüfungen als relevante Kontrollen für dieses Produkt identifiziert. Dies verdeutlicht, warum Material, Bearbeitung, Wärmebehandlung und Inspektion als eine Fertigungskette und nicht als separate Kaufentscheidungen behandelt werden sollten.
Die Maschinenkapazität ist wichtig, aber der maximale Drehdurchmesser oder die Bettlänge allein sagen nicht aus, ob ein Lieferant eine bestimmte Welle produzieren kann. Werkstückgewicht, Achsabstand, Stützanordnungen, Schleifkapazität, Hebefähigkeit und Zugang zu kritischen Merkmalen können gleichermaßen wichtig sein. Auch maßliche Anforderungen bestimmen den Prozess: Zapfengröße, Rundlauf, Geradheit, Koaxialität, Flanschbeziehungen, Oberflächenrauheit und Passung können die Reihenfolge bestimmen, selbst wenn das Teil physisch in die Maschine passt. Bei der Bearbeitung langer Wellen können Schlankheit und Stützstrategie ebenso wichtig sein wie der Nenndurchmesser.
Die Fähigkeitszahlen sollten immer anhand der tatsächlichen Zeichnung bestätigt werden. Käufer sollten sich nach der zulässigen Werkstückgröße und dem zulässigen Werkstückgewicht erkundigen und gleichzeitig eine Merkmal-für-Merkmal-Überprüfung kritischer Toleranzen und Oberflächen anfordern. Anforderungen an anspruchsvolle Rundlaufgenauigkeit, Geradheit oder Oberflächengüte sollten vor der Angebotserstellung ermittelt werden, damit die vorgeschlagenen Bearbeitungs- und Prüfpläne gemeinsam bewertet werden können.
Die Inspektion sollte dem Produktionsablauf folgen und nicht erst bei der endgültigen Freigabe erfolgen. Die eingehende Materialprüfung bestätigt den Rohling und die Dokumentation, während prozessbegleitende Kontrollen Abweichungen erkennen können, bevor die Schlichtaufmaße entfernt werden. Bei der Endkontrolle werden dann die in der Zeichnung angegebenen Maße und geometrischen Verhältnisse überprüft. Je nach Bauteil kann der Plan Außendurchmessermessungen, Rundlaufprüfungen, Oberflächenrauheitsmessungen, Maßprüfungen und eine spezifizierte zerstörungsfreie Prüfung umfassen.
TOTEM gibt an, dass sein allgemeiner Qualitätsprozess Rohmaterialprüfungen, Erstmusterprüfungen, prozessbegleitende Kontrollen und abschließende Maßüberprüfungen umfasst, unterstützt durch KMGs, Messschieber und Rauheitsmessgeräte. Auf der Seite zu geschmiedeten Antriebswellen werden auch Rundlaufprüfungen, Rauheitsprüfungen, Magnetpartikelprüfungen und Außendurchmessermessungen für das jeweilige Produkt beschrieben. Bei der Bearbeitung großer Wellen besteht die allgemeine Lehre darin, dass sich die Inspektion auf die Funktionsflächen und Risikopunkte der tatsächlichen Komponente konzentrieren sollte, anstatt für jede Welle dieselbe generische Checkliste zu verwenden.
Lange Wellen können sich aufgrund ihrer eigenen Masse und Schnittkräfte verbiegen, wodurch die Auflagebedingungen für die Bearbeitungsstabilität und Messung wichtig sind. Eine schlechte Klemmung oder Unterstützung kann zu Verformungen führen, während ein instabiler Schnittaufbau zu Rattern und einer inkonsistenten Oberflächengüte führen kann. Auch thermische Veränderungen während längerer Bearbeitung können sich auf die gemessenen Maße auswirken, bis sich das Werkstück stabilisiert. Diese Effekte erklären, warum Prozessplanung und Zwischenverifizierung mit zunehmender Größe und Schlankheit immer wichtiger werden.
Rundlauf und Koaxialität stellen eine weitere Herausforderung dar, da möglicherweise mehrere Funktionsflächen eine kontrollierte Rotationsachse teilen müssen. Ein Zapfen kann seine individuelle Durchmessertoleranz einhalten und dennoch zu Montageproblemen führen, wenn seine Beziehung zu einem anderen Zapfen, Flansch oder einer Kupplungsfläche falsch ist. Eine ungeeignete Materialabtragsreihenfolge kann auch die Geradheitskontrolle erschweren oder nicht genügend Material für den Endschliff übrig lassen. Eine effektive Bearbeitung großer Wellen behandelt die Komponente daher als ein zusammenhängendes geometrisches System und nicht als eine Ansammlung unabhängiger Durchmesser.
Schiffsantriebe zeigen deutlich, warum Wellengeometrie und Systembeziehungen wichtig sind. Ein Schiffsantriebswellensystem kann Zwischenwellen, Propellerwellen, Druckwellen, Lager, Kupplungen und Stützstrukturen umfassen, wobei jede Komponente die Ausrichtung und Lastübertragung über die Wellenlinie beeinflusst. Die Welle muss daher unter Berücksichtigung von Kupplungsschnittstellen und Lagerzapfen hergestellt werden und nicht nur auf einen isolierten Außendurchmesser. Das aktuelle Marine-Sortiment von TOTEM umfasst Zwischenwellen, Propellerwellen, Druckwellen, Gleitlager und zugehörige Wellensystemkomponenten.
Energieerzeugung und industrielle Turbomaschinen stellen vergleichbare Fertigungsanforderungen dar, auch wenn sich die Betriebsbedingungen unterscheiden. Für Dampfturbinenrotorwellen, Kompressorwellen und Getriebewellen können kontrollierte Zapfen, Schultern, Dichtflächen und Kupplungsbereiche erforderlich sein. Bei diesen Anwendungen kann die Bearbeitung großer Wellen Teil einer umfassenderen Kette sein, die Schmieden, Wärmebehandlung, Präzisionsdrehen, Schleifen, Inspektion und Dokumentation umfasst. Erfahrungen mit vergleichbaren rotierenden Geräten sind daher aussagekräftiger als die allgemeine Behauptung, dass eine Werkstatt eine große Werkzeugmaschine besitzt.
Ein Wellenzapfen und sein Stützlager funktionieren nicht unabhängig voneinander. Ihre Beziehung hängt von der Zapfengeometrie, dem Lagerzustand, der Gehäusegeometrie, den Montagedaten, der Ausrichtung, der Schmierung und der Systembelastung ab. Aus diesem Grund sollte die Bearbeitung von Welle und Lagergehäuse gemeinsam überprüft werden, wenn das Zeichnungspaket oder der Reparaturumfang passende Komponenten enthält. Eine solche Überprüfung kann Toleranzstapel-, Datums- oder Passungsprobleme aufdecken, die möglicherweise übersehen werden, wenn jedes Teil ohne Systemkontext bewertet wird.
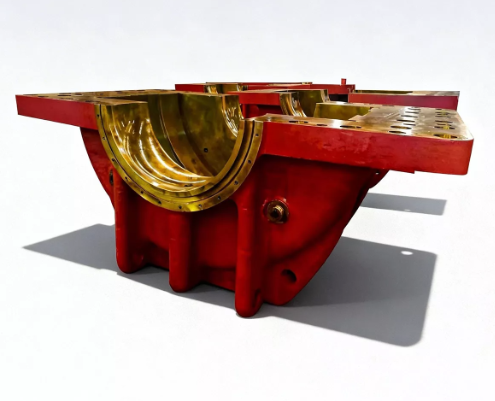
Das gleiche Prinzip gilt, wenn a Weißes Metalllager trägt eine große rotierende Welle. Zapfendurchmesser und Oberflächenbeschaffenheit müssen mit der Lagerkonstruktion und dem spezifizierten Spiel kompatibel sein, während das Gehäuse das Lager korrekt in der Baugruppe positionieren muss. Ein Lieferant, der sowohl Wellenmerkmale als auch lagerbezogene Schnittstellen besprechen kann, kann vor Beginn der Bearbeitung nützlicheres DFM-Feedback geben. Diese Koordination ist besonders wertvoll für kundenspezifische Geräte und Ersatzteile, bei denen die Passbedingungen möglicherweise anhand von Zeichnungen oder Messungen bestätigt werden müssen.
Eine klare Angebotsanfrage ermöglicht es dem Hersteller, das tatsächliche Bearbeitungsproblem zu bewerten, anstatt sich auf einen Teilenamen zu verlassen. In der neuesten Zeichnung sollten kritische Passungen, geometrische Toleranzen, Bearbeitungsmerkmale und Prüfanforderungen angegeben werden. Außerdem sollten Materialzustand und Wärmebehandlung definiert werden. Anwendungsinformationen sind nützlich, wenn sie erklären, welche Lagerzapfen, Kupplungen, Dichtungsbereiche oder Lagerschnittstellen funktionskritisch sind. Bei Ersatzwellen sollten bekannte Verschleiß- oder Passkomponentenbeschränkungen offengelegt werden und nicht dem Lieferanten überlassen bleiben.
Fügen Sie für ein nützliches Zitat Folgendes hinzu:
Aktuelle 2D-Zeichnungen und, sofern verfügbar, ein 3D-Modell; Materialqualität, Zertifizierung, Wärmebehandlung, Menge und Lieferanforderungen.
Kritische Toleranzen, Bezugspunkte, Rundlauf- oder Geradheitsanforderungen, Oberflächenbeschaffenheit, Lager- und Kupplungsschnittstellen sowie erforderliche NDT- oder Inspektionsberichte.
Die Betriebsanwendung und die bekannten Bedingungen der passenden Komponenten, insbesondere für Schiffswellen, Turbinenrotoren oder Ersatzkomponenten.
Anhand dieser Informationen lässt sich feststellen, ob Drehen, Fräsen, Bohren, Schleifen, spezielle Vorrichtungen oder zusätzliche Prüfschritte erforderlich sind. Es trennt außerdem Anforderungen an die echte Präzisionsbearbeitung von Wellen von Abmessungen, die weniger funktionskritisch sind. Durch eine bessere technische Eingabe in der RFQ-Phase erhalten Käufer und Hersteller eine klarere Grundlage für den vorgeschlagenen Produktionsweg.
Beginnen Sie mit der Werkstückkompatibilität und schauen Sie dann über die Maschinengröße hinaus. Ein kompetenter Lieferant sollte in der Lage sein zu erklären, wie die Welle gestützt wird, bei welchen Vorgängen Bezugspunkte festgelegt werden, wann kritische Abmessungen überprüft werden und wie Lagerzapfen oder Dichtflächen bearbeitet werden. Die technische Kommunikation ist wichtig, da bei der Bearbeitung großer Wellen häufig Entscheidungen zur Herstellbarkeit getroffen werden müssen, bevor der Rohling die Maschine erreicht. Auch die Qualitätsdokumentation sollte auf das Projekt abgestimmt sein, anstatt sich für jede Komponente auf das gleiche Prüfblatt zu verlassen.
Überlegen Sie bei der kundenspezifischen Wellenbearbeitung, ob der Lieferant bei Bedarf Schmieden, Wärmebehandlung, Grobbearbeitung, Endbearbeitung, Schleifen und Inspektion koordinieren kann. Es ist auch hilfreich zu verstehen, wie Zeichnungsrevisionen und Nichtkonformitäten kontrolliert werden. Ein technisch glaubwürdiger Lieferant sollte Grenzen, Risiken und fehlende Informationen identifizieren, bevor er mit der Produktion beginnt, insbesondere bei großen Komponenten in geringer Stückzahl, bei denen Nacharbeiten kostspielig sein können.
Die Bearbeitung großer Wellen kombiniert üblicherweise Drehen mit Fräsen, Bohren und Schleifen entsprechend der Wellengeometrie. Durch Drehen entstehen die meisten zylindrischen und abgestuften Merkmale, während durch Fräsen oder Bohren Keilnuten, Abflachungen und Bolzenmuster entstehen. Für kritische Lagerzapfen oder Dichtflächen, die eine genauere Kontrolle der Größe oder Oberflächengüte erfordern, kann das Schleifen gewählt werden.
Lange Wellen reagieren empfindlicher auf Durchbiegung, Auflagebedingungen, Klemmung, Vibration und die Beziehung zwischen weit voneinander entfernten Merkmalen. Schwieriger wird es, wenn sich mehrere Lagerzapfen oder Kupplungsflächen eine kontrollierte Drehachse teilen müssen. Geplante Unterstützung, stufenweise Bearbeitung und Zwischenprüfungen tragen zur Bewältigung dieser Risiken bei.
Der Lieferant sollte die neueste Zeichnung, Materialspezifikation, Wärmebehandlungsanforderungen, Menge, kritische Toleranzen, Anforderungen an die Oberflächenbeschaffenheit und Inspektionserwartungen erhalten. Anwendungsdetails helfen zu klären, welche Schnittstellen funktionell wichtig sind. Austauschprojekte sollten, sofern verfügbar, auch bekannte Passkomponenten- oder Verschleißinformationen enthalten.
Der Rundlauf wird durch Referenzieren und Drehen der Welle in einem kontrollierten Aufbau bewertet, während die Variation an bestimmten Oberflächen mit geeigneter Ausrüstung gemessen wird. Die genaue Methode hängt von der Wellengröße, den Bezugsanforderungen und der Zeichnung ab. Der Prüfplan sollte den Messort und die Referenz festlegen, da „Unrundheit“ sonst zu weit gefasst werden kann.
Ja, die zeichnungsbasierte Produktion ist bei kundenspezifischen rotierenden Komponenten üblich, wenn der Lieferant über geeignete Bearbeitungs- und Prüfkapazitäten verfügt. Die Zeichnung sollte Funktionsmaße und Schnittstellen klar genug für die Fertigung und Überprüfung definieren. Wenn die Informationen unvollständig sind, sollte eine DFM-Überprüfung offene Fragen vor der Herstellung klären.
Die Bearbeitung großer Wellen wird am besten als integrierter Konstruktionsprozess und nicht als einzelner Drehvorgang behandelt. Materialzustand, Bearbeitungsreihenfolge, Unterstützung, kritische Schnittstellen, Schleifen und Inspektion beeinflussen alle, ob eine schwere Welle ihrer Zeichnung entspricht und korrekt mit Lagern, Kupplungen und angrenzenden Komponenten zusammengebaut wird. Für Käufer sollte die Lieferantenbewertung die physische Maschinenkapazität mit DFM-Unterstützung, Prozessplanung, abgestufter Qualitätskontrolle und klarer RFQ-Kommunikation kombinieren. TOTEM unterstützt die zeichnungsbasierte Fertigung für Wellen-, Schiffsantriebs-, Lager- und andere schwere rotierende Ausrüstungsanwendungen und ermöglicht so die Überprüfung von Projekten sowohl aus der Perspektive einzelner Teile als auch der Systemschnittstelle.


