
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 29.06.2026 Herkunft: Website
Die Zwischenwelle ist die entscheidende Brücke zwischen der Antriebswelle und der Propellerwelle in einer Schiffswellenleitung. Wenn sich Bauteile unter enormem Drehmoment mit hoher Geschwindigkeit drehen, trägt diese Verbindung die Hauptlast der mechanischen Kräfte. Ein Ausfall oder eine Fehlausrichtung kann hier zu schweren Schäden am Antriebsstrang führen. Solche Ausfälle können ein Not-Trockendocken erzwingen und den gesamten Flottenplan stören.
Entwicklungsteams stehen bei der Bewertung, Spezifizierung und Beschaffung hochzuverlässiger Lösungen vor einer ständigen Herausforderung Teile von Schiffsantriebssystemen . Sie müssen sich an die strengen Standards der Klassifikationsgesellschaften der IACS-Mitglieder halten. Gleichzeitig müssen Sie längere Beschaffungsvorlaufzeiten ausgleichen. Ein einzelner Materialfehler oder Bearbeitungsfehler kann ein komplexes Schiffbau- oder Nachrüstungsprojekt zum Scheitern bringen.
Wir bieten einen umfassenden Rahmen für die Entscheidungsphase, der Sie bei der Bewältigung dieser anspruchsvollen Anforderungen unterstützt. Sie lernen, Zwischenwellen richtig zu spezifizieren, unterschiedliche Materialauswahlen zu bewerten und kompetente Fertigungspartner sicher auszuwählen. Unser Leitfaden erläutert die technischen Gründe für diese wichtigen Antriebsstrangentscheidungen.
Die Materialintegrität bestimmt die Lebensdauer: Eine geschmiedete Zwischenwelle bietet im Vergleich zu alternativen Herstellungsmethoden eine überlegene Ermüdungsbeständigkeit und Kornstrukturausrichtung.
Ausrichtung und Integration sind nicht verhandelbar: Eine präzise Bearbeitung der Wellenverbindungen und Lagerzapfen des Schiffsgetriebes ist erforderlich, um Torsionsschwingungen und vorzeitigen Lagerausfall zu verhindern.
Anpassung trifft auf Konformität: Die Spezifikation einer kundenspezifischen Schiffswelle erfordert die strikte Einhaltung der Anforderungen der Klassifikationsgesellschaften (z. B. ABS, DNV, Lloyd's Register) hinsichtlich Ultraschallprüfung und Materialzertifizierung.
Die Lieferantenbewertung erfordert technische Sorgfalt: Lieferanten, die in die engere Wahl kommen, sollten sich auf ihre internen Fähigkeiten zur zerstörungsfreien Prüfung (NDT), ihre Schmiedekapazität und ihre Erfolgsbilanz bei bestimmten Schiffstypen verlassen.
Die mechanische Belastung der Wellenanordnung eines Schiffes ist immens. Eine Antriebsmaschine erzeugt eine enorme Rotationskraft. Der Die Zwischenwelle muss dieses maximale Drehmoment direkt auf den Propeller übertragen. Allerdings ist ein Schiffsrumpf nie ganz starr. Meereswellen verursachen eine ständige dynamische Biegung. Wir bezeichnen diese Bewegung als „Hogging“ und „Sagging“. Die Welle muss Kraft übertragen und gleichzeitig diese dynamischen Rumpfauslenkungen und vorübergehenden Spitzenlasten absorbieren.
Ingenieurteams messen den betrieblichen Erfolg dieser Komponente anhand strenger Leistungskriterien. Sie können bei diesen Maßstäben keine Kompromisse eingehen, ohne die Sicherheit des gesamten Schiffes zu gefährden.
Keine Unterbrechung der Drehmomentübertragung: Das Bauteil muss bei Manövern wie einem Rückwärtscrash ständige Rückwärtslasten bewältigen, ohne nachzugeben.
Minimale Vibrationsübertragung auf die Rumpfstruktur: Übermäßige Vibrationen beschädigen die Leinenlager und beeinträchtigen den Komfort der Besatzung.
Einhaltung der schiffsspezifischen Torsionsschwingungsanalyse (TVA): Die massenelastischen Eigenschaften müssen zum System passen, um zerstörende Resonanzen zu verhindern.
Das Verständnis der genauen Systemplatzierung ist für die ordnungsgemäße Spezifikation von entscheidender Bedeutung. Ingenieure positionieren diese Komponente zwischen der Antriebswelle und der Propellerwelle. Am vorderen Ende ist es mit der Antriebswelle verbunden; Am hinteren Ende ist es mit der Propellerwelle verbunden, die in vielen Schiffswellenanordnungen auch Heckwelle genannt wird. Entlang seiner Länge tragen spezielle Leinenlager sein Gewicht. Diese zentrale Positionierung macht es zum Rückgrat des Antriebsstrangs.
Ein häufiger Fehler bei Nachrüstungen besteht darin, die sich ändernde Steifigkeit moderner Rümpfe zu ignorieren. Wenn Sie einen Motor aufrüsten, ändert das neue Drehmomentprofil das Verhalten der Welle. Sie müssen die gesamte Lagerverteilung der Linie neu bewerten, um sicherzustellen, dass die Welle unter den neuen dynamischen Belastungen ordnungsgemäß gestützt bleibt.
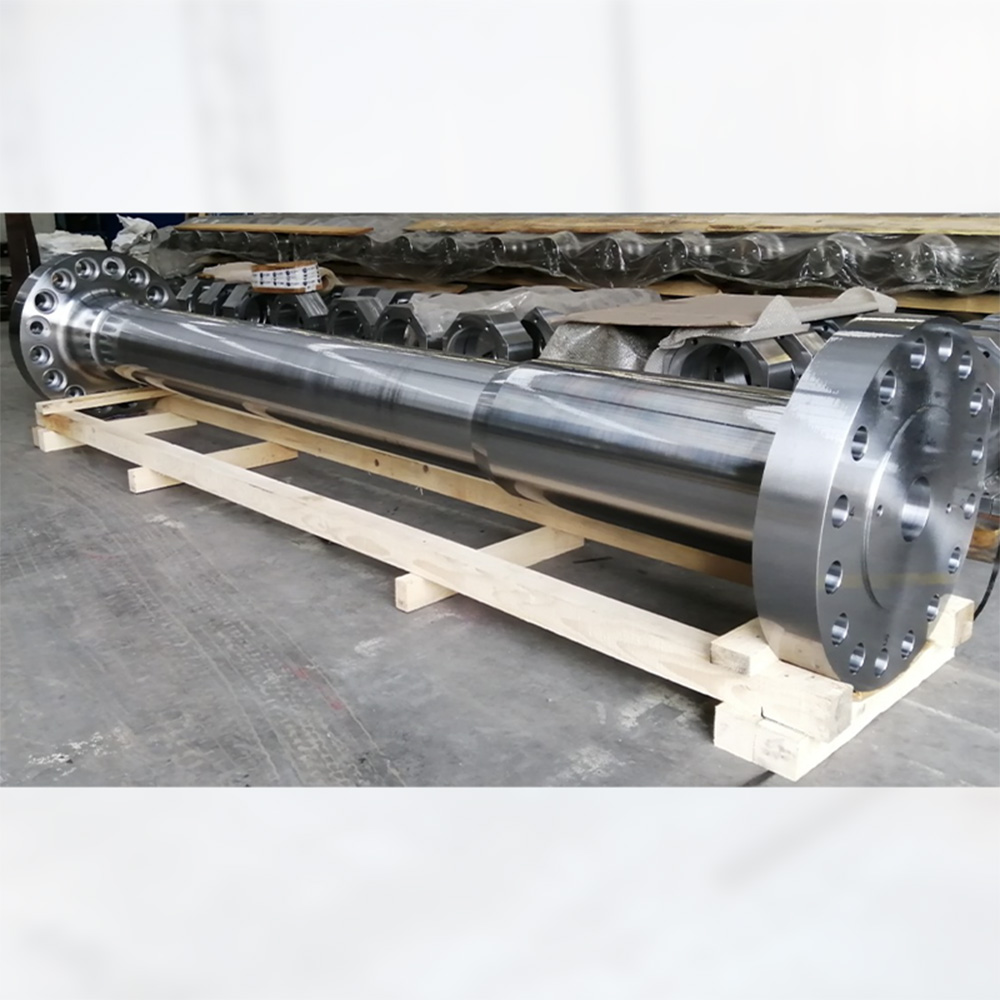
Bei der Auswahl von Materialien für groß angelegte maritime Anwendungen vergleichen Ingenieure in erster Linie verschiedene Stahlherstellungsmethoden. Während das Gießen bei komplexen Formen Kostenvorteile bietet, bringt es erhebliche strukturelle Schwachstellen mit sich. Moderne maritime Klassifikationsgesellschaften bevorzugen bei kritischen Antriebsstrangkomponenten stark das Schmieden.
Schmieden bleibt aus zwei wesentlichen strukturellen Gründen der maßgebliche Industriestandard. Erstens optimiert der Prozess den Kornfluss. Schwere hydraulische Pressen verformen den heißen Stahl. Durch diesen Prozess wird die innere Metallmaserung präzise an die physische Form der Welle angepasst. Diese Ausrichtung maximiert die strukturelle Integrität unter kontinuierlicher Rotationsbelastung. Zweitens wird durch das Schmieden die innere Porosität drastisch reduziert. Es eliminiert die inneren Hohlräume und Gaseinschlüsse, die bei Alternativen aus Stahlguss häufig auftreten.
Angabe eines Eine geschmiedete Zwischenwelle erfordert die Bewertung verschiedener Stahlsorten basierend auf Ihrer spezifischen Motorleistung und Schiffsanwendung. Sie müssen die erforderliche Zugfestigkeit gegen die Materialzähigkeit abwägen.
| Materialqualitätstyp | Typische | Zugfestigkeit (MPa) | Bestes Anwendungsszenario |
|---|---|---|---|
| C45 / S45C | Kohlenstoffstahl | 580 - 700 | Standard-Handelsschiffe, Massengutfrachter, Umgebungen mit geringer Belastung. |
| 34CrNiMo6 | Legierter Stahl | 900 - 1100 | Hochgeschwindigkeitsfähren, Marineschiffe, Anwendungen mit hohem Drehmoment, die Ermüdungsfestigkeit erfordern. |
| 42CrMo4 | Legierter Stahl | 850 - 1000 | Schiffe der Eisklasse, die eine hervorragende Schlagzähigkeit bei niedrigen Temperaturen benötigen. |
Qualitätssicherung stellt die Grundlage für Vertrauenswürdigkeit im maritimen Einkauf dar. Sie müssen von Ihrem Fertigungspartner eine vollständige Rückverfolgbarkeit verlangen. Diese Transparenz beginnt bereits bei der Herkunft der Rohstoffschmelze. Es reicht bis hin zu umfassenden Wärmebehandlungsaufzeichnungen mit exakten Abschreck- und Anlasskurven. Schließlich müssen die endgültigen mechanischen Eigenschaften durch metallurgische Analysen Dritter überprüft werden. Ohne diese Dokumente wird ein Sachverständiger der Klassifikationsgesellschaft das Bauteil ablehnen.
Beschaffungsteams diskutieren häufig darüber, ob Standardabmessungen ausreichen oder ob eine maßgeschneiderte Konstruktion erforderlich ist. Sie müssen diese Entscheidung auf mehreren wichtigen Bewertungsdimensionen basieren, darunter Integrationsgrenzen, Klassifizierungsregeln und Schiffsbetriebsprofile.
Bestimmte Szenarien erfordern strenge Anpassungsanforderungen. Schiffsnachrüstungen stellen die häufigste Herausforderung dar. Ältere Getriebeabgänge entsprechen selten den Flanschabmessungen moderner Endwellen. Ein Brauch Die Antriebsverbindungswelle überbrückt diese Maßlücke nahtlos. Hochleistungsschiffe oder Schiffe der Eisklasse erfordern ebenfalls spezielle Technik. Diese Schiffe erfordern größere Flanschdicken und breitere Übergangsradien. Diese spezifischen geometrischen Veränderungen mildern gefährliche Spannungskonzentrationen bei starken Eiseinschlägen.
Wenn Sie eine beauftragen Wenn Sie einen kundenspezifischen Schiffsschacht erstellen möchten , müssen Sie während der Entwurfsphase mehrere Designspezifikationen sorgfältig überprüfen. Ein eindimensionaler Fehler ruiniert hier den Installationsprozess.
Abmessungen der Kupplungsflansche: Bewerten Sie, ob integral geschmiedete Flansche für Ihr spezifisches Drehmomentprofil eine bessere Steifigkeit bieten als hydraulisch montierte Kupplungen.
Hauptlagerstandorte: Stellen Sie sicher, dass die Oberflächengütetoleranzen strenge Ra-Werte einhalten (normalerweise Ra 0,8 oder besser). Diese präzise Oberfläche erhält den hydrodynamischen Ölfilm aufrecht, der erforderlich ist, um ein Abstreifen des Lagers zu verhindern.
Bolzenlochkonfigurationen: Geben Sie Passlöcher für hydraulisch montierte Bolzen an. Wenn Sie zu viel Spiel in den Schraubenlöchern lassen, scheren die Befestigungselemente bei Umkehrlasten.
Nachfolgend finden Sie eine Kurzreferenztabelle, die die Entscheidungsmatrix für Standard- und kundenspezifische Beschaffung zusammenfasst.
| Entscheidungsfaktor | Standarddesign | Kundenspezifisches Design |
|---|---|---|
| Schiffsalter | Neuaufbauten mit aufeinander abgestimmten OEM-Komponenten. | Mid-Life-Retrofits und Repowering-Projekte. |
| Betriebsumgebung | Offenes Wasser, gemäßigtes Klima. | Eisklassegebiete, schwerer Seegang. |
| Empfindlichkeit gegenüber Vorlaufzeiten | Kürzeres Beschaffungsfenster. | Für eine präzise Passform ist eine längere Vorlaufzeit akzeptabel. |
| Änderungen der Klassifizierungsregeln | Das Schiff wurde in alte Regeln eingepfercht. | Das Schiff muss auf die neuen IACS-Festigkeitsregeln umgerüstet werden. |
Die Beschaffung eines hochwertigen Bauteils löst nur die Hälfte des Problems. Selbst der beste Stahl wird katastrophal versagen, wenn die Installationsprotokolle ignoriert werden. Implementierungsüberlegungen erfordern, dass Werftingenieure die Welle mit äußerster Präzision handhaben müssen.
Die Dynamik der Wellenausrichtung stellt ein großes Implementierungsrisiko dar. Eine unsachgemäße Lastverteilung über die Leitungslager führt zu übermäßiger örtlicher Reibung. Diese Reibung führt unweigerlich zum Lagerabrieb und zur Beschädigung der Welle. Ingenieure müssen zwischen einer geradlinigen Ausrichtung und einer rationalen Ausrichtung wählen. Die geradlinige Ausrichtung eignet sich gut für kleine Boote mit steifem Rumpf. Große Handelsschiffe erfordern jedoch eine rationelle Ausrichtung. Diese fortschrittliche Technik berechnet Lagerversätze im Voraus, um zu berücksichtigen, wie sich der Rumpf unter verschiedenen Ladungslasten dynamisch biegt.
Torsions- und Axialschwingungen stellen eine weitere versteckte Gefahr dar. Eine Antriebsmaschine feuert in unterschiedlichen Impulsen. Die Propellerblätter treffen auf ungleichmäßige Nachlauffelder. Diese Kräfte verdrehen und komprimieren den Antriebsstrang. Bestehen Unstimmigkeiten in den masseelastischen Eigenschaften zwischen der Zwischenwelle, der Zwischen der Welle des Schiffsgetriebes und der Antriebsmaschine kommt es zu Resonanzen. Diese Resonanz führt zu starkem Schlagen des Getriebes oder schneller Ermüdung der Welle.
Sie müssen während der Installationsphase strenge Risikominderungsstrategien durchsetzen, um diese Vibrationsausfälle zu verhindern. Befolgen Sie diese obligatorischen Verfahren:
Führen Sie vor dem Zusammenfügen der Flansche umfassende Spalt- und Durchhangberechnungen durch. Dadurch wird überprüft, ob die vorläufige Ausrichtung korrekt ist.
Nutzen Sie bei der endgültigen Installation fortschrittliche optische oder Laser-Ausrichtungswerkzeuge, um sicherzustellen, dass die Toleranzen innerhalb von Hundertstelmillimetern bleiben.
Führen Sie hydraulische Hubtests durch, um die tatsächliche Last, die auf jedem Leitungslager lastet, physisch zu messen.
Fordern Sie eine kontinuierliche Vibrationsüberwachung bei Probefahrten über den gesamten Drehzahlbereich an, um die Torsionsschwingungsanalyse (TVA) zu validieren.
Das Filtern unqualifizierter Lieferanten erfordert einen strengen Lieferantenbewertungsrahmen. Wenn es um kritische maritime Infrastruktur geht, können Sie es sich nicht leisten, sich auf unbestätigte Behauptungen zu verlassen. Sie müssen die technische Kapazität und die bisherige Erfolgsbilanz einer Einrichtung systematisch bewerten.
Sie müssen mehrere wesentliche Fähigkeiten einfordern, bevor Sie einen Anbieter zu Ihrer genehmigten Auswahlliste hinzufügen. Überprüfen Sie zunächst die Zulassungen der Klassifikationsgesellschaften. IACS-Mitgliedszertifizierungen (wie ABS, BV, DNV, LR oder NK) müssen dem fertigen Produkt beiliegen. Fordern Sie insbesondere ein 3.2-Materialzertifikat. Ein 3.1-Zertifikat beinhaltet nur interne Tests. Ein 3.2-Zertifikat beweist, dass ein unabhängiger Klassengutachter die Prüfung beobachtet hat.
Zweitens bewerten Sie die hauseigenen Testeinrichtungen. Zu den obligatorischen Inspektionen gehören visuelle, dimensionale, Ultraschall- (UT) und Magnetpulverprüfungen (MT). Wenn eine Einrichtung ihre ZfP auslagert, verlängert sich Ihre Vorlaufzeit um Wochen und die Verantwortlichkeit wird komplizierter. Drittens beurteilen Sie ihre Bearbeitungstoleranzen. Der Lieferant muss nachweisen, dass er in der Lage ist, extrem enge Maßtoleranzen für Kupplungspassungen und Lagerzapfen auf mehrere Meter langen schweren Stahlstücken zu erreichen.
Sobald Sie einen qualifizierten Anbieter identifiziert haben, führen Sie die nächsten Schritte umgehend aus. Fordern Sie eine ausführliche technische Beratung an. Reichen Sie die Strukturzeichnungen und TVA-Berichte Ihres Schiffes für eine Herstellbarkeitsprüfung ein. Bestätigen Sie abschließend die Vorlaufzeiten für das Schmieden und die Materialverfügbarkeit, bevor Sie die Planung für Ihr Trockendock abschließen. Rohstoffknappheit kann eine geplante Installation leicht stören.
Die Zwischenwelle bleibt das kritischste Glied in der Antriebskette eines Schiffes. Jegliche Kompromisse bei der Materialintegrität oder der Bearbeitungspräzision wirken sich direkt auf die Flottenverfügbarkeit und die Schiffssicherheit aus. Ein robuster Antriebsstrang sorgt für eine reibungslose Leistungsabgabe und schützt teure Getriebekomponenten vor dynamischer Rumpfbelastung.
Um mit Ihrer Beschaffungsstrategie erfolgreich zu sein, geben Sie geschmiedeten Materialien Vorrang vor gegossenen Alternativen. Setzen Sie eine strenge IACS-Konformität durch, indem Sie verifizierte 3.2-Materialzertifikate verlangen. Stellen Sie außerdem durch präzise kundenspezifische Konstruktion eine exakte maßliche Integration mit Ihrer vorhandenen Antriebswelle und Ihren Propellerwellenparametern sicher.
Wir laden Schiffsingenieure und Beschaffungsbeauftragte ein, den nächsten Schritt zu gehen. Teilen Sie Ihre technischen Zeichnungen, Betriebsprofile oder TVA-Berichte mit dem von Ihnen ausgewählten Ingenieurteam. Fordern Sie eine umfassende Machbarkeitsbewertung und ein detailliertes Projektangebot an, um sicherzustellen, dass Ihr nächstes Trockendock reibungslos verläuft.
A: Die Propellerwelle, in vielen Schiffswellensystemen auch als Heckwelle bekannt, erstreckt sich zum Heck und ist direkt mit dem Propeller verbunden. Im Gegensatz dazu bleibt die Zwischenwelle innenliegend und fungiert als Verbindungswelle zwischen der Antriebswelle und der Propellerwelle. Diese Position ermöglicht eine reibungslose Übertragung des Drehmoments über die Wellenlinie und sorgt gleichzeitig für die richtige Ausrichtung und Lagerunterstützung.
A: Standard-IACS-Mitglieder (wie ABS, DNV oder Lloyd's Register) setzen strenge Regeln durch. Die gewählte Klassengesellschaft muss die Stahlsorte und den spezifischen Schmiedeprozess vorab genehmigen. Darüber hinaus muss ein Klassengutachter der abschließenden zerstörungsfreien Prüfung (NDT) persönlich beiwohnen, um ein gültiges 3.2-Materialzertifikat auszustellen.
A: Ingenieure verbinden die Zwischenwelle normalerweise über integrierte geschmiedete Flansche mit benachbarten Antriebswellen- und Propellerwellenabschnitten. Sie befestigen diese Flansche fest mit hydraulisch montierten Bolzen in Passlöchern. Bei stark beanspruchten Anwendungen oder engen Nachrüsträumen können Ingenieure alternativ hydraulische Schrumpfkupplungen verwenden, um eine stabile Drehmomentübertragung zu gewährleisten.
A: Realistische Zeitpläne liegen im Allgemeinen zwischen 12 und 24 Wochen. Diese Dauer hängt stark von der Verfügbarkeit von Rohstahlblöcken, dem Zeitplan für schwere Schmiedearbeiten in der Anlage, der Komplexität der Bearbeitung und den vom Sachverständigen der Klassifikationsgesellschaft geforderten obligatorischen Prüfhaltepunkten ab.


