中間シャフトは、海洋シャフトラインにおいて推進シャフトとプロペラシャフトの間の重要なブリッジとして機能します。コンポーネントが巨大なトルクを受けて高速で回転すると、この接続が機械的力の矢面にさらされます。ここでの故障や調整不良は、ドライブトレインに重大な損傷を与える可能性があります。このような障害が発生すると、緊急の乾ドックが余儀なくされ、艦隊全体のスケジュールが混乱する可能性があります。
エンジニアリング チームは、高信頼性の評価、仕様、調達において継続的な課題に直面しています。 船舶推進システム部品。 IACS メンバーによる厳しい船級協会の基準を順守する必要があります。同時に、調達リードタイムの延長とのバランスをとる必要があります。単一の材料欠陥や加工エラーが、複雑な造船や改修プロジェクトを狂わせる可能性があります。
当社は、これらの厳しい要件に対処できるよう、包括的な意思決定段階のフレームワークを提供します。中間シャフトを適切に指定し、異なる材料の選択を評価し、有能な製造パートナーを自信を持って選択する方法を学びます。私たちのガイドでは、これらの重要なドライブトレインの選択の背後にあるエンジニアリングの理論的根拠を詳しく説明します。
材料の完全性が寿命を決定します。 鍛造中間シャフトは、代替製造方法と比較して、優れた耐疲労性と粒子構造の整列を実現します。
アライメントと統合には交渉の余地はありません。 ねじり振動やベアリングの早期故障を防ぐには、船舶用ギアボックスのシャフト接続とベアリング ジャーナルの精密な機械加工が必要です。
カスタマイズとコンプライアンスを満たす: カスタム船舶用シャフトを指定するには、超音波試験と材料認証に関する船級協会の要件 (ABS、DNV、ロイド レジスターなど) を厳密に遵守する必要があります。
ベンダーの評価には技術的な努力が必要です。 候補リストに挙げられるサプライヤーは、社内の非破壊検査 (NDT) 能力、鍛造能力、および特定の船舶タイプでの実績に依存する必要があります。
船舶のシャフト配置にかかる機械的負担は計り知れません。原動機は大きな回転力を発生させます。の 中間シャフトは、 この最大トルクをプロペラに直接伝達する必要があります。ただし、船体が完全に硬いということはありません。海の波は一定の動的屈曲を引き起こします。この動きを「ホギング」および「サギング」と呼びます。シャフトは、船体の動的なたわみや一時的なピーク荷重を同時に吸収しながら、動力を伝達する必要があります。
エンジニアリング チームは、厳格なパフォーマンス基準に基づいてこのコンポーネントの運用上の成功を測定します。船舶全体の安全を危険にさらすことなく、これらのベンチマークを妥協することはできません。
トルク伝達の中断ゼロ: コンポーネントは、後進衝突などの操縦中に、降伏することなく連続的な反転荷重を処理する必要があります。
船体構造への振動伝達を最小限に抑える: 過度の振動はラインベアリングに損傷を与え、乗組員の快適性を損ないます。
船舶固有のねじり振動解析 (TVA) への準拠: 破壊的な共振を防ぐために、質量弾性特性がシステムと一致している必要があります。
適切な仕様を実現するには、システムの正確な配置を理解することが不可欠です。エンジニアは、このコンポーネントを推進シャフトとプロペラ シャフトの間に配置します。前端では推進シャフトと結合します。後端では、プロペラ シャフトに接続されます。プロペラ シャフトは、多くの船舶用シャフト レイアウトではテール シャフトとも呼ばれます。その全長に沿って、特殊なラインベアリングが重量を支えます。この中央に配置することで、ドライブトレインのバックボーンとなります。
改装中によくある間違いには、現代の船体の剛性の変化を無視することが含まれます。エンジンをアップグレードすると、新しいトルク プロファイルによってシャフトの動作が変わります。ラインベアリングの分布全体を再評価して、新しい動的荷重下でもシャフトが適切にサポートされ続けることを確認する必要があります。
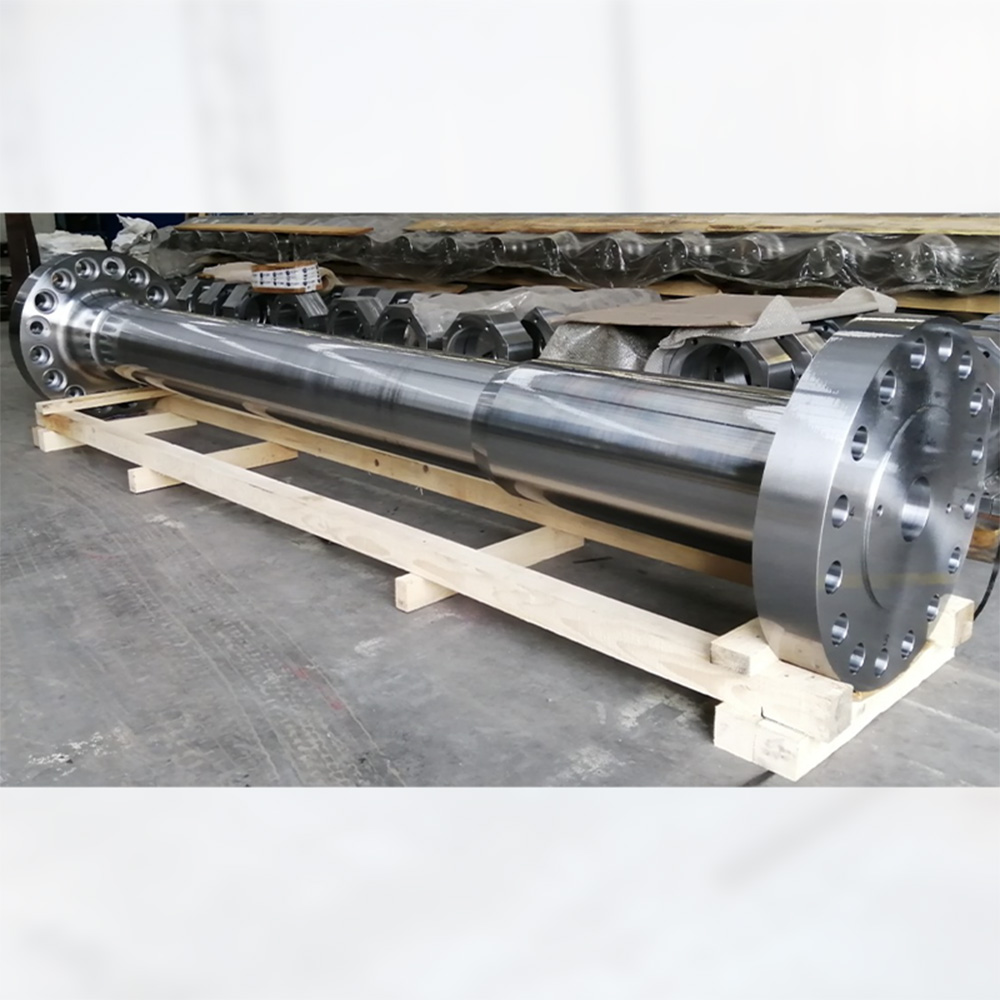
大規模な海洋用途向けの材料を選択する場合、エンジニアは主にさまざまな鋼の製造方法を比較します。鋳造は複雑な形状に対してコスト上の利点をもたらしますが、重大な構造的脆弱性をもたらします。現代の海事船級協会は、重要なドライブトレインコンポーネントの鍛造を強く支持しています。
2 つの主な構造上の理由から、鍛造は依然として決定的な業界標準です。まず、このプロセスにより粒子の流れが最適化されます。重い油圧プレスが高温の鋼を変形させます。このプロセスにより、内部の金属粒子がシャフトの物理的形状に正確に一致します。この位置合わせにより、継続的な回転応力下での構造的完全性が最大化されます。第二に、鍛造により内部の気孔率が大幅に減少します。これにより、鋳鋼代替品によく見られる内部空隙やガスポケットが排除されます。
を指定する 鍛造中間シャフトでは、 特定のエンジン出力と船舶用途に基づいてさまざまな鋼グレードを評価する必要があります。必要な引張強度と材料の靭性のバランスをとる必要があります。
| 材料グレード | タイプ | 一般的な引張強さ (MPa) | 最適な適用シナリオ |
|---|---|---|---|
| C45/S45C | 炭素鋼 | 580~700 | 標準的な商船、ばら積み貨物船、低ストレス環境。 |
| 34CrNiMo6 | 合金鋼 | 900~1100 | 高速フェリー、海軍船舶、耐疲労性が必要な高トルク用途。 |
| 42CrMo4 | 合金鋼 | 850~1000 | 低温での優れた衝撃靭性が必要な氷級船舶。 |
品質保証は海上調達の信頼性の基礎です。製造パートナーに完全なトレーサビリティを要求する必要があります。この透明度は原料の溶融元から始まります。これは、正確な焼き入れおよび焼き戻し曲線を示す包括的な熱処理記録にまで及びます。最後に、サードパーティの冶金分析により、最終的な機械的特性を検証する必要があります。これらの文書がないと、船級協会の調査員はコンポーネントを拒否します。
調達チームは、既製の寸法で十分なのか、それとも特注のエンジニアリングが必要なのかを頻繁に議論します。この決定は、積分制限、分類ルール、船舶の運用プロファイルなど、いくつかの主要な評価次元に基づいて行う必要があります。
特定のシナリオでは、カスタマイズ要件が厳密に規定されます。船舶の改修は最も一般的な課題となります。古いギアボックスの出力が最新のテール シャフトのフランジ寸法と一致することはほとんどありません。カスタム 推進接続シャフトは、 この寸法のギャップをシームレスに橋渡しします。高性能船や氷級船には、専門的なエンジニアリングも必要です。これらの船舶には、強化されたフランジの厚さとより広い移行半径が必要です。これらの特定の幾何学的変化により、重氷衝突時の危険な応力集中が緩和されます。
依頼するときは、 カスタムマリンシャフトの場合、製図段階でいくつかの設計仕様を厳密に検証する必要があります。ここで 1 次元のエラーが発生すると、インストール プロセスが台無しになります。
カップリング フランジの寸法: 特定のトルク プロファイルに対して、一体型鍛造フランジが油圧で取り付けられたカップリングよりも優れた剛性を提供するかどうかを評価します。
メインジャーナルベアリングの位置: 表面仕上げ公差が厳密な Ra 値 (通常は Ra 0.8 以上) を満たしていることを確認します。この精密な仕上げにより、ベアリングのワイプを防ぐために必要な流体力学的油膜が維持されます。
ボルト穴の構成: 油圧で取り付けられるボルトのリーマ穴を指定します。ボルト穴に過剰なクリアランスを許可すると、逆荷重によってファスナーがせん断されます。
以下は、標準ソーシングとカスタム ソーシングの意思決定マトリックスをまとめたクイック リファレンス チャートです。
| 決定要因 | 標準設計 | カスタム設計 |
|---|---|---|
| 船齢 | 一致する OEM コンポーネントを使用した新しいビルド。 | 中年期の改修と再パワーアッププロジェクト。 |
| 動作環境 | オープンウォーター、温帯気候。 | 氷級地域、激しい海域。 |
| リードタイムの感度 | 調達期間の短縮。 | 精密な嵌合のために許容される長いリードタイム。 |
| 分類ルールの変更 | 船舶は古いルールを適用しました。 | 船舶は新しい IACS 強度ルールにアップグレードする必要があります。 |
高品質のコンポーネントを調達しても、問題の半分しか解決できません。取り付け手順を無視すると、たとえ最高級の鋼であっても致命的な故障が発生します。実装を考慮すると、造船所のエンジニアはシャフトを極めて正確に取り扱う必要があります。
シャフトのアライメントのダイナミクスは、実装上の大きなリスクとなります。ラインベアリング全体にわたる不適切な荷重分散により、局所的な過度の摩擦が発生します。この摩擦により、必然的にベアリングのワイプやシャフトの傷が発生します。エンジニアは直線配置と合理的な配置のどちらかを選択する必要があります。直線アライメントは、小型で硬い船体のボートに適切に機能します。ただし、大型商船には合理的な調整が必要です。この高度な技術では、さまざまな貨物荷重の下で船体がどのように動的に曲がるかを考慮して軸受オフセットを事前に計算します。
ねじり振動と軸方向の振動は、別の隠れた危険をもたらします。原動機は明確なパルスで点火します。プロペラのブレードは、不均一な後流フィールドに遭遇します。これらの力によりドライブラインがねじれ、圧縮されます。中間シャフト間の質量弾性特性に不一致がある場合、 船舶用変速機シャフトと原動機との間で共振が発生します。この共振は、ギアの激しい打撃やシャフトの急速な疲労につながります。
このような振動障害を防ぐには、設置段階で厳格な緩和戦略を実施する必要があります。次の必須手順に従ってください。
フランジを嵌合する前に、包括的なギャップとサグの計算を実行します。これにより、予備的な位置合わせが正しいことが検証されます。
最終的な取り付け時に高度な光学式またはレーザー位置合わせツールを使用して、公差が 100 分の 1 ミリメートル以内に収まるようにします。
油圧ジャッキアップテストを実施して、各ラインベアリングにかかる実際の荷重を物理的に測定します。
ねじり振動解析 (TVA) を検証するために、RPM 範囲全体にわたる継続的な海上試験振動モニタリングを義務付けます。
不適格なサプライヤーをフィルタリングするには、厳格なベンダー評価フレームワークが必要です。重要な海洋インフラを扱う場合、検証されていない主張に頼るわけにはいきません。施設の技術的能力とこれまでの実績を体系的に評価する必要があります。
承認された候補リストにベンダーを追加する前に、いくつかの重要な機能を要求する必要があります。まず、船級協会の承認を確認します。完成品には、IACS メンバーの認証 (ABS、BV、DNV、LR、NK など) が添付されている必要があります。具体的には、3.2 材料証明書を要求します。 3.1 証明書には内部テストのみが含まれます。 3.2 証明書は、独立したクラスの検査員がテストに立ち会ったことを証明します。
次に、社内の試験施設を評価します。必須の検査には、目視、寸法、超音波 (UT)、および磁粉 (MT) 検査が含まれます。施設が NDT をアウトソーシングすると、リードタイムが数週間増加し、説明責任が複雑になります。第三に、加工公差を評価します。ベンダーは、数メートルの長さの重量鋼のカップリング嵌合とベアリングジャーナルに対して非常に厳しい寸法公差を達成できる能力を実証する必要があります。
適格なベンダーを特定したら、次のステップのアクションを速やかに実行してください。詳細な技術相談をリクエストしてください。製造可能性の審査のために、船舶の構造図と TVA レポートを提出してください。最後に、乾ドックのスケジュールを確定する前に、鍛造のリードタイムと材料の入手可能性を十分に確認してください。原材料が不足すると、計画された設置が容易に中断される可能性があります。
中間シャフトは依然として船舶の推進チェーンにおいて最も重要なリンクです。材料の完全性や加工精度に妥協が生じると、艦隊の可用性と船舶の安全性に直接影響します。堅牢なドライブトレインにより、スムーズな動力供給が保証され、高価なギアボックス コンポーネントが船体の動的なストレスから保護されます。
調達戦略を成功させるには、鋳造材よりも鍛造材を優先してください。検証済みの 3.2 材料証明書を要求することで、厳格な IACS 準拠を強制します。さらに、正確なカスタムエンジニアリングを通じて、既存の推進シャフトおよびプロペラシャフトパラメータとの正確な寸法統合を保証します。
海洋エンジニアや調達担当者の皆様には、次のステップに進んでいただくようお勧めいたします。技術図面、運用プロファイル、または TVA レポートを、選択したエンジニアリング チームと共有します。次回の乾ドックが完璧に進むよう、包括的な実現可能性評価と詳細なプロジェクトの見積もりをリクエストしてください。
A: プロペラ シャフトは、多くの船舶シャフト システムではテール シャフトとも呼ばれ、船尾に向かって伸びており、プロペラに直接接続されています。対照的に、中間シャフトは船内に留まり、推進シャフトとプロペラシャフトの間の接続シャフトとして機能します。この位置により、適切なアライメントとベアリングサポートを維持しながら、シャフトラインを介してトルクがスムーズに伝達されます。
A: 標準 IACS メンバー (ABS、DNV、ロイド レジスターなど) は厳格な規則を適用します。選択した階級協会は、鋼材のグレードと特定の鍛造プロセスを事前に承認する必要があります。さらに、有効な 3.2 材料証明書を発行するには、級検査員が最終的な非破壊検査 (NDT) を物理的に立ち会わなければなりません。
A: エンジニアは通常、一体型の鍛造フランジを使用して、中間シャフトを隣接する推進シャフトおよびプロペラ シャフト セクションに接続します。これらのフランジは、リーマ穴に油圧で取り付けられたボルトでしっかりと固定されます。応力の高い用途や狭い改造スペースの場合、エンジニアは代わりに油圧焼きばめカップリングを使用して安定したトルク伝達を確保することもあります。
A: 現実的なタイムラインは通常 12 ~ 24 週間です。この期間は、未加工の鋼ブロックの入手可能性、施設の重鍛造スケジュール、機械加工の複雑さ、船級協会の検査官が要求する必須の検査ホールドポイントに大きく依存します。


