
Просмотры: 0 Автор: Редактор сайта Время публикации: 29.06.2026 Происхождение: Сайт
Промежуточный вал является важным мостом между гребным валом и гребным валом в морской валопроводной линии. Когда компоненты вращаются с высокой скоростью под действием огромного крутящего момента, это соединение принимает на себя основную тяжесть механических сил. Неисправность или несоосность здесь могут привести к серьезному повреждению трансмиссии. Такие сбои могут привести к экстренной постановке судна в сухой док и нарушить график работы всего флота.
Инженерные команды сталкиваются с постоянной проблемой при оценке, определении и поиске высоконадежных систем. части морской двигательной системы . Вы должны руководствоваться строгими стандартами классификационного общества, установленными членами IACS. Одновременно вы должны сбалансировать увеличенное время выполнения закупок. Один-единственный дефект материала или ошибка обработки могут сорвать сложный проект судостроения или модернизации.
Мы предоставим комплексную структуру на этапе принятия решения, которая поможет вам справиться с этими жесткими требованиями. Вы узнаете, как правильно задавать промежуточные валы, оценивать выбор различных материалов и уверенно выбирать способных партнеров-производителей. Наше руководство раскрывает инженерное обоснование этого жизненно важного выбора трансмиссии.
Целостность материала определяет срок службы: кованый промежуточный вал обеспечивает превосходную усталостную прочность и выравнивание зеренной структуры по сравнению с альтернативными методами производства.
Соосность и интеграция не подлежат обсуждению: точная механическая обработка соединений вала судового редуктора и шеек подшипников необходима для предотвращения крутильной вибрации и преждевременного выхода подшипников из строя.
Кастомизация соответствует требованиям: заказ морского вала на заказ требует строгого соблюдения требований классификационных обществ (например, ABS, DNV, Lloyd's Register) в отношении ультразвукового контроля и сертификации материалов.
Оценка поставщиков требует технической осмотрительности: поставщики, включенные в короткий список, должны полагаться на свои собственные возможности неразрушающего контроля (НК), возможности штамповки и опыт работы с конкретными типами сосудов.
Механическая нагрузка на вал судна огромна. Первичный двигатель создает огромную вращательную силу. Промежуточный вал должен передавать этот максимальный крутящий момент непосредственно на гребной винт. Однако корпус корабля никогда не бывает полностью жестким. Океанские волны вызывают постоянные динамические изгибы. Мы называем это движение «подвисанием и провисанием». Вал должен передавать мощность, одновременно поглощая динамические прогибы корпуса и кратковременные пиковые нагрузки.
Команды инженеров оценивают эксплуатационный успех этого компонента с помощью строгих критериев производительности. Вы не можете пойти на компромисс по этим критериям, не рискуя безопасностью всего судна.
Нулевые сбои в передаче крутящего момента: компонент должен выдерживать постоянные реверсивные нагрузки во время маневров, таких как столкновение назад, не поддаваясь.
Минимальная передача вибрации на конструкцию корпуса: чрезмерная вибрация повреждает подшипники строп и ставит под угрозу комфорт экипажа.
Соответствие анализу крутильных колебаний (TVA) конкретного судна: Массо-упругие свойства должны соответствовать системе, чтобы предотвратить разрушительный резонанс.
Понимание точного размещения системы жизненно важно для правильной спецификации. Инженеры размещают этот компонент между гребным валом и карданным валом. На переднем конце он соединяется с гребным валом; на кормовом конце он соединяется с гребным валом, который во многих схемах морских валов также называется хвостовым валом. По всей длине специальные подшипники поддерживают его вес. Такое центральное расположение делает его основой трансмиссии.
Распространенной ошибкой при модернизации является игнорирование изменения жесткости современных корпусов. Когда вы модернизируете двигатель, новый профиль крутящего момента меняет поведение вала. Вы должны пересмотреть распределение подшипников всей линии, чтобы убедиться, что вал остается правильно поддерживаемым при новых динамических нагрузках.
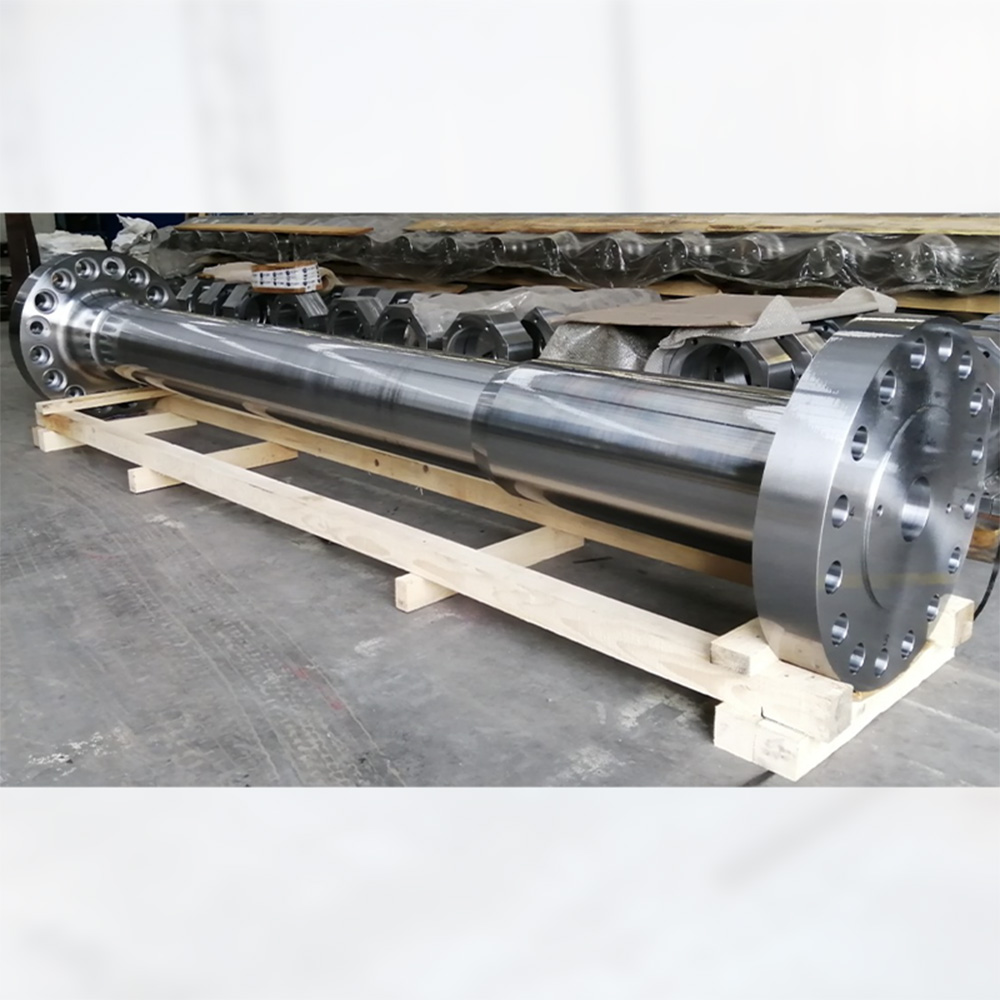
При выборе материалов для крупномасштабного морского применения инженеры в первую очередь сравнивают различные методы изготовления стали. Хотя литье обеспечивает экономическое преимущество для изделий сложной формы, оно создает серьезные структурные уязвимости. Современные морские классификационные общества отдают предпочтение ковке для критически важных компонентов трансмиссии.
Ковка остается окончательным отраслевым стандартом по двум основным структурным причинам. Во-первых, этот процесс оптимизирует поток зерна. Тяжелые гидравлические прессы деформируют горячую сталь. Этот процесс точно выравнивает внутреннее зерно металла с физической формой вала. Такое выравнивание максимизирует структурную целостность при постоянном вращательном напряжении. Во-вторых, ковка резко снижает внутреннюю пористость. Он устраняет внутренние пустоты и газовые карманы, характерные для альтернатив из литой стали.
Указание Кованый промежуточный вал требует оценки различных марок стали в зависимости от мощности вашего двигателя и применения судна. Вы должны сбалансировать требуемую прочность на разрыв и прочность материала.
| Марка материала | Тип | Типичная прочность на разрыв (МПа) | Оптимальный сценарий применения |
|---|---|---|---|
| С45/С45С | Углеродистая сталь | 580 - 700 | Стандартные коммерческие суда, балкеры, среда с низким уровнем стресса. |
| 34CrNiMo6 | Легированная сталь | 900 - 1100 | Высокоскоростные паромы, военные корабли, машины с высоким крутящим моментом, требующие усталостной прочности. |
| 42CrMo4 | Легированная сталь | 850 - 1000 | Суда ледового класса, которым необходима повышенная ударная вязкость при низких температурах. |
Обеспечение качества представляет собой основу надежности при морских закупках. Вы должны требовать от своего партнера-производителя полной прослеживаемости. Эта прозрачность начинается с происхождения расплава сырья. Он распространяется на подробные записи термообработки, показывающие точные кривые закалки и отпуска. Наконец, сторонний металлургический анализ должен подтвердить окончательные механические свойства. Без этих документов инспектор классификационного общества отклонит компонент.
Команды по закупкам часто спорят о том, достаточны ли готовые размеры или требуется индивидуальное проектирование. Вы должны основывать это решение на нескольких ключевых параметрах оценки, включая пределы интеграции, правила классификации и эксплуатационные профили судна.
Определенные сценарии строго диктуют требования к настройке. Модернизация судов представляет собой наиболее распространенную проблему. Выходные характеристики старых коробок передач редко соответствуют размерам фланцев современных хвостовых валов. Обычай Соединительный вал силовой установки плавно перекрывает этот размерный зазор. Высокопроизводительные суда или суда ледового класса также требуют специального проектирования. Эти суда требуют увеличенной толщины фланцев и более широких переходных радиусов. Эти специфические геометрические изменения смягчают опасные концентрации напряжений во время сильных ледяных ударов.
Когда вы заказываете Изготовленный на заказ морской вал , вы должны тщательно проверить несколько проектных спецификаций на этапе разработки. Ошибка в одном размере портит процесс установки.
Размеры соединительного фланца: Оцените, обеспечивают ли встроенные кованые фланцы лучшую жесткость, чем муфты с гидравлической установкой, для вашего конкретного профиля крутящего момента.
Расположение основных опорных подшипников: убедитесь, что допуски на качество поверхности соответствуют строгим значениям Ra (обычно Ra 0,8 или выше). Такая точная обработка сохраняет гидродинамическую масляную пленку, необходимую для предотвращения истирания подшипников.
Конфигурации отверстий для болтов. Укажите рассверленные отверстия для болтов с гидравлической установкой. Если вы допустите чрезмерный зазор в отверстиях для болтов, крепежные детали будут срезаться при реверсивной нагрузке.
Ниже приведена краткая справочная таблица, обобщающая матрицу решений для стандартного и индивидуального поиска поставщиков.
| Фактор принятия решения | Стандартная конструкция | Индивидуальная конструкция |
|---|---|---|
| Возраст судна | Новые сборки с соответствующими OEM-компонентами. | Проекты модернизации и модернизации среднего срока службы. |
| Операционная среда | Открытая вода, умеренный климат. | Районы ледового класса, тяжелое море. |
| Чувствительность к времени выполнения заказа | Сокращение окна закупок. | Более длительное время выполнения приемлемо для точной подгонки. |
| Изменения в правилах классификации | Судно подчиняется старым правилам. | Судно должно перейти на новые правила прочности IACS. |
Приобретение качественного компонента решает только половину проблемы. Даже самая лучшая сталь выйдет из строя, если игнорировать протоколы установки. Из соображений реализации инженеры верфи должны обращаться с валом с предельной точностью.
Динамика центровки валов представляет собой серьезный риск внедрения. Неправильное распределение нагрузки на линейные подшипники приводит к чрезмерному локальному трению. Это трение неизбежно приводит к затиранию подшипников и задиров на валу. Инженерам приходится выбирать между прямолинейным и рациональным выравниванием. Прямолинейное выравнивание подходит для небольших лодок с жестким корпусом. Однако крупные коммерческие суда требуют рационального выравнивания. Эта передовая технология предварительно рассчитывает смещение подшипников, чтобы учесть динамические изгибы корпуса при различных грузовых нагрузках.
Крутильная и осевая вибрация представляют еще одну скрытую опасность. Первичный двигатель срабатывает отчетливыми импульсами. Лопасти винта сталкиваются с неровными кильватерными полями. Эти силы скручивают и сжимают трансмиссию. Если существуют несоответствия массо-упругих свойств между промежуточным валом, Вал морской коробки передач и первичный двигатель вызывают резонанс. Этот резонанс приводит к сильному удару шестерни или быстрой усталости вала.
Вы должны применять строгие стратегии смягчения последствий на этапе установки, чтобы предотвратить эти сбои вибраций. Выполните следующие обязательные процедуры:
Перед соединением фланцев выполните комплексные расчеты зазоров и провисаний. Это подтверждает правильность предварительного выравнивания.
Используйте передовые оптические или лазерные инструменты для выравнивания во время окончательной установки, чтобы обеспечить соблюдение допусков в пределах сотых долей миллиметра.
Проведите гидравлические испытания на подъем домкратом, чтобы физически измерить фактическую нагрузку, действующую на каждый линейный подшипник.
Обеспечьте непрерывный мониторинг вибрации во время ходовых испытаний во всем диапазоне оборотов для проверки результатов анализа крутильных колебаний (TVA).
Фильтрация неквалифицированных поставщиков требует жесткой системы оценки поставщиков. Имея дело с критически важной морской инфраструктурой, вы не можете позволить себе полагаться на непроверенные утверждения. Вы должны систематически оценивать технические возможности объекта и его исторический опыт.
Прежде чем добавлять поставщика в утвержденный список, вам необходимо запросить несколько основных возможностей. Сначала проверьте их одобрение классификационного общества. Готовый продукт должен сопровождаться сертификатами члена IACS (такими как ABS, BV, DNV, LR или NK). В частности, потребуйте сертификат на материал 3.2. Сертификат 3.1 предполагает только внутреннее тестирование. Сертификат 3.2 подтверждает, что испытания проводил независимый инспектор класса.
Во-вторых, оцените их собственные испытательные мощности. Обязательные проверки включают визуальный, размерный, ультразвуковой (УЗК) и магнитопорошковый (МТ) контроль. Если учреждение передает свой неразрушающий контроль на аутсорсинг, это увеличивает время выполнения работ на несколько недель и усложняет подотчетность. В-третьих, оцените их допуски на обработку. Поставщик должен продемонстрировать способность достигать чрезвычайно жестких допусков на размеры для посадок муфт и шеек подшипников на многометровых отрезках тяжелой стали.
Как только вы определите квалифицированного поставщика, незамедлительно выполните следующие действия. Запросите подробную техническую консультацию. Отправьте структурные чертежи вашего судна и отчеты TVA для проверки технологичности. Наконец, заблаговременно подтвердите сроки изготовления штамповки и наличие материалов, прежде чем окончательно составить график строительства в сухом доке. Нехватка сырья может легко сорвать запланированную установку.
Промежуточный вал остается наиболее важным звеном в двигательной цепи судна. Любые компромиссы в целостности материала или точности обработки напрямую влияют на доступность флота и безопасность судна. Прочная трансмиссия обеспечивает плавную передачу мощности и защищает дорогостоящие компоненты коробки передач от динамических нагрузок на корпус.
Чтобы добиться успеха в своей стратегии закупок, отдавайте предпочтение кованым материалам, а не литым альтернативам. Обеспечьте строгое соблюдение требований IACS, потребовав проверенных сертификатов на материалы 3.2. Кроме того, обеспечьте точную интеграцию размеров с существующими параметрами гребного вала и гребного вала посредством точного индивидуального проектирования.
Мы приглашаем морских инженеров и специалистов по закупкам сделать следующий шаг. Поделитесь своими техническими чертежами, эксплуатационными профилями или отчетами TVA с выбранной вами командой инженеров. Запросите комплексную технико-экономическое обоснование и подробное ценовое предложение проекта, чтобы обеспечить безупречное проведение следующего докования.
Ответ: Вал гребного винта, также известный как хвостовой вал во многих системах морских валов, проходит к корме и соединяется непосредственно с гребным винтом. Напротив, промежуточный вал остается внутри и действует как соединительный вал между гребным валом и гребным валом. Такое положение позволяет плавно передавать крутящий момент через линию вала, сохраняя при этом правильное выравнивание и опору подшипника.
Ответ: Стандартные члены IACS (такие как ABS, DNV или Lloyd's Register) применяют строгие правила. Выбранное классовое общество должно предварительно утвердить марку стали и конкретный процесс ковки. Кроме того, инспектор класса должен физически присутствовать при окончательном неразрушающем контроле (NDT), чтобы выдать действительный сертификат материала 3.2.
Ответ: Инженеры обычно соединяют промежуточный вал с соседними секциями гребного вала и карданного вала с помощью цельных кованых фланцев. Они плотно фиксируют эти фланцы с помощью болтов с гидравлической установкой в расширенных отверстиях. Для приложений с высокими нагрузками или ограниченного пространства для модернизации инженеры могут альтернативно использовать гидравлические термоусадочные муфты для обеспечения стабильной передачи крутящего момента.
Ответ: Реальные сроки обычно варьируются от 12 до 24 недель. Эта продолжительность во многом зависит от наличия блоков из необработанной стали, графика тяжелой ковки на предприятии, сложности обработки и обязательных контрольных точек, требуемых инспектором классификационного общества.


