| Verfügbarkeit: | |
|---|---|
| Menge: | |
Der gerillte, gehärtete Ölversorgungsring ist eine unersetzliche Kernkomponente des Drucklagers in Schiffsantriebssystemen. Er arbeitet mit Druckwellen, Lagerpolstern und Schmiersystemen zusammen, um einen stabilen, gleichmäßigen Ölfilm zwischen rotierenden Wellen und Lagerarbeitsflächen zu bilden. Als spezieller Hochleistungs-Ölversorgungsring für rotierende Hochgeschwindigkeitsmaschinen ist dieses Produkt so konzipiert, dass es unter Betriebsbedingungen mit extrem hohen Geschwindigkeiten und hoher Belastung eine gleichmäßige Schmierung liefert, Reibung und abnormalen Verschleiß effektiv reduziert und die Lebensdauer von Drucklagern und unterstützenden Wellensystemen erheblich verlängert. Unser präzisionsgefertigter rotierender Ölring für Schiffsdrucklager entspricht vollständig den internationalen Standards der Schiffstechnik und kann an die anspruchsvollsten Arbeitsumgebungen angepasst werden.
Die präzise gerillte Struktur unseres Ölversorgungsrings für Hochgeschwindigkeitsmaschinen sorgt für eine gleichmäßige Ölverteilung auch bei Drehzahlen von bis zu 15.000 U/min, wodurch Ölfilmbrüche vermieden werden und eine kontinuierliche Schmierung des Lagerarbeitsbereichs gewährleistet wird.
Durch professionelle Oberflächenhärtungsverfahren erreicht der Ölring eine Oberflächenhärte von 45 HRC-58 HRC, wodurch er abrasivem Verschleiß durch langfristige Hochgeschwindigkeitsrotation wirksam widersteht und die Dimensionsstabilität über Zehntausende Betriebsstunden hinweg aufrechterhält.
Das Produkt verfügt über gezielte Korrosionsschutzeigenschaften, passt sich an die feuchte, salzreiche Meeresumgebung an und gewährleistet eine stabile Leistung auch bei langfristiger Einwirkung von Meerwasserdampf.
Parameter |
Standardwert |
Innendurchmesserbereich |
80 mm × 1200 mm |
Kernmaterial |
Hochfester legierter Stahl / korrosionsbeständiger Stahl |
Oberflächenhärte |
45HRC × 58HRC (nach dem Härten) |
Rillenstruktur |
Kundenspezifisches Präzisions-Rillendesign |
Maximal anwendbare Drehzahl |
15000 U/min |
Rundheitstoleranz |
≤0,005 mm |
Oberflächenrauheit |
Ra ≤0,4μm |
Zerstörungsfreie Prüfung |
100 % konform mit Ultraschallprüfungen (UT). |
Dieser Versorgungsring für gehärtetes Öl eignet sich hauptsächlich für Schiffsantriebssysteme, rotierende Hochgeschwindigkeits-Industrieanlagen, Dampfturbinen, Gasturbinen, Wasserkraftwerke und Hochleistungskompressoren. Es ist speziell für die Schiffstechnik, Hochseeschiffe, Offshore-Plattformen und Hochgeschwindigkeits-Stromerzeugungsanlagen optimiert und erfüllt die strengen Anforderungen eines langfristigen Dauerbetriebs in rauen Industrie- und Meeresumgebungen.
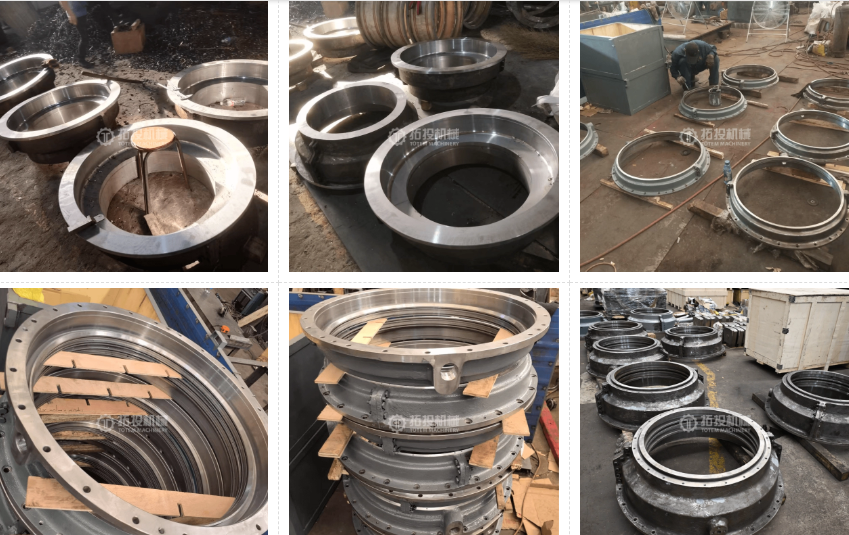
Als Grundmaterial wählen wir hochfesten legierten Stahl oder korrosionsbeständigen Stahl mit professioneller Rostschutzbehandlung auf der Oberfläche. Der Bearbeitungsprozess konzentriert sich auf die strenge Kontrolle der Maßgenauigkeit, Rundheit und Oberflächenrauheit der Innenbohrung und der Ölnuten. Dabei werden Präzisionsbohr-, CNC-Schleif- und Oberflächenhärtungsprozesse eingesetzt, um eine gleichmäßige Ölverteilung und eine stabile Passung mit dem Axiallagersystem sicherzustellen. Jeder Prozess unterliegt einer prozessübergreifenden Maßüberwachung, um Bearbeitungsabweichungen zu vermeiden.
Wir bieten kundenspezifische Konstruktion und Herstellung von gerillten Ölversorgungsringen basierend auf verschiedenen Schiffstypen, Wellendurchmessern und Lastbedingungen. Zusätzlich zu einzelnen Ölringprodukten können wir auch einen kompletten Satz von Kernkomponenten für Schiffsantriebssysteme herstellen, einschließlich Druckwellen, Drucklagerbaugruppen, Zwischenwellen, Gleitlagerbaugruppen und Propellerwellenbaugruppen, und bieten so eine Komplettlösung von einzelnen Komponenten bis zum gesamten Antriebswellensystem.
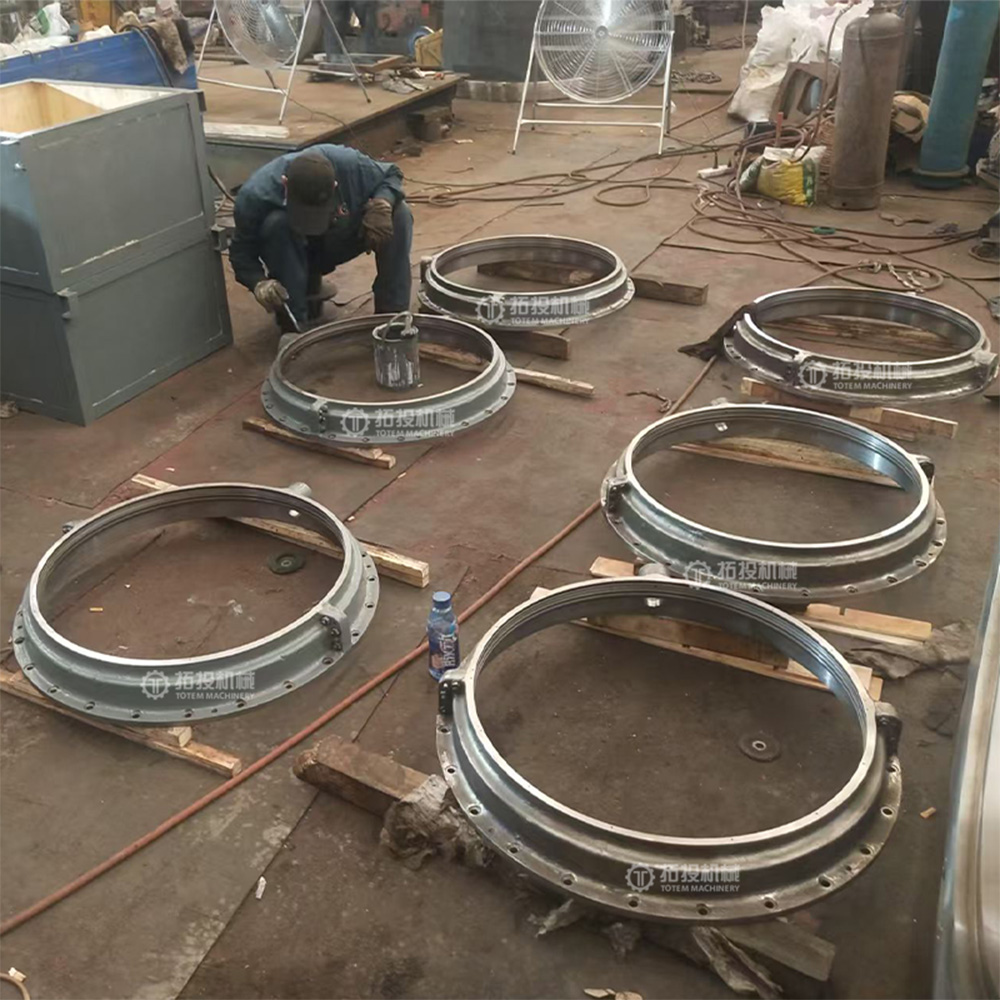
Nach der Bearbeitung wird jede Ölerscheibe einer strengen Qualitätsprüfung unterzogen. Dazu gehören Messungen der Maß- und Passgenauigkeit, Prüfungen der Oberflächenqualität, Ultraschallprüfungen (UT) und die Prüfung der Rostschutzbeschichtung, um sicherzustellen, dass der rotierende Ölring auch bei längerer Einwirkung von Meerwasser eine stabile Leistung behält.
Unsere Ölringe basieren auf ausgereiften Bearbeitungsprozessen und Inspektionssystemen und erfüllen die Anforderungen von Axiallagern für verschiedene Schiffstypen und Betriebsbedingungen mit hoher Belastung. Produkte können nach Zeichnungen hergestellt oder individuell an die Anwendungsanforderungen verschiedener Axiallagersysteme angepasst werden.
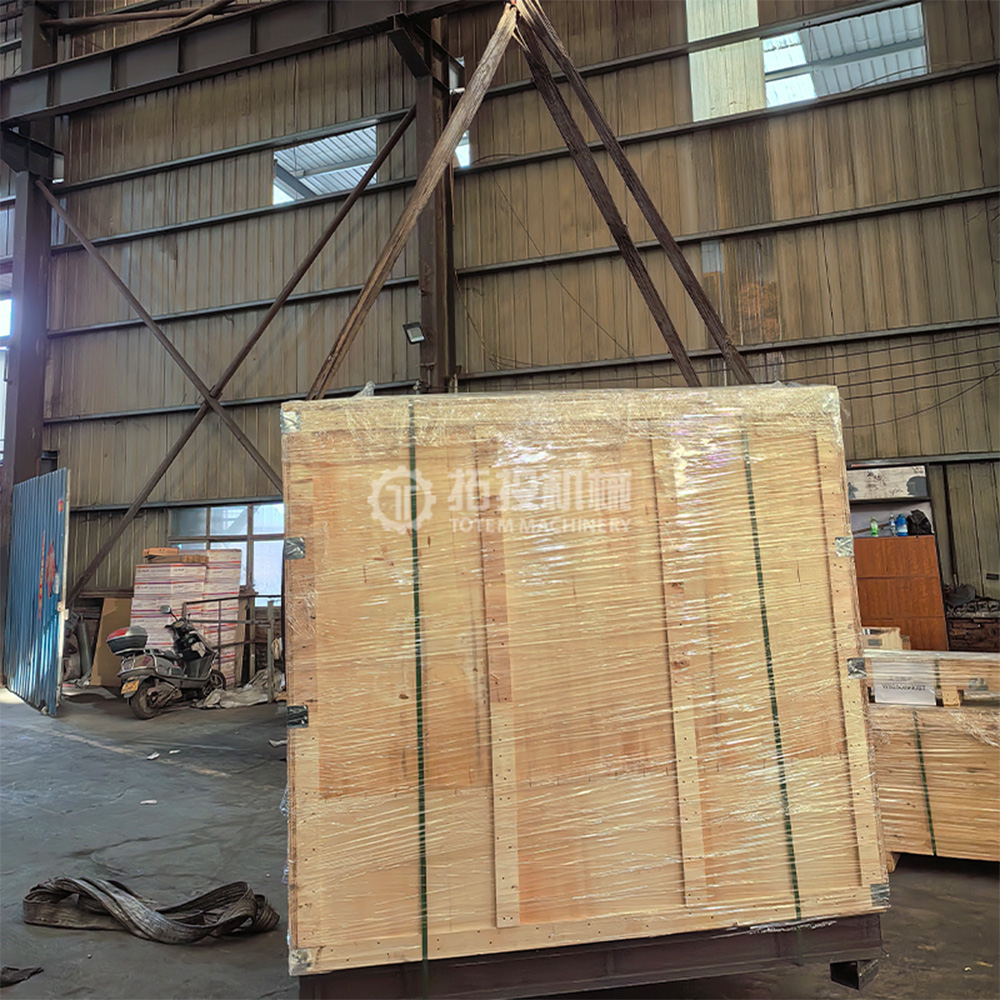
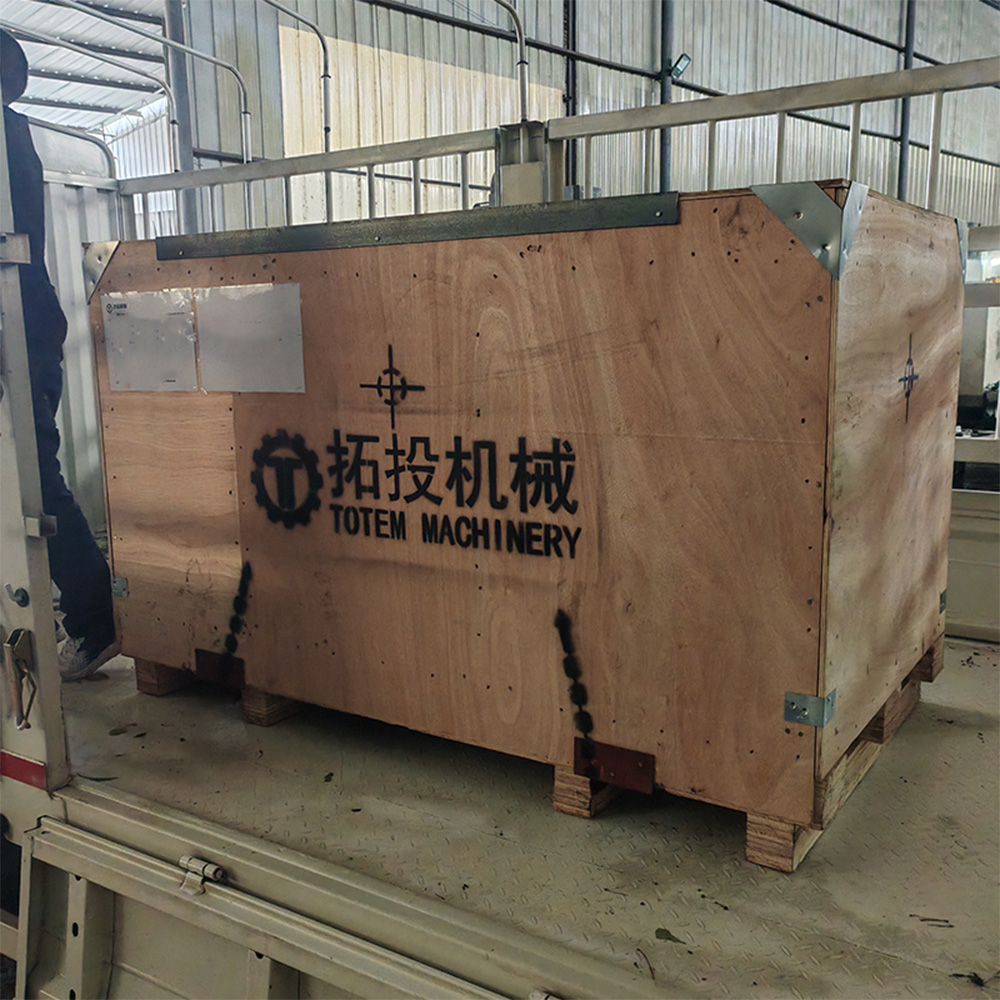
Alle kritischen Oberflächen des Produkts sind mit Rostschutzöl beschichtet und mit VCI-Korrosionsschutzpapier umwickelt, um Luft und Feuchtigkeit zu isolieren. Das Produkt wird mit maßgeschneiderten Positionierungsblöcken in der Verpackung befestigt und von Perlbaumwoll- und Schaumstoffpolstermaterialien umgeben, um Vibrationen und Stöße zu absorbieren. Die Außenverpackung besteht aus verstärkten Exportholzkisten, die für den Seetransport über große Entfernungen geeignet sind, und kann je nach Kundenwunsch mit Handhabungsmarkierungen wie Hebepunkten und Feuchtigkeitsschutzschildern versehen werden.
TOTEM MACHINERY verfügt über ausgereifte Bearbeitungsprozesse und ein vollständiges Qualitätskontrollsystem sowie jahrelange Erfahrung in der Unterstützung von Herstellern von Schiffstechnik und Hochleistungsgeräten. Unsere Ölringe erfüllen die Anforderungen verschiedener Schiffstypen und Hochlastbetriebsbedingungen vollständig und unterliegen während des gesamten Produktionszyklus einer strengen Qualitätskontrolle. Wir bieten maßgeschneiderte Lösungen aus einer Hand, professionellen technischen Support und stabile Lieferfähigkeiten und werden so zu einem vertrauenswürdigen langfristigen Partner für Industriekunden weltweit.
Diagnostizieren Sie den Verschleiß am Kreuzkopf des Kolbenkompressors, um kostspielige Ausfallzeiten zu vermeiden. Master-Freigabeinspektionen und Reparatur- vs. Ersatzstrategien.
Die Auswahl des Kolbenkompressor-Zylindermaterials ist für die Sicherheit und die Lebenszykluskosten von entscheidender Bedeutung. In diesem Artikel werden drei Gussfamilien verglichen: Eisen (grau/duktil), Stahl (Kohlenstoff/niedrig legiert) und Edelstahl (austenitisch CF8M/CF3M, martensitisch 17-4PH). Es untersucht Festigkeit, Härte, Wärmeleitfähigkeit, Ausdehnung, Selbstschmierung, Korrosionsbeständigkeit, Schweißbarkeit und Fehlerarten (Verschleiß, Korrosion, Rissbildung, Kriechen).
In diesem Artikel wird die Herstellung kleiner Kurbelwellen für Kolbenkompressoren analysiert. Diese Kernkomponenten halten Wechselbelastungen über 200 MPa, Drehzahlen bis 3000 U/min, einem dünnen Ölfilm und Temperaturen von -20 bis 80 °C stand. Bei der Materialauswahl liegt der Schwerpunkt auf 40CrNi2MoA für die Ermüdungsfestigkeit, wobei 42CrMo eine wirtschaftliche Alternative darstellt. Der Prozess umfasst Gesenkschmieden (Verhältnis >=3), Abschrecken/Anlassen auf 28–34 HRC Kern, Oberflächenhärten auf 54–58 HRC und Präzisionsbearbeitung auf IT7, Ra <=0,4 μm. Die Qualitätskontrolle umfasst Abmessungen, Härte, MPI, UT mit dreistufiger Prüfung. Die Fehlervermeidung zielt auf Ermüdung, Verschleiß, Rissbildung und Unwucht ab. Eine Fallstudie erzielte eine Ausbeute von 99,5 %. Bei der Kostenaufschlüsselung ist die Zerspanung der größte Anteil; Chargenoptimierung und endkonturnahes Schmieden senken die Kosten. Zu den Trends gehören Laserhärten, 3D-Reparatur, In-Prozess-Sensorik, Verbundwerkstoffe und grüne Abschreckmittel. Die Null-Fehler-Produktion integriert Materialien, Wärmebehandlung, Präzisionsbearbeitung und Qualitätsmanagement für einen zuverlässigen Kompressorbetrieb.
Professionelle Anleitung zum Gießen und Zusammenbauen von Kolbenkompressor-Zylinderblöcken. Behandelt wichtige Gussschwierigkeiten, systematische Prozesslösungen, Herausforderungen bei der Kernmontage und strenge Testverfahren, um eine stabile und zuverlässige Zylinderleistung unter industriellen Betriebsbedingungen sicherzustellen.
Die Kolbenstange in einem Kolbenkompressor verbindet den Kreuzkopf mit dem Kolbenkopf und überträgt die Axialkraft bei jedem Kompressionszyklus. Wenn es ausfällt, stoppt der Kompressor.
Der Kompressorzylinder ist das druckführende Herzstück eines Kolbenkompressors. Es enthält die Kompressionskammer, führt den Kolben und dichtet bei jedem Zyklus gegen Hochdruckgas ab. Da die Kolbenringe gegen die Zylinderbohrung gleiten, ist Verschleiß unvermeidlich.
Der Kreuzkopf sitzt zwischen der Pleuelstange und der Kolbenstange in einem Kolbenkompressor.
Erfahren Sie, wie Sie Axiallager auswählen, um axiale Verschiebungen, Ausfallzeiten und Schäden am Antriebsstrang zu vermeiden. Vergleichen Sie Belastungs-, Geschwindigkeits- und Schmiergrenzen.
Passen Sie Schub- und Gleitlager an radiale und axiale Belastungen an, um Rotorabstürze und Ausfallzeiten zu vermeiden. Experten-Auswahlleitfaden für Ingenieure.
Verhindern Sie Ausfälle von Propellerwellenlagern. Lernen Sie Öl- und Wasserschmierung, Dimensionierung und Ausrichtung kennen, um die Schiffszuverlässigkeit zu erhöhen und Ausfallzeiten zu reduzieren.
Vergleichen Sie Festpropeller und Verstellpropeller für Schiffsantriebe. Passen Sie das Betriebsprofil, die Manövrierfähigkeit und die Wartungsanforderungen Ihres Schiffes an.
Erfahren Sie, wie Sie Schiffslagergehäuse bewerten – von den Materialien bis zur zerstörungsfreien Prüfung –, um Wellenfehlausrichtungen und kostspielige Antriebsausfälle zu verhindern.
Reparieren oder ersetzen Sie Ihre Schiffspropellerwelle? Erhalten Sie fachkundige Beratung zu Diagnose, NDT-Prüfung und Ausrichtung, um kostspielige Ausfälle zu vermeiden.
Vermeiden Sie einen Ausfall der Schiffspropellerwelle. Lernen Sie drehmomentbasierte Dimensionierung, Aquamet 22-Materialien und präzise Bearbeitungsspezifikationen für langfristige Zuverlässigkeit kennen.
Verwechselt zwischen Schiffspropellerwelle und Heckwelle? Lernen Sie die wichtigsten Unterschiede, Materialspezifikationen und Inspektionstipps kennen, um kostspielige Ausfälle auf See zu vermeiden.
Vermeiden Sie kostspielige Ausfallzeiten Ihrer Schiffsflotte. Beherrschen Sie die Auswahl des Stevenrohrlagers, verwalten Sie Spieltoleranzen und verringern Sie den Wellenverschleiß.
Vermeiden Sie kostspielige Trockendockfahrten und Umweltstrafen. Erfahren Sie, wie Sie Stevenrohrlager, Dichtungen und Schmiersysteme für Schiffe auswählen und warten.
In diesem Artikel wird eine technische Analyse des Schweißens von Stahlkonstruktionen für Autokipper vorgestellt, die wechselnden Belastungen und Ermüdungserscheinungen über Millionen von Zyklen ausgesetzt sind. Der Strukturteil beschreibt die wichtigsten tragenden Komponenten. Der Abschnitt zum Schweißprozess befasst sich mit den Anforderungen an die Verfahrensqualifikation, dem Wärmezyklusmanagement und der Wärmebehandlung nach dem Schweißen sowie der Verformungskontrolle durch symmetrische Schweißsequenzen und Werkzeuge zur Gegenverformung. Die Parametermatrizen bieten Referenzwerte für Stumpf- und T-Verbindungen verschiedener Dicken sowie eine auf dem Kohlenstoffäquivalent basierende Kurzreferenztabelle für das Vorwärmen. Die Qualitätsprüfung umfasst eine 100-prozentige Sichtprüfung, zerstörungsfreie Prüfungen, Prüfungen der mechanischen Eigenschaften an Produktprüfplatten, Maßprüfungen auf Wölbung und Ebenheit sowie Beschichtungsprüfungen zum Korrosionsschutz. Das Papier konsolidiert systematisch den technischen Rahmen für das Schweißen von Stahlkonstruktionen von Autokippern und dient als Referenz für Praktiker in der Industrie.
Kompressorventile steuern den Einlass und Auslass von Gas in jedem Kompressionszyklus. Sie öffnen und schließen sich hunderte oder tausende Male pro Minute, angetrieben durch Druckunterschiede und nicht durch externe Betätigung.
Große Industriekomponenten verursachen Bearbeitungsprobleme, die bei kleineren Maßstäben selten auftreten.