
Please Choose Your Language
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-08-09 उत्पत्ति: साइट
समुद्री मध्यवर्ती शाफ्ट बीयरिंग की विफलता शायद ही कभी एक पृथक दोष से शुरू होती है। खराब तेल आपूर्ति के कारण तापमान में वृद्धि हो सकती है, लेकिन यह शाफ्ट बेयरिंग के गलत संरेखण के कारण अत्यधिक स्थानीय लोडिंग का भी संकेत दे सकता है। सफेद धातु की क्षति प्रत्यक्ष विफलता हो सकती है जबकि प्रतिकूल असर प्रतिक्रिया अंतर्निहित कारण बनी हुई है। इसलिए प्रभावी निदान में प्रत्येक लक्षण का अलग से इलाज करने के बजाय तापमान, स्नेहन स्थिति, बीयरिंग संपर्क, शाफ्ट जर्नल स्थिति और शाफ्ट-लाइन संरेखण को जोड़ना होता है। इसका उद्देश्य न केवल क्षतिग्रस्त घटक की पहचान करना है, बल्कि यह भी निर्धारित करना है कि किस कारण से इसकी परिचालन स्थितियाँ अस्वीकार्य हो गईं।
इंटरमीडिएट बेयरिंग का अधिक गर्म होना अक्सर पहला संकेत होता है कि हाइड्रोडायनामिक स्थिति बदल गई है। सामान्य ऑपरेशन के दौरान, शाफ्ट रोटेशन एक चिकनाई फिल्म विकसित करता है जो जर्नल को असर वाली कामकाजी सतह से अलग करता है। यदि फिल्म की मोटाई अपर्याप्त हो जाती है, तो घर्षण बढ़ जाता है और असर का तापमान बढ़ सकता है। मिसलिग्न्मेंट विशेष रूप से महत्वपूर्ण है क्योंकि यह असर वाले भार को एक किनारे की ओर केंद्रित कर सकता है, चिकनाई वाली फिल्म को परेशान कर सकता है, और अंततः शाफ्ट और असर वाली सतह के बीच सीधे संपर्क की अनुमति दे सकता है।
हालाँकि, अकेले तापमान से कारण की पहचान नहीं होती है। निदानात्मक मूल्य इसके पैटर्न से आता है। रखरखाव के बाद तेजी से वृद्धि असेंबली, क्लीयरेंस, तेल-आपूर्ति, या संरेखण समस्याओं की ओर इशारा कर सकती है। लंबी अवधि में क्रमिक वृद्धि के साथ प्रगतिशील टूट-फूट, संदूषण, बदलती परिचालन स्थितियां या भार वितरण में गिरावट हो सकती है। प्रभावित बियरिंग की उसकी पिछली प्रवृत्ति और अन्य शाफ्ट-लाइन बियरिंग्स के साथ तुलना करना आमतौर पर एकल तापमान रीडिंग को विफलता के प्रमाण के रूप में मानने से अधिक उपयोगी है।
अन्य चेतावनी संकेतों में असामान्य कंपन, असामान्य शोर, स्नेहक उपस्थिति में परिवर्तन, धातु का मलबा, स्थानीयकृत तेल मलिनकिरण, लोड परिवर्तन के दौरान अस्थिर तापमान और जर्नल स्कोरिंग के साक्ष्य शामिल हैं। एक बार जब सीधा सतह संपर्क विकसित हो जाता है, तो क्षति बेयरिंग से लेकर शाफ्ट जर्नल तक फैल सकती है, जिससे घिसाव के निशान, टेपर, अंडाकारता और ख़राब सतह की स्थिति पैदा हो सकती है।
ए समुद्री जर्नल बियरिंग हाइड्रोडायनामिक संचालन को बनाए रखने के लिए नियंत्रित ज्यामिति, सतह की स्थिति, स्नेहन और उचित शाफ्ट समर्थन पर निर्भर करता है। इसलिए, एक तापमान अलार्म को सिस्टम-स्तरीय जांच को ट्रिगर करना चाहिए न कि यह धारणा कि केवल असर सामग्री ही विफल हो गई है।
अधिकांश समुद्री मध्यवर्ती शाफ्ट बीयरिंग विफलता जांच को तीन परस्पर जुड़े कारणों के आसपास आयोजित किया जा सकता है: प्रभावी स्नेहन की हानि, प्रतिकूल शाफ्ट संरेखण, और असामान्य बीयरिंग भार। समस्या की शुरुआत कोई भी कर सकता है, जबकि अन्य अक्सर इसे बढ़ा देते हैं।
एक हाइड्रोडायनामिक बियरिंग के लिए घूर्णन जर्नल और बियरिंग सतह के बीच अलगाव स्थापित करने के लिए पर्याप्त स्नेहक वितरण और उपयुक्त परिचालन स्थितियों की आवश्यकता होती है। प्रतिबंधित मार्ग, अपर्याप्त आपूर्ति, संदूषण, अनुपयुक्त स्नेहक स्थिति, या परिसंचरण में रुकावट फिल्म की भार वहन करने की क्षमता को कम कर सकती है।
महत्वपूर्ण नैदानिक अंतर तेल आपूर्ति विफलता और अन्यथा उपलब्ध स्नेहन के तहत तेल-फिल्म विफलता के बीच है । तेल आवास में मौजूद हो सकता है जबकि ऑपरेटिंग फिल्म अभी भी अपर्याप्त है क्योंकि स्थानीय दबाव और निकासी की स्थिति बदल गई है। यही कारण है कि केवल तेल के स्तर की पुष्टि करने से जांच से चिकनाई समाप्त नहीं हो जाती है।
जल प्रदूषण तेल-समर्थित असर प्रणाली की प्रभावशीलता को भी कम कर सकता है। स्नेहक प्रकार या परिचालन स्थिति में परिवर्तन शाफ्ट-लाइन व्यवहार के साथ-साथ स्नेहन प्रदर्शन को भी बदल सकता है, इसलिए तापमान डेटा के साथ रखरखाव इतिहास की समीक्षा की जानी चाहिए।
शाफ्ट बियरिंग के गलत संरेखण से यह बदल जाता है कि शाफ्ट को बियरिंग के माध्यम से कैसे सहारा दिया जाता है। इच्छित कार्य क्षेत्र पर प्रतिक्रिया वितरित करने के बजाय, भार एक क्षेत्र की ओर केंद्रित हो सकता है। स्थानीय दबाव बढ़ जाता है, तेल फिल्म कम स्थिर हो जाती है, घर्षण बढ़ जाता है, और मध्यवर्ती बीयरिंग का अत्यधिक ताप हो सकता है।
जहाज के पूरे सेवा जीवन के दौरान संरेखण आवश्यक रूप से तय नहीं होता है। पतवार विक्षेपण, लोडिंग स्थिति, गिट्टी व्यवस्था, संशोधन, परिचालन प्रोफ़ाइल में परिवर्तन, और शाफ्ट-लाइन घटक स्थिति बीयरिंग और शाफ्ट के बीच संबंध को बदल सकती है। इसलिए जहाज के जीवन में पहले स्थापित स्थैतिक संरेखण संदर्भ वास्तविक परिचालन व्यवहार का पूरी तरह से प्रतिनिधित्व नहीं कर सकते हैं।
यह बताता है कि शाफ्ट-लाइन संरेखण की जांच किए बिना क्षतिग्रस्त बीयरिंग को बार-बार बदलने से बार-बार विफलता क्यों हो सकती है। उच्च तापमान और समय से पहले बियरिंग बदलना स्वतंत्र बियरिंग दोष के बजाय एक अनसुलझे संरेखण समस्या के लक्षण हो सकते हैं।
प्रतिकूल दबाव सांद्रता पैदा किए बिना बेयरिंग को रेडियल भार उठाना चाहिए। यदि शाफ्ट-लाइन लोड वितरण उस पर बहुत अधिक प्रतिक्रिया करता है - या आसन्न बेयरिंग को बहुत कम ले जाता है, तो एक बेयरिंग आयामी रूप से सही हो सकती है, फिर भी खराब तरीके से काम कर सकती है।
इसलिए लोड समस्याओं और गलत संरेखण को अलग-अलग निदान शाखाओं के रूप में नहीं माना जाना चाहिए। संरेखण असर प्रतिक्रियाओं को निर्धारित करता है, असर प्रतिक्रियाएं फिल्म निर्माण को प्रभावित करती हैं, और बिगड़ती चिकनाई घर्षण और तापमान को बदल देती है।
जहां सफेद धातु कार्यशील सतह बनाती है, a बैबिट स्लाइडिंग बुश का उद्देश्य शाफ्ट और असर सतह के बीच एक चिकनाई वाली फिल्म के साथ काम करना है। एक बार जब वह फिल्म खो जाती है, तो सफेद धातु की बीयरिंग की विफलता पॉलिशिंग या पोंछने से लेकर अधिक गंभीर सामग्री विस्थापन और जर्नल क्षति तक बढ़ सकती है।
एक उपयोगी निदान तुरंत मरम्मत विधि चुनने के बजाय विफलता पथ का अनुसरण करता है। परिचालन साक्ष्य से शुरू करें, फिर स्नेहन, असर वाली सतहों, जर्नल और अंत में देखे गए पैटर्न को उत्पन्न करने में सक्षम लोड और संरेखण स्थितियों का निरीक्षण करें।
| साक्ष्य | संभावित नैदानिक दिशा | अगली जांच |
|---|---|---|
| स्पष्ट क्षति के बिना बढ़ते तापमान का असर | स्नेहन की स्थिति या स्थानीय भार में वृद्धि | तेल प्रवाह, स्नेहक स्थिति, तापमान प्रवृत्ति, असर प्रतिक्रिया |
| एक असर वाले किनारे के पास स्थानीयकृत पोंछना | गलत संरेखण या संकेंद्रित लोडिंग | संपर्क पैटर्न, असर स्थिति, संरेखण और भार वितरण |
| बेयरिंग और जर्नल पर व्यापक स्कोरिंग | तेल-फिल्म का टूटना या संदूषण | स्नेहन सर्किट, तेल की सफाई, जर्नल सतह की स्थिति |
| बेयरिंग बदलने के बाद बार-बार विफलता | असर के बाहर मूल कारण | शाफ्ट संरेखण, असर प्रतिक्रियाएं, आवास स्थिति |
| जर्नल टेपर, अंडाकारता, या स्थानीयकृत घिसाव | कष्ट सहन करने के बाद द्वितीयक शाफ्ट क्षति | आयामी निरीक्षण, सतह की स्थिति, दरार और कठोरता की जांच |
| तापमान वृद्धि के साथ असामान्य कंपन | शाफ्ट-लाइन ज्यामिति या विकासशील संपर्क | रनआउट, संरेखण, आसन्न बीयरिंग और कपलिंग |
क्षतिग्रस्त सतह से पता चल सकता है कि भार और गर्मी कहाँ केंद्रित थी। मशीनिंग या सफाई से पैटर्न हटाने से पहले पोंछने, खरोंचने, रंग बदलने, टूटने, जड़े हुए मलबे या असामान्य संपर्क के स्थान और दिशा को रिकॉर्ड करें।
सफेद धातु बियरिंग की विफलता के लिए, सवाल केवल यह नहीं है कि क्या अस्तर को बहाल किया जा सकता है। निर्धारित करें कि क्षति स्थानीयकृत है या व्यापक है और क्या इसका वितरण स्नेहन हानि, संदूषण, या केंद्रित बढ़त लोडिंग के अनुरूप है।
बियरिंग हाउसिंग और मेटिंग सतहें भी मायने रखती हैं। विरूपण, खराब सीटिंग, या गलत स्थापना अंतिम असर ज्यामिति को प्रभावित कर सकती है, भले ही प्रतिस्थापन अस्तर को सही ढंग से मशीनीकृत किया गया हो।
एक बार बियरिंग क्षति की पुष्टि हो जाने पर, शाफ्ट जर्नल एक महत्वपूर्ण निर्णय बिंदु बन जाता है। जर्नल व्यास, टेपर, अंडाकारता, रनआउट, सतह खत्म, कठोरता परिवर्तन जहां प्रासंगिक हो, और क्रैकिंग के साक्ष्य का मूल्यांकन लागू शाफ्ट डिजाइन और मरम्मत सीमाओं के विरुद्ध किया जाना चाहिए। क्षतिग्रस्त मध्यवर्ती-शाफ्ट असर वाले बैठने के क्षेत्रों का मूल्यांकन करते समय आयामी निरीक्षण और गैर-विनाशकारी परीक्षा का आमतौर पर उपयोग किया जाता है।
ए जाली मध्यवर्ती शाफ्ट आसपास के बीयरिंग और कपलिंग के साथ सीधे काम करता है, इसलिए जर्नल ज्यामिति, रनआउट, समाक्षीयता और संभोग आयाम केवल शाफ्ट के बजाय पूरी शाफ्ट लाइन की स्थिति को प्रभावित करते हैं।
यदि सतह की क्षति की मरम्मत यह पहचाने बिना की जाती है कि बेयरिंग पर अधिक भार क्यों डाला गया, तो पुनरावृत्ति संभव रहती है। संरेखण जांच को इसलिए शाफ्ट का मूल्यांकन एक कनेक्टेड सिस्टम के रूप में करना चाहिए, जिसमें केवल विफल स्थान के बजाय आसन्न बीयरिंग और प्रासंगिक युग्मित उपकरण शामिल हैं।
स्थैतिक माप उपयोगी होते हैं, लेकिन परिचालन स्थितियाँ शाफ्ट की स्थिति और असर प्रतिक्रियाओं को बदल सकती हैं। स्थिति-निगरानी दृष्टिकोण संरेखण व्यवहार की पहचान करने के लिए तापमान, कंपन, रनआउट, स्थिति, आंदोलन, तनाव, या तनाव की जानकारी को जोड़ सकते हैं जो पोत स्थिर होने पर पुन: उत्पन्न करना मुश्किल होता है।
सबसे मजबूत निदान वह है जो सभी साक्ष्यों को सहमत बनाता है: तापमान इतिहास, स्नेहन स्थिति, असर क्षति पैटर्न, जर्नल स्थिति और मापा संरेखण को समान विफलता तंत्र का समर्थन करना चाहिए।
मरम्मत का निर्णय केवल यह निर्धारित करने के बाद ही किया जाना चाहिए कि क्षति बियरिंग तक सीमित है या जर्नल, हाउसिंग, या व्यापक शाफ्ट लाइन तक फैली हुई है।
हल्के से क्षतिग्रस्त जर्नल जो स्वीकृत आयामी सीमाओं के भीतर रहता है, उसे नियंत्रित पॉलिशिंग या मशीनिंग की आवश्यकता हो सकती है, जबकि महत्वपूर्ण टेपर, अंडाकारता, क्रैकिंग, कठोरता परिवर्तन, या स्वीकार्य व्यास का नुकसान मरम्मत की रणनीति को बदल सकता है। मरम्मत की स्वीकृति सार्वभौमिक मशीनिंग भत्ते के बजाय लागू डिजाइन, ओईएम, वर्ग और पोत आवश्यकताओं पर आधारित होनी चाहिए।
जब शेल उपयुक्त रहता है तो सफेद धातु बीयरिंग मरम्मत के लिए उम्मीदवार हो सकते हैं और निर्दिष्ट मरम्मत प्रक्रिया कामकाजी सतह और आवश्यक ज्यामिति को बहाल कर सकती है। विशिष्ट मरम्मत प्रक्रियाओं में क्षतिग्रस्त सफेद धातु को हटाना या नवीनीकरण करना, मशीनिंग, आयामी नियंत्रण, जहां आवश्यक हो वहां बॉन्डिंग निरीक्षण और बाद में स्थापना और संरेखण जांच शामिल हो सकते हैं।
प्रतिस्थापन अधिक आकर्षक हो जाता है जब असर संरचना विश्वसनीय बहाली के लिए अनुपयुक्त होती है, स्वीकृत सीमा के भीतर आयामों को पुनर्प्राप्त नहीं किया जा सकता है, क्षति व्यापक है, या परियोजना की आवश्यकताएं एक नए घटक का पक्ष लेती हैं। फिर भी यदि शाफ्ट बेयरिंग के गलत संरेखण, आवास विस्थापन, स्नेहन की कमी, या असामान्य भार वितरण के कारण मूल क्षति हुई हो तो केवल प्रतिस्थापन ही सुधारात्मक कार्रवाई नहीं है।
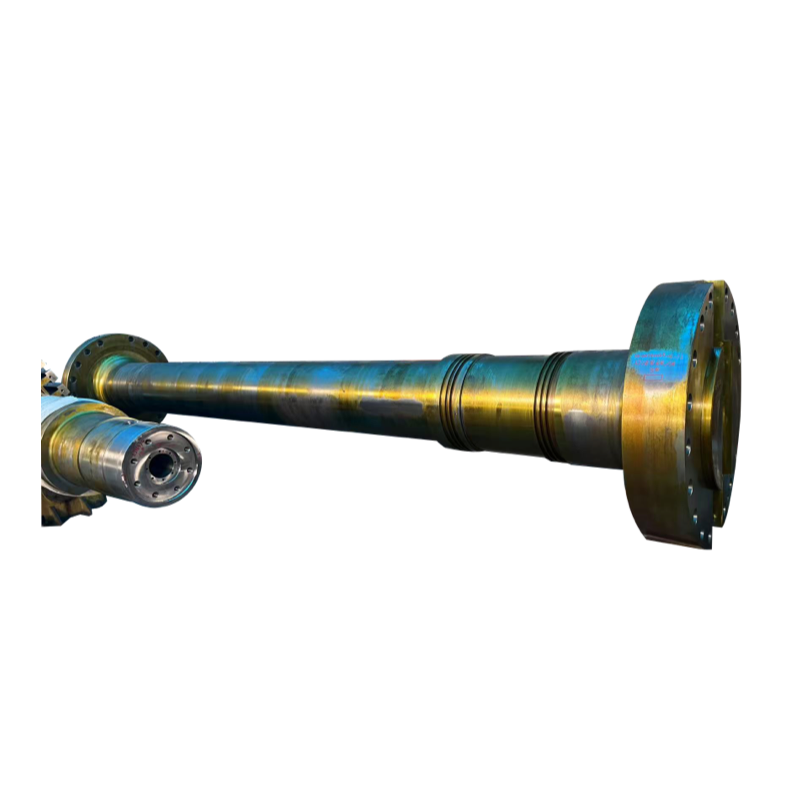
व्यापक शाफ्ट-लाइन कार्य के लिए, बीयरिंग, शाफ्ट, हाउसिंग, थ्रस्ट घटकों, सील और अन्य के बीच परस्पर क्रिया समुद्री प्रणोदन भागों पर विचार किया जाना चाहिए। विनिर्देशन और आयामी मिलान के दौरान
मरम्मत पथ का चयन करने से पहले, पांच वस्तुओं की एक साथ पुष्टि करें: शेष असर स्थिति, जर्नल आयाम, असर-आवास की स्थिति, स्नेहन-प्रणाली अखंडता, और मापा शाफ्ट-लाइन संरेखण। एक मरम्मत जो इनमें से केवल एक को संबोधित करती है, वह असर की आवश्यक परिचालन स्थिति को बहाल किए बिना उपस्थिति को बहाल कर सकती है।
मशीनिंग का पूरा होना या बेयरिंग बदलना जांच का अंत नहीं माना जाना चाहिए। पुनरारंभ सत्यापन वह जगह है जहां प्रस्तावित मूल कारण का वास्तविक परिचालन व्यवहार के विरुद्ध परीक्षण किया जाता है।
रोटेशन से पहले, स्नेहक उपलब्धता, तेल मार्ग, असेंबली स्थिति, बीयरिंग क्लीयरेंस आवश्यकताओं, बीयरिंग सीटिंग, शाफ्ट स्वतंत्रता और मरम्मत के दौरान किए गए सभी संरेखण समायोजन की पुष्टि करें। निराकरण के दौरान बदले गए किसी भी माप संदर्भ को प्रलेखित किया जाना चाहिए ताकि अंतिम परिणामों की सही ढंग से तुलना की जा सके।
प्रारंभिक ऑपरेशन के दौरान, तापमान को एक के रूप में मॉनिटर करें प्रवृत्ति , न कि केवल पास-या-फेल संख्या के रूप में। महत्वपूर्ण प्रश्न यह हैं कि क्या तापमान स्थिर होता है, क्या एक बीयरिंग पड़ोसी समर्थन से अलग व्यवहार करता है, और क्या गति या प्रणोदन भार में परिवर्तन से बार-बार असामान्य व्यवहार उत्पन्न होता है। कंपन, तेल की स्थिति, शाफ्ट की गति और अन्य उपलब्ध स्थिति डेटा का मूल्यांकन एक ही समय में किया जाना चाहिए।
एक समुद्री लाइन शाफ्ट बेयरिंग जो कम भार पर ठंडा रहता है, तब भी प्रतिकूल व्यवहार दिखा सकता है जब शाफ्ट लाइन एक अलग परिचालन स्थिति में पहुंचती है। इसलिए सत्यापन को एक छोटी अनलोडेड जांच के बाद रुकने के बजाय अनुमोदित ऑपरेटिंग रेंज का प्रतिनिधित्व करना चाहिए।
यदि तापमान फिर से बढ़ना शुरू हो जाता है, तो यह मानने से बचें कि नए मरम्मत किए गए बेयरिंग को अधिक चलने के समय की आवश्यकता है। निरंतर संचालन से पहले एक नैदानिक चेतावनी को दूसरे क्षतिग्रस्त बेयरिंग में परिवर्तित करने से पहले तेल वितरण, बेयरिंग लोड, संरेखण और शाफ्ट की स्थिति की दोबारा जांच करें।
सफल पुनरारंभ सत्यापन से डायग्नोस्टिक लूप बंद हो जाता है: मूल लक्षण गायब हो गए हैं, शाफ्ट और असर वाली सतहें सही ढंग से काम कर रही हैं, स्नेहन स्थिर रहता है, और लोड वितरण अब विफलता पैटर्न को पुन: पेश नहीं करता है।
समुद्री मध्यवर्ती शाफ्ट बीयरिंग विफलता को तब तक शाफ्ट-लाइन समस्या के रूप में माना जाना चाहिए जब तक कि स्नेहन, बीयरिंग लोड, जर्नल स्थिति और संरेखण सभी का मूल्यांकन नहीं किया जाता है। क्षतिग्रस्त सफेद धातु को बदलने या स्कोर्ड जर्नल की मरम्मत करने से घटकों को बहाल किया जा सकता है, लेकिन बार-बार होने वाले मध्यवर्ती बीयरिंग के अधिक गर्म होने से आमतौर पर उस ऑपरेटिंग स्थिति की जांच की आवश्यकता होती है जिससे क्षति हुई है। शंघाई टोटेम मशीनरी कं, लिमिटेड समुद्री शाफ्ट, बियरिंग और संबंधित मशीनी घटकों का निर्माता है। सिस्टम-स्तरीय निदान यह सुनिश्चित करने में मदद करता है कि मरम्मत के निर्णय क्षतिग्रस्त हिस्से और उसके अंतर्निहित कारण दोनों को संबोधित करते हैं।
ए: सामान्य चेतावनी संकेतों में बीयरिंग तापमान में वृद्धि, असामान्य कंपन, स्नेहक की स्थिति में परिवर्तन, असामान्य शोर, अस्थिर तापमान रुझान, और बीयरिंग सतह पर जल्दी स्कोरिंग या पोंछना शामिल है।
उत्तर: हाँ. मिसलिग्न्मेंट एक क्षेत्र की ओर असर प्रतिक्रिया को केंद्रित कर सकता है, प्रभावी तेल-फिल्म पृथक्करण को कम कर सकता है, घर्षण बढ़ा सकता है, और स्थानीय हीटिंग या त्वरित असर-सतह घिसाव पैदा कर सकता है।
उत्तर: जरूरी नहीं. मरम्मत तब संभव हो सकती है जब असर संरचना उपयुक्त रहती है और एक अनुमोदित प्रक्रिया अस्तर, आयाम, ज्यामिति और आवश्यक निरीक्षण स्थिति को बहाल कर सकती है।
ए: पॉलिशिंग, मशीनिंग, आगे की मरम्मत, या प्रतिस्थापन उचित है या नहीं, यह तय करने से पहले जर्नल व्यास, शंकु, अंडाकारता, सतह की स्थिति, रनआउट, कठोरता, जहां प्रासंगिक हो, और संभावित क्रैकिंग की जांच करें।
ए: पुनरावृत्ति तब हो सकती है जब मूल मूल कारण - जैसे कि गलत संरेखण, प्रतिकूल असर भार, स्नेहन की कमी, आवास की समस्याएं, या जर्नल क्षति - बीयरिंग को बदलने के बाद भी बनी रहती है।
ए: स्नेहन, कंपन, शाफ्ट व्यवहार और ऑपरेटिंग लोड के साथ तापमान के रुझान की निगरानी करें। सत्यापन को केवल संक्षिप्त कम-लोड परीक्षण के बजाय अनुमोदित परिचालन स्थितियों में स्थिर व्यवहार की पुष्टि करनी चाहिए।


