
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 09-08-2026 Herkomst: Locatie
Een defect aan een tussenaslager van een schip begint zelden met één op zichzelf staand defect. Een stijgende temperatuur kan het gevolg zijn van een slechte olietoevoer, maar kan ook duiden op overmatige plaatselijke belasting veroorzaakt door een verkeerde uitlijning van de aslagers. Witmetaalschade kan het zichtbare defect zijn, terwijl een ongunstige lagerreactie de onderliggende oorzaak blijft. Een effectieve diagnose moet daarom een verband leggen tussen de temperatuur, de smeringstoestand, het lagercontact, de toestand van de astap en de uitlijning van de aslijn, in plaats van elk symptoom afzonderlijk te behandelen. Het doel is niet alleen om het beschadigde onderdeel te identificeren, maar ook om vast te stellen waardoor de bedrijfsomstandigheden onaanvaardbaar werden.
Oververhitting van de tussenlagers is vaak de eerste indicatie dat de hydrodynamische toestand is veranderd. Tijdens normaal bedrijf ontstaat er bij het draaien van de as een smeerfilm die de tap scheidt van het werkoppervlak van het lager. Als de filmdikte onvoldoende wordt, neemt de wrijving toe en kan de lagertemperatuur stijgen. Een verkeerde uitlijning is vooral belangrijk omdat hierdoor de lagerbelasting naar een rand kan worden geconcentreerd, de smeerfilm kan worden verstoord en uiteindelijk direct contact tussen de as en het lageroppervlak mogelijk kan worden gemaakt.
Temperatuur alleen kan de oorzaak echter niet identificeren. De diagnostische waarde komt voort uit het patroon. Een snelle toename na onderhoud kan wijzen op problemen met de montage, speling, olietoevoer of uitlijning. Een geleidelijke toename over een langere periode kan gepaard gaan met progressieve slijtage, vervuiling, veranderende bedrijfsomstandigheden of een verslechtering van de lastverdeling. Het vergelijken van het betreffende lager met de vorige trend en met andere aslijnlagers is over het algemeen nuttiger dan het behandelen van een enkele temperatuurmeting als bewijs van falen.
Andere waarschuwingssignalen zijn onder meer abnormale trillingen, ongewoon geluid, veranderingen in het uiterlijk van het smeermiddel, metaalresten, plaatselijke verkleuring van de olie, onstabiele lagertemperaturen tijdens belastingsveranderingen en tekenen van journaalscores. Zodra er direct oppervlaktecontact ontstaat, kan de schade zich uitstrekken van het lager tot in de astap, waardoor slijtagesporen, tapsheid, ovaliteit en een verslechterde oppervlakteconditie ontstaan.
A Het scheepstaplager is afhankelijk van de gecontroleerde geometrie, de staat van het oppervlak, de smering en de juiste asondersteuning om de hydrodynamische werking te behouden. Daarom zou een temperatuuralarm een onderzoek op systeemniveau moeten activeren in plaats van een aanname dat alleen het lagermateriaal defect is.
De meeste onderzoeken naar defecten aan tussenaslagers op zee kunnen worden georganiseerd rond drie op elkaar inwerkende oorzaken: verlies van effectieve smering, ongunstige asuitlijning en abnormale lagerbelasting. Iedereen kan het probleem initiëren, terwijl de anderen het vaak versnellen.
Een hydrodynamisch lager vereist een adequate afgifte van smeermiddel en geschikte bedrijfsomstandigheden om scheiding tussen de roterende tap en het lageroppervlak tot stand te brengen. Beperkte doorgangen, onvoldoende toevoer, verontreiniging, ongeschikte toestand van het smeermiddel of onderbreking van de circulatie kunnen het vermogen van de film om belasting te dragen verminderen.
Het belangrijke diagnostische onderscheid is tussen het falen van de olietoevoer en het falen van de oliefilm bij anderszins beschikbare smering . Er kan olie in de behuizing aanwezig zijn terwijl de operatiefilm nog steeds onvoldoende is, omdat de lokale druk- en spelingsomstandigheden zijn veranderd. Dit is de reden waarom het simpelweg bevestigen van een oliepeil de smering niet uit het onderzoek wegneemt.
Waterverontreiniging kan ook de effectiviteit van een door olie ondersteund lagersysteem verminderen. Veranderingen in het type smeermiddel of de bedrijfsconditie kunnen het gedrag van de aslijn en de smeerprestaties veranderen. Daarom moet de onderhoudsgeschiedenis samen met de temperatuurgegevens worden beoordeeld.
Een verkeerde uitlijning van de aslagers verandert de manier waarop de as door het lager wordt ondersteund. In plaats van de reactie over het beoogde werkgebied te verdelen, kan de belasting zich concentreren in de richting van één gebied. De lokale druk stijgt, de oliefilm wordt minder stabiel, de wrijving neemt toe en er kan oververhitting van de tussenlagers optreden.
De uitlijning ligt niet noodzakelijkerwijs vast gedurende de hele levensduur van een schip. Doorbuiging van de romp, beladingstoestand, ballastopstelling, wijzigingen, veranderingen in het operationele profiel en de toestand van de aslijncomponenten kunnen de relatie tussen lagers en de as veranderen. Statische uitlijningsreferenties die eerder in de levensduur van een schip zijn vastgesteld, geven daarom mogelijk niet volledig het daadwerkelijke bedrijfsgedrag weer.
Dit verklaart waarom het herhaaldelijk vervangen van een beschadigd lager zonder de uitlijning van de aslijn te controleren, kan resulteren in terugkerende storingen. Hoge temperaturen en voortijdige vervanging van lagers kunnen symptomen zijn van een onopgelost uitlijningsprobleem in plaats van onafhankelijke lagerdefecten.
Het lager moet radiale belasting dragen zonder een ongunstige drukconcentratie te creëren. Een lager kan qua maatvoering correct zijn, maar toch slecht functioneren als de belastingsverdeling op de aslijn er te veel op reageert - of een aangrenzend lager te weinig laat dragen.
Belastingsproblemen en verkeerde uitlijning mogen daarom niet als afzonderlijke diagnostische takken worden behandeld. Uitlijning bepaalt lagerreacties, lagerreacties beïnvloeden filmvorming, en verslechterende smering verandert wrijving en temperatuur.
Waar wit metaal het werkoppervlak vormt, a Babbitt glijbus is bedoeld om te werken met een smeerfilm tussen de as en het lageroppervlak. Als die film eenmaal verloren is gegaan, kan het falen van de lagers van het witte metaal voortkomen uit polijsten of afvegen tot ernstigere materiaalverplaatsing en astapschade.
Een bruikbare diagnose volgt het faaltraject in plaats van direct voor een reparatiemethode te kiezen. Begin met het gebruiksbewijs, inspecteer vervolgens de smering, de lageroppervlakken, de astap en ten slotte de belasting- en uitlijningsomstandigheden die het waargenomen patroon kunnen opleveren.
| Bewijs | waarschijnlijk diagnostische richting | Volgende controle |
|---|---|---|
| Stijgende lagertemperatuur zonder duidelijke schade | Smeertoestand of toenemende plaatselijke belasting | Oliestroom, toestand van het smeermiddel, temperatuurtrend, lagerreactie |
| Gelokaliseerde vegen nabij één lagerrand | Verkeerde uitlijning of geconcentreerde belasting | Contactpatroon, lagerpositie, uitlijning en lastverdeling |
| Brede score op lager en dagboek | Afbraak of verontreiniging van de oliefilm | Smeercircuit, oliereinheid, staat van het oppervlak van het journaal |
| Herhaaldelijke storing na vervanging van lagers | Oorzaak buiten het lager | Asuitlijning, lagerreacties, positie van de behuizing |
| Taper tapsheid, ovaliteit of plaatselijke slijtage | Secundaire asschade na lagerverlies | Dimensionale inspectie, oppervlakteconditie, scheur- en hardheidscontroles |
| Abnormale trillingen gecombineerd met temperatuurstijging | Aslijngeometrie of ontwikkelend contact | Slingering, uitlijning, aangrenzende lagers en koppelingen |
Het beschadigde oppervlak kan onthullen waar belasting en hitte geconcentreerd waren. Noteer de locatie en richting van vegen, krassen, verkleuring, barsten, ingebed vuil of ongebruikelijk contact voordat het patroon wordt verwijderd door machinale bewerking of reiniging.
Bij defecten aan witmetaallagers is het niet alleen de vraag of de voering hersteld kan worden. Bepaal of de schade gelokaliseerd of wijdverspreid is en of de verspreiding ervan consistent is met smeerverlies, vervuiling of geconcentreerde randbelasting.
Lagerhuizen en pasvlakken zijn ook van belang. Vervorming, slechte zitting of onjuiste installatie kunnen de uiteindelijke lagergeometrie beïnvloeden, zelfs als de vervangende voering correct is bewerkt.
Zodra lagerschade is bevestigd, wordt de astap een cruciaal beslissingspunt. De diameter van de tap, tapsheid, ovaliteit, slingering, oppervlakteafwerking, hardheidsveranderingen waar relevant, en tekenen van scheurvorming moeten worden beoordeeld aan de hand van de toepasselijke asontwerp- en reparatielimieten. Dimensionale inspectie en niet-destructief onderzoek worden vaak gebruikt bij het evalueren van beschadigde zitvlakken van tussenaslagers.
A De gesmede tussenas werkt rechtstreeks samen met de omliggende lagers en koppelingen, zodat de geometrie van de astap, de slingering, de coaxialiteit en de passende afmetingen de toestand van de volledige aslijn beïnvloeden in plaats van alleen de as zelf.
Als oppervlakteschade wordt gerepareerd zonder vast te stellen waarom het lager overbelast is, blijft herhaling mogelijk. Uitlijningscontroles moeten daarom de as beoordelen als een verbonden systeem, inclusief aangrenzende lagers en relevante gekoppelde apparatuur, in plaats van alleen de defecte locatie.
Statische metingen zijn nuttig, maar de bedrijfsomstandigheden kunnen de aspositie en lagerreacties veranderen. Benaderingen voor conditiemonitoring kunnen informatie over temperatuur, trillingen, slingering, positie, beweging, spanning of spanning combineren om uitlijningsgedrag te identificeren dat moeilijk te reproduceren is terwijl het schip stilstaat.
De sterkste diagnose is degene die al het bewijsmateriaal met elkaar in overeenstemming brengt: de temperatuurgeschiedenis, de toestand van de smering, het patroon van de lagerschade, de staat van de astap en de gemeten uitlijning zouden hetzelfde faalmechanisme moeten ondersteunen.
Reparatiebeslissingen mogen alleen worden genomen nadat is vastgesteld of de schade beperkt is tot het lager of zich heeft uitgebreid tot de astap, de behuizing of de bredere aslijn.
Een licht beschadigde tap die binnen de goedgekeurde dimensionale grenzen blijft, kan gecontroleerd polijsten of machinaal bewerken vereisen, terwijl aanzienlijke tapsheid, ovaliteit, scheuren, veranderingen in de hardheid of verlies van de toegestane diameter de reparatiestrategie kunnen veranderen. Acceptatie van reparaties moet gebaseerd zijn op de toepasselijke ontwerp-, OEM-, klasse- en scheepsvereisten, in plaats van op een universele bewerkingstoeslag.
Witmetalen lagers kunnen in aanmerking komen voor reconditionering als de schaal geschikt blijft en het gespecificeerde reparatieproces het werkoppervlak en de vereiste geometrie kan herstellen. Typische reparatieprocessen kunnen het verwijderen of vernieuwen van beschadigd witmetaal, machinale bewerking, maatvoering, inspectie van de hechting waar nodig, en daaropvolgende installatie- en uitlijningscontroles omvatten.
Vervanging wordt aantrekkelijker als de draagconstructie niet geschikt is voor een betrouwbare restauratie, de afmetingen niet binnen de goedgekeurde grenzen kunnen worden hersteld, de schade wijdverbreid is of de projectvereisten de voorkeur geven aan een nieuw onderdeel. Vervanging alleen is echter geen corrigerende actie als een verkeerde uitlijning van de aslagers, verplaatsing van de behuizing, een tekort aan smering of een abnormale verdeling van de belasting de oorspronkelijke schade hebben veroorzaakt.
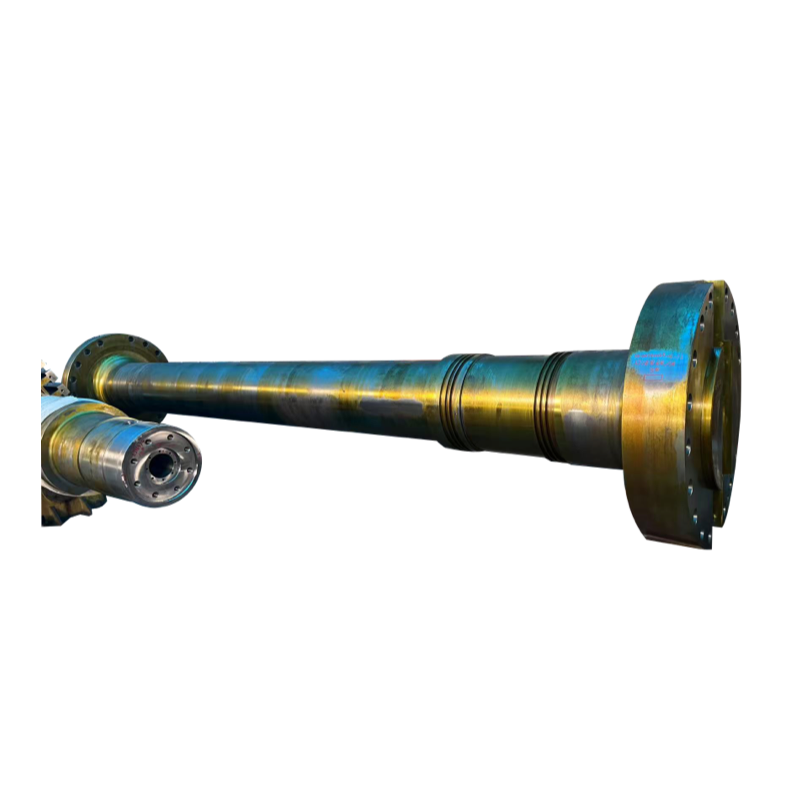
Voor breder aslijnwerk, de interactie tussen lagers, assen, behuizingen, stuwkrachtcomponenten, afdichtingen en andere met onderdelen voor de voortstuwing van schepen . Bij de specificatie en afstemming van de afmetingen moet rekening worden gehouden
Voordat u een reparatietraject selecteert, moet u vijf items samen bevestigen: de resterende staat van het lager, de afmetingen van de astap, de staat van het lagerhuis, de integriteit van het smeersysteem en de gemeten uitlijning van de aslijn. Een reparatie die slechts één van deze problemen aanpakt, kan het uiterlijk herstellen zonder de bedrijfsconditie te herstellen die het lager nodig heeft.
Het voltooien van de bewerking of het vervangen van lagers mag niet worden beschouwd als het einde van het onderzoek. Bij herstartverificatie wordt de voorgestelde hoofdoorzaak getoetst aan het daadwerkelijke bedieningsgedrag.
Controleer vóór rotatie de beschikbaarheid van smeermiddel, de oliedoorgangen, de staat van de montage, de vereisten voor lagerspeling, lagerzitting, asvrijheid en alle uitlijningsaanpassingen die tijdens de reparatie zijn uitgevoerd. Alle meetreferenties die tijdens de demontage zijn gewijzigd, moeten worden gedocumenteerd, zodat de eindresultaten correct kunnen worden vergeleken.
Tijdens de eerste inbedrijfstelling moet u de lagertemperatuur monitoren als een trend , en niet louter als een goed-of-niet-goedgekeurd getal. De belangrijke vragen zijn of de temperatuur zich stabiliseert, of een lager zich anders gedraagt dan aangrenzende steunen, en of veranderingen in snelheid of voortstuwingsbelasting herhaalbaar abnormaal gedrag veroorzaken. Trillingen, olieconditie, asbeweging en andere beschikbare conditiegegevens moeten tegelijkertijd worden geëvalueerd.
Een scheepsleidingaslager dat bij lage belasting koel blijft, kan toch ongunstig gedrag vertonen wanneer de asleiding een andere bedrijfstoestand bereikt. De verificatie moet daarom het goedgekeurde werkbereik vertegenwoordigen en niet stoppen na een korte onbelaste controle.
Als de temperatuur weer begint te stijgen, ga er dan niet van uit dat het nieuw gerepareerde lager meer inlooptijd nodig heeft. Controleer de olietoevoer, de lagerbelasting, de uitlijning en de toestand van de as opnieuw voordat u doorgaat met het gebruik, waardoor een diagnostische waarschuwing wordt omgezet in een ander beschadigd lager.
Een succesvolle herstartverificatie sluit de diagnostische lus af: de oorspronkelijke symptomen zijn verdwenen, de as- en lageroppervlakken werken correct, de smering blijft stabiel en de belastingsverdeling reproduceert niet langer het faalpatroon.
Een defect aan een tussenaslager in de scheepvaart moet worden behandeld als een aslijnprobleem totdat de smering, de lagerbelasting, de toestand van de tap en de uitlijning allemaal zijn geëvalueerd. Het vervangen van beschadigd witmetaal of het repareren van een gegroefde tap kan componenten herstellen, maar terugkerende oververhitting van de tussenliggende lagers vereist meestal onderzoek naar de bedrijfstoestand die de schade heeft veroorzaakt. Shanghai TOTEM Machinery Co., Ltd. is een fabrikant van scheepsassen, lagers en aanverwante machinaal bewerkte componenten. Een diagnose op systeemniveau zorgt ervoor dat reparatiebeslissingen zowel betrekking hebben op het beschadigde onderdeel als op de onderliggende oorzaak.
A: Veelvoorkomende waarschuwingssignalen zijn onder meer een stijgende lagertemperatuur, abnormale trillingen, veranderingen in de toestand van het smeermiddel, ongewoon geluid, onstabiele temperatuurtrends en vroegtijdige krassen of vegen op het lageroppervlak.
EEN: Ja. Een verkeerde uitlijning kan de lagerreactie op één gebied concentreren, de effectieve scheiding van de oliefilm verminderen, de wrijving vergroten en plaatselijke verwarming of versnelde slijtage van het lageroppervlak veroorzaken.
EEN: Niet noodzakelijkerwijs. Reparatie kan mogelijk zijn als de draagconstructie geschikt blijft en een goedgekeurd proces de voering, afmetingen, geometrie en vereiste inspectieconditie kan herstellen.
A: Controleer de diameter van de tap, de conus, de ovaliteit, de staat van het oppervlak, de slingering, de hardheid waar relevant en eventuele barsten voordat u beslist of polijsten, machinaal bewerken, verdere reparatie of vervanging nodig is.
A: Herhaling kan optreden als de oorspronkelijke oorzaak, zoals een verkeerde uitlijning, een ongunstige lagerbelasting, een tekort aan smering, problemen met de behuizing of schade aan de astap, blijft bestaan nadat het lager zelf is vervangen.
A: Bewaak temperatuurtrends samen met smering, trillingen, asgedrag en bedrijfsbelasting. Verificatie moet stabiel gedrag onder de goedgekeurde bedrijfsomstandigheden bevestigen, en niet alleen tijdens een korte test bij lage belasting.


