Please Choose Your Language
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-06-26 उत्पत्ति: साइट
प्रोपल्शन डाउनटाइम की लागत प्रति घंटे हजारों डॉलर होती है। सही घटकों का चयन उच्च जोखिम वाली परिचालन वास्तविकताओं में पोत की विश्वसनीयता तय करता है। आप समुद्र में अप्रत्याशित यांत्रिक विफलताओं को बर्दाश्त नहीं कर सकते। थ्रस्ट पैड बेयरिंग महत्वपूर्ण विफलता बिंदु के रूप में कार्य करता है। यह बड़े पैमाने पर समुद्री अनुप्रयोगों में प्राथमिक भार वहन करने वाली इकाई के रूप में कार्य करता है। जब यह घटक विफल हो जाता है, तो पूरा जहाज रुक जाता है। बैबिट मिश्र धातु विन्यास के मूल्यांकन के लिए आपको एक इंजीनियरिंग-आधारित ढांचे की आवश्यकता है। लोड रेटिंग का सत्यापन दीर्घकालिक परिचालन सफलता सुनिश्चित करता है। हम यह पता लगाएंगे कि हेवी-ड्यूटी समुद्री अनुप्रयोगों के लिए विशिष्टताओं को कैसे शॉर्टलिस्ट किया जाए। आप सामग्री प्रदर्शन में मुख्य अंतर सीखेंगे। हम यह भी विस्तार से बताते हैं कि हाइड्रोडायनामिक द्रव फिल्मों को ठीक से कैसे सत्यापित किया जाए। इन यांत्रिक बारीकियों को समझकर, आप विनाशकारी विफलताओं को रोक सकते हैं। यह मार्गदर्शिका कार्रवाई योग्य चरण प्रदान करती है. यह आपको मजबूत थ्रस्ट घटकों का मूल्यांकन और खरीद करने में मदद करता है।
बैबिट मिश्र धातु की सीमाएं: पारंपरिक सफेद धातु बेजोड़ एंबेडबिलिटी प्रदान करती है लेकिन भारी अक्षीय भार के तहत पोंछने से रोकने के लिए सख्त थर्मल निगरानी की आवश्यकता होती है।
लोड रेटिंग निर्भरताएँ: सच्ची भार क्षमता हाइड्रोडायनामिक द्रव फिल्म की मोटाई पर निर्भर करती है, न कि केवल स्थैतिक सामग्री की ताकत पर।
टिल्टिंग पैड के फायदे: स्व-संरेखित पैड ज्यामिति निश्चित-ज्यामिति विकल्पों की तुलना में लोड सीमा को काफी बढ़ा देती है।
खरीद मानदंड: शॉर्टलिस्टिंग के लिए अल्ट्रासोनिक बॉन्ड परीक्षण (यूटी) और केन्द्रापसारक कास्टिंग पद्धतियों के विक्रेता सत्यापन की आवश्यकता होती है।
समुद्री प्रणोदन की भौतिकी बड़े पैमाने पर अक्षीय जोर को स्थानांतरित करने पर निर्भर करती है। एक प्रोपेलर अत्यधिक अग्रगामी बल उत्पन्न करता है। इस ऊर्जा को धातु से धातु के संपर्क की अनुमति दिए बिना पतवार में जाना चाहिए। हाइड्रोडायनामिक द्रव फिल्में इस ऊर्जा हस्तांतरण को संभव बनाती हैं। घूमने वाली और स्थिर सतहों के बीच उच्च दबाव वाले तेल के वेजेज बनते हैं। वे आगे बढ़ते जहाज का संपूर्ण संरचनात्मक भार उठाते हैं।
घटक पदानुक्रम को समझना महत्वपूर्ण है। समुद्री थ्रस्ट बेयरिंग एक व्यापक पारिस्थितिकी तंत्र के भीतर सीधे फिट बैठता है। यह बिजली उत्पादन और भौतिक गतिविधि के बीच के अंतर को पाटता है।
प्राइम मूवर्स: इंजन या टर्बाइन घूर्णी टॉर्क उत्पन्न करते हैं।
गियरबॉक्स: वे गति कम करते हैं और परिचालन टॉर्क बढ़ाते हैं।
शाफ्टलाइन: प्रोपेलर को शक्ति संचारित करने वाला भौतिक कनेक्शन।
थ्रस्ट घटक: ये इकाइयाँ अक्षीय बलों को अवशोषित करती हैं और गियरबॉक्स की सुरक्षा करती हैं।
का मूल्यांकन समुद्री प्रणोदन प्रणाली भागों के लिए एक सख्त निर्णय लेंस की आवश्यकता होती है। इंजीनियरों को संरचनात्मक श्रेणियों का चयन सावधानी से करना चाहिए। स्थिर ज्यामिति डिज़ाइन सुसंगत, कम लोड वाले वातावरण के लिए अच्छा काम करते हैं। हालाँकि, टिल्टिंग पैड बियरिंग उद्योग मानक बना हुआ है। किंग्सबरी-शैली धुरी तंत्र उच्च-लोड, परिवर्तनीय-गति वाले समुद्री अनुप्रयोगों पर हावी हैं। ये पैड स्वतंत्र रूप से झुकते हैं। वे परिचालन गति की परवाह किए बिना इष्टतम ऑयल वेजेज बनाते हैं।
आपको स्व-समकारी और गैर-समकारी संरचनाओं के बीच भी निर्णय लेना होगा। उबड़-खाबड़ समुद्र महत्वपूर्ण पतवार विक्षेपण का कारण बनते हैं। स्व-समकारी लिंकेज सभी पैडों पर समान रूप से अक्षीय भार वितरित करते हैं। वे संरचनात्मक गड़बड़ी को सहजता से प्रबंधित करते हैं। गैर-समकारी डिज़ाइनों में इस यांत्रिक जुड़ाव का अभाव होता है। उन्हें पूरी तरह से कठोर नींव की आवश्यकता होती है। हम बड़े वाणिज्यिक जहाजों के लिए स्व-समकारी डिज़ाइन की अनुशंसा करते हैं।
भौतिक विज्ञान यांत्रिक सहनशक्ति को निर्देशित करता है। टिन आधारित बैबिट मिश्र धातु असर सामग्री कांस्य से अधिक मानक बनी हुई है। इंजीनियर लगातार एएसटीएम बी23 ग्रेड 2 निर्दिष्ट करते हैं। सिंथेटिक कंपोजिट विकल्प प्रदान करते हैं, लेकिन पारंपरिक मिश्र धातु अद्वितीय सुरक्षा मार्जिन प्रदान करते हैं। उच्च-जोर वाले वातावरण विशिष्ट धातुकर्म गुणों की मांग करते हैं।
आपको दो मुख्य प्रदर्शन आयामों का मूल्यांकन करना चाहिए। अनुरूपता और एम्बेडेबिलिटी असर की सफलता को परिभाषित करती है। छोटी-मोटी शाफ्ट गलत संरेखण अक्सर होती रहती है। ए सफेद धातु की असर वाली सतह यांत्रिक रूप से इन छोटे बदलावों के अनुकूल हो जाती है। यह स्थानीयकृत दबाव स्पाइक्स को रोकता है। सामग्री कणीय संदूषकों को भी अवशोषित करती है। छोटे गंदगी कण सतह के नीचे सुरक्षित रूप से समा जाते हैं। यह क्रिया महंगे घूमने वाले कॉलर को गहरी खरोंच से बचाती है।
हमें थर्मल थ्रेशोल्ड पर संदेहपूर्ण लेंस लगाना चाहिए। बैबिट में एक बड़ी कमजोरी है। ऊंचे तापमान पर इसकी उपज शक्ति तेजी से कम हो जाती है। सामान्य परिचालन सुचारू रूप से चलता है. हालाँकि, 130°C (266°F) से अधिक तापमान विनाशकारी जोखिम पैदा करता है। धातु नाटकीय रूप से नरम हो जाती है। थर्मल वाइपिंग तब होती है जब मिश्र धातु पैड की सतह पर फैल जाती है। आपको तेल निर्वहन तापमान की सावधानीपूर्वक निगरानी करनी चाहिए।
पीटीएफई-सामना वाले बीयरिंगों के साथ बैबिट की तुलना करने से वस्तुनिष्ठ अंतर का पता चलता है। पॉलिमर बीयरिंग परिचालन सीमाओं को और आगे बढ़ाते हैं। वे मानक टिन मिश्र धातुओं की तुलना में अत्यधिक तापमान मार्जिन को बेहतर ढंग से संभालते हैं।
| प्रदर्शन मीट्रिक | पारंपरिक बैबिट मिश्र धातु | पीटीएफई-फेस्ड पॉलिमर |
|---|---|---|
| अधिकतम परिचालन तापमान | 130°C (266°F) | 200°C+ (392°F+) |
| घर्षण प्रारंभ करना | उच्चतर (हाइड्रोस्टैटिक लिफ्ट की आवश्यकता है) | काफ़ी कम |
| एम्बेडेबिलिटी | उत्कृष्ट | गरीब से मध्यम |
| भार क्षमता सीमा | आमतौर पर 2-4 एमपीए | 10 एमपीए तक |
पीटीएफई शुरुआती घर्षण को काफी कम कर देता है। यह उच्च विशिष्ट भार से बचता है। फिर भी, बैबिट सामान्य समुद्री मरम्मत के लिए अत्यधिक पसंदीदा बना हुआ है। इसकी बेहतर एम्बेडेबिलिटी गंदे तेल वातावरण को बेहतर ढंग से संभालती है। आपकी परिचालन सफ़ाई अंतिम सामग्री चयन को निर्धारित करती है।
एक इंजीनियरिंग सत्य सभी घूमने वाली मशीनरी को नियंत्रित करता है। लोड रेटिंग कभी भी स्थिर संख्या नहीं होती. वास्तविक क्षमता पूरी तरह से द्रव फिल्म निर्माण पर निर्भर करती है। आप केवल भौतिक उपज सीमा से ताकत का निर्धारण नहीं कर सकते। ऑयल वेज की मोटाई अस्तित्व को निर्धारित करती है।
कई प्रमुख डिज़ाइन कारक कुल क्षमता को प्रभावित करते हैं। विशिष्ट भार सीमाएँ आधार रेखा स्थापित करती हैं। बैबिट के लिए मानक परिचालन पैरामीटर 2 और 4 एमपीए के बीच आते हैं। इन सीमाओं से आगे बढ़ने से सुरक्षा मार्जिन कम हो जाता है। न्यूनतम तेल फिल्म मोटाई (एमओएफटी) सबसे महत्वपूर्ण मीट्रिक का प्रतिनिधित्व करती है। कम गति की पैंतरेबाजी खतरनाक सीमा स्नेहन की स्थिति पैदा करती है। तेल की कील नाटकीय रूप से पतली हो जाती है। आपको यह सुनिश्चित करने के लिए एमओएफटी की गणना करनी चाहिए कि यह आंतरिक सतह खुरदरापन से अधिक है। यदि फिल्म बहुत नीचे गिरती है, तो विषमताएँ टकराती हैं।
सतही वेग और घर्षण हानि के लिए सावधानीपूर्वक संतुलन की आवश्यकता होती है। उच्च आरपीएम वेज में अधिक तेल खींचकर भार क्षमता बढ़ाता है। हालाँकि, यही वेग परजीवी शक्ति हानि उत्पन्न करता है। यह तेजी से तेल निकालता है। यह कतरनी क्रिया अत्यधिक गर्मी पैदा करती है। आपको थर्मल रनवे के विरुद्ध पर्याप्त फिल्म मोटाई को संतुलित करना होगा।
स्नेहन वितरण प्रणालियाँ अधिकतम सुरक्षित लोड रेटिंग पर भारी प्रभाव डालती हैं। बाढ़ का स्नेहन पूरे आवास को भर देता है। पैड पूरी तरह डूब जाते हैं. यह विधि मानक गति के लिए अच्छी तरह से काम करती है लेकिन उच्च मंथन हानि पैदा करती है। निर्देशित स्नेहन एक आधुनिक विकल्प प्रदान करता है। सिस्टम ठंडे तेल को सीधे इंजेक्ट करने के लिए अग्रणी किनारे वाले खांचे का उपयोग करते हैं। यह लक्षित डिलीवरी गर्म तेल को तुरंत दूर कर देती है। यह पैड के तापमान को काफी कम कर देता है। निर्देशित स्नेहन इंजीनियरों को अधिकतम सुरक्षित लोड रेटिंग को सुरक्षित रूप से बढ़ाने की अनुमति देता है।
कार्यान्वयन की वास्तविकताओं से पता चलता है कि हाइड्रोडायनामिक बीयरिंग तनाव के तहत विफल हो जाते हैं। सामान्य विफलता मोड को समझने से बार-बार होने वाले डाउनटाइम को रोका जा सकता है। क्षति निवारण के लिए आपको एक व्यवस्थित दृष्टिकोण की आवश्यकता है।
मूल कारण ढाँचा अंतर्निहित समस्या को शीघ्रता से अलग कर देता है। थर्मल वाइपिंग को सबसे अधिक बार होने वाली विफलता के रूप में स्थान दिया गया है। अतिभारित परिस्थितियाँ तेल फिल्म को निचोड़ देती हैं। बाधित तेल प्रवाह के कारण तापमान में भी तेजी से बढ़ोतरी होती है। बैबिट नरम हो जाता है और स्टील बैकिंग पर फैल जाता है। आपको क्षतिग्रस्त पैड पर गहरी, पॉलिश की हुई धारियाँ दिखाई देंगी।
कैविटेशन और इलेक्ट्रिकल पिटिंग अलग-अलग दृश्य हस्ताक्षर प्रस्तुत करते हैं। आवारा शाफ्ट धाराएँ विद्युत खड्ड का कारण बनती हैं। द्रव फिल्म में वोल्टेज चाप होता है। यह सूक्ष्म क्रेटरों को विस्फोट करके नरम मिश्रधातु में बदल देता है। यह एक फ्रॉस्टेड, मैट उपस्थिति बनाता है। द्रव दबाव की बूंदें गुहिकायन क्षति का कारण बनती हैं। बुलबुले बनते हैं और पीछे के किनारे के पास हिंसक रूप से ढह जाते हैं। वे धातु के टुकड़े फाड़ देते हैं।
लंबे समय तक चक्रीय लोडिंग के परिणामस्वरूप थकान होती है। असंतुलित प्रोपेलर स्पंदनकारी बल बनाते हैं। ये बल समय के साथ बैबिट की थकान सीमा को पार कर जाते हैं। सतह पर छोटी-छोटी दरारें शुरू हो जाती हैं। वे बंधन रेखा की ओर नीचे की ओर बढ़ते हैं। आख़िरकार, सफ़ेद धातु का पूरा हिस्सा अलग हो जाता है।
सुधारात्मक तर्क आपके अगले कदम निर्धारित करता है। आपको यह तय करना होगा कि कब मरम्मत करनी है और कब पुनः डिज़ाइन करना है। छोटी-मोटी पोंछना या थकान अक्सर बार-बार बगावत करने को उचित ठहराती है। तकनीशियन पुरानी मिश्रधातु को पिघलाते हैं। वे ताजा सामग्री डालते हैं और उसे OEM विनिर्देशों के अनुसार मशीनीकृत करते हैं। हालाँकि, बार-बार थर्मल वाइपिंग एक प्रणालीगत दोष का संकेत देती है। आपको इन मामलों में पैड ज्यामिति को पूरी तरह से नया डिज़ाइन करना चाहिए। उन्नत पॉलिमर या निर्देशित स्नेहन में अपग्रेड करने से क्रोनिक ओवरलोडिंग का समाधान हो जाता है।
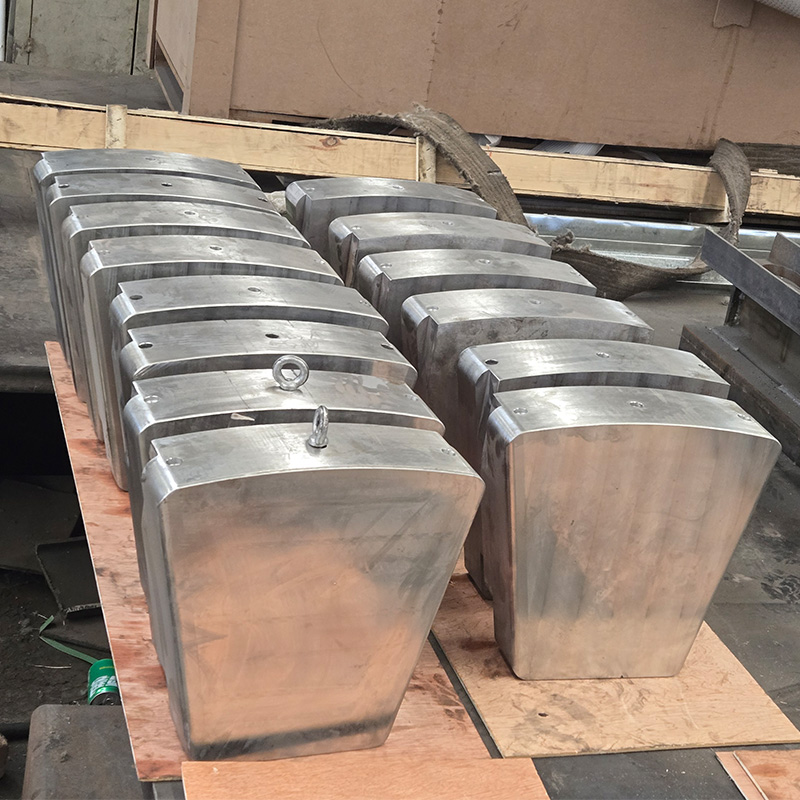
जोखिम न्यूनीकरण प्रत्येक सफल खरीद चक्र को संचालित करता है। प्रतिस्थापन की सोर्सिंग करते समय आपको आपूर्तिकर्ताओं का कड़ाई से ऑडिट करना चाहिए थ्रस्ट पैड बेयरिंग . उन्नत घटक के लिए सत्यापन योग्य विनिर्माण गुणवत्ता की आवश्यकता होती है।
विनिर्माण सत्यापन स्पष्ट विश्वास संकेतकों पर निर्भर करता है। उच्च-लोड अनुप्रयोगों के लिए मैन्युअल पुडलिंग विधियों को स्वीकार न करें। केन्द्रापसारक कास्टिंग पद्धतियों की मांग करें। सख्ती से नियंत्रित स्थैतिक डालना जटिल ज्यामिति के लिए भी काम करता है। केन्द्रापसारक कास्टिंग अशुद्धियों को सतह पर लाती है। यह बेहतर, सघन अनाज संरचना की गारंटी देता है।
बॉन्ड अखंडता परीक्षण प्रतिष्ठित विक्रेताओं को शौकीनों से अलग करता है। बैबिट परत और स्टील बैकिंग के बीच धातुकर्म बंधन दोषरहित होना चाहिए। आईएसओ 4386 मानकों की आवश्यकता है। अल्ट्रासोनिक परीक्षण (यूटी) इस बंधन को गैर-विनाशकारी रूप से सत्यापित करता है। ध्वनि तरंगें छिपी हुई रिक्तियों या प्रदूषण का पता लगाती हैं। आपको कभी भी यूटी प्रमाणन रहित पैड स्थापित नहीं करना चाहिए।
डाई पेनेट्रेंट निरीक्षण (पीटी) सतह-स्तरीय आश्वासन प्रदान करता है। तकनीशियन मशीनीकृत चेहरे पर एक तरल डाई लगाते हैं। यह अदृश्य दरारों या सतही छिद्र में रिसता है। एक डेवलपर दोषों को उजागर करते हुए, डाई को बाहर निकालता है। इंस्टालेशन से पहले हमेशा पीटी रिपोर्ट जांचें।
आपके अगले कदमों के लिए विक्रेता उद्धरण के लिए विशिष्ट डेटा को मैप करना आवश्यक है। आपूर्तिकर्ता सटीक इनपुट के बिना फिल्म की मोटाई की गणना नहीं कर सकते। अपनी अधिकतम निरंतर शाफ्ट गति एकत्र करें। सबसे खराब स्थिति में अधिकतम अक्षीय भार का दस्तावेजीकरण करें। अपना सटीक तेल चिपचिपापन ग्रेड निर्दिष्ट करें। अंत में, भौतिक स्थान लिफाफा आयाम प्रदान करें। यह डेटा सुनिश्चित करता है कि विक्रेता ज्यामितीय रूप से व्यवहार्य समाधान डिज़ाइन करे।
सफल समुद्री प्रणोदन लोड रेटिंग और सिस्टम आवश्यकताओं के अंतिम संरेखण पर निर्भर करता है। आपको परिचालन वास्तविकताओं के विरुद्ध बैबिट की भौतिक संपत्तियों को संतुलित करना होगा। स्थैतिक ताकत मायने रखती है, लेकिन तरल गतिशीलता दीर्घकालिक अस्तित्व को निर्धारित करती है। समुद्री घटकों के मूल्यांकन के लिए गतिशील द्रव फिल्म गणना को प्राथमिकता देने की आवश्यकता होती है। केवल बुनियादी सामग्री विशिष्टताओं पर निर्भर न रहें।
थर्मल निगरानी और उचित स्नेहन वितरण आपके निवेश की रक्षा करते हैं। बाढ़ वाले आवासों से निर्देशित स्नेहन में अपग्रेड करने से गर्मी की कई समस्याएं हल हो जाती हैं। स्व-समतुल्य झुकाव वाले पैड पर जाने से गलत संरेखण क्षति को रोका जा सकता है। आपके पास सूचित निर्णय लेने के लिए इंजीनियरिंग ढांचा है।
वर्तमान लोड गणनाओं को सत्यापित करने के लिए अपनी इंजीनियरिंग टीम को संकेत दें। संपूर्ण मरम्मत मूल्यांकन के लिए मौजूदा सीएडी चित्र और परिचालन विवरण जमा करें। सक्रिय विश्लेषण भयावह पोत डाउनटाइम को रोकता है।
उत्तर: सामान्य परिचालन सीमा 60°C और 90°C के बीच बैठती है। अलार्म आमतौर पर 105°C के आसपास चालू होते हैं। गंभीर विफलता बिंदु 130°C और इससे ऊपर पर होता है। इस तापमान पर, टिन-आधारित मिश्र धातु तेजी से उपज शक्ति खो देती है और थर्मल पोंछना शुरू कर देती है।
ए: टिल्टिंग पैड में पीछे की तरफ एक स्व-समायोजित धुरी तंत्र होता है। इससे पैड थोड़ा झुक सकता है। यह अलग-अलग गति और भार के तहत स्वचालित रूप से इष्टतम हाइड्रोडायनामिक ऑयल वेज बनाता है। स्थिर पैड समायोजित नहीं हो सकते और केवल विशिष्ट, स्थिर गति पर ही अच्छा काम करते हैं।
उत्तर: उनकी मरम्मत सुरक्षित रूप से की जा सकती है। रीबैबिटिंग प्रक्रिया क्षतिग्रस्त पुरानी मिश्र धातु को पिघला देती है। तकनीशियन स्टील बैकिंग को फिर से टिन करते हैं, ताजा सफेद धातु को फिर से ढालते हैं, और इसे OEM सहनशीलता के अनुसार मशीन में वापस लाते हैं। यह बिल्कुल नया प्रतिस्थापन खरीदने के लिए अत्यधिक लागत प्रभावी विकल्प के रूप में कार्य करता है।
उत्तर: इंजीनियर अकेले स्थैतिक शक्ति का उपयोग नहीं करते हैं। वे कुल पैड क्षेत्र, विशिष्ट तेल चिपचिपाहट, सतह स्लाइडिंग वेग और न्यूनतम स्वीकार्य तेल फिल्म मोटाई (एमओएफटी) का उपयोग करके गतिशील भार क्षमता की गणना करते हैं। ये चर साबित करते हैं कि क्या द्रव पच्चर अक्षीय बल का समर्थन कर सकता है।