Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-26 Origine : Site
Les temps d’arrêt de la propulsion coûtent des milliers de dollars par heure. Le choix des bons composants détermine la fiabilité du navire dans des réalités opérationnelles à enjeux élevés. Vous ne pouvez pas vous permettre des pannes mécaniques inattendues en mer. Le palier de butée constitue le point de défaillance critique. Il agit comme la principale unité porteuse dans les applications marines à grande échelle. Lorsque ce composant tombe en panne, le navire tout entier s'arrête. Vous avez besoin d'un cadre axé sur l'ingénierie pour évaluer les configurations d'alliage Babbitt. La vérification des capacités de charge garantit le succès opérationnel à long terme. Nous explorerons comment présélectionner les spécifications pour les applications marines lourdes. Vous découvrirez les principales différences dans les performances des matériaux. Nous détaillons également comment vérifier correctement les films de fluide hydrodynamique. En comprenant ces nuances mécaniques, vous pouvez éviter des pannes catastrophiques. Ce guide fournit des étapes concrètes. Il vous aide à évaluer et à vous procurer des composants de poussée robustes.
Limites de l'alliage Babbitt : le métal blanc traditionnel offre une incorporation inégalée mais nécessite une surveillance thermique stricte pour éviter l'essuyage sous de lourdes charges axiales.
Dépendances de la capacité de charge : la capacité de charge réelle dépend de l'épaisseur du film de fluide hydrodynamique, et pas seulement de la résistance statique du matériau.
Avantages du patin inclinable : la géométrie du patin à alignement automatique augmente considérablement les limites de charge par rapport aux alternatives à géométrie fixe.
Critères d'approvisionnement : La présélection nécessite la vérification par le fournisseur des méthodologies de test de liaison par ultrasons (UT) et de coulée centrifuge.
La physique de la propulsion marine repose sur le transfert d’une poussée axiale massive. Une hélice génère une immense force vers l’avant. Cette énergie doit voyager dans la coque sans permettre le contact métal sur métal. Les films fluides hydrodynamiques rendent ce transfert d'énergie possible. Des cales d'huile à haute pression se forment entre les surfaces rotatives et fixes. Ils supportent toute la charge structurelle du navire qui avance.
Comprendre la hiérarchie des composants est crucial. Le la butée marine s'intègre directement dans un écosystème plus large. Il comble le fossé entre la production d’énergie et le mouvement physique.
Moteurs principaux : les moteurs ou les turbines génèrent un couple de rotation.
Boîtes de vitesses : elles réduisent la vitesse et augmentent le couple opérationnel.
Ligne d'arbre : connexion physique transmettant la puissance à l'hélice.
Composants de poussée : ces unités absorbent les forces axiales et protègent la boîte de vitesses.
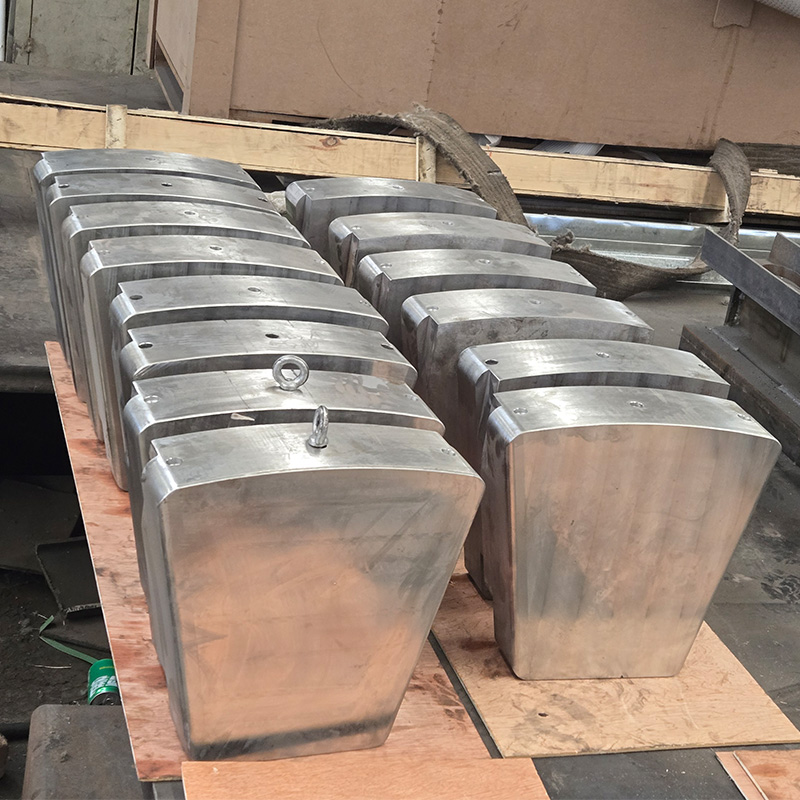
Évaluation Les pièces du système de propulsion marine nécessitent une optique de décision stricte. Les ingénieurs doivent choisir soigneusement les catégories structurelles. Les conceptions à géométrie fixe fonctionnent bien pour les environnements cohérents et à faible charge. Cependant, le le roulement à patins inclinables reste la norme de l’industrie. Les mécanismes de pivotement de type Kingsbury dominent les applications marines à charge élevée et à vitesse variable. Ces coussinets s'inclinent indépendamment. Ils forment des cales d'huile optimales quelle que soit la vitesse de fonctionnement.
Vous devez également choisir entre des structures auto-égalisantes et non-égalisantes. Une mer agitée provoque une déviation importante de la coque. Les liaisons auto-égalisantes répartissent les charges axiales uniformément sur tous les patins. Ils gèrent sans effort le désalignement structurel. Les conceptions sans égalisation n'ont pas cette liaison mécanique. Ils nécessitent des fondations parfaitement rigides. Nous recommandons des conceptions auto-égalisantes pour les grands navires commerciaux.
La science des matériaux dicte l'endurance mécanique. À base d'étain Les matériaux de roulement en alliage babbitt restent la norme par rapport au bronze. Les ingénieurs spécifient systématiquement la norme ASTM B23 Grade 2. Les composites synthétiques offrent des alternatives, mais les alliages traditionnels offrent des marges de sécurité uniques. Les environnements à forte poussée exigent des propriétés métallurgiques spécifiques.
Vous devez évaluer deux dimensions de performance fondamentales. La conformabilité et l’intégrabilité définissent le succès des roulements. Des désalignements mineurs d’arbres se produisent fréquemment. UN La surface d'appui en métal blanc s'adapte mécaniquement à ces minuscules changements. Il évite les pics de pression localisés. Le matériau absorbe également les particules polluantes. Les petites particules de saleté s'incrustent en toute sécurité sous la surface. Cette action protège le collier rotatif coûteux des rayures profondes.
Nous devons appliquer une lentille sceptique aux seuils thermiques. Babbitt possède une faiblesse majeure. Il perd rapidement sa limite d'élasticité à des températures élevées. Les opérations normales se déroulent sans problème. Cependant, des températures supérieures à 130°C (266°F) déclenchent des risques catastrophiques. Le métal se ramollit considérablement. L'essuyage thermique se produit lorsque l'alliage s'étale sur la surface du tampon. Vous devez surveiller rigoureusement les températures de décharge d’huile.
La comparaison de Babbitt avec des roulements à face PTFE révèle des différences objectives. Les roulements en polymère repoussent encore plus loin les limites opérationnelles. Ils supportent mieux les marges de températures extrêmes que les alliages d’étain standards.
| Performances métriques | Alliage Babbitt traditionnel | Polymère à face PTFE |
|---|---|---|
| Température de fonctionnement maximale | 130°C (266°F) | 200°C+ (392°F+) |
| Démarrage du frottement | Plus élevé (nécessite un levage hydrostatique) | Significativement inférieur |
| Intégrabilité | Excellent | Faible à modéré |
| Limite de capacité de charge | Généralement 2 à 4 MPa | Jusqu'à 10 MPa |
Le PTFE réduit considérablement la friction de démarrage. Il survit à des charges spécifiques plus élevées. Pourtant, Babbitt reste très apprécié pour les réparations marines générales. Son intégrabilité supérieure gère mieux les environnements pétroliers sales. Votre propreté opérationnelle dicte le choix final du matériau.
Une vérité technique régit toutes les machines tournantes. La capacité de charge n’est jamais un nombre statique. La véritable capacité dépend entièrement de la génération de film fluide. Vous ne pouvez pas déterminer la résistance uniquement à partir des limites d’élasticité des matériaux. L’épaisseur du coin pétrolier dicte la survie.
Plusieurs facteurs de conception clés affectent la capacité totale. Des limites de charge spécifiques établissent la référence. Les paramètres opérationnels standard du Babbitt se situent entre 2 et 4 MPa. Pousser au-delà de ces limites réduit les marges de sécurité. L'épaisseur minimale du film d'huile (MOFT) représente la mesure la plus critique. Les manœuvres à basse vitesse créent des conditions de lubrification limites dangereuses. Le coin pétrolier s’amincit considérablement. Vous devez calculer le MOFT pour vous assurer qu'il dépasse la rugosité de la surface interne. Si le film descend trop bas, des aspérités entrent en collision.
La vitesse de surface et la perte par frottement nécessitent un équilibrage minutieux. Un régime élevé augmente la capacité de charge en aspirant plus d'huile dans la cale. Cependant, cette même vitesse génère des pertes de puissance parasites. Il cisaille l’huile rapidement. Cette action de cisaillement produit une chaleur excessive. Vous devez équilibrer une épaisseur de film adéquate contre l’emballement thermique.
Les systèmes de distribution de lubrification ont un impact considérable sur les charges maximales de sécurité. La lubrification inondée remplit tout le boîtier du boîtier. Les coussinets s'immergent complètement. Cette méthode fonctionne bien pour les vitesses standard mais crée des pertes de barattage élevées. La lubrification dirigée offre une alternative moderne. Les systèmes utilisent des rainures de pointe pour injecter directement de l'huile froide. Cette livraison ciblée balaie instantanément l’huile chaude. Cela réduit considérablement la température des coussinets. La lubrification dirigée permet aux ingénieurs d'augmenter la charge maximale de sécurité en toute sécurité.
Les réalités de mise en œuvre montrent que les roulements hydrodynamiques échouent sous contrainte. Comprendre les modes de défaillance courants évite les temps d’arrêt récurrents. Vous avez besoin d’une approche systématique pour réparer les dommages.
Un cadre de causes profondes isole rapidement le problème sous-jacent. L’essuyage thermique constitue la panne la plus fréquente. Des conditions de surcharge font sortir le film d'huile. Un flux d’huile perturbé provoque également des pics de température rapides. Le Babbitt ramollit et s'étale sur le support en acier. Vous verrez des stries sombres et polies sur le tampon endommagé.
La cavitation et les piqûres électriques présentent des signatures visuelles différentes. Les courants vagabonds dans l’arbre provoquent des piqûres électriques. Arcs de tension à travers le film fluide. Il fait exploser des cratères microscopiques dans l’alliage mou. Cela crée un aspect givré et mat. Les chutes de pression du fluide provoquent des dommages par cavitation. Des bulles se forment et s'effondrent violemment près du bord de fuite. Ils arrachent des morceaux de métal.
La fissuration par fatigue résulte d’un chargement cyclique à long terme. Les hélices déséquilibrées créent des forces pulsées. Ces forces dépassent la limite de fatigue du Babbitt au fil du temps. De petites fissures s'initient à la surface. Ils se propagent vers le bas vers la ligne de liaison. Finalement, des sections entières de métal blanc s’écaillent.
La logique de remédiation dicte vos prochaines étapes. Vous devez décider quand réparer ou quand repenser. Des essuyages mineurs ou une fatigue justifient souvent une rebabbiting. Les techniciens font fondre le vieil alliage. Ils coulent du matériau frais et l'usinent selon les spécifications OEM. Cependant, des essuyages thermiques récurrents indiquent un défaut systémique. Vous devez repenser complètement la géométrie du pad dans ces cas-là. La mise à niveau vers des polymères avancés ou une lubrification dirigée résout la surcharge chronique.
L’atténuation des risques est le moteur de chaque cycle d’approvisionnement réussi. Vous devez auditer strictement les fournisseurs lorsque vous recherchez un remplaçant roulement de butée . Un composant mis à niveau nécessite une qualité de fabrication vérifiable.
La vérification de la fabrication repose sur des indicateurs de confiance clairs. N'acceptez pas les méthodes de pudding manuelles pour les applications à forte charge. Exigez des méthodologies de coulée centrifuge. Le coulage statique strictement contrôlé fonctionne également pour les géométries complexes. La coulée centrifuge force les impuretés à la surface. Il garantit une structure de grain supérieure et dense.
Les tests d’intégrité des obligations distinguent les fournisseurs réputés des amateurs. La liaison métallurgique entre la couche de Babbitt et le support en acier doit être parfaite. Exiger les normes ISO 4386. Les tests par ultrasons (UT) vérifient cette liaison de manière non destructive. Les ondes sonores cartographient les vides cachés ou le délaminage. Vous ne devez jamais installer un pad dépourvu de certification UT.
L’inspection par ressuage (PT) fournit une assurance au niveau de la surface. Les techniciens appliquent un colorant liquide sur le visage usiné. Il s'infiltre dans les fissures invisibles ou dans la porosité de la surface. Un révélateur extrait le colorant, mettant en évidence les défauts. Vérifiez toujours les rapports PT avant l'installation.
Vos prochaines étapes nécessitent de cartographier des données spécifiques pour un devis fournisseur. Les fournisseurs ne peuvent pas calculer l’épaisseur du film sans données précises. Rassemblez votre vitesse d'arbre continue maximale. Documentez la charge axiale maximale dans les pires conditions. Spécifiez le degré exact de viscosité de votre huile. Enfin, fournissez les dimensions de l’enveloppe de l’espace physique. Ces données garantissent que le fournisseur conçoit une solution géométriquement viable.
Une propulsion marine réussie repose sur l’alignement final des capacités de charge et des exigences du système. Vous devez équilibrer les propriétés des matériaux Babbitt avec les réalités opérationnelles. La force statique est importante, mais la dynamique des fluides dicte la survie à long terme. L'évaluation des composants marins nécessite de donner la priorité aux calculs de films fluides dynamiques. Ne vous fiez pas uniquement aux spécifications matérielles de base.
La surveillance thermique et une lubrification appropriée protègent vos investissements. Le passage des boîtiers inondés à la lubrification dirigée résout de nombreux problèmes de chaleur. Le passage à des patins inclinables auto-égalisants évite les dommages dus au mauvais alignement. Vous disposez du cadre d’ingénierie nécessaire pour prendre des décisions éclairées.
Invitez votre équipe d’ingénierie à vérifier les calculs de charge actuels. Soumettez les dessins CAO et les spécifications opérationnelles existants pour une évaluation approfondie des réparations. L'analyse proactive évite les temps d'arrêt catastrophiques du navire.
R : La plage de fonctionnement normale se situe entre 60°C et 90°C. Les alarmes se déclenchent généralement autour de 105°C. Le point de défaillance critique se produit à 130°C et plus. À cette température, l’alliage à base d’étain perd rapidement sa limite d’élasticité et commence un essuyage thermique.
R : Un coussin inclinable est doté d'un mécanisme de pivotement auto-ajustable à l'arrière. Cela permet au pad de s'incliner légèrement. Il forme automatiquement le coin d'huile hydrodynamique optimal sous différentes vitesses et charges. Les patins fixes ne peuvent pas s'ajuster et ne fonctionnent bien qu'à des vitesses spécifiques et constantes.
R : Ils peuvent être réparés en toute sécurité. Le processus de rebabbitting fait fondre l’ancien alliage endommagé. Les techniciens ré-étament le support en acier, refontent le métal blanc frais et l'usinent selon les tolérances OEM. Il s’agit d’une alternative très rentable à l’achat de pièces de rechange neuves.
R : Les ingénieurs n’utilisent pas uniquement la résistance statique. Ils calculent la capacité de charge dynamique en utilisant la surface totale du patin, la viscosité spécifique de l'huile, la vitesse de glissement de la surface et l'épaisseur minimale acceptable du film d'huile (MOFT). Ces variables prouvent si le coin fluide peut supporter la force axiale.