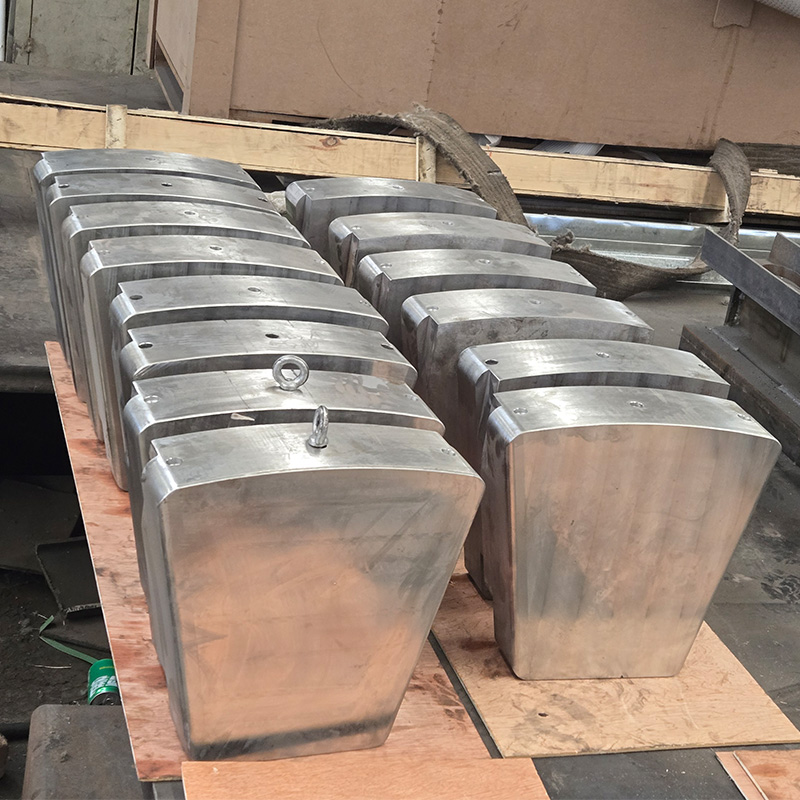
推進力のダウンタイムには 1 時間あたり数千ドルのコストがかかります。適切なコンポーネントの選択は、一か八かの運用現実において船舶の信頼性を左右します。海上では予期せぬ機械故障は許されません。スラスト パッド ベアリングは重大な故障点として機能します。大規模な海洋用途において主要な耐荷重ユニットとして機能します。このコンポーネントに障害が発生すると、船舶全体が停止します。バビット合金の構成を評価するには、エンジニアリング主導のフレームワークが必要です。定格荷重を検証することで、長期的な運用の成功が保証されます。耐久性の高い海洋用途向けの仕様を最終候補リストに挙げる方法を検討します。材料性能の核となる違いを学びます。また、流体力学的な流体膜を適切に検証する方法についても詳しく説明します。これらの機械的なニュアンスを理解することで、致命的な故障を防ぐことができます。このガイドでは、実行可能な手順を説明します。堅牢な推力コンポーネントの評価と調達に役立ちます。
バビット合金の制限: 従来のホワイト メタルは比類のない埋め込み性を提供しますが、大きな軸方向の荷重によるワイプを防ぐために厳密な熱監視が必要です。
定格荷重の依存性: 真の耐荷重は、静的な材料強度だけではなく、流体力学的流体膜の厚さに依存します。
傾斜パッドの利点: 自動調心パッドの形状により、固定形状の代替品と比較して荷重制限が大幅に増加します。
調達基準: 最終候補リストには、超音波接合試験 (UT) および遠心鋳造方法のベンダー検証が必要です。
海洋推進の物理学は、巨大な軸方向推力の伝達に依存しています。プロペラは巨大な前進力を生成します。このエネルギーは、金属同士の接触を許さずに船体に伝わる必要があります。流体力学的流体膜は、このエネルギー伝達を可能にします。回転面と静止面の間に高圧オイルウェッジが形成されます。それらは、前進する船の構造負荷全体を支えます。
コンポーネントの階層を理解することが重要です。の 海洋スラストベアリングは、 より広範な生態系に直接適合します。発電と身体の動きの間のギャップを埋めます。
原動機: エンジンまたはタービンは回転トルクを生成します。
ギアボックス: 速度を低下させ、動作トルクを増加させます。
シャフトライン: プロペラに動力を伝達する物理的な接続。
スラストコンポーネント: これらのユニットは軸方向の力を吸収し、ギアボックスを保護します。
評価中 船舶推進システム部品には 厳密な判断レンズが必要です。エンジニアは構造カテゴリを慎重に選択する必要があります。固定ジオメトリ設計は、一貫した低負荷環境に適しています。ただし、 ティルティングパッドベアリングは 引き続き業界標準です。キングスベリー スタイルのピボット機構は、高負荷、可変速の海洋用途で主流です。これらのパッドは独立して傾きます。動作速度に関係なく、最適なオイルウェッジを形成します。
また、自己イコライジング構造と非イコライジング構造のどちらかを決定する必要もあります。海が荒れると船体が大きくたわみます。自己均等化リンケージにより、すべてのパッドにわたってアキシアル荷重が均等に分散されます。構造的な不整合を簡単に管理します。非イコライジング設計には、この機械的リンケージがありません。完全に強固な基礎が必要です。大型商船には自己イコライジング設計をお勧めします。
材料科学は機械的耐久性を決定します。錫系 バビット合金ベアリングの 材質は、依然として青銅を上回る標準です。エンジニアは一貫して ASTM B23 Grade 2 を指定しています。合成複合材料は代替品を提供しますが、従来の合金は独自の安全マージンを提供します。高推力環境では、特定の冶金的特性が要求されます。
2 つの主要なパフォーマンスの側面を評価する必要があります。適合性と組み込み性がベアリングの成功を定義します。シャフトの軽微なミスアライメントが頻繁に発生します。あ ホワイトメタルの 座面は、こうした小さな変化に機械的に適応します。局所的な圧力スパイクを防ぎます。この材料は粒子状汚染物質も吸収します。小さな汚れの粒子は表面の下に安全に埋め込まれます。この作用により、高価な回転カラーが深い傷から保護されます。
熱閾値には懐疑的なレンズを適用する必要があります。バビットには大きな弱点が 1 つあります。高温になると降伏強度が急速に失われます。通常の操作はスムーズに実行されます。ただし、温度が 130°C (266°F) を超えると、壊滅的なリスクが引き起こされます。金属は劇的に柔らかくなります。熱ワイピングは、合金がパッド表面全体に汚れるときに発生します。オイルの排出温度を厳密に監視する必要があります。
Babbitt と PTFE 面ベアリングを比較すると、客観的な違いが明らかになります。ポリマーベアリングは動作限界をさらに押し広げます。標準の錫合金よりも極端な温度マージンに優れています。
| 性能測定基準 | 従来の Babbitt 合金 | PTFE 面ポリマー |
|---|---|---|
| 最高使用温度 | 130°C (266°F) | 200°C+ (392°F+) |
| 始動摩擦 | より高い (静水圧揚力が必要) | 大幅に低下 |
| 埋め込み可能性 | 素晴らしい | 貧しいから中程度 |
| 耐荷重制限 | 通常 2 ~ 4 MPa | 10MPaまで |
PTFE は始動摩擦を大幅に低減します。より高い比負荷にも耐えます。しかし、バビットは依然として一般的な海洋修理分野で非常に支持されています。優れた埋め込み性により、汚れた油環境にも対応します。作業の清浄度が最終的な材料の選択を決定します。
工学上の真実がすべての回転機械を支配します。定格荷重は決して静的な数値ではありません。真の容量は完全に流体膜の生成に依存します。純粋に材料の降伏限界から強度を決定することはできません。オイルウェッジの厚さが生き残りを左右します。
いくつかの重要な設計要素が総容量に影響します。特定の負荷制限によってベースラインが確立されます。 Babbitt の標準動作パラメータは 2 ~ 4 MPa です。これらの制限を超えると、安全マージンが減少します。最小油膜厚さ (MOFT) は、最も重要な指標を表します。低速での操縦は危険な境界潤滑状態を引き起こします。オイルウェッジは劇的に薄くなります。 MOFT を計算して、内部表面粗さを確実に超えるようにする必要があります。フィルムが下がりすぎると、凹凸が衝突します。
表面速度と摩擦損失は慎重にバランスを取る必要があります。 RPM が高くなると、より多くのオイルがウェッジに引き込まれるため、負荷容量が増加します。ただし、この同じ速度によって寄生電力損失が発生します。油を急速に剪断します。このせん断作用により過剰な熱が発生します。熱暴走に対する適切な膜厚のバランスをとる必要があります。
潤滑供給システムは最大安全荷重定格に大きな影響を与えます。あふれた潤滑剤がハウジング全体を満たします。パッドが完全に水没します。この方法は標準速度ではうまく機能しますが、大きな撹拌損失が発生します。指向性潤滑は最新の代替手段を提供します。システムは最先端の溝を使用して冷たいオイルを直接噴射します。このターゲットを絞った配送により、熱い油が瞬時に一掃されます。パッド温度を大幅に下げます。指示された潤滑により、エンジニアは最大安全荷重定格を安全に増やすことができます。
実際の実装では、流体動圧ベアリングは応力がかかると故障することがわかっています。一般的な障害モードを理解することで、ダウンタイムの再発を防ぐことができます。被害を修復するには体系的なアプローチが必要です。
根本原因フレームワークは、根本的な問題を迅速に特定します。サーマルワイピングは最も頻繁に起こる失敗としてランク付けされています。過負荷状態では油膜が圧迫されます。オイルの流れが中断されると、温度が急激に上昇します。バビットは柔らかくなり、スチールの裏材全体に汚れがつきます。損傷したパッドには、黒く磨かれた縞模様が見られます。
キャビテーションと電気的孔食は、異なる視覚的特徴を示します。シャフトの漂遊電流は電気的なピッチングを引き起こします。流体膜全体に電圧アークが発生します。軟合金に微細なクレーターを吹き込みます。これにより、つや消しのマットな外観が作成されます。流体の圧力降下はキャビテーションによる損傷を引き起こします。後縁付近で泡が形成され、激しく崩壊します。彼らは金属の塊を引き裂きます。
疲労亀裂は、長期にわたる繰り返し荷重によって発生します。アンバランスなプロペラは脈動力を生み出します。これらの力は時間の経過とともにバビットの疲労限界を超えます。小さな亀裂が表面から始まります。それらは結合線に向かって下方に伝播します。最終的には、ホワイトメタルの部分全体が剥がれ落ちます。
修復ロジックによって次のステップが決まります。いつ修復するか、いつ再設計するかを決定する必要があります。軽度の拭き取りや疲労により、再バビットが正当化されることがよくあります。技術者は古い合金を溶かします。彼らは新鮮な材料を鋳造し、OEM仕様に合わせて機械加工します。ただし、サーマルワイピングが繰り返される場合は、システム上の欠陥を示します。このような場合は、パッドの形状を完全に再設計する必要があります。先進的なポリマーまたは指向性潤滑にアップグレードすることで、慢性的な過負荷を解決します。
リスクを軽減することで、あらゆる調達サイクルが成功します。交換品を調達する際にはサプライヤーを厳しく監査する必要があります スラストパッドベアリング。アップグレードされたコンポーネントには、検証可能な製造品質が必要です。
製造検証は、明確な信頼指標に依存します。高負荷用途には手動代かき方法を受け入れないでください。遠心鋳造法が必要です。厳密に制御された静的注入は、複雑な形状にも機能します。遠心鋳造により不純物が表面に押し出されます。これにより、優れた緻密な粒子構造が保証されます。
ボンドの完全性テストは、評判の良いベンダーとアマチュアを区別します。バビット層とスチール裏材の間の冶金的結合は完璧でなければなりません。 ISO 4386 標準が必要です。超音波検査 (UT) は、この結合を非破壊的に検証します。音波は隠れた空隙や層間剥離をマッピングします。 UT 認証のないパッドは絶対に取り付けないでください。
染料浸透検査 (PT) は表面レベルの保証を提供します。技術者は、機械加工された面に液体染料を塗布します。目に見えない亀裂や表面の空隙に浸透します。現像液は染料を引き出し、欠陥を強調します。インストール前に必ず PT レポートを確認してください。
次のステップでは、ベンダーの見積もり用に特定のデータをマッピングする必要があります。サプライヤーは正確な入力がなければ膜厚を計算できません。最大連続シャフト速度を収集します。最悪の条件下での最大アキシアル荷重を記録します。正確なオイル粘度グレードを指定してください。最後に、物理空間エンベロープの寸法を指定します。このデータにより、ベンダーは幾何学的に実行可能なソリューションを設計できるようになります。
船舶の推進を成功させるには、定格荷重とシステム要件を最終的に調整する必要があります。バビットの材料特性と運用上の現実のバランスをとらなければなりません。静的強度は重要ですが、長期的な生存には流体力学が影響します。海洋コンポーネントを評価するには、動的流体膜計算を優先する必要があります。基本的な材料仕様だけに依存しないでください。
熱監視と適切な潤滑供給により、投資が保護されます。浸水ハウジングから直接潤滑にアップグレードすることで、多くの熱の問題が解決されます。自己均等化チルティングパッドに移行することで、位置ずれによる損傷を防ぎます。情報に基づいた意思決定を行うためのエンジニアリング フレームワークがあります。
エンジニアリング チームに現在の負荷の計算を確認するように指示してください。徹底的な修理評価のために、既存の CAD 図面と動作仕様を提出してください。プロアクティブな分析により、致命的な船舶のダウンタイムが防止されます。
A: 通常の動作範囲は 60°C ~ 90°C です。通常、アラームは約 105°C でトリガーされます。重大な故障点は 130°C 以上で発生します。この温度では、錫ベースの合金は降伏強度を急速に失い、熱によるワイピングが始まります。
A: チルト パッドの背面には自動調整ピボット機構が付いています。これにより、パッドをわずかに傾けることができます。さまざまな速度と負荷の下で、最適な流体力学的オイルウェッジを自動的に形成します。固定パッドは調整できず、特定の一定速度でのみ機能します。
A: 安全に修理できます。リバビット処理では、損傷した古い合金を溶かします。技術者はスチールの裏材を再錫し、新しいホワイトメタルを再鋳造し、OEM 公差に合わせて機械加工します。新品の交換品を購入するのに代わる、非常に費用対効果の高い選択肢として機能します。
A: エンジニアは静的強度だけを使用するわけではありません。総パッド面積、特定のオイル粘度、表面滑り速度、および最小許容油膜厚さ (MOFT) を使用して動的負荷容量を計算します。これらの変数は、流体ウェッジが軸力をサポートできるかどうかを証明します。