
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 08.08.2026 Herkunft: Website
Ein geriebener Zapfen bedeutet nicht automatisch, dass eine Schiffswelle ausgetauscht werden muss, und eine Oberfläche, die glatt aussieht, ist nicht unbedingt brauchbar. Der schwierige Teil bei der Beurteilung des Lagerzapfenverschleißes von Schiffswellenlagern besteht darin, oberflächliche Schäden von Geometrieänderungen zu trennen, die sich auf die Ölfilmbildung, das Lagerspiel, die Ausrichtung und die Lastverteilung auswirken.
Eine sinnvolle Inspektion kombiniert daher Umfangs- und Axialdurchmessermessungen mit Rundlauf-, Oberflächenzustands-, Lagernachweis- und Riss- oder Härteprüfungen. Reparaturentscheidungen sollten dann auf der Geometrie basieren, die nach der Entfernung des beschädigten Materials verbleibt – und nicht nur auf dem Aussehen.
Schiffswellenzapfen funktionieren normalerweise als Teil eines Systems und nicht als isolierte zylindrische Flächen. Wellengeometrie, Lagerspiel, Schmierstoffzustand, Lagerausrichtung, Lastverteilung und Oberflächenbeschaffenheit beeinflussen sich gegenseitig. Ein Journal kann daher abhängig vom zugrunde liegenden Fehlermechanismus unterschiedliche Schadensbilder aufweisen.
Riefen am Wellenzapfen zeigen sich meist als Umfangsrillen oder Kratzer. Feine Spuren können durch Schmutz entstehen, der durch die geschmierte Schnittstelle gelangt, während tiefere Rillen auf abrasive Partikel, einen Verlust der Ölfilmtrennung oder direkten Kontakt mit einer beschädigten Lageroberfläche hinweisen können. Die entscheidende Frage ist nicht nur, ob es eine Wertung gibt. Die Inspektoren müssen die Tiefe und Verteilung bestimmen und prüfen, ob durch die Entfernung der Schacht der Schacht unter einen genehmigten Reparaturdurchmesser reduziert wird.
Lokale Polierungen oder Verfärbungen können auf einen konzentrierten Kontakt hinweisen. Der an einem Ende eines Lagerzapfens konzentrierte Verschleiß kann es rechtfertigen, die Wellenausrichtung, die Lagerposition und die Kantenbelastung zu überprüfen, anstatt den Lagerzapfen einfach nachzubearbeiten. Umfangsbedingter Verschleiß, der über den Zapfen verteilt ist, kann auf einen anderen Zustand hinweisen als auf eine schmale belastete Zone, in der es wiederholt zu Metall-zu-Metall-Kontakt gekommen ist.
Ebenso wichtig ist das passende Lager. Eine Hydrodynamik Marine-Gleitlager stützen die Welle durch einen Schmierfilm, sodass übermäßiges Spiel, lokale Lagerschäden, Fehlausrichtung oder Schmierungsprobleme sowohl den Zustand des Lagerzapfens als auch die Lastverteilung beeinträchtigen können. Wenn die Welle repariert wird, ohne dass die Ursache für den abnormalen Kontakt behoben wird, kann dies zu einem weiteren Verschleißzyklus führen.
Zu den üblichen Warnzeichen, die eine detaillierte Inspektion rechtfertigen, gehören abnormale Lagertemperaturen, Metallpartikel im Schmiermittel, unerklärliche Vibrationsänderungen, beschädigte Babbitt-Oberflächen, wiederholte Spielveränderungen, sichtbare Riefenbildung, Korrosion, ungewöhnliche Lagerkontaktmuster oder Anzeichen einer Schmierungsunterbrechung. Keines dieser Symptome allein definiert die Reparaturmethode, sie legen jedoch fest, wo sich Messungen und zusätzliche Kontrollen konzentrieren sollten.
Die nützlichste Maßprüfung erfasst mehr als nur einen Zapfendurchmesser. Bei einer einzelnen Messung können erhebliche Ovalitäten, Konizitäten oder lokaler Verschleiß des Wellenzapfens übersehen werden , da sich die Zapfengeometrie sowohl um den Umfang als auch entlang der Wellenachse ändert.
Entfernen Sie vor der Messung Öl, lose Ablagerungen, Korrosionsprodukte und erhabene Grate, ohne die Zapfenoberfläche aggressiv zu verändern. Sofern möglich, lassen Sie die Komponente und die Messgeräte bei einer geeigneten Prüftemperatur stabilisieren. Markieren Sie wiederholbare axiale Stationen über die Arbeitsbreite des Zapfens und stellen Sie konsistente Winkelpositionen um jede Station herum her.
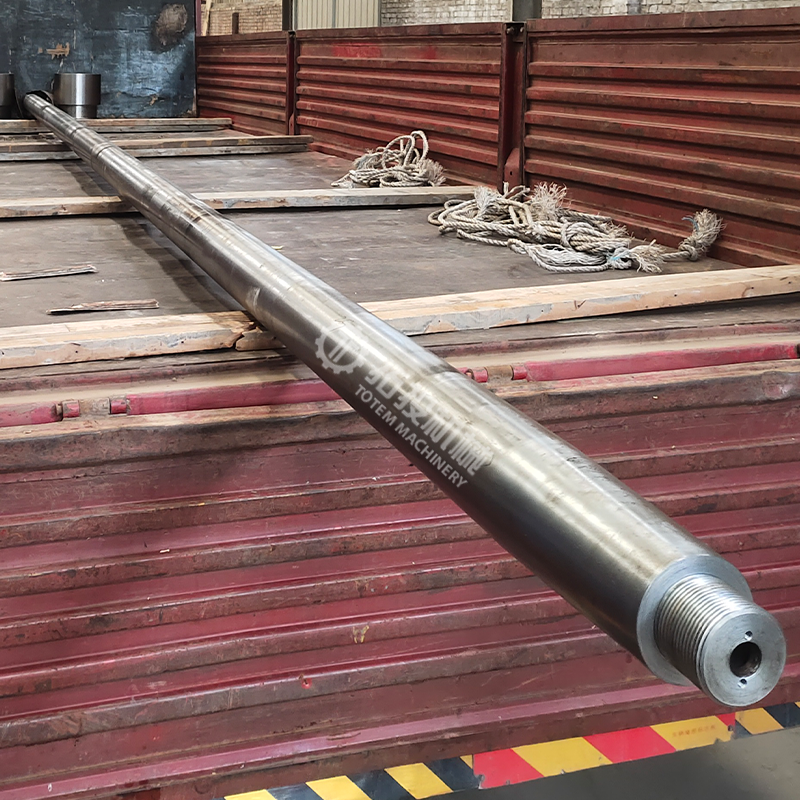
Für einen Bei geschmiedeten Zwischenwellen sollten die Zapfenabmessungen zusammen mit Rundlauf, Koaxialität, Passflächen und dem Zustand benachbarter Wellenabschnitte berücksichtigt werden und nicht als isolierte Durchmesserprüfung behandelt werden.
Messen Sie an jeder axialen Station den Durchmesser in mindestens zwei Winkelrichtungen mit einem Außenmikrometer geeigneter Größe. Zusätzliche Winkelpositionen sorgen für ein klareres Bild bei unregelmäßigem Verschleiß. Notieren Sie die tatsächlichen Werte, anstatt nur „akzeptabel“ oder „abgenutzt“ zu schreiben.
Mit diesem Messraster können verschiedene Bedingungen berechnet werden:
| Bedingung | Was sie darstellt | Praktischer Messansatz |
|---|---|---|
| Durchmesserverlust | Reduzierung vom Soll- bzw. Referenzdurchmesser | Vergleichen Sie den gemessenen Durchmesser mit genehmigten Zeichnungsmaßen oder zuverlässigen früheren Aufzeichnungen |
| Ovalität | Differenz zwischen maximalem und minimalem Durchmesser an einer axialen Station | Messen Sie denselben Abschnitt an mehreren Winkelpositionen |
| Konisch | Durchmesseränderung entlang der Zapfenlänge | Vergleichen Sie entsprechende Messwerte an verschiedenen axialen Stationen |
| Auslaufen | Radiale Variation, wenn sich die Welle relativ zu einer Referenz dreht | Verwenden Sie eine Messuhr, während Sie die Welle unter kontrollierten Stützbedingungen drehen |
| Oberflächenrauheit | Feine Oberflächenstruktur, die die Lagerschnittstelle beeinflusst | Gegebenenfalls mit einem geeigneten Rauheitsmessgerät prüfen |
Diese Werte sollten nicht austauschbar verwendet werden. Die Ovalität des Wellenzapfens beschreibt einen unrunden Querschnitt. Taper beschreibt eine axiale Durchmesseränderung. Ein Journal kann an jeder Station nahezu perfekt rund sein und sich dennoch von einem Ende zum anderen verjüngen.
Runout beantwortet eine weitere Frage. Der von der Messuhr angezeigte Gesamtschlag kann durch Exzentrizität, Biegung, Stützzustand, Einrichtungsfehler oder geometrische Fehler an anderen Stellen der Welle beeinflusst werden. Ein hoher Rundlauf beweist daher nicht, dass der gemessene Zapfen selbst oval ist. Umgekehrt ist ein guter Rundlauf kein Beweis dafür, dass Durchmesser und Konizität akzeptabel sind.
Die Verschleißtiefe benötigt eine vertrauenswürdige Basislinie. Der ursprüngliche Zeichnungsdurchmesser, frühere Inspektionsaufzeichnungen, ein genehmigtes Reparaturmaß oder ein identifizierter, nicht abgenutzter Referenzbereich können einen nützlichen Vergleich liefern. Ein scheinbar unbeschädigter Abschnitt sollte nicht automatisch als Originaldurchmesser behandelt werden, da er möglicherweise bei einer früheren Reparatur bearbeitet wurde.
Ein weiterer häufiger Fehler besteht darin, die Reparaturfähigkeit anhand der tiefsten einzelnen Mikrometerablesung zu beurteilen. Die eigentliche Entscheidung basiert auf der endgültigen zylindrischen Oberfläche, die zur Beseitigung inakzeptabler Schäden erforderlich ist. Wenn eine lokale Kerbe unter den Rest der Oberfläche reicht, kann die Bearbeitungszugabe, die zum Reinigen dieses Defekts erforderlich ist, den endgültigen Zapfendurchmesser bestimmen.

Abmessungswerte legen die Zapfengeometrie fest, sie können jedoch nicht alle Gründe aufzeigen, warum eine Welle wieder in Betrieb genommen werden sollte oder nicht. Oberflächenschäden müssen unabhängig untersucht werden.
Beginnen Sie mit der Kartierung von Riefen, Lochfraß, Korrosion, Verschmierungen, Verfärbungen, Reibspuren und jeglichem erhabenen Material. Eine flache Rille, die durch lichtgesteuertes Polieren verschwindet, unterscheidet sich grundlegend von einer tiefen Kerbe, die einen erheblichen Materialabtrag erfordert. Erhöhte Grate neben einer Nut sind ebenfalls von Bedeutung, da sie die Schmierschnittstelle stören können, selbst wenn die Nut selbst nicht stark ausgeprägt ist.
Nach einem erheblichen Lagerabrieb, -fresser oder einer Überhitzung können Maßprüfungen allein nicht mehr ausreichen. Härteschwankungen können dabei helfen, Bereiche zu identifizieren, deren Materialzustand möglicherweise durch abnormale Erwärmung beeinträchtigt wurde. Auch bei möglicher Rissbildung ist eine entsprechende zerstörungsfreie Prüfung in Betracht zu ziehen. Die ausgewählte Methode muss zum Wellenmaterial, zur Fehlerausrichtung, zur Zugänglichkeit und zu den geltenden Reparaturanforderungen passen.
Die Inspektion sollte sich dann auf das Lager erstrecken. A Die Babbitt-Gleitbuchse arbeitet direkt mit dem Wellenzapfen zusammen und ist auf eine kontrollierte Bohrungsgeometrie, Oberflächenbeschaffenheit, Spiel und Schmierung angewiesen. Untersuchen Sie das Lager auf Abrieb, Risse, lose oder beschädigte Auskleidung, eingebettete Partikel, abnormalen Kantenkontakt, verstopfte Ölkanäle oder ungleichmäßigen Verschleiß.
Dies ist besonders wichtig, wenn der Verdacht auf Lagersitzverschleiß oder gehäusebedingte Probleme besteht. Lagerstützflächen, Gehäusegeometrie, eingebaute Komponenten und Wellenausrichtung können beeinflussen, wie die Last den Lagerzapfen erreicht. Die Sanierung nur der sichtbaren Wellenschäden kann dazu führen, dass das Lager falsch positioniert oder ungleichmäßig belastet wird.
Das gleiche Prinzip gilt weiter entlang der Antriebslinie. Auf einem Der Zustand der Schiffspropellerwelle und des Lagerzapfens sollte zusammen mit der Koaxialität, den Passabschnitten, dem Oberflächenzustand und den Maßverhältnissen berücksichtigt werden, die sich auf Lager, Dichtungen, Kupplungen und andere eingebaute Komponenten auswirken.
Es gibt keine universelle Verschleißtiefe, bei der jedes Schiffslager die gleiche Reparatur erfordert. Die zulässigen Abmessungen hängen von der Wellenkonstruktion, dem Material, der Lage des Lagerzapfens, der Belastung, früheren Reparaturen, der Lageranordnung, genehmigten Zeichnungen, den OEM-Anforderungen und den relevanten Klassifizierungsanforderungen ab.
Eine praktische Reparaturentscheidung beginnt mit einer anderen Frage: Welcher Zustand bleibt bestehen, nachdem alle unakzeptablen Schäden beseitigt wurden?
Leichtes Polieren kann ausreichend sein, wenn die Markierungen oberflächlich sind, keine rissartigen Anzeichen vorhanden sind, die Zapfengeometrie innerhalb der geltenden Grenzen bleibt und das Polieren kein übermäßiges lokales Relief oder eine ungeeignete Oberfläche erzeugt. Das Polieren sollte den Oberflächenzustand wiederherstellen, ohne ein Maßproblem zu verschleiern.
Eine kontrollierte Bearbeitung oder ein Schleifen eignet sich besser, wenn Riefen nicht leicht entfernt werden können oder wenn Konizität und Ovalität korrigiert werden müssen. Berechnen Sie vor Beginn der Bearbeitung den kleinsten Enddurchmesser, der erforderlich ist, um eine durchgehende zylindrische Oberfläche zu erhalten. Dieser vorgeschlagene Durchmesser muss dann mit dem zulässigen Reparaturmaß und der Lageranordnung verglichen werden.
Durch die Reduzierung des Wellendurchmessers verändert sich auch das Lagerspiel, es sei denn, das Lager wird entsprechend modifiziert oder ausgetauscht. Welle und Lager müssen daher als Maßpaar betrachtet werden. Ein geometrisch hervorragender Zapfen mit Untermaß kann dennoch ungeeignet sein, wenn das resultierende Lagerspiel nicht mehr den konstruktiven Anforderungen entspricht.
Wenn eine einfache Reduzierung des Zapfendurchmessers unerwünscht ist, können Verfahren zur Oberflächensanierung wie zugelassene Beschichtungen, Metallaufbauten oder Plattierungen in Betracht gezogen werden. Diese Prozesse werfen zusätzliche technische Fragen auf: Substratkompatibilität, Bindungsintegrität, Wärmeeintrag, Ermüdungsverhalten, Beschichtungsdicke, endgültige Bearbeitungszugabe, Übergangsgeometrie und Genehmigungsstatus. Ein Aufbauverfahren sollte nicht allein deshalb gewählt werden, weil damit der Nenndurchmesser wiederhergestellt werden kann.
Ein Austausch ist die stärkere Option, wenn Risse nicht akzeptabel sind, schwere Hitzeschäden den Materialzustand beeinträchtigen, Verformungen nicht wirtschaftlich korrigiert werden können, der erforderliche Reinigungsdurchmesser unter dem zulässigen Grenzwert liegt, frühere Reparaturen nicht genügend Spielraum lassen oder ein vorgeschlagenes Reparaturverfahren die geltenden technischen und Genehmigungsanforderungen nicht erfüllen kann.
Eine nützliche Entscheidungssequenz ist:
Bestätigen Sie das Ausmaß und den Mechanismus des Schadens.
Bestimmen Sie den minimalen Materialabtrag, der für die Reinigung erforderlich ist.
Berechnen Sie den resultierenden Zapfendurchmesser und die Geometrie.
Überprüfen Sie das resultierende Lagerspiel und die Kompatibilität.
Überprüfen Sie bei Bedarf den Materialzustand und die NDT-Ergebnisse.
Vergleichen Sie Polieren, Bearbeiten, zugelassenen Aufbau und Austausch mit den geltenden technischen Grenzwerten.
Beheben Sie das Schmierungs-, Ausrichtungs-, Verschmutzungs-, Lager- oder Stützproblem, das den Verschleiß verursacht hat.
Diese Reihenfolge vermeidet einen der teuersten Spezifikationsfehler bei der Reparatur von Schiffslagerzapfen : die Auswahl eines Reparaturverfahrens, bevor die endgültige Geometrie bekannt ist, die erreicht werden muss.
Die Reparatur ist nicht abgeschlossen, wenn die sichtbare Riefenbildung verschwindet. Die Endkontrolle soll die wichtigen Messungen vor der Reparatur wiedergeben, sodass das Ergebnis direkt mit den genehmigten Abnahmekriterien verglichen werden kann.
Überprüfen Sie den Zapfendurchmesser an mehreren axialen und Winkelstellen und berechnen Sie dann die endgültige Konizität und Ovalität. Überprüfen Sie den Rundlauf anhand einer geeigneten Referenzanordnung erneut, anstatt davon auszugehen, dass die Bearbeitung das Wellenverhalten automatisch korrigiert. Die Oberflächenbeschaffenheit sollte dort gemessen werden, wo eine bestimmte Rauheit erforderlich ist, und Kanten, Schultern, Verrundungen, ölbezogene Merkmale und Übergänge sollten für die ursprüngliche Baugruppe geeignet bleiben.
Wenn der Schaden eine Material- oder Rissuntersuchung vor der Reparatur rechtfertigt, wiederholen Sie die erforderlichen NDT- oder Härteprüfungen nach dem letzten Prozess, wenn das Reparaturverfahren dies erfordert. Beschichtete oder aufgebaute Lagerzapfen erfordern möglicherweise auch eine prozessspezifische Inspektion der wiederhergestellten Schicht.
Überprüfen Sie vor allem die passenden Lagerabmessungen und das Montagespiel. Überprüfen Sie Lagerkontakt, Gehäusezustand, Schmierwege und Wellenausrichtung gemäß den Anforderungen der Maschinenanordnung. Der Grund ist einfach: Ein akzeptabler Zapfendurchmesser garantiert keinen akzeptablen Lagerbetrieb.
Nach der Installation sollten sich die ersten Betriebsbeobachtungen auf Parameter konzentrieren, die eine unvollständige Korrektur des ursprünglichen Fehlers aufdecken könnten, wie z. B. Lagertemperaturverhalten, Vibrationsänderungen, Schmiermittelzustand und Hinweise auf abnormalen Kontakt. Das Ziel besteht nicht nur darin, nachzuweisen, dass sich eine Welle dreht, sondern auch zu bestätigen, dass der reparierte Zapfen als Teil einer ordnungsgemäß gelagerten und geschmierten Wellenleitung funktioniert.
Eine zuverlässige Beurteilung des Lagerzapfenverschleißes von Schiffswellenlagern erfordert mehr als nur die Messung des kleinsten Durchmessers oder die Beurteilung sichtbarer Riefen. Durchmesserverlust, Konizität, Ovalität, Unrundheit, Oberflächenschäden, Materialzustand, Lagerspiel und die zugrunde liegende Verschleißursache müssen gemeinsam bewertet werden, bevor eine Reparaturmethode ausgewählt wird.
Shanghai TOTEM Machinery Co., Ltd. ist ein Hersteller und Lieferant von Schiffswellen- und Lagerkomponenten. Bei einer fundierten Reparaturentscheidung sollte die dimensionale Beziehung zwischen Welle, Lagerzapfen, Lager und umgebendem Antriebssystem erhalten bleiben und sichtbare Oberflächenschäden nicht als isoliertes Problem behandelt werden.
A: Messen Sie den Zapfendurchmesser an mehreren axialen Stationen und Winkelpositionen und berechnen Sie dann Durchmesserverlust, Konizität und Ovalität separat. Rundlauf und Oberflächenzustand sollten unabhängig voneinander überprüft werden.
A: Ovalität ist die Durchmesserschwankung um einen Querschnitt. Rundlauf ist eine radiale Bewegung des Indikators während der Drehung und kann auch Exzentrizität, Biegung, Unterstützung oder Einrichtungsbedingungen widerspiegeln.
A: Nein. Oberflächliche Riefen können ein kontrolliertes Polieren ermöglichen, wenn die Abmessungen akzeptabel bleiben. Bei tieferen Riefen kann eine Bearbeitung erforderlich sein, wenn eine vollständige Reinigung nicht ohne erheblichen Materialabtrag erreicht werden kann.
A: Ein Austausch ist sinnvoller, wenn Risse, schwerwiegende Materialschäden, übermäßige Verformung, unzureichender Restdurchmesser, wiederholte frühere Reparaturen oder eine inakzeptable Geometrie nach der Reparatur eine genehmigte Wiederherstellung verhindern.
A: Lagerschäden, falsches Spiel, Fehlausrichtung, Verschmutzung oder Schmierungsprobleme können den Verschleiß des Lagerzapfens verursacht haben. Wenn nur die Welle repariert wird, kann der ursprüngliche Fehlermechanismus unverändert bleiben.
A: Nur sehr kleine Oberflächenunregelmäßigkeiten eignen sich zum Polieren. Eine erhebliche Konizität oder Ovalität erfordert normalerweise eine kontrollierte Bearbeitung oder ein Schleifen, da die Geometrie über die gesamte Zapfenoberfläche wiederhergestellt werden muss.
„


