
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 06.07.2026 Herkunft: Website
Eine falsch spezifizierte Propellerwelle führt oft zu vorzeitigem Lagerverschleiß, harmonischen Vibrationen und katastrophalen Ausfällen während der Fahrt. Bei Handels- und Hochleistungsschiffen führen diese mechanischen Ausfälle zu inakzeptablen Ausfallzeiten und außergewöhnlich hohen Trockendockkosten. Standardkomponenten erfüllen häufig nicht die genauen Last- und Ausrichtungsanforderungen. Spezielle Rumpfkonstruktionen und komplexe Repower-Projekte erfordern immer hochgradig maßgeschneiderte technische Lösungen. Bei der Spezifikation einer äußerst zuverlässigen kundenspezifischen Welle müssen Sie die Streckgrenze des Materials, präzise Bearbeitungstoleranzen und eine nahtlose Komponentenintegration in Einklang bringen. Sie müssen berücksichtigen, wie es zusammen mit anderen Antriebsstrangelementen interagiert, um eine langfristige Betriebslebensdauer sicherzustellen. In diesem Artikel erfahren Sie, wie Sie betriebliche Belastungen genau einschätzen. Wir helfen Ihnen bei der Auswahl der optimalen Legierungsqualitäten für bestimmte Meeresumgebungen. Wir erklären auch, warum erweiterte Bearbeitungstoleranzen wichtig sind. Abschließend zeigen wir Ihnen, wie Sie potenzielle Fertigungspartner für Ihre individuellen Antriebsanforderungen prüfen können.
Das Material bestimmt die Lebensdauer: Die Auswahl der richtigen Legierung (basierend auf der Pitting Resistance Equivalent Number – PREN) ist entscheidend für die Vermeidung von Spaltkorrosion in Salzwasser.
Auf die Herstellungsmethode kommt es an: Anwendungen mit hohem Drehmoment erfordern häufig das Umschmieden von gewalztem Standardstangenmaterial.
Präzision eliminiert Vibrationen: Strenge Geradheitstoleranzen und exakte Kegelpassungen sind für die langfristige Lebensdauer von Lagern und Dichtungen unerlässlich.
Systemkontext ist erforderlich: Eine Welle kann nicht im Vakuum angegeben werden; Es muss genau auf die Parameter von Schiffspropeller, Getriebe und Stopfbuchse abgestimmt sein.
Das Hauptziel eines Antriebsstrangs besteht darin, das rohe Motordrehmoment direkt auf das Wasser zu übertragen. Wir müssen diese Übertragung erreichen, ohne dass es zu einer Torsionsverformung oder einer langfristigen Metallermüdung kommt. Eine schlecht abgestimmte Die Propellerwelle absorbiert übermäßige Verdrehungsbelastungen durch starke Impulse des Dieselmotors. Mit der Zeit führt diese ständige Belastung zu einem frühen mechanischen Versagen. Sie müssen mehrere Eingabedimensionen genau bewerten, bevor Sie einen Entwurf fertigstellen.
Bewerten Sie diese zentralen Eingabeparameter während der ersten Engineering-Phase:
Maximale Motorleistung (PS) und maximale Wellendrehzahl bei Vollgas.
Untersetzungsverhältnisse des Getriebes unter Berücksichtigung von kontinuierlichen und intermittierenden Arbeitszyklen.
Das Gesamtgewicht, der Durchmesser und die Steigung des Schiffspropeller, den Sie installieren möchten.
Um strukturelle Risiken zu mindern, müssen strenge Sicherheitsmargen eingehalten werden. Klassifikationsgesellschaften wie ABS und DNV schreiben bestimmte Sicherheitsfaktoren vor. Wir berechnen diese Mindestwerte auf der Grundlage des spezifischen Betriebsprofils des Schiffes. Kommerzielle Schleppschiffe sind plötzlichen Stoßbelastungen und einem anhaltend hohen Drehmoment ausgesetzt. Freizeitboote sind im Allgemeinen leichteren, zeitweiligen Belastungen ausgesetzt. Durch die Schaffung eines ausreichenden Sicherheitsspielraums wird Ihr Schiff vor katastrophalen Wellenabscherungen geschützt. Schwere See und Trümmereinschläge unter Wasser erfordern robuste Sicherheitsberechnungen.
| Betriebsprofil | Typische Lastcharakteristik | Empfohlener Mindestsicherheitsfaktor |
|---|---|---|
| Freizeit / leichte Beanspruchung | Zeitweise hohe Drehzahl, geringer Stoß | 2,0 - 2,5 |
| Gewerblicher Passagier | Kontinuierlich konstante Drehzahl, mittlere Last | 3,0 - 3,5 |
| Schweres Abschleppen/Schlepper | Hohes Drehmoment, häufige starke Stoßbelastungen | 4,0 - 5,0+ |
| Schiffe der Eisklasse | Extremer Torsionsstoß, Stöße unter dem Gefrierpunkt | Definiert durch eine bestimmte Klassennotation |
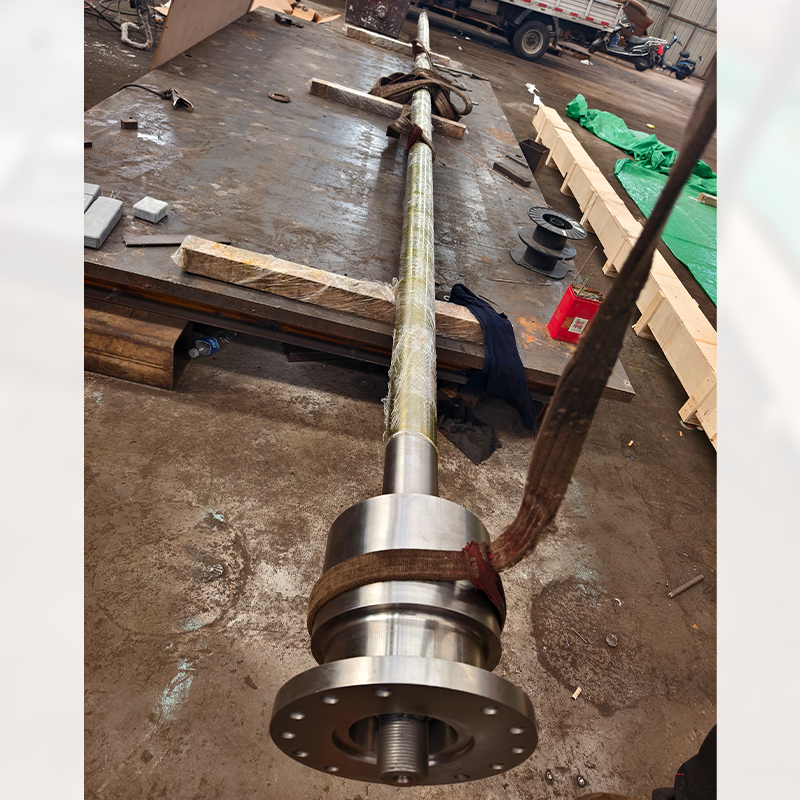
Die Wahl der richtigen Materialqualität bestimmt die Lebensdauer Ihres Antriebsstrangs. Die richtige Legierung verhindert verheerende Spaltkorrosion in Umgebungen mit stehendem Meerwasser. Edelstahl benötigt Sauerstoff, um eine schützende Chromoxidschicht aufrechtzuerhalten. Stehendes Wasser entzieht dem Metall Sauerstoff und beschleunigt so die schnelle lokale Lochfraßbildung.
Betrachten Sie diese primären Materiallösungskategorien:
Standardmäßiger austenitischer/ferritischer Edelstahl (z. B. 316L, 304): Diese sind kostengünstig, aber in stehendem Meerwasser sehr anfällig für Spaltkorrosion. Außerdem bieten sie eine deutlich geringere Gesamtstreckgrenze.
Aquamet/Nitronic-Legierungen (z. B. AQ 17, 19, 22): Diese repräsentieren die Industriestandards. Sie bieten ausgewogene Festigkeit und hervorragende Korrosionsbeständigkeit. AQ 22 bietet aufgrund seines hohen Molybdängehalts die höchste Beständigkeit.
Duplex-/Super-Duplex-Edelstahl: Diese fortschrittlichen Legierungen bieten ein hervorragendes Verhältnis von Festigkeit zu Gewicht. Sie bieten eine außergewöhnliche Lochfraßbeständigkeit für schwere Schiffsanwendungen.
Ebenso wichtig ist die Bewertung von Fertigungsansätzen. Gedrehtes Stangenmaterial eignet sich gut für Standardanwendungen mit geringerer Belastung. Allerdings erfordern kommerzielle Anwendungen mit hohem Drehmoment und großem Durchmesser einen anderen Herstellungsansatz. Sie werden mit ziemlicher Sicherheit eine benötigen Geschmiedete Antriebswelle . Beim Schmieden wird die innere Metallstruktur unter extremem Druck manipuliert. Es erzeugt einen stark gerichteten Kornfluss, der der Bauteilkontur folgt. Dieses spezielle Verfahren maximiert die Ermüdungsbeständigkeit und gewährleistet absolute strukturelle Integrität unter hohen Belastungen.
Die Wahl eines Materials mit hoher Streckgrenze bietet einen deutlichen technischen Vorteil. Es ermöglicht Ihnen, den physischen Wellendurchmesser sicher zu reduzieren. Ein kleinerer Durchmesser reduziert direkt das Gesamtgewicht des Behälters. Es minimiert außerdem den hydrodynamischen Widerstand unter dem Rumpf und verbessert so die Kraftstoffeffizienz. Allerdings muss darauf geachtet werden, dass die Eigensteifigkeit ausreichend bleibt. Eine ausreichende Steifigkeit verhindert aktiv harmonische Peitschen bei hohen Drehzahlen.
Selbst die hochwertigste Legierung wird schnell versagen, wenn die Bearbeitungstoleranzen gering bleiben. Die reale Umsetzung erfordert höchste Präzision, um einen reibungslosen Betrieb zu gewährleisten. Eine schlechte Bearbeitung führt zu unsichtbaren Schwachstellen entlang des Antriebsstrangs.
Ordnen Sie diese spezifischen Funktionen direkt ihren betrieblichen Ergebnissen zu:
Geradheitstoleranz: Sie müssen strenge Rundlauftoleranzen angeben. Es ist Industriestandard, den Rundlauffehler unter 0,002 Zoll pro Fuß zu halten. Diese Präzision verhindert eine vorzeitige Beschädigung des Entermesserlagers und einen übermäßigen Verschleiß der Packungsdrüse.
Konus- und Keilnutpräzision: Ein engagierter Profi Die kundenspezifische OEM-Bearbeitung stellt sicher, dass Ihre Propellernaben sicher zusammenpassen. Es muss eine Kontaktfläche von mindestens 80 % am Konus erreicht werden. Mechaniker überprüfen dies mithilfe der Transferfarbe Preußischblau. Diese exakte Passform verhindert lokale Spannungserhöhungen und abgescherte Schlüssel.
Gewinde- und Radiusspezifikationen: Passfedernuten mit dem richtigen Radius und bearbeitete Freistiche sind von entscheidender Bedeutung. Wir nennen diesen Vorgang das „Löffeln“ der Keilnut. Es mindert aktiv Stresskonzentrationen. Diese mikroskopisch kleinen Spannungspunkte sind die Hauptursache für tiefe Schaftfrakturen.
Anzunehmen, dass die standardmäßige Massenbearbeitung „gut genug“ ist, birgt ein enormes Risiko. Bei kundenspezifischen Schiffsinstallationen kommt es fast immer zu Mikrofehlausrichtungen. Mit der Zeit multiplizieren sich diese kleinen Fehlausrichtungen zu zerstörerischen Antriebsschwingungen. Durch die präzise kundenspezifische Bearbeitung werden diese destruktiven Variablen vollständig eliminiert.
Die Welle dient als zentrale Arterie Ihres gesamten Antriebsstrangs. Seine genauen Spezifikationen bestimmen die funktionalen Anforderungen für alle umgebenden Komponenten. Man kann es nicht im luftleeren Raum spezifizieren. Für den langfristigen Erfolg ist eine umfassende Evaluierung auf Systemebene zwingend erforderlich.
Führen Sie während der Spezifikation diese wichtigen Kompatibilitätsprüfungen durch:
Lager und Streben: Der endgültige Wellendurchmesser muss das exakte Lagerspiel berücksichtigen. Durch den richtigen Abstand bleibt die wesentliche hydrodynamische Schmierung erhalten. Ohne ausreichenden Wasserdurchfluss überhitzen und schmelzen Nitrilkautschuklager schnell.
Dichtungen und Packungen: Sie müssen die Oberflächenbeschaffenheit genau angeben. Wir messen dies normalerweise in Mikrozoll RMS an den Dichtungszapfen. Eine hochglanzpolierte Oberfläche verhindert einen schnellen Verschleiß des Verpackungsmaterials. Es stoppt wirkungsvoll das Eindringen von zerstörerischem Wasser.
Kopplungen: Sie müssen die richtige Übertragungskopplungsschnittstelle angeben. Unabhängig davon, ob Sie sich für eine Flansch-, geteilte oder wärmeschrumpfende Presspassung entscheiden, kommt es auf die richtige Spezifikation an. Es sorgt für echte Rundlaufgenauigkeit. Es verbindet das Getriebe ohne gefährliche Abweichung direkt mit dem Propeller.
Hochwertig integrieren Teile von Schiffsantriebssystemen verlassen sich korrekterweise stark auf eine präzise Installation. Während der Installationsphase ist eine ordnungsgemäße optische oder Laserausrichtung erforderlich. Die Durchbiegung des Rumpfes an Blöcken unterscheidet sich von der Rumpfform im Wasser. Abschließende Ausrichtungsprüfungen bestätigen Ihre kundenspezifischen Fertigungsspezifikationen. Sie garantieren einen reibungslosen und vibrationsfreien Betrieb unterwegs.
Zu wissen, wie man die Kernkompetenzen eines Lieferanten prüft, ist eine entscheidende Fähigkeit. Sie müssen kundenspezifische Komponenten zuverlässig pünktlich und genau nach Spezifikation liefern. Ein fehlgeschlagener Lieferplan verzögert den Start wichtiger Schiffe und die Abfahrt im Trockendock.
Überprüfen Sie diese wichtigen Partnerkriterien, bevor Sie einen Vertrag abschließen:
Interne Fähigkeiten: Kontrollieren sie die eigentlichen Schmiede-, Wärmebehandlungs- und CNC-Bearbeitungsprozesse? Die Verwaltung dieser komplexen Schritte unter einem Dach reduziert die Risiken bei der Qualitätskontrolle erheblich. Fragmentierte Lieferketten führen zu inakzeptablen Variablen.
Qualitätssicherung und Compliance: Kann der Partner umfassende Materialtestberichte (MTRs) bereitstellen? Diese Berichte bestätigen die chemische Zusammensetzung und Zugfestigkeit. Sie sollten eine Ultraschallprüfung (UT) durchführen, um versteckte interne Hohlräume zu erkennen. Sie müssen außerdem entsprechende Zertifikate der Klassifikationsgesellschaft vorlegen.
Skalierbarkeit und Vorlaufzeiten: Kann der Hersteller enge Notfallpläne für Trockendocks einhalten? AOG (Aircraft-on-Ground) oder Vessel-on-Ground-Äquivalente erfordern schnelle Abwicklungen. Sie müssen Produktionsabläufe beschleunigen, ohne jemals Einbußen bei der Maßqualität hinnehmen zu müssen.
Als nächsten Schritt sollten Sie immer eine erste technische Überprüfung anfordern. Teilen Sie Ihre genauen Schiffsschaltpläne und Antriebsstranglastberechnungen. Tun Sie dies, bevor Sie ein formelles Finanzangebot anfordern. Diese transparente Kommunikation stellt sicher, dass der Hersteller Ihren betrieblichen Kontext wirklich versteht.
Die Spezifikation einer kundenspezifischen Propellerwelle erfordert eine strenge Bewertung der Drehmomentbelastungen. Sie müssen auch raue Umgebungsbedingungen und eine systemweite Integration berücksichtigen. Priorisieren Sie vor allem fortschrittliche Materialwissenschaft und strenge Bearbeitungstoleranzen. Hohe Korrosionsbeständigkeit und Streckgrenze sind weitaus wichtiger als anfängliche Kosteneinsparungen. Diese technische Denkweise verhindert später exponentielle Ausfallkosten. Wenden Sie sich direkt an engagierte Spezialisten für Schiffstechnik. Bitten Sie sie, Ihre spezifischen Antriebsstrangparameter gründlich zu überprüfen. Sichern Sie sich abschließend eine präzise, konforme, kundenspezifische Wellenspezifikation, die speziell auf Ihr Schiff zugeschnitten ist.
A: Eine visuelle Inspektion ist für die Identifizierung von Schiffslegierungen äußerst unzuverlässig. Eine echte Identifizierung erfordert die Überprüfung des Original-Herstellerstempels, der sich normalerweise auf dem Kupplungsende befindet. Alternativ können Sie chemische Funkentests durchführen oder tragbare RFA-Legierungsanalysatoren (Röntgenfluoreszenz) für präzise metallurgische Aufschlüsselungen verwenden.
A: Aquamet 17 bietet eine hohe Gesamtfestigkeit, weist jedoch eine geringere Korrosionsbeständigkeit auf. Dadurch eignet es sich hervorragend für Süßwassereinsätze oder sich schnell bewegende Schiffe. Aquamet 22 enthält einen höheren Anteil an Molybdän und Stickstoff. Es bietet eine hervorragende Loch- und Spaltkorrosionsbeständigkeit und eignet sich daher ideal für raue Salzwasserumgebungen.
A: Strenge Industriestandards erfordern normalerweise eine Blue-Fit-Kontaktfläche von mindestens 70 % bis 80 %. Dieser Kontakt erfolgt direkt zwischen dem bearbeiteten Wellenkegel und der inneren Propellernabe. Durch die exakte Passung wird eine äußerst sichere Kraftübertragung gewährleistet und das Abscheren der Keilnut unter Last aktiv verhindert.
A: Bei Schiffen kommt es im Laufe der Zeit zu Durchbiegungen des Rumpfes, Setzungen der Motorhalterung und struktureller Alterung. Variationen bei älteren Getriebekupplungen führen häufig dazu, dass Wellen mit Standardabmessungen keine perfekte konzentrische Ausrichtung erreichen können. Eine kundenspezifische Bearbeitung gleicht diese realen Schiffsunregelmäßigkeiten aus und gewährleistet die exakte Ausrichtung, die zur Beseitigung zerstörerischer Antriebsschwingungen erforderlich ist.


