
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-06 Origine : Site
Un arbre d'hélice mal spécifié entraîne souvent une usure prématurée des roulements, des vibrations harmoniques et des pannes catastrophiques en cours de route. Pour les navires commerciaux et performants, ces pannes mécaniques entraînent des temps d'arrêt inacceptables et des coûts de mise en cale sèche exceptionnellement élevés. Les composants disponibles dans le commerce ne répondent souvent pas aux exigences exactes en matière de charge et d'alignement. Les conceptions de coque spécialisées et les projets de remotorisation complexes exigent toujours des solutions d'ingénierie hautement adaptées. Pour spécifier un arbre personnalisé hautement fiable, vous devez trouver un équilibre entre la limite d'élasticité du matériau, des tolérances d'usinage précises et une intégration transparente des composants. Vous devez considérer la manière dont il interagit avec d’autres éléments de transmission pour garantir une longévité opérationnelle à long terme. Dans cet article, vous apprendrez à évaluer avec précision les charges opérationnelles. Nous vous aiderons à sélectionner les qualités d’alliage optimales pour des environnements marins spécifiques. Nous expliquons également pourquoi les tolérances d'usinage avancées sont importantes. Enfin, nous vous montrons comment auditer des partenaires de fabrication potentiels pour vos besoins de propulsion personnalisés.
Le matériau détermine la durée de vie : la sélection de l'alliage approprié (basé sur l'indice équivalent de résistance aux piqûres - PREN) est essentielle pour prévenir la corrosion caverneuse dans l'eau salée.
La méthode de fabrication est importante : les applications à couple élevé nécessitent souvent des barres forgées sur des barres laminées standard.
La précision élimine les vibrations : des tolérances de rectitude strictes et des ajustements coniques précis ne sont pas négociables pour la survie à long terme des roulements et des joints.
Le contexte système est requis : un arbre ne peut pas être spécifié dans le vide ; il doit être adapté précisément aux paramètres de l'hélice marine, de la boîte de vitesses et de la boîte à garniture.
L’objectif principal d’une transmission est de transmettre le couple brut du moteur directement à l’eau. Nous devons réaliser ce transfert sans induire de déformation en torsion ni de fatigue du métal à long terme. Un mal assorti L'arbre d'hélice absorbe les contraintes de torsion excessives causées par les impulsions lourdes du moteur diesel. Au fil du temps, cette contrainte constante entraîne une défaillance mécanique précoce. Vous devez évaluer avec précision plusieurs dimensions d’entrée avant de finaliser une conception.
Évaluez ces paramètres d’entrée de base pendant la phase d’ingénierie initiale :
Puissance maximale du moteur (BHP) et régime maximal de l'arbre à plein régime.
Rapports de réduction de la boîte de vitesses, en notant les cycles de service continus et intermittents.
Le poids total, le diamètre et le pas du Hélice marine que vous envisagez d'installer.
L’atténuation des risques structurels implique le respect de marges de sécurité strictes. Les sociétés de classification comme ABS et DNV imposent des facteurs de sécurité spécifiques. Nous calculons ces minimums en fonction du profil opérationnel distinct du navire. Les remorqueurs commerciaux sont confrontés à des charges de choc soudaines et à un couple élevé et soutenu. Les embarcations de loisirs subissent généralement des contraintes plus légères et intermittentes. La création d’une marge de sécurité adéquate protège votre navire contre le cisaillement catastrophique de l’arbre. Une mer agitée et des collisions avec des débris submergés exigent des calculs de sécurité rigoureux.
| Profil opérationnel | Caractéristique de charge typique | Facteur de sécurité minimum recommandé |
|---|---|---|
| Loisirs / Travaux légers | Régime élevé intermittent, faible choc | 2,0 - 2,5 |
| Passager commercial | RPM constant et continu, charge moyenne | 3,0 - 3,5 |
| Remorquage lourd / remorqueur | Couple élevé, charges de chocs lourdes et fréquentes | 4,0 - 5,0+ |
| Navires de classe glace | Chocs de torsion extrêmes, impacts inférieurs à zéro | Défini par une notation de classe spécifique |
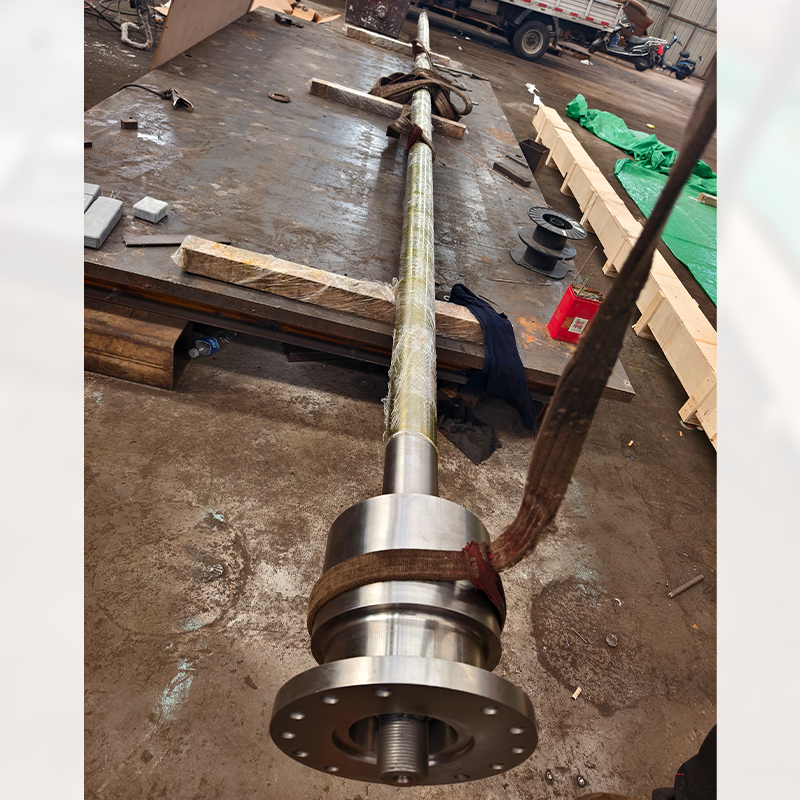
Le choix de la bonne qualité de matériau détermine la durée de vie de votre transmission. L’alliage approprié empêche la corrosion caverneuse dévastatrice dans les environnements d’eau de mer stagnante. L'acier inoxydable dépend de l'oxygène pour maintenir une couche protectrice d'oxyde de chrome. L’eau stagnante prive le métal d’oxygène, accélérant ainsi les piqûres localisées rapides.
Considérez ces principales catégories de solutions matérielles :
Acier inoxydable austénitique/ferritique standard (par exemple, 316L, 304) : ils sont rentables mais très sensibles à la corrosion caverneuse dans l'eau de mer stagnante. Ils offrent également une limite d’élasticité globale nettement inférieure.
Alliages Aquamet / Nitronic (par exemple, AQ 17, 19, 22) : ceux-ci représentent les normes de l'industrie. Ils offrent une résistance équilibrée et une excellente résistance à la corrosion. AQ 22 offre la plus haute résistance en raison de sa riche teneur en molybdène.
Acier inoxydable Duplex/Super Duplex : Ces alliages avancés offrent un rapport résistance/poids supérieur. Ils offrent une résistance exceptionnelle aux piqûres pour les applications marines intensives et sévères.
L’évaluation des approches de fabrication est tout aussi essentielle. Les barres tournées fonctionnent bien pour les applications standard à faible charge. Cependant, les applications commerciales à couple élevé et à grand diamètre nécessitent une approche de fabrication différente. Vous aurez presque certainement besoin d'un Arbre de propulsion forgé . Le forgeage manipule la structure métallique interne sous une pression extrême. Il produit un flux de grains hautement directionnel suivant le contour du composant. Ce processus spécifique maximise la résistance à la fatigue et garantit une intégrité structurelle absolue sous de lourdes charges.
La sélection d’un matériau doté d’une limite d’élasticité élevée offre un avantage technique distinct. Il vous permet de réduire en toute sécurité le diamètre physique de l'arbre. Un diamètre plus petit réduit directement le poids total du navire. Il minimise également la traînée hydrodynamique sous la coque, améliorant ainsi le rendement énergétique. Cependant, vous devez vous assurer que la rigidité inhérente reste suffisante. Une rigidité adéquate empêche activement le fouettement harmonique à des vitesses de rotation élevées.
Même l'alliage de la plus haute qualité échouera rapidement si les tolérances d'usinage restent lâches. La mise en œuvre dans le monde réel exige une précision extrême pour garantir un fonctionnement fluide. Un mauvais usinage crée des points faibles invisibles le long de la transmission.
Associez ces fonctionnalités spécifiques directement à leurs résultats opérationnels :
Tolérance de rectitude : vous devez spécifier des tolérances de faux-rond strictes. Maintenir le faux-rond en dessous de 0,002 pouces par pied est la norme de l'industrie. Cette précision évite les dommages prématurés aux roulements du coutelas et l'usure excessive du presse-étoupe.
Précision de la conicité et des rainures de clavette : des professionnels engageants L'usinage OEM personnalisé garantit que votre moyeu d'hélice s'accouple en toute sécurité. Il doit atteindre au moins 80 % de surface de contact sur le cône. Les machinistes le vérifient en utilisant un colorant de transfert bleu de Prusse. Cet ajustement précis évite les montées de contraintes localisées et les clés cisaillées.
Spécifications du filetage et du rayon : Des rainures de clavette à rayon approprié et des rainures de secours usinées sont essentielles. Nous appelons ce processus « cuillère » la rainure de clavette. Il atténue activement les concentrations de stress. Ces points de contrainte microscopiques sont la principale origine des fractures profondes de la diaphyse.
Supposer que l’usinage standard produit en série est « assez bon » présente un risque énorme. Cela conduit presque toujours à un micro-désalignement lors des installations de navires personnalisés. Au fil du temps, ces petits désalignements se multiplient et se transforment en vibrations destructrices de la transmission. L’usinage personnalisé de précision élimine complètement ces variables destructrices.
L'arbre sert d'artère centrale à l'ensemble de votre transmission. Ses spécifications exactes dictent les exigences fonctionnelles de tous les composants environnants. Vous ne pouvez pas le spécifier dans le vide. Une évaluation complète au niveau du système est absolument obligatoire pour un succès à long terme.
Effectuez ces vérifications de compatibilité cruciales lors de la spécification :
Roulements et jambes de force : le diamètre final de l'arbre doit tenir compte des jeux exacts des roulements. Un jeu approprié maintient la lubrification hydrodynamique essentielle. Sans débit d’eau adéquat, les roulements en caoutchouc nitrile surchauffent et fondent rapidement.
Joints et garnitures : Vous devez spécifier la finition de surface avec précision. Nous mesurons généralement cela en micro-pouces RMS au niveau des tourillons du joint. Une finition hautement polie empêche l’usure rapide du matériau de garniture. Il arrête efficacement les infiltrations d’eau destructrices.
Accouplements : Vous devez spécifier l'interface d'accouplement de transmission correcte. Que vous choisissiez un ajustement serré à bride, fendu ou thermorétréci, les spécifications appropriées sont importantes. Il garantit une véritable concentricité. Il relie la boîte de vitesses directement à l'hélice sans déviation dangereuse.
Intégrer de la haute qualité Les pièces du système de propulsion marin reposent en grande partie sur une installation de précision. Un alignement optique ou laser approprié pendant la phase d’installation est requis. La déflexion de la coque sur les blocs diffère de la forme de la coque dans l'eau. Les contrôles d'alignement finaux valident vos spécifications de fabrication personnalisées. Ils garantissent un fonctionnement fluide et sans vibrations.
Savoir comment auditer les capacités de base d'un fournisseur est une compétence essentielle. Ils doivent livrer de manière fiable les composants personnalisés, à temps et précisément selon les spécifications. Un échec du calendrier de livraison retarde les lancements de navires critiques et les départs en cale sèche.
Passez en revue ces critères clés de partenaire avant de vous engager dans un contrat :
Capacités internes : contrôlent-elles les processus réels de forgeage, de traitement thermique et d'usinage CNC ? La gestion de ces étapes complexes sous un même toit réduit considérablement les risques liés au contrôle qualité. Les chaînes d’approvisionnement fragmentées introduisent des variables inacceptables.
Assurance qualité et conformité : le partenaire peut-il fournir des rapports d'essais de matériaux (MTR) complets ? Ces rapports vérifient la composition chimique et la résistance à la traction. Ils doivent effectuer des tests par ultrasons (UT) pour détecter les vides internes cachés. Ils doivent également fournir les certificats pertinents de la société de classification.
Évolutivité et délais de livraison : le fabricant peut-il respecter des calendriers serrés de mise en cale sèche d'urgence ? Les équivalents AOG (Aircraft-on-Ground) ou Vessel-on-ground exigent des délais d’exécution rapides. Ils doivent accélérer les flux de production sans jamais sacrifier la qualité dimensionnelle.
Vous devriez toujours demander un examen technique initial comme prochaine étape. Partagez les schémas exacts de votre navire et les calculs de charge de la transmission. Faites-le avant de demander un devis financier formel. Cette communication transparente garantit que le fabricant comprend réellement votre contexte opérationnel.
La spécification d'un arbre d'hélice personnalisé nécessite une évaluation rigoureuse des charges de couple. Vous devez également tenir compte des conditions environnementales difficiles et de l'intégration à l'échelle du système. Donnez avant tout la priorité à la science des matériaux avancée et aux tolérances d’usinage strictes. Une résistance élevée à la corrosion et une limite d’élasticité sont bien plus importantes que les économies initiales. Cet état d’esprit d’ingénierie évite des coûts exponentiels liés aux temps d’arrêt ultérieurs. Consultez directement des spécialistes dédiés en ingénierie maritime. Demandez-leur de revoir minutieusement les paramètres spécifiques de votre transmission. Enfin, obtenez une spécification d'arbre personnalisée précise et conforme, adaptée spécifiquement à votre navire.
R : L’inspection visuelle est très peu fiable pour identifier les alliages marins. La véritable identification nécessite de revoir le cachet d'origine du fabricant, qui se trouve généralement sur l'extrémité de l'accouplement. Vous pouvez également effectuer des tests d'étincelles chimiques ou utiliser des analyseurs d'alliages portatifs XRF (fluorescence X) pour des pannes métallurgiques précises.
R : Aquamet 17 offre une résistance globale élevée mais présente une résistance à la corrosion inférieure. Cela le rend parfaitement adapté aux opérations en eau douce ou aux navires à déplacement rapide. Aquamet 22 contient des niveaux plus élevés de molybdène et d'azote. Il offre une résistance supérieure à la corrosion par piqûres et fissures, ce qui le rend idéal pour les environnements d'eau salée difficiles.
R : Les normes strictes de l'industrie exigent généralement une zone de contact minimale de 70 à 80 % en bleu. Ce contact se produit directement entre le cône d'arbre usiné et le moyeu d'hélice interne. L'obtention de cet ajustement précis garantit une transmission de puissance hautement sécurisée et empêche activement le cisaillement de la rainure de clavette sous charge.
R : Les navires subissent des déflexions de coque, un tassement du support moteur et un vieillissement structurel au fil du temps. Les variations des accouplements de boîtes de vitesses existants signifient souvent que les arbres aux dimensions standard ne peuvent pas obtenir un alignement concentrique parfait. L'usinage personnalisé compense ces irrégularités réelles du navire, garantissant l'alignement exact requis pour éliminer les vibrations destructrices de la transmission.


