| Verfügbarkeit: | |
|---|---|
| Menge: | |
Die integrierte, aufeinander abgestimmte Drucklager-Ausgleichsblock- und Basisringbaugruppe ist ein Kernkomponentensatz auf Systemebene, bestehend aus einem präzisen dynamischen Ausgleichsblock aus 38CrNi3MoV und einem hochfesten Druckstück-Basisring aus 35-Stahl , der für Hochleistungs-Kippsegment-Drucklagersysteme entwickelt wurde. Im Gegensatz zur Einzelkomponentenbeschaffung wird diese vorab abgestimmte Baugruppe mit einheitlichen Bearbeitungsstandards und struktureller Kompatibilität entwickelt und bietet Industriekunden eine Komplettlösung zur Optimierung der Gesamtleistung, Montageeffizienz und Betriebsstabilität ihrer Axiallagersysteme.
Dieser aufeinander abgestimmte Drucklager-Ausgleichsblock- und Basisringsatz erzielt eine perfekte Synergie zwischen Lastverteilung und -übertragung: Der Basisring bietet eine gleichmäßige, starre Montagebasis für die axiale Lastübertragung, während der gepaarte Ausgleichsblock den inneren Spannungszustand der Druckblöcke fein abstimmt, wodurch lokale Lastkonzentrationen vermieden und eine gleichmäßige Kraft über das gesamte Lagersystem gewährleistet wird.
Das unter einheitlichen Maßstandards und Toleranzkontrollen hergestellte Axiallagersystem, das die Komponenten trägt, beseitigt Probleme bei der Montagefehlanpassung, die durch die separate Beschaffung von Komponenten verursacht werden, wodurch die Montagezeit vor Ort, die Fehlerbehebungskosten und das Risiko von Betriebsausfällen aufgrund schlechter Passung erheblich reduziert werden.
Die gepaarte Baugruppe ist für den gemeinsamen Betrieb unter hoher Last, hoher Geschwindigkeit und wechselnden Arbeitsbedingungen optimiert. Sie unterdrückt wirksam Betriebsvibrationen, reduziert den Komponentenverschleiß und verlängert die Lebensdauer des gesamten Axiallagersystems um über 20 % im Vergleich zu unübertroffenen Einzelkomponenten.
Parameter |
Balance-Block-Komponente |
Basisringkomponente |
Kernmaterial |
38CrNi3MoV-legierter Stahl |
35 Hochfester Kohlenstoffstahl |
Härtebereich |
280-320 HB |
220-260 HB |
Maßtoleranz |
±0,005 mm |
±0,01 mm |
Kritische Oberflächenebenheit |
≤0,002 mm/100×100 mm |
≤0,003 mm/100×100 mm |
Koaxialitätstoleranz |
- |
≤0,008 mm |
Anwendbarer Temperaturbereich |
-40℃ bis 350℃ |
-30℃ bis 300℃ |
Anpassungsumfang |
Vollständig angepasste Anpassung an die Systemzeichnungen des Kunden |
Dieser integrierte Axiallager-Baugruppensatz wurde speziell für Industriekunden mit hohen Anforderungen an die Stabilität des Lagersystems entwickelt, darunter Hersteller von Schiffsantriebssystemen, Hersteller von Stromerzeugungsanlagen, Betreiber von Wasser- und Dampfturbinen, metallurgische Maschinenfabriken und große Zulieferer von rotierenden Industrieanlagen. Es eignet sich für raue Betriebsszenarien wie Langzeit-Dauerbetrieb, starke Belastungen, hohe Temperaturen und hohe Luftfeuchtigkeit.

Die gepaarte Baugruppe verfügt über eine optimierte Materialabstimmung: Der Ausgleichsblock besteht aus hochfestem legiertem 38CrNi3MoV-Stahl für hervorragende Ermüdungsbeständigkeit bei dynamischer Belastung, während der Basisring aus hochfestem 35-Kohlenstoffstahl für stabile strukturelle Unterstützung bei statischen und dynamischen Schwerlasten besteht. Alle Komponenten werden unter einem einheitlichen Präzisionsbearbeitungssystem hergestellt, mit speziellen Vorrichtungen für paarweises Spannen und Bearbeiten, um eine 100-prozentige Passkompatibilität zu gewährleisten. Der Prozess umfasst 5-Achsen-CNC-Präzisionsbearbeitung, standardisiertes Anfasen, Ultraschallreinigung und Rostschutzbehandlung sowie eine vollständige Prozessinspektion, um die Einhaltung einheitlicher technischer Standards sicherzustellen.
Wir bieten vollständig kundenspezifische, aufeinander abgestimmte Bearbeitungsdienste für die Axiallager-Ausgleichsblock- und Basisringbaugruppe auf der Grundlage der vom Kunden bereitgestellten Axiallagersystemzeichnungen, Betriebszustandsparameter und technischen Anforderungen und stellen so eine perfekte Kompatibilität mit allen passenden Komponenten im Lagersystem sicher. Über die paarweise Montage hinaus bieten wir vollständige systemunterstützende Lösungen an, einschließlich passender Druckstücke, Druckwellen, Weißmetall-Lagerbuchsen, Lagergehäuse und Ölversorgungshalbringe, und liefern so ein komplettes, einbaufertiges Drucklagersystem für unsere Kunden.


Für die integrierte Montage setzen wir auf eine spezielle gepaarte Verpackungslösung:
1) Innenschicht: Jede Komponente ist einzeln mit Rostschutzöl beschichtet, mit VCI-Korrosionsschutzpapier umwickelt und mit passenden Codes gekennzeichnet;
2) Pufferschicht: Zur Fixierung der gepaarten Komponenten werden maßgeschneiderte Perlenbaumwolle und Positionierungsschlitze verwendet, um Kollisionen und Verschiebungen während des Transports zu verhindern.
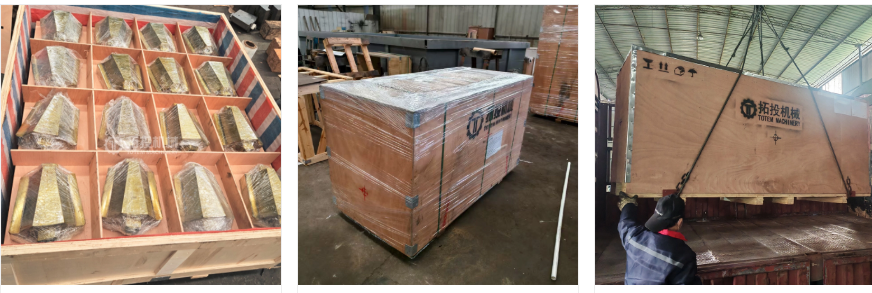
3) Außenschicht: Verstärkte Exportholzkiste mit integrierter Fixierung, geeignet für den weltweiten See-, Land- und Lufttransport, mit anpassbaren Handhabungsmarkierungen und Verpackungslösungen nach Bedarf.
TOTEM MACHINERY ist ein professioneller Anbieter von Lagerkomponentenlösungen auf Systemebene für Industriekunden mit umfassenden Design-, Bearbeitungs- und Testfunktionen. Im Gegensatz zu Einzelkomponentenherstellern konzentrieren wir uns auf die Gesamtbetriebsleistung des Lagersystems und bieten einheitliches Design, abgestimmte Bearbeitung, vollständige Prozessqualitätskontrolle und reaktionsschnellen technischen Support. Wir können nicht nur aufeinander abgestimmte Komponentensätze gemäß Ihren Zeichnungen liefern, sondern auch komplette Gesamtlösungen für Lager und Schmiersysteme liefern, die Ihnen dabei helfen, die Beschaffungskosten zu senken, die Montageeffizienz zu verbessern und einen langfristig stabilen Betrieb Ihrer Ausrüstung sicherzustellen.
Diagnostizieren Sie den Verschleiß am Kreuzkopf des Kolbenkompressors, um kostspielige Ausfallzeiten zu vermeiden. Master-Freigabeinspektionen und Reparatur- vs. Ersatzstrategien.
Die Auswahl des Kolbenkompressor-Zylindermaterials ist für die Sicherheit und die Lebenszykluskosten von entscheidender Bedeutung. In diesem Artikel werden drei Gussfamilien verglichen: Eisen (grau/duktil), Stahl (Kohlenstoff/niedrig legiert) und Edelstahl (austenitisch CF8M/CF3M, martensitisch 17-4PH). Es untersucht Festigkeit, Härte, Wärmeleitfähigkeit, Ausdehnung, Selbstschmierung, Korrosionsbeständigkeit, Schweißbarkeit und Fehlerarten (Verschleiß, Korrosion, Rissbildung, Kriechen).
In diesem Artikel wird die Herstellung kleiner Kurbelwellen für Kolbenkompressoren analysiert. Diese Kernkomponenten halten Wechselbelastungen über 200 MPa, Drehzahlen bis 3000 U/min, einem dünnen Ölfilm und Temperaturen von -20 bis 80 °C stand. Bei der Materialwahl liegt der Schwerpunkt auf 40CrNi2MoA für die Ermüdungsfestigkeit, wobei 42CrMo eine wirtschaftliche Alternative darstellt. Der Prozess umfasst Gesenkschmieden (Verhältnis >=3), Abschrecken/Anlassen auf 28–34 HRC Kern, Oberflächenhärten auf 54–58 HRC und Präzisionsbearbeitung auf IT7, Ra <=0,4 μm. Die Qualitätskontrolle umfasst Abmessungen, Härte, MPI, UT mit dreistufiger Prüfung. Die Fehlervermeidung zielt auf Ermüdung, Verschleiß, Rissbildung und Unwucht ab. Eine Fallstudie erzielte eine Ausbeute von 99,5 %. Bei der Kostenaufschlüsselung ist die Zerspanung der größte Anteil; Chargenoptimierung und endkonturnahes Schmieden senken die Kosten. Zu den Trends gehören Laserhärten, 3D-Reparatur, In-Prozess-Sensorik, Verbundwerkstoffe und grüne Abschreckmittel. Die Null-Fehler-Produktion integriert Materialien, Wärmebehandlung, Präzisionsbearbeitung und Qualitätsmanagement für einen zuverlässigen Kompressorbetrieb.
Professionelle Anleitung zum Gießen und Zusammenbauen von Kolbenkompressor-Zylinderblöcken. Behandelt wichtige Gussschwierigkeiten, systematische Prozesslösungen, Herausforderungen bei der Kernmontage und strenge Testverfahren, um eine stabile und zuverlässige Zylinderleistung unter industriellen Betriebsbedingungen sicherzustellen.
Die Kolbenstange in einem Kolbenkompressor verbindet den Kreuzkopf mit dem Kolbenkopf und überträgt die Axialkraft bei jedem Kompressionszyklus. Wenn es ausfällt, stoppt der Kompressor.
Der Kompressorzylinder ist das druckführende Herzstück eines Kolbenkompressors. Es enthält die Kompressionskammer, führt den Kolben und dichtet bei jedem Zyklus gegen Hochdruckgas ab. Da die Kolbenringe gegen die Zylinderbohrung gleiten, ist Verschleiß unvermeidlich.
Der Kreuzkopf sitzt zwischen der Pleuelstange und der Kolbenstange in einem Kolbenkompressor.
Erfahren Sie, wie Sie Axiallager auswählen, um axiale Verschiebungen, Ausfallzeiten und Schäden am Antriebsstrang zu vermeiden. Vergleichen Sie Belastungs-, Geschwindigkeits- und Schmierstoffgrenzen.
Passen Sie Schub- und Gleitlager an radiale und axiale Belastungen an, um Rotorabstürze und Ausfallzeiten zu vermeiden. Experten-Auswahlleitfaden für Ingenieure.
Verhindern Sie Ausfälle von Propellerwellenlagern. Lernen Sie Öl- und Wasserschmierung, Dimensionierung und Ausrichtung kennen, um die Schiffszuverlässigkeit zu erhöhen und Ausfallzeiten zu reduzieren.
Vergleichen Sie Festpropeller und Verstellpropeller für Schiffsantriebe. Passen Sie das Betriebsprofil, die Manövrierfähigkeit und die Wartungsanforderungen Ihres Schiffes an.
Erfahren Sie, wie Sie Schiffslagergehäuse bewerten – von den Materialien bis zur zerstörungsfreien Prüfung –, um Wellenfehlausrichtungen und kostspielige Antriebsausfälle zu verhindern.
Reparieren oder ersetzen Sie Ihre Schiffspropellerwelle? Erhalten Sie fachkundige Beratung zu Diagnose, NDT-Prüfung und Ausrichtung, um kostspielige Ausfälle zu vermeiden.
Vermeiden Sie einen Ausfall der Schiffspropellerwelle. Lernen Sie drehmomentbasierte Dimensionierung, Aquamet 22-Materialien und präzise Bearbeitungsspezifikationen für langfristige Zuverlässigkeit kennen.
Verwechselt zwischen Schiffspropellerwelle und Heckwelle? Lernen Sie die wichtigsten Unterschiede, Materialspezifikationen und Inspektionstipps kennen, um kostspielige Ausfälle auf See zu vermeiden.
Vermeiden Sie kostspielige Ausfallzeiten Ihrer Schiffsflotte. Beherrschen Sie die Auswahl des Stevenrohrlagers, verwalten Sie Spieltoleranzen und verringern Sie den Wellenverschleiß.
Vermeiden Sie kostspielige Trockendockfahrten und Umweltstrafen. Erfahren Sie, wie Sie Stevenrohrlager, Dichtungen und Schmiersysteme für Schiffe auswählen und warten.
In diesem Artikel wird eine technische Analyse des Schweißens von Stahlkonstruktionen für Autokipper vorgestellt, die wechselnden Belastungen und Ermüdungserscheinungen über Millionen von Zyklen ausgesetzt sind. Der Strukturteil beschreibt die wichtigsten tragenden Komponenten. Der Abschnitt zum Schweißprozess befasst sich mit den Anforderungen an die Verfahrensqualifikation, dem Wärmezyklusmanagement und der Wärmebehandlung nach dem Schweißen sowie der Verformungskontrolle durch symmetrische Schweißsequenzen und Werkzeuge zur Gegenverformung. Die Parametermatrizen bieten Referenzwerte für Stumpf- und T-Verbindungen verschiedener Dicken sowie eine auf dem Kohlenstoffäquivalent basierende Kurzreferenztabelle für das Vorwärmen. Die Qualitätsprüfung umfasst eine 100-prozentige Sichtprüfung, zerstörungsfreie Prüfungen, Prüfungen der mechanischen Eigenschaften an Produktprüfplatten, Maßprüfungen auf Wölbung und Ebenheit sowie Beschichtungsprüfungen zum Korrosionsschutz. Das Papier konsolidiert systematisch den technischen Rahmen für das Schweißen von Stahlkonstruktionen von Autokippern und dient als Referenz für Praktiker in der Industrie.
Kompressorventile steuern den Einlass und Auslass von Gas in jedem Kompressionszyklus. Sie öffnen und schließen sich hunderte oder tausende Male pro Minute, angetrieben durch Druckunterschiede und nicht durch externe Betätigung.
Große Industriekomponenten verursachen Bearbeitungsprobleme, die bei kleineren Maßstäben selten auftreten.