| Số lượng: | |
|---|---|
Khối cân bằng ổ trục lực đẩy phù hợp & cụm vòng đế là một bộ thành phần cốt lõi cấp hệ thống, bao gồm khối cân bằng động 38CrNi3MoV chính xác và vòng đế đệm lực đẩy bằng thép 35 có độ cứng cao , được thiết kế cho các hệ thống ổ trục lực đẩy tấm nghiêng hạng nặng. Không giống như việc mua sắm một thành phần, tổ hợp lắp ráp trước này được thiết kế với các tiêu chuẩn gia công thống nhất và khả năng tương thích về cấu trúc, cung cấp giải pháp toàn diện cho các khách hàng công nghiệp để tối ưu hóa hiệu suất tổng thể, hiệu quả lắp ráp và độ ổn định vận hành của hệ thống ổ trục lực đẩy của họ.
này Bộ vòng đế và khối cân bằng ổ trục lực đẩy phù hợp đạt được sự phối hợp hoàn hảo giữa phân bổ tải và truyền tải: vòng đế cung cấp nền tảng lắp đặt đồng nhất, cứng nhắc để truyền tải dọc trục, trong khi khối cân bằng ghép đôi tinh chỉnh trạng thái ứng suất bên trong của miếng đệm lực đẩy, loại bỏ sự tập trung tải trọng cục bộ và đảm bảo lực ổn định trên toàn bộ hệ thống ổ trục.
Được sản xuất theo tiêu chuẩn kích thước thống nhất và kiểm soát dung sai, các bộ phận hỗ trợ hệ thống ổ trục lực đẩy loại bỏ các vấn đề lắp ráp không khớp do mua sắm bộ phận riêng biệt, giảm đáng kể thời gian lắp ráp tại chỗ, chi phí gỡ lỗi và nguy cơ lỗi vận hành do lắp kém.
Việc lắp ráp ghép nối được tối ưu hóa cho hoạt động hợp tác trong điều kiện tải nặng, tốc độ cao và thay đổi, triệt tiêu rung động khi vận hành một cách hiệu quả, giảm mài mòn bộ phận và kéo dài tuổi thọ của toàn bộ hệ thống ổ đỡ lực đẩy lên hơn 20% so với các bộ phận đơn lẻ chưa từng có.
tham số |
Thành phần khối cân bằng |
Thành phần vòng cơ sở |
Vật liệu cốt lõi |
Thép hợp kim 38CrNi3MoV |
35 Thép Carbon cường độ cao |
Phạm vi độ cứng |
280-320 HB |
220-260 HB |
Dung sai kích thước |
±0,005 mm |
±0,01 mm |
Độ phẳng bề mặt quan trọng |
.002mm/100×100mm |
.003mm/100×100mm |
Dung sai đồng trục |
- |
.000,008 mm |
Phạm vi nhiệt độ áp dụng |
-40oC đến 350oC |
-30oC đến 300oC |
Phạm vi tùy chỉnh |
Tùy chỉnh phù hợp đầy đủ cho mỗi bản vẽ hệ thống của khách hàng |
Tùy chỉnh phù hợp đầy đủ cho mỗi bản vẽ hệ thống của khách hàng |
này Bộ lắp ráp ổ trục lực đẩy tích hợp được thiết kế đặc biệt cho các khách hàng công nghiệp có yêu cầu cao về độ ổn định của hệ thống ổ trục, bao gồm các nhà sản xuất hệ thống đẩy hàng hải, nhà sản xuất thiết bị phát điện, người vận hành tua bin thủy điện và tua bin hơi nước, nhà máy máy luyện kim và nhà cung cấp thiết bị quay công nghiệp quy mô lớn. Nó phù hợp với các tình huống hoạt động khắc nghiệt như hoạt động liên tục trong thời gian dài, tác động của tải nặng, môi trường nhiệt độ cao và độ ẩm cao.

Việc lắp ráp ghép nối áp dụng kết hợp vật liệu được tối ưu hóa: khối cân bằng sử dụng thép hợp kim có độ bền cao 38CrNi3MoV cho khả năng chống mỏi tuyệt vời dưới tải trọng động, trong khi vòng đế sử dụng thép carbon có độ cứng cao 35 để hỗ trợ kết cấu ổn định dưới tải nặng tĩnh và động. Tất cả các bộ phận được sản xuất theo hệ thống gia công chính xác thống nhất, với các đồ gá chuyên dụng để kẹp và gia công ghép nối để đảm bảo khả năng tương thích khớp nối 100%. Quy trình này bao gồm gia công chính xác CNC 5 trục, vát mép tiêu chuẩn, làm sạch bằng siêu âm và xử lý chống gỉ, với quá trình kiểm tra toàn bộ quy trình để đảm bảo tuân thủ các tiêu chuẩn kỹ thuật thống nhất.
Chúng tôi cung cấp các dịch vụ gia công phù hợp được tùy chỉnh hoàn toàn cho cụm cân bằng ổ trục lực đẩy và cụm vòng đế dựa trên bản vẽ hệ thống ổ trục lực đẩy do khách hàng cung cấp, các thông số điều kiện làm việc và yêu cầu kỹ thuật, đảm bảo khả năng tương thích hoàn hảo với tất cả các bộ phận giao tiếp trong hệ thống ổ trục. Ngoài việc lắp ráp theo cặp, chúng tôi còn cung cấp các giải pháp hỗ trợ hệ thống đầy đủ, bao gồm các miếng đệm lực đẩy phù hợp, trục lực đẩy, ống lót ổ trục bằng kim loại màu trắng, vỏ ổ trục và bán vòng cung cấp dầu, cung cấp một hệ thống ổ trục lực đẩy hoàn chỉnh, sẵn sàng lắp ráp cho khách hàng của chúng tôi.


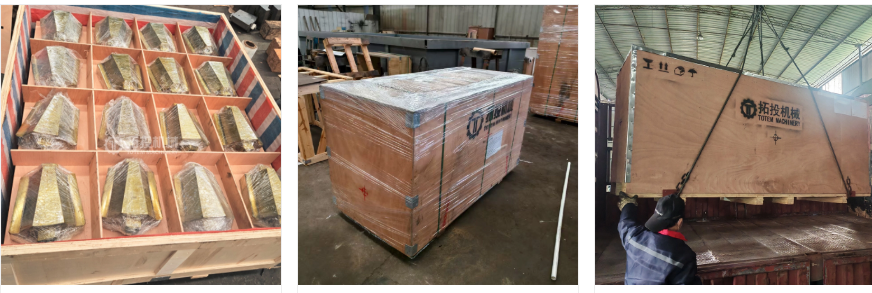
Chúng tôi áp dụng giải pháp đóng gói ghép nối chuyên dụng cho hệ thống lắp ráp tích hợp:
1) Lớp bên trong: Mỗi bộ phận được phủ riêng một lớp dầu chống gỉ, bọc giấy chống ăn mòn VCI và đánh dấu bằng mã số phù hợp;
2) Lớp đệm: Bông ngọc trai tùy chỉnh và các khe định vị được sử dụng để cố định các bộ phận được ghép nối, ngăn ngừa va chạm và dịch chuyển trong quá trình vận chuyển;
3) Lớp ngoài: Vỏ gỗ xuất khẩu được gia cố với cố định tích hợp, thích hợp cho vận chuyển toàn cầu bằng đường biển, đường bộ và đường hàng không, với các nhãn hiệu xử lý và giải pháp đóng gói có thể tùy chỉnh theo yêu cầu.
TOTEM MACHINERY là nhà cung cấp giải pháp thành phần vòng bi cấp hệ thống chuyên nghiệp cho khách hàng công nghiệp, với khả năng thiết kế, gia công và thử nghiệm toàn diện. Không giống như các nhà sản xuất linh kiện đơn lẻ, chúng tôi tập trung vào hiệu suất vận hành tổng thể của hệ thống vòng bi, cung cấp thiết kế thống nhất, gia công phù hợp, kiểm soát chất lượng toàn bộ quy trình và hỗ trợ kỹ thuật đáp ứng. Chúng tôi không chỉ có thể cung cấp các bộ linh kiện phù hợp theo bản vẽ của bạn mà còn cung cấp các giải pháp tổng thể đầy đủ về hệ thống ổ trục và bôi trơn, giúp bạn giảm chi phí mua sắm, nâng cao hiệu quả lắp ráp và đảm bảo thiết bị của bạn hoạt động ổn định lâu dài.