| Disponibilidad: | |
|---|---|
| Cantidad: | |
Como componente principal de transferencia de potencia y soporte de carga en un sistema de turbocompresor y generador, el eje del rotor personalizado es esencial para transmitir torque de manera eficiente, estabilizar las palas activas y conectar de manera segura a generadores u otras cargas industriales de servicio pesado. La composición del material, la integridad estructural y la exactitud de fabricación del eje del rotor son factores decisivos que influyen directamente en la durabilidad, la seguridad operativa y la eficiencia energética general de toda la unidad compresora. Al utilizar aleaciones personalizadas resistentes a la corrosión, estos ejes están diseñados específicamente para soportar tensiones mecánicas severas y al mismo tiempo prevenir el desgaste prematuro, lo que garantiza una estabilidad operativa a largo plazo en entornos industriales exigentes.
En las instalaciones de generación de energía y procesamiento de combustible, el tiempo de inactividad de los equipos puede provocar pérdidas operativas importantes. Nuestros ejes de rotor están fabricados con aleaciones forjadas de primera calidad diseñadas para resistir las intensas fluctuaciones térmicas y las tensiones mecánicas inherentes a los ciclos de energía continuos.
Plantas de energía (turbinas de gas y vapor): en las instalaciones modernas de generación de energía, los turbocompresores son fundamentales para alimentar el aire de combustión y gestionar los gases de escape. Nuestros ejes de rotor proporcionan el equilibrio dinámico exacto y la resistencia a altas temperaturas necesarios para mantener un funcionamiento continuo a alta velocidad. Esta confiabilidad garantiza una eficiencia óptima de la planta y un suministro estable de la red, lo que reduce significativamente el riesgo de cortes inesperados.
Turbinas de gas de hornos de coque: La compresión del gas de los hornos de coque presenta desafíos únicos y difíciles debido a la gran presencia de alquitrán, partículas sólidas y compuestos altamente corrosivos. Nuestros ejes de compresores están diseñados específicamente para mantener la integridad estructural y resistir la fatiga del metal en estos entornos con gases sucios, lo que permite una extracción de gas confiable, un procesamiento seguro y una recuperación de energía constante.
El procesamiento químico exige una precisión absoluta y una resistencia excepcional a los medios agresivos. Nuestros ejes de rotor personalizados están diseñados para garantizar un manejo seguro y eficiente del gas en diversas presiones extremas y temperaturas fluctuantes, minimizando los requisitos de mantenimiento y maximizando el tiempo de actividad operativa.
Plantas de amoníaco: la síntesis de amoníaco requiere la compresión de gas de síntesis (una mezcla de nitrógeno e hidrógeno) a presiones excepcionalmente altas. Nuestros ejes de rotor ofrecen la resistencia a la torsión necesaria y la dinámica de rotación impecable necesaria para impulsar compresores centrífugos de etapas múltiples de forma continua, funcionando sin vibraciones excesivas ni fatiga del material.
Tratamiento de gases con aminas: al eliminar el sulfuro de hidrógeno (H₂S) y el dióxido de carbono (CO₂) de los gases ácidos, el equipo de procesamiento queda expuesto a condiciones altamente corrosivas. La densidad superior del material y las propiedades superficiales personalizadas de los ejes de nuestros compresores garantizan una resistencia duradera al agrietamiento por corrosión bajo tensión, manteniendo las unidades de endulzamiento en pleno funcionamiento y seguras durante períodos prolongados.
Recuperación de gas vaporizado (compresores BOG): la gestión del gas de ebullición (BOG) a menudo implica manipular fluidos criogénicos o perfiles de temperatura que cambian rápidamente. Nuestro eje de turbocompresor proporciona una estabilidad térmica excepcional y resistencia a bajas temperaturas. Esto evita la fragilización del material y al mismo tiempo comprime y recupera valiosos gases volátiles, protegiendo así la integridad del sistema de recuperación.
Refrigeración industrial: los procesos de enfriamiento químico a gran escala dependen en gran medida de compresores de servicio pesado que deben funcionar continuamente en condiciones de carga fluctuantes. Nuestros ejes diseñados con precisión reducen el desgaste mecánico y las cargas de los rodamientos, lo que extiende significativamente el ciclo de vida de la unidad de refrigeración y reduce los costos de mantenimiento a largo plazo.
Por qué nuestros ejes de rotor destacan en estos campos: Ya sea que se trate de las demandas de alta presión de la síntesis de amoníaco o de la realidad corrosiva del tratamiento con aminas, nuestros productos están respaldados por rigurosos procesos de forjado y pruebas no destructivas (NDT) integrales. Esto garantiza que cada eje ofrezca la resistencia a la fatiga y las propiedades mecánicas necesarias para un rendimiento industrial ininterrumpido, lo que brinda a los equipos de adquisiciones confianza en la selección de sus equipos.
Al comprender que cada aplicación industrial tiene especificaciones únicas, nuestros productos se pueden fabricar cumpliendo estrictamente con los estándares internacionales relevantes, incluidos GB, DIN e ISO , de acuerdo con los requisitos específicos del cliente. Cada eje de rotor personalizado va acompañado de documentación de calidad completa e informes de inspección detallados para garantizar la trazabilidad y el cumplimiento totales.
Además, en función de los parámetros de unidad específicos y las condiciones operativas proporcionadas por el cliente, nuestro equipo de ingeniería ofrece sugerencias de optimización integrales para las estructuras del eje del rotor, soporte profesional para la selección de materiales y un análisis exhaustivo de viabilidad de fabricación. Este enfoque consultivo ayuda a los compradores a mitigar los riesgos de adquisición y garantiza que el producto final se ajuste perfectamente a las demandas operativas de la instalación.
Aprovechando una experiencia madura en fabricación y un sistema integral de gestión de calidad, nuestros ejes de rotor personalizados resistentes a la corrosión ofrecen alta resistencia, confiabilidad excepcional, larga vida útil y excelente adaptabilidad de ingeniería. Están meticulosamente diseñados para cumplir con los rigurosos requisitos de aplicación de sus sistemas de turbogenerador o compresor, proporcionando una base sólida para operaciones industriales continuas.
Diseñados para brindar confiabilidad a alta velocidad y operación continua, nuestros ejes de rotor personalizados resistentes a la corrosión brindan una estabilidad excepcional y un equilibrio dinámico para turbogeneradores y compresores. La base de esta fiabilidad comienza mucho antes de la conformación final. Implementamos controles estrictos durante las etapas iniciales de preparación del material, incluida la fundición, el forjado y el tratamiento térmico. El proceso de fundición garantiza una alta pureza del material al minimizar las inclusiones no metálicas, lo cual es crucial para prevenir fallas por fatiga bajo cargas pesadas. El forjado posterior optimiza el flujo interno de grano del metal, mejorando significativamente su resistencia mecánica y tenacidad. Finalmente, se aplican procesos de tratamiento térmico precisos para eliminar las tensiones internas y lograr una estructura interna uniforme y muy densa. Este riguroso pretratamiento garantiza que la materia prima esté completamente preparada para el exigente mecanizado de precisión que sigue, asegurando la integridad estructural de adentro hacia afuera.
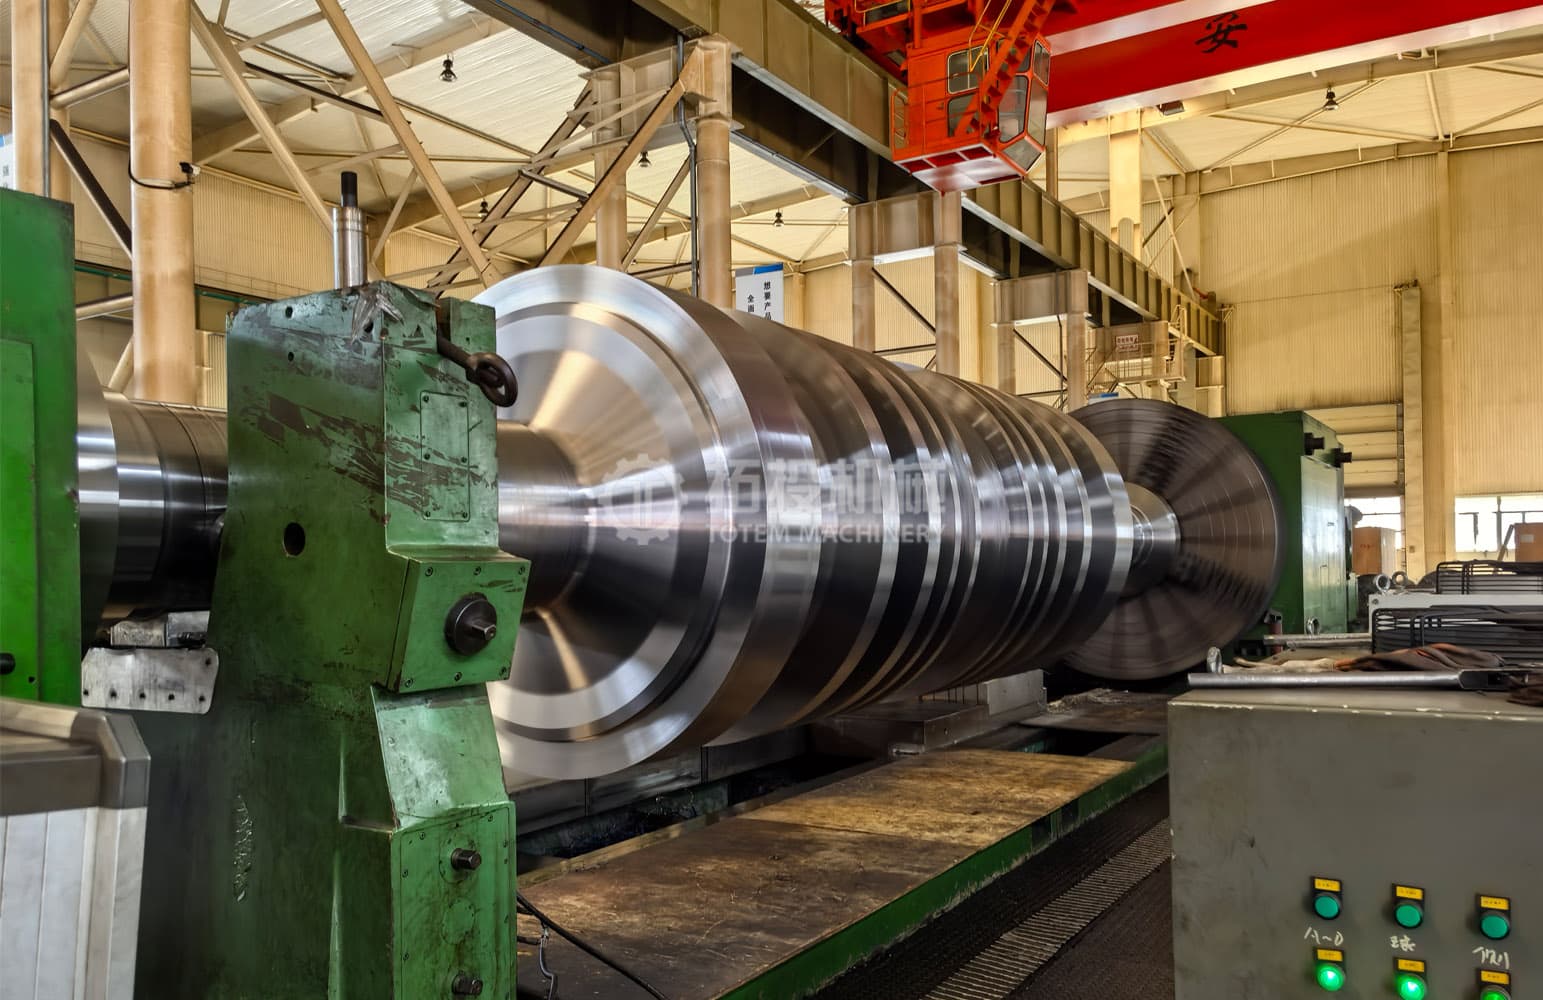
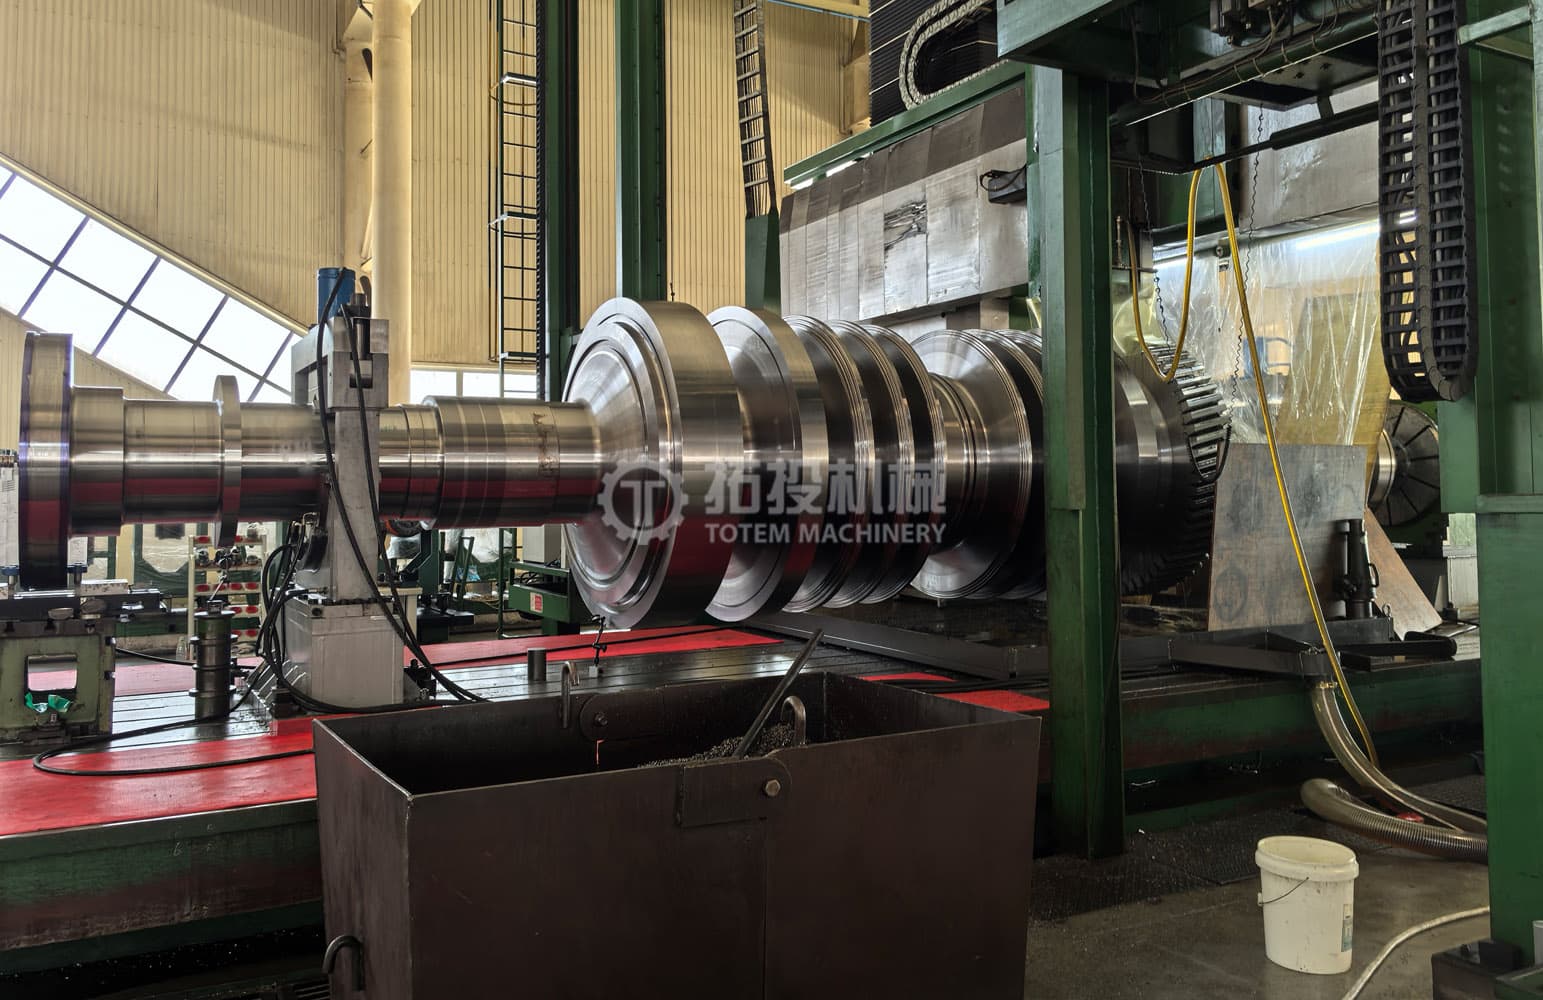
Una vez completada la preparación del material, el eje del rotor entra en la fase de mecanizado de precisión. Utilizando tornos CNC avanzados a gran escala y equipos de rectificado de precisión, damos forma meticulosa al eje para cumplir con especificaciones de ingeniería exigentes. Características vitales como muñones, áreas de sellado y acoplamientos se mecanizan con sumo cuidado. El equipo CNC de alta resistencia proporciona la rigidez y precisión necesarias para manejar ejes de rotor de gran escala mientras mantiene un control estricto sobre la redondez, la alineación y la suavidad de la superficie. Este nivel de precisión es esencial para minimizar la vibración durante la rotación a alta velocidad, extendiendo así la vida útil tanto del eje del rotor como de todo el sistema del generador o compresor.
Terminar el torneado es un paso crítico para definir el perfil geométrico final del eje del rotor. Durante esta operación, tornos CNC avanzados eliminan cuidadosamente el material restante para lograr los requisitos dimensionales precisos. Este proceso garantiza que el cuerpo principal, los diarios y las transiciones de pasos sean muy concéntricos. El torneado de acabado preciso es vital para establecer el equilibrio dinámico fundamental del eje, lo que reduce el riesgo de rotación excéntrica cuando el equipo funciona a velocidades máximas.
La operación de fresado de ranuras es esencial para crear chaveteros y otras características estructurales específicas que permiten que el eje del rotor se conecte de forma segura con impulsores, acoplamientos u otros componentes giratorios. Utilizando fresadoras de alta precisión, nos aseguramos de que cada ranura se corte con la profundidad, el ancho y la precisión posicional exactos. Un fresado adecuado garantiza un enclavamiento mecánico seguro, evitando el deslizamiento y garantizando una transmisión de potencia eficiente en condiciones de par elevado.
La perforación de orificios en la brida requiere una precisión posicional excepcional, ya que estos orificios son responsables de la conexión crítica entre el eje del rotor y el equipo contiguo. Nuestro proceso de perforación preciso garantiza que los orificios de los pernos estén alineados con precisión y distribuidos uniformemente alrededor de la brida. Esta alineación exacta es crucial para mantener el equilibrio general del conjunto, facilitar una instalación sencilla y garantizar una conexión segura y sin vibraciones durante el funcionamiento riguroso de compresores y generadores.
Garantizar la estabilidad operativa de un eje de rotor personalizado resistente a la corrosión para turbogeneradores y compresores requiere un protocolo de inspección de productos riguroso y transparente. Para los profesionales de adquisiciones y los equipos de ingeniería, verificar las especificaciones exactas de cada componente es vital para minimizar los riesgos operativos, evitar tiempos de inactividad inesperados y validar la inversión. Nuestro completo sistema de control de calidad se centra en ofrecer datos cuantitativos verificables antes de que cualquier eje del rotor abandone la planta de producción. Al implementar estrictos procedimientos de prueba, garantizamos que cada eje cumpla con los requisitos geométricos y de superficie exactos necesarios para aplicaciones de alta velocidad y trabajo pesado en entornos industriales exigentes.
El acabado superficial de un eje de rotor personalizado desempeña un papel fundamental en su interacción con rodamientos, sellos y sistemas de lubricación avanzados. La realización de pruebas de rugosidad de superficies in situ proporciona un control de calidad rápido, preciso y no destructivo directamente en la planta de producción. Al proporcionar datos cuantitativos instantáneos, este método garantiza que el eje cumpla con especificaciones estrictas sin interrumpir el flujo de fabricación ni comprometer la integridad de la pieza terminada.
La rugosidad adecuada de la superficie es esencial para predecir con precisión el rendimiento de los componentes con respecto al desgaste y la lubricación. Un acabado superficial controlado con precisión permite que los aceites lubricantes formen una película continua y eficaz, lo que reduce significativamente la fricción durante la rotación continua a alta velocidad de turbogeneradores y compresores. Esta inspección meticulosa ayuda a identificar y prevenir microdefectos que podrían provocar concentraciones de tensión o desgaste acelerado con el tiempo. En última instancia, este nivel de evaluación de la superficie salvaguarda la confiabilidad general del rotor, extiende su vida útil y garantiza que las propiedades resistentes a la corrosión del material se conserven por completo para un uso a largo plazo.
Uno de los parámetros más críticos para los equipos giratorios de alta velocidad es la concentricidad y la estabilidad rotacional. Al alcanzar una estricta tolerancia de 0,02 mm, nuestra prueba final de alabeo confirma el equilibrio y la precisión de la máquina. Este nivel exacto de precisión dimensional no es sólo un objetivo numérico; es un requisito fundamental para garantizar el funcionamiento seguro, estable y eficiente de sistemas complejos de compresores y generadores.
Controlar la desviación dentro de la estricta tolerancia de 0,02 mm reduce eficazmente el ruido y la vibración a alta velocidad durante el funcionamiento. La vibración excesiva es la causa principal de fatiga mecánica y puede dañar gravemente los componentes sensibles circundantes. Al eliminar estos posibles problemas en la etapa de inspección, protegemos activamente los rodamientos del desgaste prematuro y garantizamos una transferencia de energía altamente eficiente en todo el sistema mecánico. Para proyectos de ingeniería de alto nivel, este riguroso paso de medición no es negociable para brindar un rendimiento confiable y duradero. Contribuye directamente a reducir el costo total de propiedad (TCO) al reducir la frecuencia de los ciclos de mantenimiento y las necesidades de reemplazo.
Cada eje de rotor resistente a la corrosión personalizado se somete a estas inspecciones sistemáticas y altamente reguladas para garantizar la integridad dimensional y la excelencia funcional. Al priorizar el cumplimiento estricto de las tolerancias y la evaluación avanzada de la superficie, brindamos una solución confiable para sistemas de energía industriales complejos, garantizando que su equipo funcione con la máxima eficiencia con un riesgo mínimo de falla mecánica.
Cuando se obtienen componentes de alta precisión, como el eje del rotor personalizado resistente a la corrosión para turbogeneradores y compresores, garantizar un tránsito seguro es tan crítico como el proceso de fabricación en sí. Entendemos que cualquier daño menor o exposición ambiental durante el envío puede comprometer el rendimiento de estas piezas críticas. Por lo tanto, nuestros métodos de embalaje profesionales están meticulosamente diseñados para garantizar la entrega segura de cada eje del rotor. Para proteger sus valiosas inversiones, utilizamos un sistema integral de embalaje de múltiples capas que aborda todos los posibles desafíos logísticos, garantizando que sus componentes permanezcan en perfectas condiciones desde nuestras instalaciones hasta el sitio de su proyecto.
Integridad estructural para un máximo soporte: la base de nuestra estrategia de embalaje se centra en una integridad estructural sin concesiones. Cada eje de rotor personalizado está alojado dentro de cajas de madera de alta resistencia que están construidas específicamente para soportar una presión externa significativa y evitar cualquier deformación estructural durante el transporte. Estas cajas están montadas de forma segura sobre paletas resistentes, lo que proporciona una base muy duradera. Esta base sólida no sólo soporta el peso sustancial de los ejes sino que también garantiza que la carga permanezca óptimamente equilibrada. Al utilizar estas cajas y paletas de madera reforzada, eliminamos el riesgo de flexión o tensión mecánica, lo que brinda a los equipos de adquisiciones la tranquilidad de saber que sus piezas de precisión están completamente protegidas contra impactos fuertes.
Protección del tránsito contra factores ambientales y físicos: el envío de larga distancia expone los componentes industriales a diversos riesgos ambientales y físicos. Para contrarrestar esto, nuestros protocolos de protección del tránsito se implementan rigurosamente. Aplicamos una envoltura retráctil industrial alrededor de cada eje del rotor, creando una barrera impermeable que protege las superficies metálicas de la humedad, el polvo y los posibles elementos corrosivos que se encuentran durante el tránsito. Además, se utilizan correas seguras para anclar los componentes firmemente dentro de las cajas. Este fleje de alta resistencia garantiza que no haya absolutamente ningún movimiento interno ni desplazamiento, protegiendo la carga de golpes físicos, vibraciones y sacudidas repentinas. Juntos, la envoltura retráctil industrial y el flejado seguro proporcionan un mecanismo de defensa integral contra daños ambientales e impactos mecánicos.
Logística fluida y eficiencia en el manejo: más allá de la protección física, nuestra solución de embalaje está diseñada para facilitar una logística fluida para su almacén y equipos de recepción. Se aplica un etiquetado claro y destacado a cada caja, lo que permite la identificación inmediata del producto, agiliza la gestión del inventario y agiliza el proceso de recepción. Esta meticulosa atención al etiquetado garantiza que su personal de logística pueda verificar rápidamente las especificaciones sin necesidad de abrir el embalaje prematuramente. Además, el diseño general de las cajas paletizadas permite un manejo seguro con montacargas y un apilamiento eficiente en el almacén. Las dimensiones estandarizadas y el centro de gravedad estable permiten operaciones de carga y descarga fluidas, reduciendo el tiempo de manipulación y minimizando el riesgo de caídas accidentales.
Esta solución de embalaje y entrega totalmente optimizada representa nuestro compromiso con la máxima protección durante el tránsito. Al abordar la estabilidad estructural, la protección ambiental y la eficiencia en el manejo, reducimos significativamente los riesgos de adquisición asociados con la logística. Puede confiar en que los ejes de su turbocompresor y los componentes del generador con acabados de precisión llegarán a su destino final en condiciones óptimas, listos para su integración inmediata en sus sistemas críticos.
Diagnostique el desgaste de la cruceta del compresor alternativo para evitar costosos tiempos de inactividad. Inspecciones maestras de autorización y estrategias de reparación versus reemplazo.
La selección del material del cilindro del compresor alternativo es vital para la seguridad y el costo del ciclo de vida. Este artículo compara tres familias de fundición: hierro (gris/dúctil), acero (carbono/baja aleación) e inoxidable (austenítico CF8M/CF3M, martensítico 17-4PH). Examina resistencia, dureza, conductividad térmica, expansión, autolubricación, resistencia a la corrosión, soldabilidad y modos de falla (desgaste, corrosión, agrietamiento, fluencia).
Este artículo analiza la fabricación de cigüeñales pequeños para compresores alternativos. Estos componentes centrales soportan cargas alternas de más de 200 MPa, velocidades de hasta 3000 r/min, una fina película de aceite y temperaturas de -20 a 80 °C. La elección del material prioriza el 40CrNi2MoA para la resistencia a la fatiga, con el 42CrMo como alternativa económica. El proceso incluye forjado con matriz (proporción >=3), enfriamiento/revenido a núcleo de 28-34 HRC, endurecimiento de superficie a 54-58 HRC y mecanizado de precisión a IT7, Ra <=0,4 μm. El control de calidad cubre dimensiones, dureza, MPI, UT, con inspección de tres niveles. La prevención de fallas se enfoca en la fatiga, el desgaste, el agrietamiento y el desequilibrio. Un estudio de caso logró un rendimiento del 99,5%. El desglose de costos muestra que el mecanizado representa la mayor parte; La optimización de lotes y la forja con forma casi neta reducen los costos. Las tendencias incluyen endurecimiento por láser, reparación 3D, detección en proceso, compuestos y apagadores verdes. La producción sin defectos integra materiales, tratamiento térmico, mecanizado de precisión y gestión de calidad para un funcionamiento fiable del compresor.
Guía profesional para la fundición y montaje de bloques de cilindros de compresores alternativos. Cubre dificultades clave de fundición, soluciones de procesos sistemáticos, desafíos de ensamblaje de núcleos y procedimientos de prueba rigurosos para garantizar un rendimiento estable y confiable de los cilindros en condiciones de operación industrial.
El vástago del pistón en un compresor alternativo conecta la cruceta a la cabeza del pistón, transmitiendo fuerza axial a través de cada ciclo de compresión. Cuando falla, el compresor se detiene.
El cilindro del compresor es el corazón que soporta la presión de un compresor alternativo. Contiene la cámara de compresión, guía el pistón y sella contra el gas a alta presión en cada ciclo. A medida que los anillos del pistón se deslizan contra el orificio del cilindro, el desgaste es inevitable.
La cruceta se encuentra entre la biela y el vástago del pistón en un compresor alternativo.
Aprenda a seleccionar cojinetes de empuje para evitar el desplazamiento axial, el tiempo de inactividad y daños al tren motriz. Compare los límites de carga, velocidad y lubricación.
Haga coincidir los cojinetes de empuje con los cojinetes lisos con cargas radiales y axiales para evitar choques del rotor y tiempos de inactividad. Guía de selección de expertos para ingenieros.
Evite fallas en los cojinetes del eje de la hélice. Aprenda a lubricar, dimensionar y alinear con agua o aceite para aumentar la confiabilidad de la embarcación y reducir el tiempo de inactividad.
Compare hélices de paso fijo versus controlable para propulsión marina. Adapte el perfil operativo, la maniobrabilidad y las necesidades de mantenimiento de su embarcación.
Aprenda cómo evaluar carcasas de rodamientos marinos, desde materiales hasta inspección END, para evitar desalineaciones de ejes y costosas fallas de propulsión.
¿Reparar o reemplazar el eje de su hélice marina? Obtenga orientación experta sobre diagnósticos, pruebas de END y alineación para evitar fallas costosas.
Evite fallas en el eje de la hélice marina. Conozca el dimensionamiento basado en torque, los materiales Aquamet 22 y las especificaciones de mecanizado precisas para una confiabilidad a largo plazo.
¿Confundido entre el eje de la hélice marina y el eje de cola? Conozca las diferencias clave, especificaciones de materiales y consejos de inspección para evitar costosas fallas en el mar.
Evite el costoso tiempo de inactividad de la flota marina. Domine la selección de cojinetes de bocina, gestione las tolerancias de holgura y mitigue el desgaste del eje.
Evite costosos diques secos y multas medioambientales. Aprenda a seleccionar y mantener cojinetes, sellos y sistemas de lubricación de bocinas marinas.
Este artículo presenta un análisis técnico de la soldadura de estructuras de acero de volquetes de automóviles, que soportan cargas alternas y fatiga durante millones de ciclos. La sección estructural describe los principales componentes portantes. La sección del proceso de soldadura aborda los requisitos de calificación de los procedimientos, la gestión del ciclo térmico y el tratamiento térmico posterior a la soldadura, así como el control de la deformación a través de secuencias de soldadura simétricas y herramientas de contradeformación. Las matrices de parámetros ofrecen valores de referencia para juntas a tope y en T en diferentes espesores, y una tabla de referencia rápida de precalentamiento basada en carbono equivalente. La inspección de calidad abarca inspección visual 100 %, pruebas no destructivas, pruebas de propiedades mecánicas en placas de prueba de productos, comprobaciones dimensionales de curvatura y planitud e inspección de revestimiento para protección contra la corrosión. El artículo consolida sistemáticamente el marco técnico para la soldadura de estructuras de acero de volquetes y sirve como referencia para los profesionales de la industria.
Las válvulas del compresor controlan la entrada y descarga de gas en cada ciclo de compresión. Se abren y cierran cientos o miles de veces por minuto, impulsados por diferenciales de presión en lugar de actuación externa.
Los grandes componentes industriales crean problemas de mecanizado que rara vez aparecen a escalas más pequeñas.