


| Cantidad: | |
|---|---|
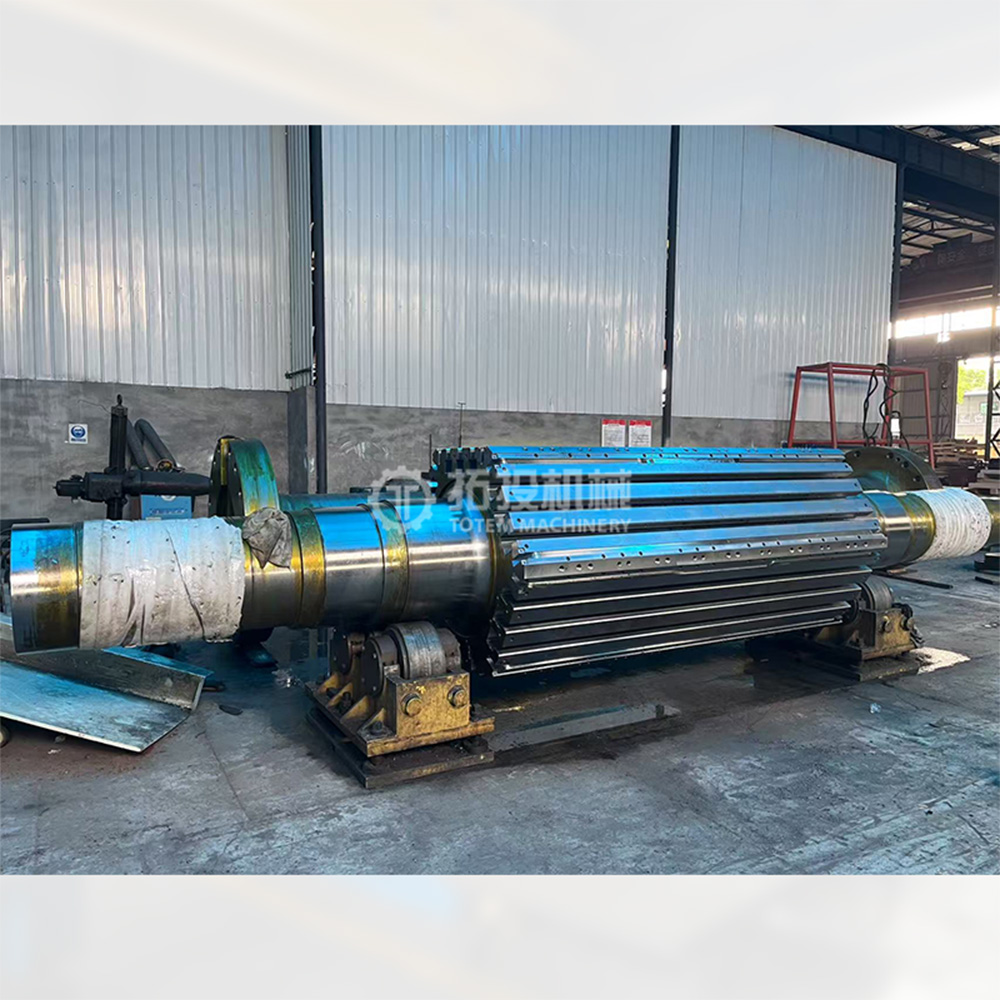
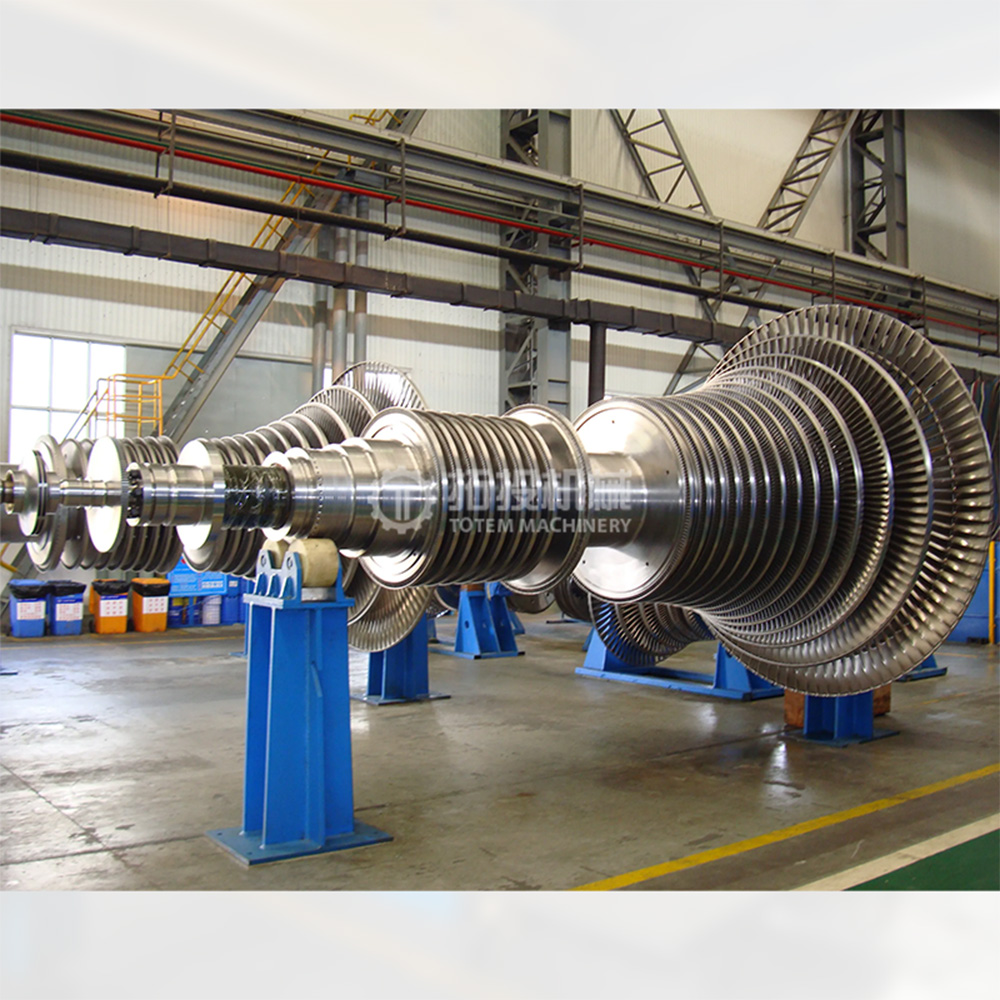
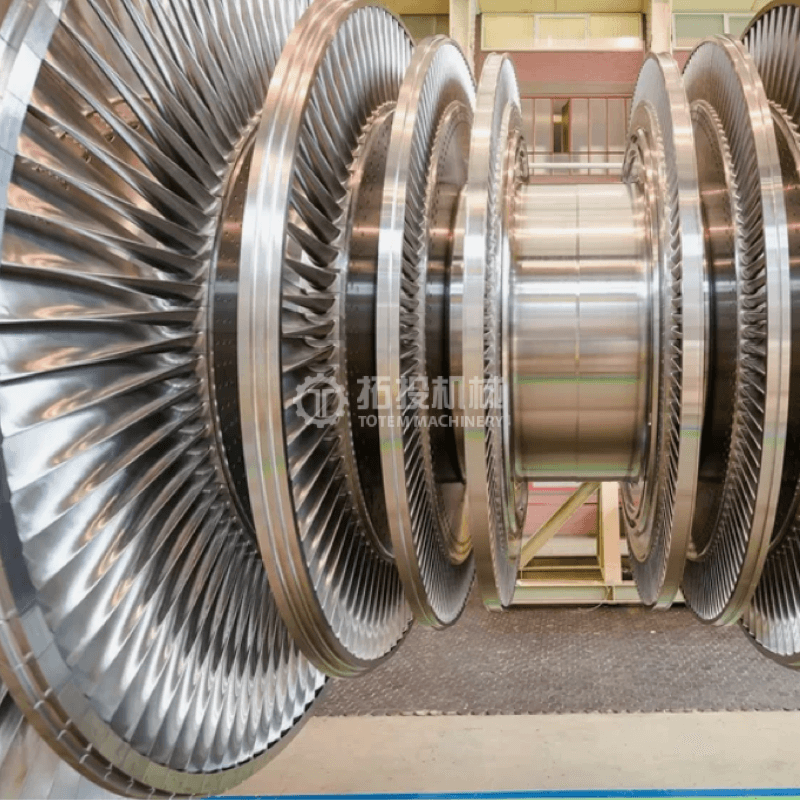
Los ejes del rotor de alta presión (HP), presión intermedia (IP) y baja presión (LP) son los componentes de transmisión de potencia y soporte de carga más críticos dentro de los sistemas de turbinas de vapor industriales y de servicios públicos. Operando en el corazón de la turbina, estos ejes de rotor forjados realizan funciones esenciales, incluida la transmisión de un inmenso par de rotación, el soporte seguro de las palas móviles y el mantenimiento de una conexión estable con el generador o el equipo impulsado. La integridad estructural, la estabilidad dimensional y la confiabilidad del material de estos ejes determinan directamente la seguridad operativa, la eficiencia térmica general y la vida útil a largo plazo de toda la unidad de turbina de vapor. Para proyectos de ingeniería e instalaciones de generación de energía, seleccionar ejes de rotor fabricados adecuadamente es vital para minimizar el tiempo de inactividad por mantenimiento y mitigar los riesgos operativos bajo cargas continuas exigentes.
Para garantizar un rendimiento óptimo en diferentes zonas de tensión térmica y mecánica, implementamos estrictos protocolos de selección de materiales adaptados a entornos operativos específicos. Para los ejes de rotor HP e IP, que están expuestos a condiciones térmicas extremas, utilizamos aceros forjados de aleación de primera calidad, específicamente aceros de las series Cr-Mo-V o Ni-Cr-Mo . Estas composiciones de aleaciones avanzadas proporcionan una resistencia excepcional a las altas temperaturas, una resistencia superior a la fluencia y una excelente resistencia a la fatiga térmica. Esto garantiza que los ejes mantengan sus propiedades mecánicas y precisión dimensional incluso bajo exposición prolongada a flujos de vapor de alta temperatura, alta presión y alta velocidad, lo que reduce significativamente el riesgo de deformación térmica.
Por el contrario, los ejes del rotor LP operan bajo diferentes demandas mecánicas, soportando principalmente grandes diámetros de rotación, transmisión de par masiva y tensiones alternas complejas. Para estos componentes utilizamos aceros de baja aleación de alta resistencia o aceros de rotor especializados de baja presión. Esta estrategia de materiales específica ofrece un equilibrio óptimo entre resistencia estructural, resistencia al impacto y resistencia crucial al agrietamiento por corrosión bajo tensión, lo que los hace altamente confiables para manejar entornos de vapor de baja presión y alto volumen sin comprometer la integridad estructural durante años de operación continua.
 |
 |
 |
 |
 |
 |
Cumplir con estrictas especificaciones internacionales es un requisito fundamental para los equipos de generación de energía. Nuestros ejes de rotor de turbina de vapor se fabrican meticulosamente en pleno cumplimiento de los estándares globales establecidos, incluidas las especificaciones GB, DIN e ISO , según los requisitos específicos del proyecto. Cada eje forjado se entrega con documentación de calidad completa, certificados de materiales e informes de inspección detallados para garantizar una trazabilidad completa y respaldar sus procesos de garantía de calidad.
Más allá de la fabricación estándar, brindamos soporte integral de ingeniería personalizado. Según los parámetros específicos de su unidad de turbina, las condiciones operativas y los objetivos de rendimiento, nuestro equipo de ingeniería puede ofrecer información valiosa para la optimización estructural, orientación para la selección de materiales y análisis de viabilidad de fabricación. Este enfoque colaborativo ayuda a los ingenieros y los equipos de adquisiciones a optimizar los diseños de sus equipos, garantizando que el eje del rotor final coincida perfectamente con la aplicación prevista y al mismo tiempo controlando los costos generales del proyecto.
Respaldados por una experiencia madura en forja y un riguroso sistema de gestión de calidad, nuestros ejes de rotor de turbina de vapor HP, IP y LP ofrecen la alta resistencia, la confiabilidad excepcional y la vida útil extendida que requiere la generación de energía moderna. Ofrecen una excelente adaptabilidad de ingeniería, lo que los convierte en la opción confiable para una amplia variedad de proyectos exigentes de turbinas de vapor y aplicaciones industriales pesadas.
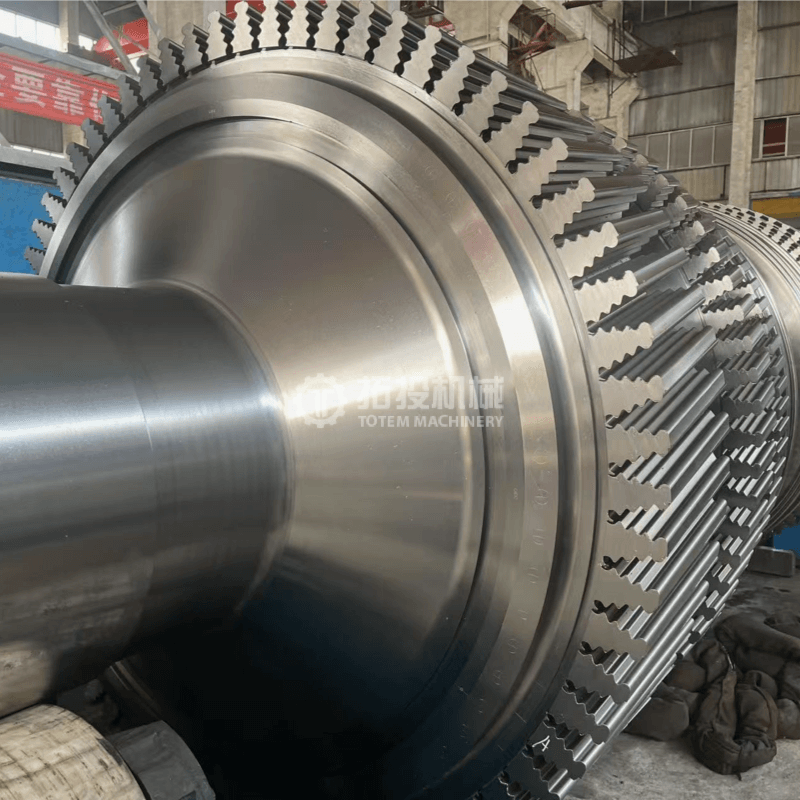
La fabricación de nuestros ejes de rotor de turbina de vapor de acero aleado de alta presión se basa en un proceso de mecanizado sofisticado y altamente controlado. Antes de que cualquier herramienta de corte toque el metal, las piezas forjadas clave para los ejes del rotor se someten a estrictos controles de fundición, forjado y tratamiento térmico. Estos pasos fundamentales se ejecutan meticulosamente para garantizar una microestructura uniforme y una densidad interna excepcional. Al eliminar los huecos internos y lograr la homogeneidad estructural durante las primeras etapas, proporcionamos una base altamente estable para el mecanizado de precisión. Este estricto control preliminar reduce significativamente el riesgo de deformación del material o deformación por alivio de tensión durante la posterior eliminación de material pesado, lo que garantiza la estabilidad dimensional durante todo el ciclo de producción.
Una vez que se prepara la forja fundamental, el eje del rotor ingresa a nuestras instalaciones de mecanizado de servicio pesado. Las enormes dimensiones físicas y la compleja geometría de los rotores de las turbinas de vapor requieren equipos especializados. Utilizamos tornos CNC (control numérico por computadora) a gran escala, rectificadoras CNC de alta resistencia y equipos de acabado especializados diseñados específicamente para grandes componentes industriales.
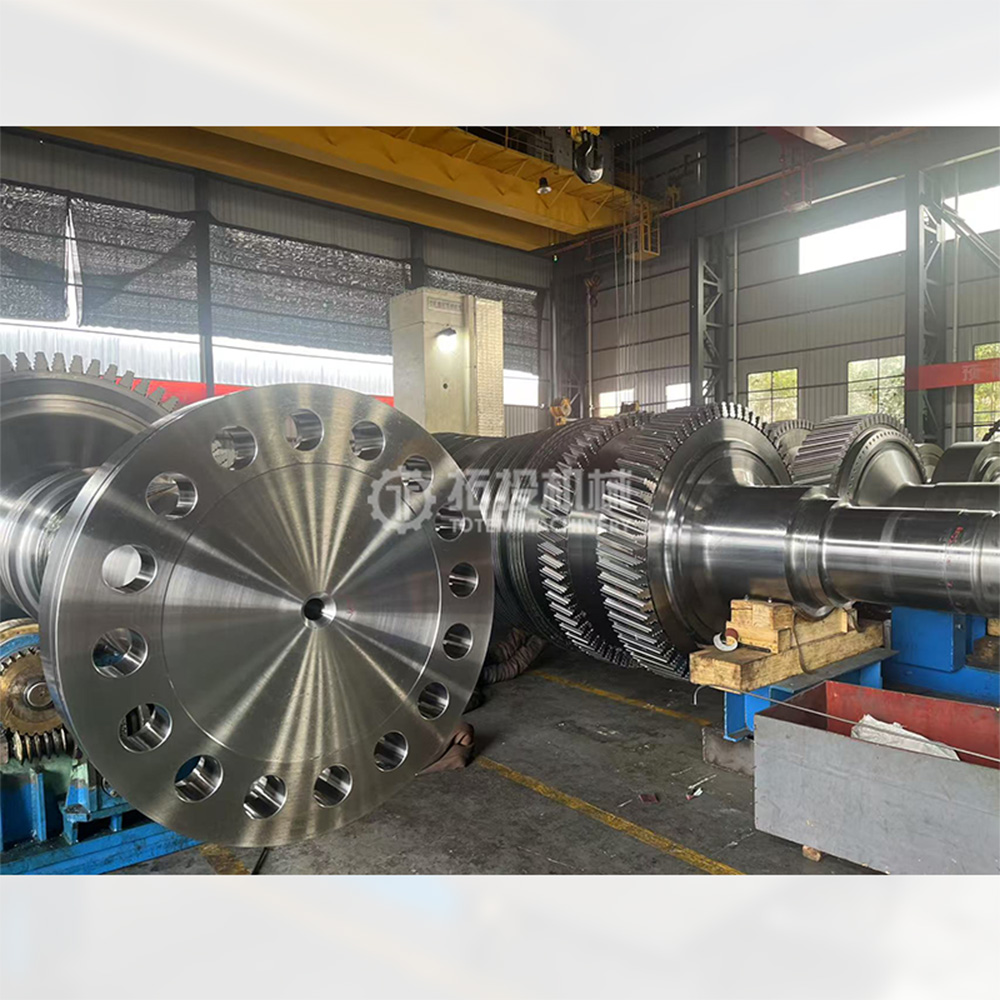
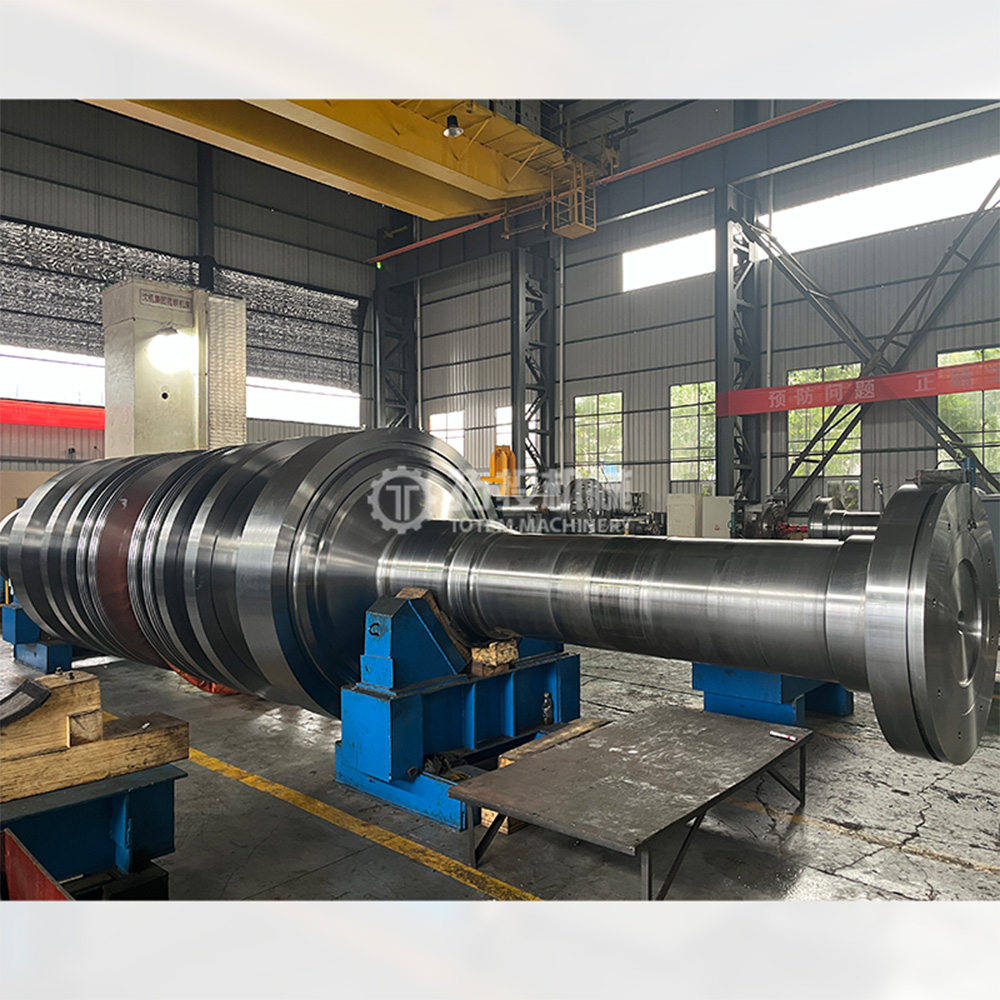
Durante la fase de mecanizado, se presta extrema atención a las áreas funcionales críticas del eje del rotor. Las áreas del muñón, que soportan el inmenso peso del conjunto giratorio y se interconectan con los cojinetes hidrodinámicos, están mecanizadas con tolerancias exactas para garantizar una rotación suave. Las zonas de sellado están cortadas con precisión para mantener espacios libres estrechos, lo cual es vital para evitar fugas de vapor a alta presión y mantener la eficiencia de la turbina. Además, las superficies de apoyo del disco y las secciones de acoplamiento se procesan con absoluta precisión. Las secciones de acoplamiento deben alinearse con precisión con el rotor del generador, lo que exige una ejecución impecable para garantizar una transmisión de potencia estable sin introducir cargas excéntricas.
Como se ilustra en nuestras operaciones de torneado de acabado anteriores, la transición del mecanizado en desbaste al acabado final se supervisa cuidadosamente. El torneado final es una fase crítica en la que el eje del rotor se acerca a sus especificaciones geométricas finales. Durante esta etapa, nuestros operadores capacitados y sistemas CNC avanzados trabajan en conjunto para eliminar el material restante con alta precisión. Este paso requiere velocidades de corte optimizadas, velocidades de avance precisas y herramientas especializadas para evitar el endurecimiento por trabajo y minimizar las tensiones superficiales residuales, preparando el eje para el rectificado final.
El objetivo final de nuestro completo proceso de mecanizado es el control estricto de las tolerancias geométricas clave, específicamente la redondez, la coaxialidad y la rugosidad de la superficie. En equipos giratorios de alta velocidad, como las turbinas de vapor, incluso las desviaciones microscópicas pueden provocar problemas operativos graves. El control estricto de la redondez garantiza que el eje gire uniformemente dentro de sus cojinetes, minimizando la fricción y el desgaste mecánico. La coaxialidad es primordial; Todos los diámetros mecanizados a lo largo de toda la longitud del enorme eje deben compartir una línea central común exacta. Esta precisión geométrica es esencial para lograr un equilibrio dinámico óptimo. Sin una coaxialidad precisa, el rotor experimentaría vibraciones severas a altas velocidades de rotación, comprometiendo la estabilidad del eje y potencialmente provocando tiempos de inactividad del equipo.
Además, la rugosidad de la superficie se controla estrictamente mediante procesos avanzados de torneado y posterior rectificado. Un acabado superficial superior en el muñón y las áreas de sellado reduce el desgaste, extiende la vida útil de los componentes acoplados y mejora la seguridad operativa general del sistema de turbina de vapor. Al mantener estos rigurosos estándares de mecanizado, garantizamos que cada eje de rotor entregado sea totalmente capaz de soportar las exigentes fuerzas dinámicas presentes en los entornos modernos de generación de energía.
Terminar de girar
Terminar de girar
Terminar de girar
Inspección del producto
Todos los ejes de rotor de nuestra empresa están sujetos a rigurosos procedimientos de control de calidad. Las etapas clave de fabricación implican pruebas no destructivas, como pruebas ultrasónicas (UT) y pruebas de partículas magnéticas (MT), junto con las inspecciones dimensionales y de rendimiento necesarias. Una vez finalizada la fabricación, se realizan pruebas de excentricidad y de rugosidad para garantizar un funcionamiento suave, seguro y confiable del rotor.
Prueba de agotamiento
Prueba de rugosidad


