
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-07 Origen: Sitio
La alineación precisa del eje dicta la supervivencia de cualquier buque comercial. La carcasa del cojinete marino ancla esta alineación crítica. Garantiza el funcionamiento continuo de vitales Piezas del sistema de propulsión marina . Un diseño de vivienda deficiente conduce directamente a un dique seco no planificado. De manera similar, los protocolos de inspección descuidados provocan fallas catastróficas en los equipos. Estas averías mecánicas detienen las operaciones de envío y provocan una pérdida masiva de ingresos. Los equipos de ingeniería y adquisiciones enfrentan una presión inmensa. Deben evaluar las especificaciones de diseño con precisión. Necesitan verificar la integridad material y la viabilidad a largo plazo sin prejuicios. Esta guía sirve como marco de evaluación objetiva. Aprenderá a evaluar la rigidez estructural de forma eficaz. Descubrirá métodos de inspección predictiva. En última instancia, comprenderá cómo la integración adecuada de los componentes previene fallas devastadoras en toda su flota.
La selección adecuada de materiales y la rigidez estructural de los alojamientos de los cojinetes no son negociables para mitigar las deflexiones dinámicas del casco.
La inspección proactiva que utiliza END (pruebas no destructivas) y análisis de vibraciones evita un aumento de daños en toda la línea del eje.
La evaluación de un asiento de rodamiento marino requiere mirar más allá de las tolerancias dimensionales para incluir la capacidad de disipación térmica y el cumplimiento de la Class Society.
La integración de componentes es de alto riesgo; La desalineación en la carcasa del cojinete es el principal catalizador de la falla del acoplamiento del eje marino aguas abajo.
Una carcasa de rodamiento marino no es simplemente una envoltura estructural pasiva. Absorbe activamente inmensas cargas radiales y axiales. Los buques operan en entornos marítimos hostiles y de alta vibración. Los mares agitados generan fuerzas dinámicas. El casco debe transmitir estas fuerzas de forma segura a los cimientos del barco. Soporta el eje giratorio manteniendo espacios libres exactos. Cuando la carcasa no logra absorber estas tensiones, todo el sistema de propulsión sufre.
Los equipos de ingeniería miden el éxito de la vivienda mediante estrictas métricas operativas. Una implementación exitosa de carcasas de rodamientos marinos logra puntos de referencia específicos. Primero, da como resultado una desviación de alineación cero bajo la clasificación continua máxima (MCR) del motor. En segundo lugar, ofrece una gestión térmica óptima. La carcasa debe disipar el calor lo suficientemente rápido para proteger la película interna de aceite lubricante. Finalmente, debe garantizar un cumplimiento del ciclo de vida de más de 20 años. La carcasa estructural debe durar más que varias generaciones de casquillos de cojinetes internos.
La deformación de la vivienda desencadena impactos financieros y operativos en cascada. Incluso las deformaciones microscópicas destruyen los juegos internos de los rodamientos.
Desgaste excesivo del rodamiento: la desalineación obliga al eje a rozar el material Babbitt. Esto destruye prematuramente el casquillo del cojinete.
Escalada de vibraciones: la debilidad estructural amplifica las vibraciones de funcionamiento normales. Estas vibraciones viajan a través del casco y dañan la maquinaria auxiliar.
Pérdida total de propulsión: una carcasa agrietada o defectuosa provoca un agarrotamiento inmediato del eje. Pierdes dirección y propulsión por completo.
Dique seco de emergencia: la reparación de una falla estructural de la carcasa requiere retirar la embarcación de servicio. Las multas por no contratar y los honorarios de emergencia del astillero agravan el daño financiero.
Los equipos de adquisiciones deben evaluar diseños basados en propiedades metalúrgicas y rendimiento termodinámico. Seleccionar el material o la geometría incorrecta compromete toda la instalación.
Los fabricantes suelen utilizar tres materiales principales para los soportes de los rodamientos. Cada uno ofrece distintas compensaciones en cuanto a resistencia a la tracción.
Cuadro comparativo: Selección de materiales para soportes de rodamientos
| Tipo de material | Resistencia a la tracción | Rentabilidad | Mejor escenario de aplicación |
|---|---|---|---|
| Hierro fundido (nodular) | Moderado | Alto | Buques de carga estándar con perfiles de carga predecibles. |
| Acero fundido | Alto | Medio | Aplicaciones de servicio pesado que requieren alta resistencia al impacto. |
| Acero fabricado | muy alto | Bajo (hecho a medida) | Buques navales especializados o de clase hielo que enfrentan fuerzas dinámicas extremas. |
La resistencia a la corrosión es igualmente vital. El medio marino ataca constantemente a los metales expuestos. Las carcasas de calidad requieren revestimientos protectores avanzados. Las pinturas marinas a base de epoxi y la protección galvánica localizada evitan la degradación del agua salada. Sin sistemas de revestimiento adecuados, las picaduras en la superficie debilitan la integridad estructural de la carcasa.
Los buques modernos suelen utilizar cojinetes de apoyo hidrodinámicos basculantes de alta carga. Estos rodamientos dependen de una cuña continua de aceite. El diseño de la carcasa dicta directamente la dinámica de fluidos.
Las rutas de flujo de lubricación deben diseñarse meticulosamente. Los canales internos guían el aceite presurizado directamente a la zona de carga. Un depósito bien diseñado evita la falta de petróleo. La falta de petróleo provoca fricción en los límites. La fricción límite genera un calor intenso y derrite instantáneamente el revestimiento del rodamiento. Por lo tanto, la carcasa debe presentar una geometría de disipación de calor agresiva. Las aletas de refrigeración externas o las camisas de refrigeración por agua integradas alejan el calor del centro de carga. Debes verificar estas capacidades de disipación térmica durante la fase de diseño.
Los ingenieros de mantenimiento prefieren geometrías de diseño específicas. Debe evaluar la facilidad de acceso para el reemplazo del casquillo del cojinete. Los diseños de carcasa dividida permiten a los equipos retirar la mitad superior de la carcasa. Esto otorga acceso directo a los componentes internos. Puede reemplazar el casquillo del cojinete sin quitar el enorme eje de transmisión. Las carcasas sólidas ofrecen una rigidez ligeramente mayor. Sin embargo, complican enormemente el mantenimiento. Los diseños sólidos requieren un desacoplamiento completo del eje para reparaciones internas básicas. Siempre sopese los requisitos de rigidez frente a la futura mano de obra de mantenimiento.
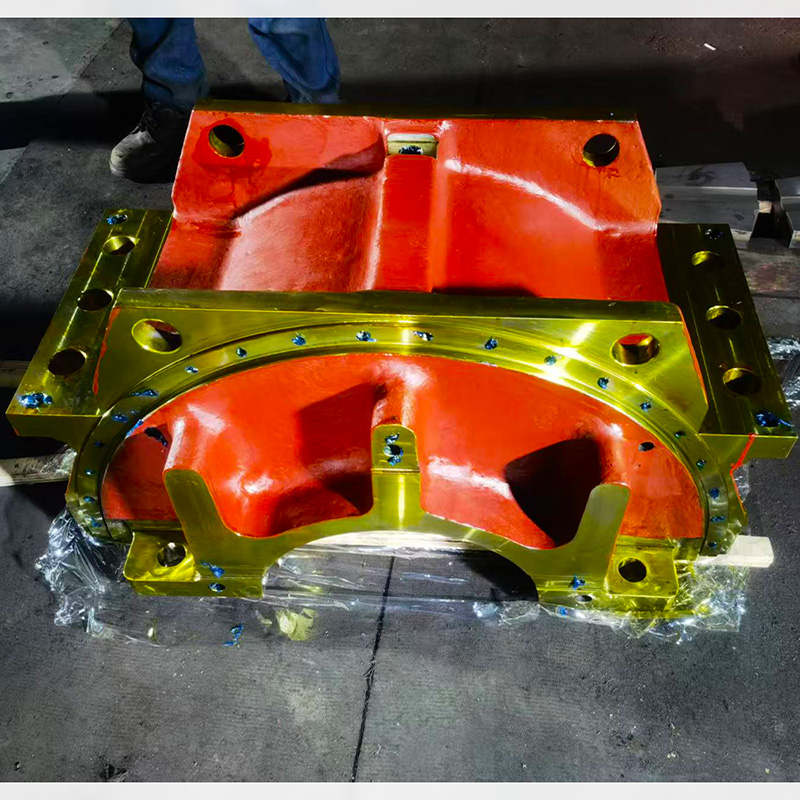
Una carcasa de rodamiento no funciona de forma aislada. Forma un nodo en un sistema dinámico complejo. Una mala integración destruye inevitablemente los componentes posteriores.
Los cascos no son estructuras rígidas. Se doblan y flexionan dinámicamente en mares agitados. La carga de carga también cambia la forma del casco. La carcasa debe adaptarse o resistir estos momentos de flexión del eje. Los equipos de ingeniería calculan tolerancias de deflexión específicas. El pedestal de la carcasa debe tener suficiente rigidez para mantener el eje firme. Si la carcasa se flexiona al mismo tiempo que el casco, se pierde la alineación. El montaje de cimientos rígidos es fundamental.
Evalúe la compatibilidad cuidadosamente durante los procedimientos de montaje. La carcasa debe alinearse perfectamente cuando se monta a lo largo de un Eje intermedio forjado . El eje intermedio conecta el motor principal con el eje de cola de la hélice. Lleva un inmenso par de rotación. La carcasa del cojinete soporta este largo tramo. Un cálculo erróneo de la distribución de la carga hace que el eje intermedio se mueva. Los latigazos del eje destruyen los sellos de los cojinetes y aceleran la fatiga del metal.
Los fallos de integración de sistemas rara vez quedan aislados. Rastreando la causa raíz de La falla del acoplamiento del eje marino a menudo conduce a las estructuras de soporte. Un acoplamiento se fractura cuando se somete a fuertes esfuerzos de flexión. Estas tensiones de flexión ocurren cuando la base de soporte se desplaza. Inadecuado La rigidez del asiento del rodamiento marino es el principal culpable. Si el asiento del rodamiento se deforma bajo carga, el eje cae. Esta caída separa los acoplamientos de brida. Establecer una alineación de base impecable previene este desastre. Las herramientas de alineación láser deben verificar la posición del asiento antes del torque final del perno.
Errores comunes en la integración de sistemas: muchos astilleros utilizan cálculos de alineación estática. Ignoran la expansión térmica dinámica. Cuando el motor alcanza la temperatura de funcionamiento, los componentes se expanden. Esta expansión altera la alineación del alojamiento del rodamiento. Calcule siempre la alineación utilizando parámetros de condición caliente.
Descuidar una carcasa de rodamiento garantiza fallos futuros. Las estrategias de inspección proactiva identifican fallas microscópicas antes de que provoquen paradas operativas.
La industria marítima se está alejando de las reparaciones reactivas. Debe adoptar un mantenimiento predictivo basado en evidencia. El mantenimiento predictivo se basa en la recopilación constante de datos. Reemplaza piezas según el estado real en lugar de programas arbitrarios. Este enfoque maximiza el tiempo de actividad del buque.
Las inspecciones visuales no pueden detectar la fatiga interna. Los topógrafos se basan en rigurosas pruebas no destructivas (NDT) para evaluar el estado de la vivienda. Debe exigir estos métodos específicos durante el varado en dique seco:
Pruebas ultrasónicas (UT): los técnicos utilizan ondas sonoras de alta frecuencia. Estas ondas penetran la gruesa carcasa metálica. UT detecta grietas en el subsuelo en las profundidades del cuerpo de la carcasa. Identifica huecos de fundición que comprometen la integridad estructural.
Inspección de partículas magnéticas (MPI): este método se centra en la superficie. Los técnicos magnetizan la carcasa y aplican partículas ferrosas. Las partículas se agrupan alrededor de grietas superficiales invisibles. MPI es muy eficaz para detectar la fatiga superficial en puntos de montaje de alta tensión.
Prueba de tinte penetrante (PT): Se utiliza principalmente en materiales no magnéticos o para comprobaciones rápidas de superficies. La acción capilar atrae el tinte hacia las microfracturas.
No espere a que llegue a dique seco para evaluar el estado de la vivienda. Establecer protocolos de seguimiento operativo continuo. Establecer líneas de base rígidas para la telemetría de temperatura. Un aumento repentino en la temperatura de la carcasa indica una falla de lubricación inminente. Implementar análisis continuo de vibraciones. Los sensores montados directamente en la carcasa detectan la degradación estructural en etapa temprana. Un cambio en las frecuencias de vibración advierte a las cuadrillas sobre pernos de cimentación flojos o espacios internos degradados.
Las operaciones marítimas requieren un estricto cumplimiento de las normas de seguridad internacionales. Debe asegurarse de que todos los informes de diseño e inspección cumplan con los rigurosos estándares IACS. La Asociación Internacional de Sociedades de Clasificación hace cumplir la seguridad estructural. Las principales sociedades incluyen DNV, ABS (American Bureau of Shipping) y Lloyd's Register. El cumplimiento demuestra que la carcasa puede soportar estados del mar definidos. Los proveedores de seguros exigen la certificación Class Society para todos los componentes críticos de propulsión.
Mejores prácticas para el cumplimiento: siempre invite a un topógrafo de Class Society a presenciar la alineación final de la vivienda. Documentar este paso evita futuras disputas de responsabilidad si ocurre una falla en el eje en medio del océano.
La adquisición de un componente estructural masivo requiere una rigurosa investigación de proveedores. Una vivienda barata a menudo oculta un control metalúrgico deficiente.
Evaluar las instalaciones de los proveedores de manera integral. Busque precisión de mecanizado pesado. El fabricante debe disponer de mandrinadoras CNC de múltiples ejes capaces de manejar dimensiones masivas. Verificar su control de calidad de fundición interno. ¿Prueban sus propios vertidos? Las fundiciones que subcontratan sus controles de calidad suelen enviar piezas fundidas porosas. Exija pruebas de sus procesos de alivio de tensiones en el moldeo. La tensión residual de la fundición hace que la carcasa se deforme meses después de la instalación.
Nunca acepte una carcasa de rodamiento sin una trazabilidad completa del material. Exija documentación completa antes de recibir la entrega. Deberá solicitar certificados de materiales EN 10204 3.1 o 3.2. Un certificado 3.2 es ideal porque lo valida un inspector independiente. Además, insista en revisar los datos de las pruebas de aceptación de fábrica (FAT). La FAT demuestra que la carcasa cumplió con todas las tolerancias dimensionales antes de salir de la fábrica.
Los proveedores de primer nivel hacen más que verter metal. Proporcionan soporte de ingeniería vital. Evaluar la capacidad del proveedor para realizar modelos operativos avanzados. ¿Pueden ejecutar cálculos de vibraciones torsionales (TVC)? TVC garantiza que la carcasa no resonará peligrosamente con las frecuencias del motor. ¿Pueden proporcionar análisis de elementos finitos (FEA)? FEA modela cómo reacciona la carcasa específica a las fuerzas de flexión únicas del diseño del casco de su embarcación. Los proveedores que carecen de estas capacidades de ingeniería representan un riesgo importante para su flota.
Una carcasa de rodamientos marinos actúa como una inversión fundamental en la seguridad de la flota y el tiempo de actividad operativa. Ancla el sistema de propulsión y resiste inmensas fuerzas dinámicas. Los equipos de ingeniería deben ejecutar evaluaciones iniciales rigurosas para evitar fallas mecánicas catastróficas.
Audite las especificaciones actuales: revise los diseños de líneas de ejes existentes para garantizar que los materiales de la carcasa coincidan con las cargas operativas.
Priorice la mantenibilidad: opte por geometrías de carcasa dividida para reducir los costos laborales futuros en dique seco.
Exija datos verificables: solicite siempre modelos FEA completos y certificados de materiales EN 10204 3.2 al seleccionar fabricantes.
Implemente un monitoreo predictivo: instale sensores permanentes de vibración y temperatura para detectar la degradación antes de que aumente.
R: Las inspecciones visuales y de END estándar se alinean con el cronograma típico de 5 años de dique seco exigido por las sociedades de clase. Sin embargo, los estándares de confiabilidad modernos requieren un monitoreo predictivo continuo. Debe realizar un seguimiento diario de la telemetría de vibración y temperatura mientras la embarcación está en navegación para detectar anomalías entre los períodos de dique seco.
R: El asiento del cojinete se refiere a la carcasa estructural pesada que se monta en los cimientos del barco. Absorbe cargas estructurales. El casquillo del cojinete es el componente de desgaste interno más blando (a menudo revestido con metal Babbitt) que contacta directamente y lubrica el eje giratorio.
R: Una carcasa más rígida puede amortiguar ciertas vibraciones estructurales. Sin embargo, rara vez resuelve el problema de raíz. Debe diagnosticar y solucionar problemas subyacentes, como un eje intermedio forjado doblado, deformación del casco o desequilibrio hidrodinámico de la hélice, para eliminar por completo las vibraciones destructivas.
R: Debe solicitar la certificación de los miembros principales de la IACS, como DNV, ABS o Lloyd's Register. Los certificados de trazabilidad de materiales (como EN 10204 3.2) son obligatorios. Demuestran la integridad metalúrgica del metal, que es necesaria para el cumplimiento normativo y la validación del seguro marítimo.


