
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-07 Origen: Sitio
Un acoplamiento de eje marino puede parecer útil mientras ya se están desarrollando daños por fatiga en un chavetero, filete, transición de brida, borde de orificio de perno o superficie corroída. Cargas de torsión repetidas, pequeños errores de alineación, picaduras, desgaste y aumentos de tensiones geométricas locales pueden combinarse hasta que una pequeña grieta se convierta en un riesgo para la propulsión. Por tanto, un diagnóstico eficaz requiere algo más que localizar la fractura visible. Requiere comprobar cómo encaja la brida, cómo gira el eje, cómo los pernos comparten la carga y si los indicios de grietas se extienden por debajo de la superficie antes de decidir entre reparación y reemplazo.
Los acoplamientos marinos transmiten torque a través de una geometría que inevitablemente contiene cambios en la sección: transiciones de eje a brida, filetes, chaveteros, orificios para pernos, pilotos y otras características de acoplamiento. Estas ubicaciones no necesariamente causan fallas por sí mismas, pero pueden generar estrés local. Bajo repetidas inversiones de torque, ciclos de maniobra, vibración, flexión o cargas fluctuantes de la hélice, una pequeña discontinuidad de la superficie en una de estas ubicaciones puede convertirse en un punto de inicio de fatiga.
La fatiga no debe confundirse con un solo evento de sobrecarga. Una fractura por sobrecarga generalmente resulta de una carga que excede la capacidad inmediata del componente. La fatiga del acoplamiento del eje se desarrolla progresivamente a medida que la tensión repetida se agrieta durante muchos ciclos, potencialmente mientras el par de operación nominal permanece por debajo del nivel asociado con el rendimiento bruto.
La corrosión hace que este proceso sea más peligroso porque un hoyo se comporta como una pequeña muesca. La fricción puede tener un efecto similar en interfaces mal asentadas o que se mueven microscópicamente. Una vez que se inicia una grieta, cada ciclo de carga puede extenderla más hacia la sección. Esta es la razón por la que las grietas en las bridas de acoplamiento deberían requerir una inspección más allá de la punta visible de la grieta en lugar de un simple pulido superficial.
La geometría del eje conectado es igualmente importante. en un Eje intermedio forjado , , la brida, los muñones, el cuerpo del eje y las regiones de acoplamiento deben funcionar como un sistema geométrico. La precisión dimensional, la coaxialidad, la condición de la superficie y la desviación afectan directamente el comportamiento de la línea de eje conectada después del ensamblaje.
Por lo tanto, una investigación de falla útil plantea dos preguntas simultáneamente: ¿dónde comenzó la grieta por fatiga y qué cargó repetidamente esa ubicación? Encontrar sólo la grieta identifica el daño. Encontrar el mecanismo del estrés es lo que previene la recurrencia.
La desalineación y el descentramiento están relacionados pero no deben tratarse como condiciones intercambiables. La alineación describe la relación entre las líneas centrales del eje y su sistema de soporte. El descentramiento describe la desviación medida de una superficie giratoria de su eje o plano geométrico previsto. Por lo tanto, una línea de ejes puede requerir comprobaciones tanto de la alineación como de la geometría real de la cara del acoplamiento, el borde, los muñones y las secciones de eje adyacentes.
Si la cara de una brida tiene un descentramiento axial excesivo, es posible que las caras de contacto no se carguen de manera uniforme. Si la brida o el eje giran excéntricamente, las fuerzas de rotación pueden introducir flexiones repetidas o reacciones desiguales en los rodamientos. Un error de alineación del eje puede agregar más carga cíclica. Por esta razón, la alineación del eje debe evaluarse como parte del sistema completo de ejes de propulsión en lugar de como una medición de acoplamiento aislada.
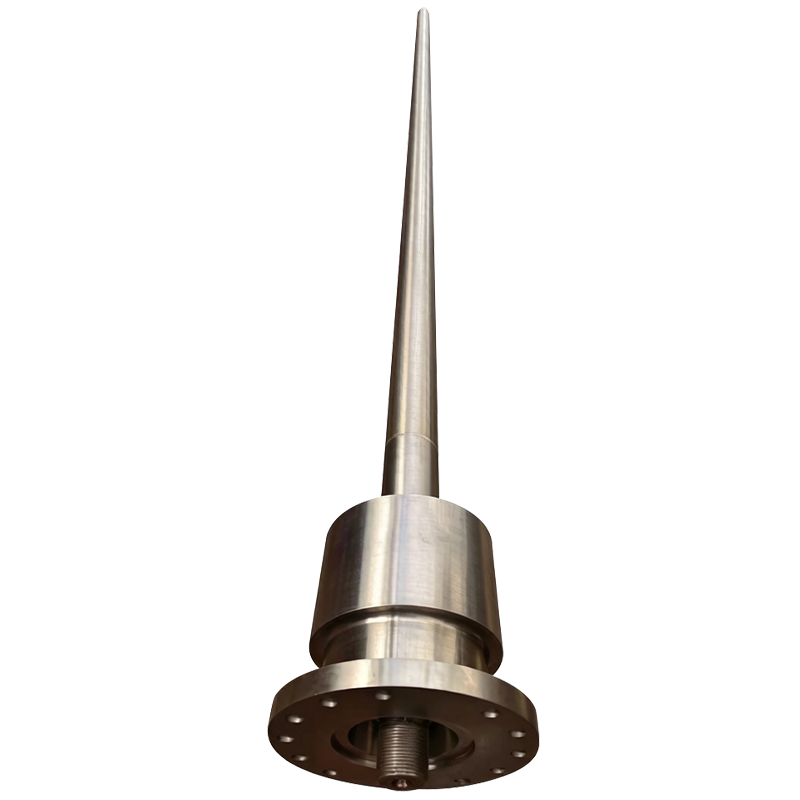
El mismo principio se aplica a una eje de hélice marina . El cuerpo del eje, la conexión del acoplamiento, el extremo de montaje de la hélice, los cojinetes y los sellos deben permanecer correctamente relacionados geométricamente. Las cargas alternas y de alto torque continuo hacen que el control dimensional en las interfaces de acoplamiento sea especialmente relevante para una transmisión estable.
Las bridas atornilladas añaden otra capa. No se debe suponer que el torque se distribuye perfectamente entre todos los pernos simplemente porque todos los sujetadores están instalados. Los sujetadores flojos, el apriete inconsistente, la fricción alrededor de los orificios, las superficies ajustadas dañadas, los orificios alargados, la contaminación entre las caras de contacto o la falta de coincidencia dimensional pueden alterar el reparto de carga. Una región de orificio o brida altamente cargada puede entonces experimentar una tensión cíclica mayor que la que sugiere el cálculo de diseño nominal.
Para la resolución de problemas, se deben evaluar juntos el descentramiento de la cara de la brida, el descentramiento radial, la condición del orificio del perno, el contacto de la cara de contacto, la alineación del eje, la condición del rodamiento y la condición del sujetador. Corregir solo un indicador (por ejemplo, ajustar la alineación sin investigar la geometría de la brida distorsionada) puede dejar el controlador de fatiga real en su lugar.
Las condiciones de funcionamiento también importan. La deflexión del casco, el desgaste de los cojinetes, los cambios de temperatura, las condiciones de carga, la puesta a tierra previa o el impacto de la hélice y el movimiento de los cimientos pueden cambiar el comportamiento de la línea del eje después de una instalación originalmente aceptable. Por lo tanto, los registros de inspección son más útiles cuando las mediciones se comparan en condiciones conocidas del recipiente en lugar de tratarse como números aislados.
Una inspección útil de acoplamientos marinos pasa de simples observaciones a mediciones dimensionales y luego a END adecuados. El objetivo no es simplemente declarar un acoplamiento agrietado o no, sino establecer la ubicación de la grieta, su extensión, el probable mecanismo de carga y la condición de la línea del eje circundante.
| del área de inspección | Método práctico | Lo que puede revelar | el seguimiento cuando es anormal |
|---|---|---|---|
| Brida, filete, chavetero y superficies expuestas | Limpieza y examen visual detallado. | Picaduras, restos de fricción, corrosión, rayaduras, sangrado de óxido, marcas de impacto o grietas visibles | Marcar los lugares afectados y ampliar la inspección con END apropiados |
| Cara de brida y borde | Indicador de cuadrante o método de medición de precisión aprobado | Bamboleo de la cara, excentricidad, distorsión, problemas de asiento o geometría de mecanizado cuestionable. | Separe el error de brida de la alineación del eje y la desviación del eje |
| Orificios para pernos y sujetadores | Examen dimensional y revisión del estado de los sujetadores. | Alargamiento del orificio, fricción, ajustes dañados, rutas de carga sueltas o patrones de contacto anormales | Verifique las dimensiones del diseño y los requisitos de fijación aprobados antes de su reutilización. |
| Línea de ejes y rodamientos. | Mediciones de alineación más inspección de rodamientos y soportes. | Errores angulares o de compensación, cambios de soporte, reacciones anormales de los rodamientos o movimiento del sistema conectado | Corrija el soporte subyacente o la condición de alineación antes del trabajo de acoplamiento final. |
| Examen de grietas superficiales | MT en material ferromagnético adecuado o PT cuando corresponda | Indicaciones de ruptura superficial y de grietas cercanas a la superficie | Registrar posición y orientación; determinar si se requiere un examen más profundo |
| examen interno | UT donde la geometría y el material lo permitan | Discontinuidades del subsuelo y posible profundidad o extensión de las regiones sospechosas. | Mapear indicaciones y evaluarlas según los criterios de aceptación de ingeniería aplicables. |
La preparación de la superficie es crítica. La corrosión intensa, la pintura, el aceite o el esmerilado brusco pueden interferir con la calidad de la inspección. Los END también deben seleccionarse según el material y el tipo de defecto: las pruebas con partículas magnéticas son útiles para componentes ferromagnéticos adecuados, las pruebas con penetrantes detectan defectos que rompen la superficie, mientras que el examen ultrasónico puede proporcionar información sobre discontinuidades internas cuando la geometría del componente lo permite.
La orientación de la grieta merece atención porque puede indicar la dirección de carga dominante. Una grieta que sigue a una transición de brida, que emerge de una ranura o que se extiende desde un orificio para perno debe considerarse junto con la geometría de tensión local. Múltiples indicaciones pequeñas distribuidas alrededor de una región altamente estresada pueden indicar un problema diferente de una marca de manipulación aislada.
Los resultados dimensionales también deben verificarse. Una lectura de descentramiento bajo no prueba que los ajustes de los orificios de los pernos sean aceptables, y los orificios de los pernos aceptables no prueban que el eje esté alineado. Del mismo modo, encontrar una grieta mediante END no identifica si el mecanismo iniciador fue corrosión, ciclos de torsión, flexión, mal ajuste o una combinación de ellos. Una inspección eficaz de los acoplamientos marinos combina estos hallazgos antes de llegar a una conclusión sobre la causa raíz.
La decisión de reparación versus reemplazo debe comenzar con la ubicación de la grieta y la importancia estructural en lugar de solo con la longitud de la grieta. El daño en un área de superficie no crítica y de baja tensión puede tener consecuencias de ingeniería diferentes a las de una grieta en un filete de brida, un chavetero, un ligamento de orificio para perno o una transición de eje a brida. Quitar material de un lugar de alta tensión simplemente para eliminar una indicación puede crear un nuevo problema de geometría o reducir la sección disponible.

El reemplazo merece una mayor consideración cuando las grietas ingresan a una sección primaria de transmisión de torsión, se detectan múltiples orígenes de fatiga, la geometría de la brida está permanentemente distorsionada, el daño del orificio del perno compromete el ajuste deseado o la reparación requeriría una eliminación sustancial de material. Soldar un eje o una región de acoplamiento crítica nunca debe tratarse como una solución automática de campo; El grado del material, el tratamiento térmico previo, la tensión residual, la resistencia a la fatiga, los procedimientos de reparación aprobados y los requisitos de clasificación aplicables afectan si dicha reparación es técnicamente aceptable.
Cuando se selecciona el reemplazo, no es suficiente realizar el pedido únicamente por diámetro del eje y longitud total. un nuevo El eje de propulsión forjado u otro segmento del eje debe coincidir con la trayectoria de carga real y los requisitos del dibujo. La fabricación de ejes forjados puede implicar una selección controlada de materiales, tratamiento térmico, mecanizado de precisión e inspección de la geometría de acoplamiento crítica.
Antes de lanzar un eje o acoplamiento de repuesto para su fabricación, confirme el diámetro exterior de la brida, el espesor, la geometría del piloto o de la espiga, el círculo de pernos, las dimensiones de los orificios y los requisitos de ajuste, los diámetros del eje, los radios de transición, los detalles del chavetero, las interfaces de acoplamiento, el material especificado, los requisitos de tratamiento térmico, el descentramiento de la cara, el descentramiento radial, la coaxialidad, las tolerancias del acabado de la superficie, los métodos de END requeridos, los criterios de aceptación, los requisitos de documentación y la relación con los rodamientos, sellos, secciones del eje y componentes del acoplamiento adyacentes.
La reparación sólo es exitosa si se retira el mecanismo de carga original. La instalación de una nueva brida en una línea de eje con desgaste de rodamiento no resuelto, error de alineación, geometría de acoplamiento distorsionada o carga de pernos incorrecta puede reproducir el mismo mecanismo de falla en un componente nuevo.
La prevención comienza en la especificación. Las transiciones de los acoplamientos deben seguir la geometría aprobada, las superficies maquinadas deben evitar aumentos de tensión evitables, las dimensiones de acoplamiento deben soportar el ajuste deseado y los requisitos de inspección deben establecerse antes de la fabricación en lugar de agregarse después de que aparezca el daño. El acabado de la superficie, la geometría del filete, la calidad de los orificios para pernos, la protección contra la corrosión, la desviación y la coaxialidad deben considerarse en conjunto porque la confiabilidad de la fatiga depende de la combinación, no de una tolerancia aislada.
La instalación es igualmente importante. Las caras de contacto deben estar limpias y libres de rebabas o residuos atrapados. Se debe verificar el descentramiento antes del ensamblaje final cuando sea necesario, y los pernos se deben instalar usando el procedimiento de apriete o precarga aprobado para la junta en particular. La alineación del eje debe verificarse según las condiciones del buque especificadas por el diseñador, el astillero, el proveedor del equipo o los requisitos de clasificación. Si se han realizado trabajos de rodamientos, trabajos de cimientos, remoción de ejes, daños por colisión o reparaciones importantes en dique seco, las suposiciones de alineación anteriores no deben reutilizarse automáticamente.
El monitoreo operativo ayuda a identificar cambios antes de que las grietas en las bridas del acoplamiento se vuelvan evidentes. El aumento de la vibración, los cambios repetidos en la temperatura de los rodamientos, el comportamiento inusual del sello, los productos que se desgastan cerca de un acoplamiento, el ruido anormal, los problemas recurrentes de los sujetadores o los cambios después del impacto de la propulsión son razones para ampliar la inspección más allá del síntoma en sí. Un acoplamiento puede ser el lugar donde el daño se vuelve visible incluso si la condición inicial se originó en otra parte de la línea del eje.
el conectado Las piezas de propulsión marina incluyen ejes intermedios, ejes de hélice, ejes de empuje, cojinetes, sellos y componentes relacionados con el acoplamiento. Su relación mecánica significa que la inspección del acoplamiento no debe detenerse en el límite de la brida.
Por último, conserve el historial de mantenimiento útil. Las lecturas de descentramiento, los datos de alineación, los mapas de indicación de END, el estado de los rodamientos, las observaciones de los pernos, los síntomas de funcionamiento y las reparaciones previas crean una base para una comparación posterior. Una tendencia que muestra un cambio gradual suele ser más informativa que una medición tomada después de que ya se ha desarrollado una falla.
La mejor manera de prevenir la falla del acoplamiento de eje marino es tratar el acoplamiento como parte de una línea de eje cargado en lugar de como una brida aislada. Las grietas por fatiga se vuelven más comprensibles cuando se evalúan conjuntamente la concentración de tensiones, la corrosión, el ajuste, el descentramiento, la carga compartida de los pernos y la alineación. La inspección debe combinar comprobaciones dimensionales, END adecuados y análisis de causa raíz antes de aprobar la reparación o el reemplazo. Shanghai TOTEM Machinery Co., Ltd. es un fabricante de componentes de eje forjados y mecanizados donde la geometría de acoplamiento, la coaxialidad, el estado de la superficie y el control de inspección son importantes para una integración confiable del sistema de propulsión.
R: Las causas comunes incluyen tensión cíclica de torsión o flexión, concentración de tensión, picaduras de corrosión, fricción, ajuste deficiente de la brida, desalineación del eje, descentramiento excesivo, problemas con los sujetadores y combinaciones de estas condiciones.
R: Depende de la ubicación de la grieta, la profundidad, el material, la geometría de la brida, la sección restante, el método de reparación y los requisitos de aprobación. Las grietas en regiones transmisoras de torque altamente estresadas a menudo requieren una evaluación más conservadora.
R: Las pruebas con partículas magnéticas pueden detectar defectos superficiales y cercanos a la superficie en materiales ferromagnéticos adecuados, las pruebas con penetrantes encuentran defectos superficiales y las pruebas ultrasónicas pueden evaluar discontinuidades internas cuando la geometría lo permite.
R: Un descentramiento excesivo de la cara o radial puede crear cargas desiguales, vibraciones, fuerzas de flexión y un contacto deficiente de las bridas, lo que aumenta la tensión cíclica en las transiciones, sujetadores, cojinetes y otras ubicaciones sensibles a la fatiga.
R: Confirme el material, el tratamiento térmico, las dimensiones de las bridas, la geometría del círculo de pernos, los ajustes de los orificios, los chaveteros, los radios de transición, las interfaces del eje, las tolerancias de desviación y coaxialidad, el acabado de la superficie, los requisitos de END y la documentación de aprobación aplicable.


