
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-16 Origen: Sitio
Las fugas de vapor del prensaestopas rara vez son sólo una molestia menor de mantenimiento. Representa una amenaza directa a la eficiencia térmica de la planta. También pone en peligro la estabilidad dinámica del rotor. Un sellado comprometido socava directamente el diferencial de presión interno. Con frecuencia provoca graves fugas de vapor. Cuando esto sucede, se pierde fluido de trabajo crítico. Alternativamente, permite la entrada de aire peligroso. Esto destruye el vacío dentro de los condensadores. Escribimos este artículo para brindarles a los ingenieros de mantenimiento y gerentes de planta un marco práctico. Aprenderá a diagnosticar con precisión. Causas de fugas en el empaquetadura del prensaestopas de la turbina de vapor . También proporcionamos un enfoque basado en evidencia para evaluar acciones correctivas. Al final, sabrá exactamente cómo restaurar la integridad operativa durante la próxima interrupción planificada.
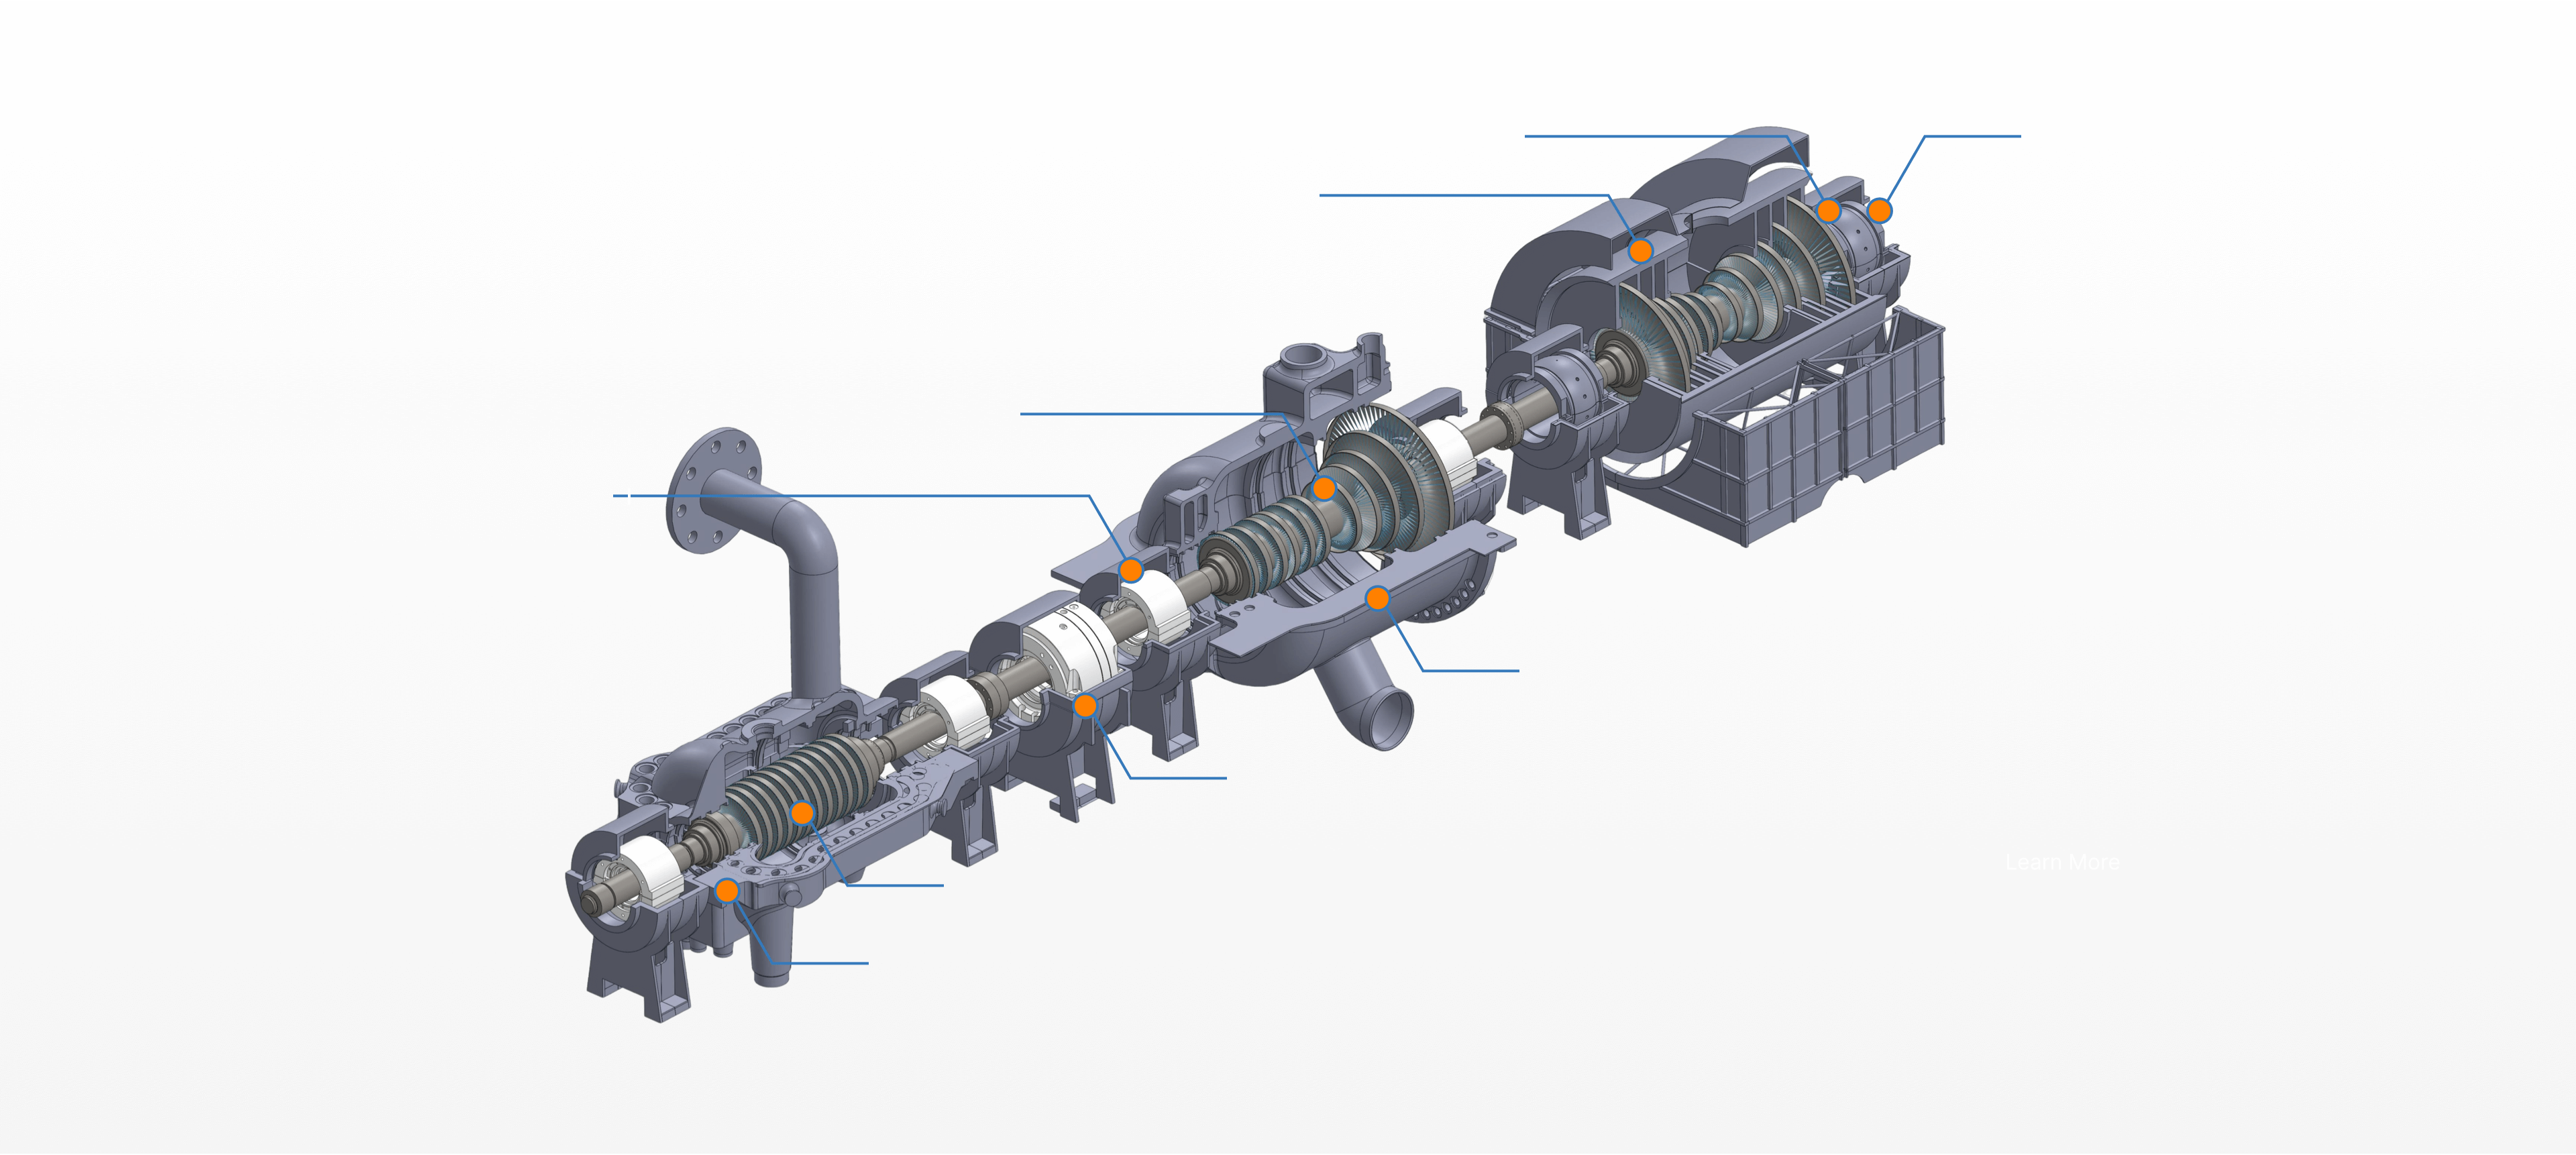
Las fugas no controladas en la empaquetadura del prensaestopas aceleran la degradación del eje del rotor de la turbina de vapor y reducen la producción total de megavatios.
Las fugas en el empaque del prensaestopas de la turbina de vapor primaria causan desde distorsión térmica y fricción hasta desgaste abrasivo prolongado.
Una inspección eficaz requiere combinar comprobaciones visuales de la carcasa con análisis de datos de temperatura y vibración en tiempo real.
Los tomadores de decisiones deben evaluar las acciones correctivas sopesando el retorno de la inversión del reemplazo rutinario del empaque frente a la modernización con sistemas de sellado avanzados.
Cada gota de vapor que se escapa representa un desperdicio de energía. Debemos enmarcar este problema empresarial con precisión. Cuando se escapa vapor, usted enfrenta costos inmediatos de agua de reposición. También sufre una pérdida de eficiencia térmica. Su tasa de calor general aumenta significativamente. Los gerentes de planta sienten esta sangría financiera a diario. Se quema más combustible para generar exactamente los mismos megavatios.
Más allá de las finanzas, nos enfrentamos a graves riesgos relacionados con los equipos. El vapor que pasa por los sellos a menudo llega a los soportes de los cojinetes. Esto provoca una peligrosa entrada de agua en el aceite del rodamiento. La contaminación del aceite lubricante degrada rápidamente la vida útil del rodamiento. Destruye la película hidrodinámica que protege tus diarios. Además, el calentamiento localizado debido al vapor que se escapa provoca que el rotor se arquee. Esta distorsión térmica induce graves problemas de vibración. Puede forzar fácilmente un disparo de emergencia de la turbina.
¿Cómo es una resolución exitosa? Establecemos criterios claros de éxito.
Presión de sello restaurada que coincide con las líneas de base originales del OEM.
Cero escape de vapor visible durante el funcionamiento a plena carga.
Firmas de vibración aceptables en todos los sensores de rodamientos.
Cumplimiento total de las normas ambientales y de seguridad de las plantas.
Para lograr estos criterios es necesario identificar la fuente exacta de la fuga antes de comenzar las reparaciones.
Identificar la causa raíz dicta su estrategia de reparación. Examinemos los modos de falla más comunes.
El desgaste natural ocurre durante innumerables ciclos operativos. La erosión por partículas sólidas juega aquí un papel muy importante. Los tubos de las calderas frecuentemente exfolian partículas microscópicas. El vapor a alta velocidad transporta estos elementos abrasivos directamente a la turbina. Actúan como chorros de arena. Dañan gravemente los dientes de la junta. También erosionan el propio material de embalaje. Notará mayores dimensiones de espacio libre con el tiempo. Este ensanchamiento aumenta directamente el escape de vapor. El efecto laberinto pierde por completo su capacidad de estrangulamiento.
Las centrales eléctricas a menudo ciclan sus cargas en función de la demanda de la red. Los arranques y paradas rápidos crean un estrés térmico intenso. Los cambios de carga provocan una rápida expansión diferencial. La carcasa estacionaria se calienta a un ritmo significativamente diferente al de los componentes giratorios más pesados. Este desajuste térmico crea un roce intenso y fuerte. El El eje del rotor de la turbina de vapor hace contacto con fuerza con los delicados dientes del sello durante estas fases de transición. Esta fricción altera permanentemente las holguras de los sellos. Aplana el perfil laberíntico afilado diseñado para restringir el flujo. Una vez aplanado, el sello pierde su necesaria capacidad de caída de presión.
No podemos ignorar las fallas inducidas por el mantenimiento. Los equipos de parada a veces establecen tolerancias de autorización incorrectas. Por error, podrían dejar restos dentro de las huellas de las focas. Estos simples errores arruinan componentes que de otro modo estarían perfectamente sanos.
También vemos frecuentes fallos de primavera. Detrás de los anillos de empaquetadura se encuentran resortes planos o de láminas. Mantienen la tensión radial adecuada contra el eje. La exposición prolongada al vapor sobrecalentado debilita estos resortes. Pierden su temperamento metalúrgico. Cuando los resortes se relajan, los anillos de empaquetadura se desplazan hacia afuera. No logran abrazar estrechamente el rotor.
A veces, los sellos permanecen perfectamente bien. Las fugas aparentes en el empaque frecuentemente actúan como síntoma de otros problemas. Un extractor de casquillo bloqueado expulsa el vapor que se escapa. Un vacío insuficiente en el condensador de vapor del prensaestopas crea una contrapresión severa. Cuando el sistema no puede eliminar el vapor que se escapa, éste escapa a la sala de turbinas. Siempre verifique el vacío de su sistema de escape antes de romper la carcasa de la turbina.

Un diagnóstico preciso evita desmontajes innecesarios. Necesitamos un marco fiable.
Debe identificar los primeros indicadores clave antes de que aumenten. Escuche si hay un aumento de ruido acústico cerca de los extremos del eje. Busque columnas de vapor visibles que escapen del Carcasa de turbina HP/IP/LP . Supervise sus pantallas de control para detectar cambios repentinos en los parámetros de vibración del rotor.
Evalúe de cerca los diferenciales de presión. El cabezal de sellado del casquillo debe mantener presiones constantes específicas. Si la presión requerida del cabezal cae repentinamente, es probable que haya ampliado los espacios internos. Registre estos puntos de datos continuamente. Compárelos con sus líneas base de puesta en servicio conocidas.
Las interrupciones brindan la oportunidad perfecta para realizar controles físicos profundos. Cuando retire la carcasa, comience una estricta inspección visual. Mire de cerca el Anillos de empaquetadura para prensaestopas de turbina de vapor . Busque marcas fuertes o acumulación severa de carbono. La aparición de hongos en los dientes del sello indica claramente un roce fuerte.
A continuación, mida sus espacios libres reales. Utilice galgas de espesores de precisión. Las comprobaciones de cables ofrecen una precisión excelente durante el reensamblaje de la carcasa. Compare todas las medidas radiales y axiales con el manual del OEM.
Finalmente, pruebe los resortes de respaldo. Verificar su integridad estructural. Mida su tensión radial. Reemplace cualquier resorte que muestre signos de relajación o fragilidad por altas temperaturas.
| Tipo de inspección | Componente objetivo | Indicadores clave de defectos |
|---|---|---|
| Inspección visual | Sello de dientes y anillos | Hongos, marcas profundas, depósitos de carbón, decoloración. |
| Medición de holgura | Espacios radiales y axiales | Medidas que exceden las tolerancias máximas permitidas por el OEM. |
| Prueba de tensión del resorte | Respaldo de ballestas | Pérdida de temperamento, grietas, falta de mantenimiento de la posición del anillo. |
| Inspección de vías | Ranuras de carcasa | Acumulación de residuos, lavado con vapor, distorsión de ranuras. |
Una vez que identifique el daño, debe elegir una ruta de reparación. Desglosamos las opciones disponibles durante una interrupción.
Muchas plantas generadoras eligen la ruta tradicional durante las interrupciones. Reemplazan directamente los dientes desgastados y los anillos de empaquetadura. Piden componentes exactos con especificaciones OEM a su cadena de suministro establecida.
Esta realidad de implementación resulta muy familiar para los equipos de mantenimiento. Tiene el costo de material inicial más bajo. La instalación no requiere nueva formación para sus mecánicos. Los cronogramas de interrupciones se adaptan fácilmente a este trabajo estándar.
Sin embargo, tiene notables inconvenientes técnicos. Estos componentes de coincidencia exacta siguen siendo completamente vulnerables. Probablemente sufrirán exactamente los mismos patrones de desgaste históricos. Si su planta realiza ciclos con frecuencia, las piezas OEM exactas podrían degradarse rápidamente nuevamente. Básicamente, reinicias el reloj ante una falla inevitable.
En su lugar, podría considerar actualizaciones mecánicas avanzadas. Comparemos los sellos laberínticos tradicionales con alternativas de ingeniería más nuevas. Los sellos de prensaestopas retráctiles y los sellos de cepillo ofrecen distintas ventajas operativas.
La empaquetadura de carbón tradicional roza mucho durante el arranque a baja velocidad. Los sellos retráctiles utilizan resortes para alejarse del eje durante el rodamiento a baja velocidad. Sólo cierran el espacio libre cuando la presión interna del vapor aumenta lo suficiente como para empujarlos a su lugar. Los sellos de cepillo utilizan miles de cerdas metálicas flexibles. Estas cerdas se ajustan firmemente al eje sin causar daños permanentes entre metales.
Esto nos lleva a la justificación del ROI. Los sellos retráctiles minimizan el roce destructivo al iniciar. Extienden significativamente su tiempo medio entre fallas (MTBF). Mantienen la eficiencia térmica de la unidad durante un ciclo de vida operativo mucho más largo.
También debe sopesar los riesgos asociados. Estos sistemas avanzados requieren un mayor gasto de capital inicial. Exigen ingeniería de precisión para una integración adecuada. La adaptación de carcasas antiguas y deformadas requiere conocimientos especializados de la industria. Debe evaluar si su perfil operativo específico justifica esta inversión de capital a largo plazo.
Su reparación es tan buena como sus componentes de reemplazo. Elegir al proveedor adecuado es muy importante.
Establezca criterios estrictos para seleccionar un proveedor. Deben especializarse en turbomaquinaria. Deben suministrar prima Piezas de turbinas de vapor . Solicite estudios de casos específicos de sus reemplazos de sellos anteriores. Valida su trayectoria con plantas similares a la tuya.
Nunca omita la verificación de materiales. Exija pruebas metalúrgicas exhaustivas. Las aleaciones con alto contenido de cromo proporcionan una resistencia vital a la oxidación. Los metales inferiores se deforman bajo un calor intenso. Solicite a su proveedor certificados de materiales antes de aceptar cualquier envío. Debe garantizar la integridad estructural bajo cargas térmicas extremas.
Las piezas disponibles en el mercado rara vez encajan perfectamente en carcasas antiguas y deformadas. Los compradores deberían exigir capacidades de ingeniería avanzadas. Busque proveedores que ofrezcan servicios integrales de ingeniería inversa. Deberían proporcionar modelos de despacho de aduana. Las piezas personalizadas representan la distorsión de la carcasa. Esto garantiza un ajuste perfecto durante la instalación.
No espere hasta que comience el corte. Programe una auditoría de sello previa a la interrupción hoy. Organice una inspección dimensional completa. Una planificación temprana evita costosos retrasos cuando finalmente se abre la carcasa de la turbina.
Comuníquese con expertos en turbomaquinaria para una consulta previa a la interrupción.
Realice una auditoría acústica y de vibraciones en línea mientras la unidad está en funcionamiento.
Realice pedidos por adelantado de anillos de sellado diseñados a medida según datos históricos de distorsión.
Finalizar el cronograma de ejecución de la interrupción para una remoción eficiente de la carcasa.
Comprender las causas exactas de las fugas en el empaquetadura de la turbina de vapor sigue siendo fundamental. Proporciona la única forma confiable de prevenir fallas recurrentes. Alejarse de las reparaciones reactivas ofrece un valor inmenso. Las mejoras de sellado diseñadas brindan la mejor protección a largo plazo. Protegen el rotor de la turbina y preservan la integridad de la carcasa.
Consulte inmediatamente con expertos en turbomaquinaria. Solicite una evaluación técnica del sello antes de su próxima interrupción importante programada. Los diagnósticos proactivos le ahorrarán a su planta un tiempo de inactividad significativo. Protegerá su valioso equipo giratorio de daños permanentes.
R: Los espacios libres aceptables varían significativamente según las especificaciones del OEM. Dependen en gran medida del diámetro del rotor. La ubicación de la sección también es muy importante. Una sección HP requiere tolerancias diferentes a las de una sección IP o LP. Debes consultar el manual técnico específico de tu turbina para encontrar las dimensiones exactas requeridas.
R: Un extractor defectuoso no logra mantener un ligero vacío. Este vacío normalmente extrae el vapor que se escapa. Sin él, la contrapresión se acumula rápidamente. Esta presión fuerza al vapor a salir más allá de los sellos. Se ve exactamente como una fuga severa en el empaque, incluso cuando los espacios internos permanecen perfectamente correctos.
R: Valen absolutamente la pena para las unidades ciclistas. Las plantas con ciclos frecuentes de inicio y parada experimentan un roce crónico. Los sellos retráctiles eliminan esta fricción por completo. Sin embargo, es posible que estén demasiado diseñados para unidades de carga base. Las turbinas con perfiles térmicos altamente estables a menudo funcionan perfectamente bien en empaquetaduras laberínticas tradicionales y bien mantenidas.
R: Sí, con frecuencia provoca vibraciones intensas. Las fugas de vapor localizadas crean una distribución térmica desigual en todo el eje. Este calentamiento desigual hace que el enorme eje del rotor se doble. Un rotor arqueado genera inmediatamente señales de vibración altas de 1X, que pueden disparar la turbina si no se resuelven.


