


| Quantité : | |
|---|---|
Le boîtier de roulement personnalisé en acier 35 est le composant structurel principal des systèmes de roulements Babbitt (métal blanc) , conçu pour fonctionner en tandem avec la coque inférieure du boîtier de roulement pour enfermer, sécuriser et protéger les ensembles de roulements internes. Ce boîtier usiné avec précision forme un espace d'installation complet et rigide pour les composants du roulement, régissant directement la précision de l'assemblage, la répartition de la charge et la stabilité opérationnelle à long terme de l'ensemble du système de roulement rotatif. Conçu pour les scénarios industriels intensifs, notre grand boîtier de roulement personnalisé offre une fiabilité structurelle inégalée pour un fonctionnement continu dans des conditions de charge extrêmes.
En tant qu'enceinte supérieure de l'ensemble de roulements, notre boîtier de roulement en acier 35 offre une contrainte mécanique robuste pour les revêtements internes, les butées et les composants associés, empêchant le déplacement sous l'impact et les charges radiales et éliminant les risques de vibrations opérationnelles.
Le boîtier maintient une coaxialité ultra-précise et un ajustement d'assemblage avec les composants de roulement correspondants, garantissant un transfert de charge uniforme à travers le système de roulement vers le boîtier de l'équipement et la fondation, évitant ainsi une concentration de contraintes localisée et une défaillance prématurée des composants.
Conçu pour les environnements industriels difficiles, le boîtier offre une solidité structurelle et une résistance à la fatigue exceptionnelles, permettant un fonctionnement continu dans des scénarios de charge et de couple élevés et réduisant les temps d'arrêt imprévus pour maintenance pour les opérateurs industriels.
Paramètre |
Spécification standard |
Gamme de personnalisation |
Matériau de base |
35 Acier moulé / Acier forgé |
Acier au carbone, acier allié selon les exigences du client |
Tolérance de planéité |
≤0,02 mm/m |
Qualité de précision personnalisée disponible |
Précision de la position du trou |
±0,01mm |
Réglable selon les spécifications du dessin |
Rugosité de surface (surface de contact) |
Ra1.6 |
Ra0.8-Ra3.2 personnalisable |
Norme de contrôle non destructif |
Ressuage (PT) |
Tests UT, MT, RT disponibles |
Type de roulement compatible |
Roulements Babbitt (métal blanc) |
Systèmes de roulements de butée, radiaux et composites |
Notre grand boîtier de roulement pour roulement en métal blanc est spécialement conçu pour les équipements rotatifs à forte demande dans les principaux secteurs industriels, notamment les systèmes de propulsion marine, les turbines hydroélectriques, les turbines à vapeur, les compresseurs industriels et les machines minières et métallurgiques lourdes. Le produit est entièrement adapté aux conditions de travail extrêmes, telles qu'une charge axiale élevée, un fonctionnement continu 24h/24 et 7j/7 et des environnements marins corrosifs, répondant aux exigences opérationnelles strictes des fabricants mondiaux d'équipements industriels et des opérateurs de projets d'ingénierie.
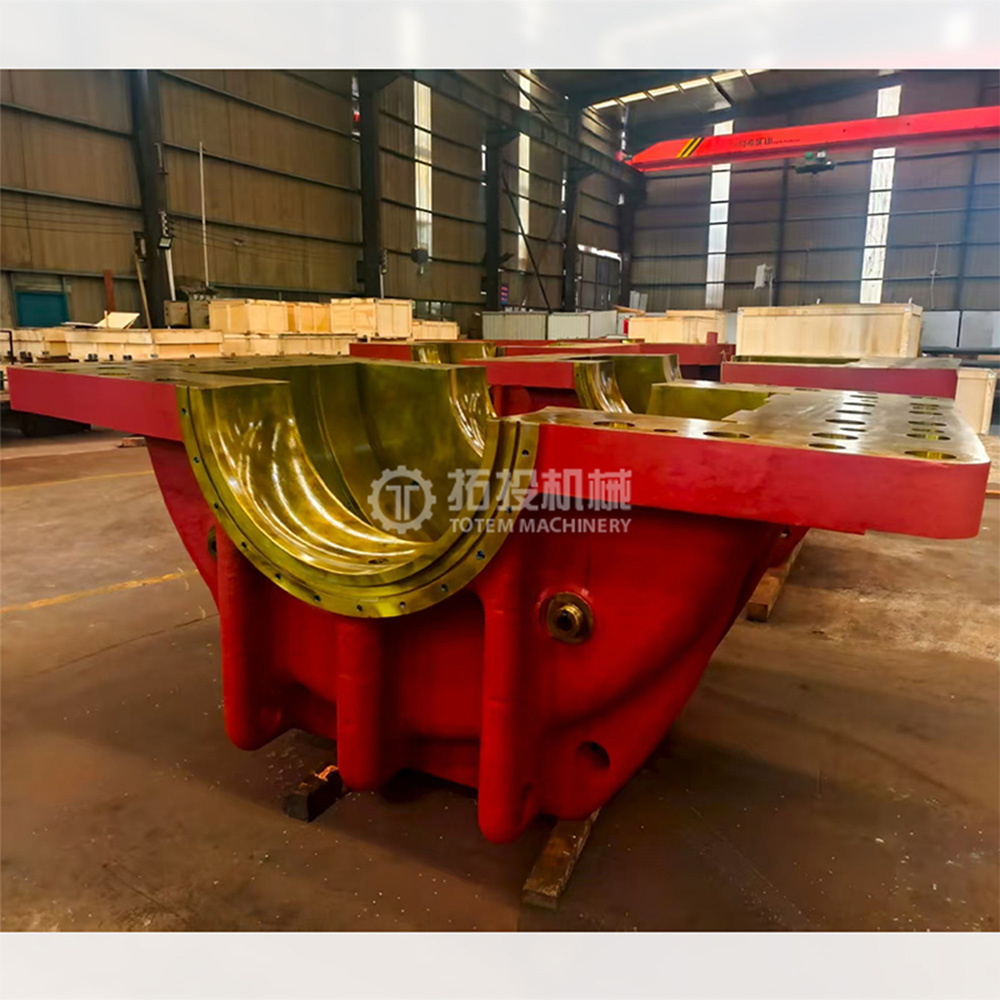
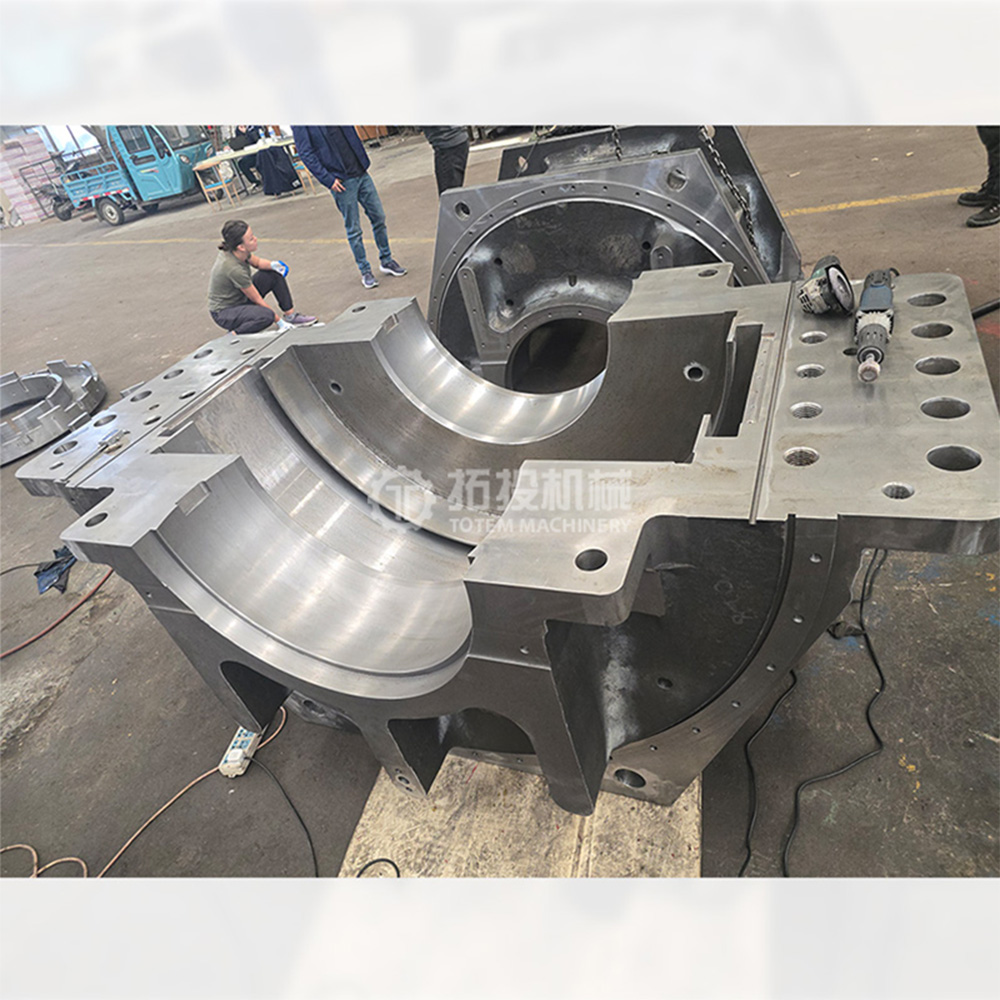
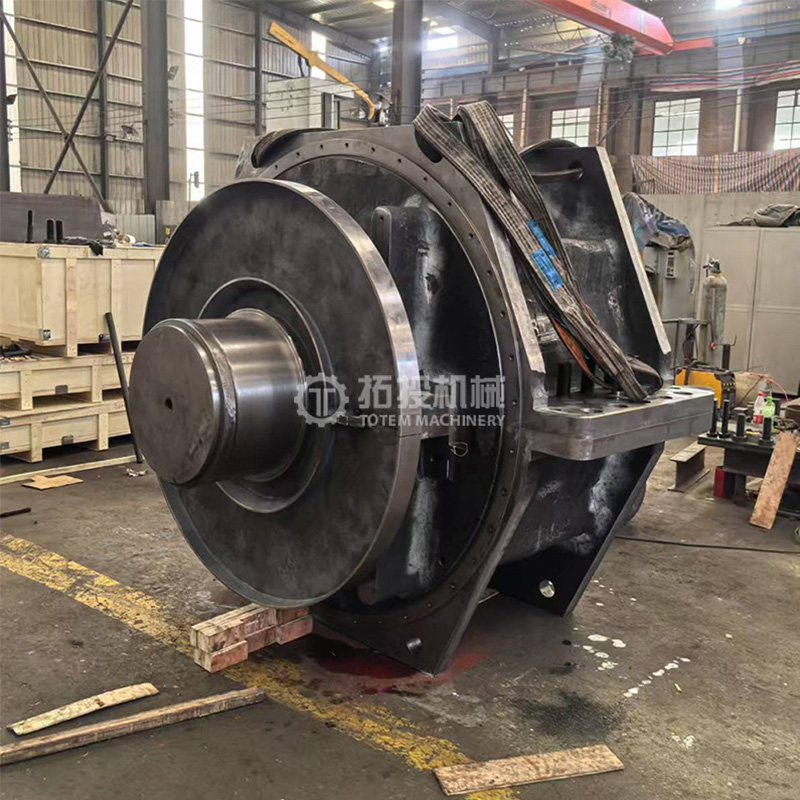
La base d’un système de roulements industriels fiable commence par une qualité de matériaux sans compromis et des normes de fabrication strictes. Pour chaque boîtier de roulement en acier Custom 35 , nous sélectionnons méticuleusement des ébauches en acier moulé ou en acier forgé de qualité supérieure, en fonction de la charge spécifique et des exigences structurelles de votre projet. Cette qualité d'acier spécifique offre l'équilibre optimal entre résistance mécanique, rigidité et ténacité nécessaire pour résister à des opérations intensives continues. Pour garantir une totale tranquillité d’esprit aux équipes achats et aux ingénieurs projets, notre chaîne d’approvisionnement en matériaux est entièrement traçable. Chaque lot de matières premières est documenté, garantissant des performances mécaniques constantes, une intégrité structurelle et une conformité aux normes industrielles strictes dès le début du cycle de fabrication.
Le flux de travail d'usinage de précision est exécuté à l'aide d'un équipement CNC avancé, garantissant que chaque dimension critique répond aux spécifications techniques exactes. Nous effectuons un fraisage CNC rigoureux sur tous les contours extérieurs et surfaces de contact. Il est crucial d’obtenir une précision dimensionnelle stricte et une planéité exceptionnelle sur ces surfaces, car cela a un impact direct sur l’alignement, la capacité d’étanchéité et la répartition de la charge de l’ensemble du roulement. En maintenant des tolérances d'usinage serrées, nous évitons une répartition inégale des contraintes qui pourrait entraîner une usure prématurée, des vibrations ou une instabilité opérationnelle de l'équipement final.
Après la phase de fraisage, le boîtier subit un perçage de haute précision pour les trous de boulons et les trous de montage, en respectant strictement les plans de conception du client. Un placement précis des trous est essentiel pour une installation précise et une fixation sécurisée lors de l'assemblage final de l'équipement, réduisant ainsi considérablement le risque de désalignement. De plus, des processus complets d’ébavurage et de finition de surface sont appliqués pour éliminer les arêtes vives microscopiques et les irrégularités de surface. Cette étape critique est essentielle pour éviter une concentration de contraintes localisée, améliorant ainsi la durée de vie en fatigue du boîtier de roulement sous des charges dynamiques et fluctuantes.
Comprenant que les machines industrielles nécessitent souvent des configurations spécialisées, nous proposons des solutions de boîtiers de roulements pour roulements Babbitt entièrement personnalisables , adaptées à vos exigences opérationnelles uniques. Que vous ayez besoin d'une fabrication basée sur des dessins détaillés fournis par le client ou que vous ayez besoin d'une assistance à la conception collaborative pour des structures d'équipement complexes, notre équipe d'ingénierie expérimentée est équipée pour répondre à vos besoins. Nous nous engageons activement dans la phase de conception pour prendre pleinement en compte les facteurs critiques tels que la précision de l'assemblage, la stabilité de la charge dynamique et la fiabilité opérationnelle à long terme, garantissant ainsi que le boîtier fonctionne exactement comme prévu dans son environnement désigné.
Un objectif clé de notre capacité d’usinage personnalisé est d’assurer un alignement parfait entre le boîtier de roulement supérieur, la coque inférieure et les composants internes en métal blanc (Babbitt). Le désalignement est l’une des principales causes de défaillance des roulements ; par conséquent, nos processus d'usinage et de conception sont optimisés pour garantir un ajustement exact. Cette attention méticuleuse portée aux détails structurels garantit un flux de lubrification optimal, une capacité de charge uniforme et une rotation stable une fois le roulement Babbitt entièrement assemblé et opérationnel.
Au-delà de la fabrication de boîtiers individuels, nous fournissons des composants complets et adaptés aux systèmes de roulements, offrant ainsi une véritable solution unique aux responsables des achats et aux entrepreneurs en ingénierie. En se procurant un système complet et pré-adapté, les clients peuvent réduire considérablement les risques d'assemblage, minimiser les problèmes de compatibilité dans l'usine et rationaliser leur chaîne d'approvisionnement. Cette approche intégrée permet non seulement de gagner un temps précieux en matière d'approvisionnement, mais garantit également que tous les composants fonctionnent harmonieusement pour maximiser la durée de vie et l'efficacité de votre équipement rotatif lourd.


Pour garantir le fonctionnement continu et sûr des machines industrielles lourdes, notre boîtier de roulement personnalisé en acier 35 pour roulements Babbitt est soumis à un protocole d'inspection de produit rigoureux. Nous comprenons que dans les systèmes de roulements en métal blanc, même des imperfections mineures peuvent compromettre l'ensemble de la configuration mécanique. C'est pourquoi nous avons mis en place un système complet de contrôle de qualité qui s'étend de l'achèvement de l'usinage primaire aux étapes de vérification finale. Pour les professionnels de l’approvisionnement et les ingénieurs qui s’approvisionnent en composants industriels critiques, cette approche méticuleuse réduit considérablement les risques d’approvisionnement, garantissant que chaque boîtier de roulement livré répond aux spécifications exactes et offre une stabilité exceptionnelle à long terme.
Une fois les principaux processus d’usinage terminés, le boîtier de roulement passe à la phase critique de finition de surface et d’ébavurage. Cette étape n’est pas simplement une amélioration esthétique ; c'est une exigence fondamentale pour l'intégrité mécanique. Lors de l'assemblage des roulements à billes, les surfaces de contact doivent être impeccables. Les bavures résiduelles ou les arêtes vives laissées par l'usinage peuvent provoquer de graves interférences, rayant potentiellement le métal blanc plus tendre ou créant une répartition inégale de la pression. De plus, les surfaces non raffinées peuvent agir comme des points de concentration de contraintes, ce qui peut entraîner une fatigue prématurée sous des charges opérationnelles dynamiques. En exécutant un ébavurage et une finition de surface précis, nous éliminons ces risques, garantissant une intégration fluide, un alignement correct et une compatibilité parfaite avec la coque inférieure et les composants internes du roulement.
Pour les applications exigeant les plus hauts niveaux de fiabilité, les inspections visuelles seules ne suffisent pas. Pour garantir une sécurité structurelle absolue, la surface extérieure du boîtier est soumise à des tests de ressuage (PT) avancés. Cette méthode de contrôle non destructif (CND) est très efficace pour détecter les défauts superficiels invisibles à l’œil nu. Au cours du processus PT, un pénétrant liquide spécialisé est appliqué sur le boîtier, s'infiltrant dans tous les défauts microscopiques tels que les microfissures, la porosité ou les incohérences structurelles du matériau en acier 35. Un révélateur est ensuite appliqué pour extraire le liquide emprisonné, rendant ainsi clairement visibles les défauts cachés. Ce processus rigoureux de détection des défauts garantit que le boîtier possède la solidité structurelle requise pour résister aux environnements opérationnels exigeants typiques des systèmes de roulements en métal blanc, évitant ainsi les ruptures de contrainte soudaines et les défaillances catastrophiques.
En nous appuyant sur des capacités d'usinage matures et sur notre système complet de contrôle de qualité, nous garantissons que chaque boîtier de roulement personnalisé est fabriqué strictement selon les dessins du client ou selon des spécifications de conception collaboratives. Au-delà des inspections de matériaux et de surfaces, notre contrôle qualité englobe une vérification dimensionnelle rigoureuse. Nous mesurons minutieusement chaque boîtier pour confirmer un alignement précis avec la coque inférieure et les composants internes, facilitant ainsi un processus d'assemblage simple. En donnant la priorité à la fiabilité opérationnelle grâce à des inspections complètes, nous fournissons des boîtiers de roulements qui améliorent les performances des équipements, réduisent la fréquence de maintenance et offrent une valeur exceptionnelle à long terme pour vos applications industrielles.
TP
TP
Lors de l'achat de composants industriels lourds tels que le boîtier de roulement en acier Large 35 , il est tout aussi essentiel de garantir que le produit arrive en parfait état que le processus de fabrication de précision lui-même. Nous comprenons que le transit mondial implique des climats variables, des niveaux d'humidité fluctuants et des conditions de manipulation complexes. Pour protéger votre investissement depuis notre usine jusqu'à votre chaîne de montage, nous avons mis en place un système d'emballage rigoureux et multicouche de qualité export conçu pour éliminer les risques de transport, prévenir la corrosion et garantir une disponibilité immédiate à l'arrivée.
Notre protocole d'emballage complet comprend trois couches principales de défense adaptées aux composants métalliques robustes :
Couche intérieure anticorrosion : Nous appliquons méticuleusement de l'huile antirouille de qualité supérieure sur toutes les surfaces usinées critiques, suivie d'un emballage serré à l'aide de papier VCI (Volatile Corrosion Inhibitor) de haute qualité. Cette protection à double action bloque efficacement l'humidité et prévient l'oxydation lors d'un transport maritime prolongé, tout en restant simple à nettoyer avant l'installation finale.
Couche de rembourrage et de fixation : Pour protéger contre les chocs mécaniques et les vibrations de transit, le boîtier est entouré de coton perlé haute densité. Nous utilisons stratégiquement des blocs de positionnement personnalisés adaptés à la géométrie exacte du boîtier de roulement, empêchant tout déplacement interne et protégeant l'intégrité dimensionnelle du composant.
Couche extérieure renforcée : L'enceinte finale se compose de caisses en bois d'exportation robustes et renforcées. Ces caisses sont spécialement conçues pour résister aux charges lourdes, aux pressions d'empilage et aux manipulations brutales souvent associées à la logistique internationale, garantissant ainsi le plein respect des normes d'expédition mondiales.
Que le calendrier de votre projet nécessite un fret aérien accéléré ou un transport maritime et terrestre rentable, nos emballages sont entièrement adaptables. Nous fournissons également des solutions d'emballage entièrement personnalisables pour répondre aux exigences spécifiques du projet, aux réglementations douanières régionales ou aux équipements de déchargement spécialisés dans votre installation de destination. En donnant la priorité à ces normes d'emballage méticuleuses, nous réduisons considérablement le risque de dommages à la réception et accélérons votre calendrier global d'installation.
TOTEM MACHINERY apporte des décennies d'expertise spécialisée dans la fabrication de composants de roulements sur mesure pour les applications industrielles lourdes. Notre installation s'appuie sur des capacités d'usinage CNC matures et un système de contrôle qualité complet de bout en bout. Nous allons au-delà de la simple fourniture de pièces détachées ; nous offrons des capacités de prise en charge complètes du système pour les assemblages de roulements complexes, garantissant que chaque boîtier s'intègre parfaitement dans la configuration plus large de votre machine.
Nous opérons dans le strict respect des normes industrielles internationales, garantissant que chaque pièce répond aux exigences rigoureuses des secteurs de la production d’électricité, des mines, de la métallurgie et de la fabrication lourde. Nos services flexibles de conception personnalisée nous permettent de nous adapter de manière transparente à vos dessins techniques uniques et à vos spécifications de matériaux, en fournissant des solutions sur mesure qui améliorent votre efficacité opérationnelle et la durée de vie de vos équipements.
Ce qui distingue véritablement TOTEM MACHINERY, c'est notre engagement inébranlable envers la précision, la fiabilité et la livraison à temps. Nous comprenons que dans l'industrie lourde, les retards dans les projets entraînent des coûts d'arrêt importants. En combinant une capacité de fabrication robuste avec une logistique mondiale optimisée et un emballage sécurisé, nous réduisons considérablement vos risques d’approvisionnement. Nos équipes d'ingénierie et de logistique dédiées travaillent en tandem pour assurer une communication transparente tout au long des phases de production et d'expédition, faisant de nous un partenaire de confiance à long terme pour les fabricants d'équipements industriels et les opérateurs de projets du monde entier.


