



| Quantité : | |
|---|---|
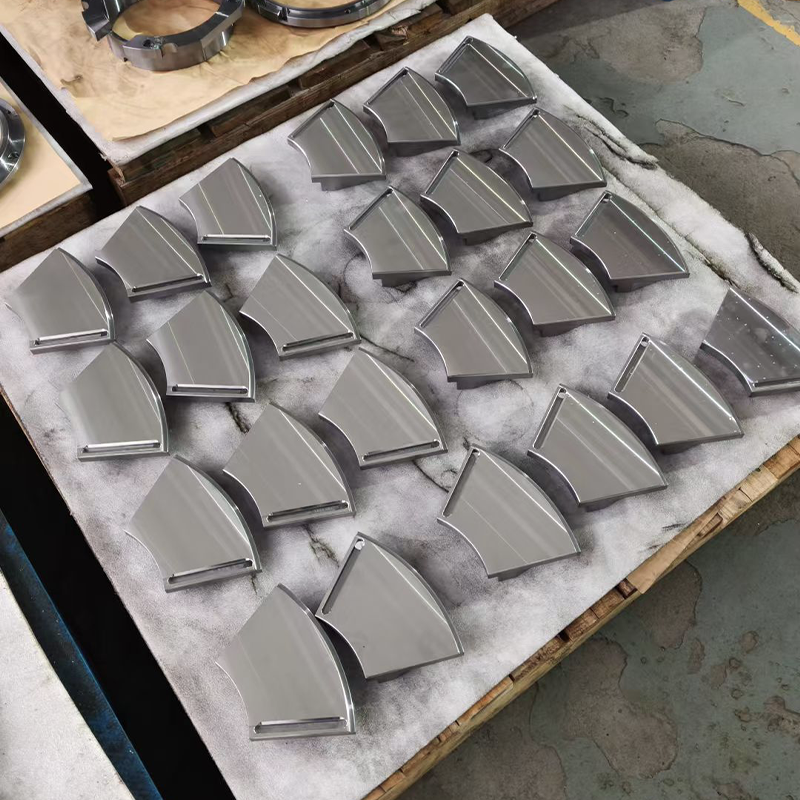
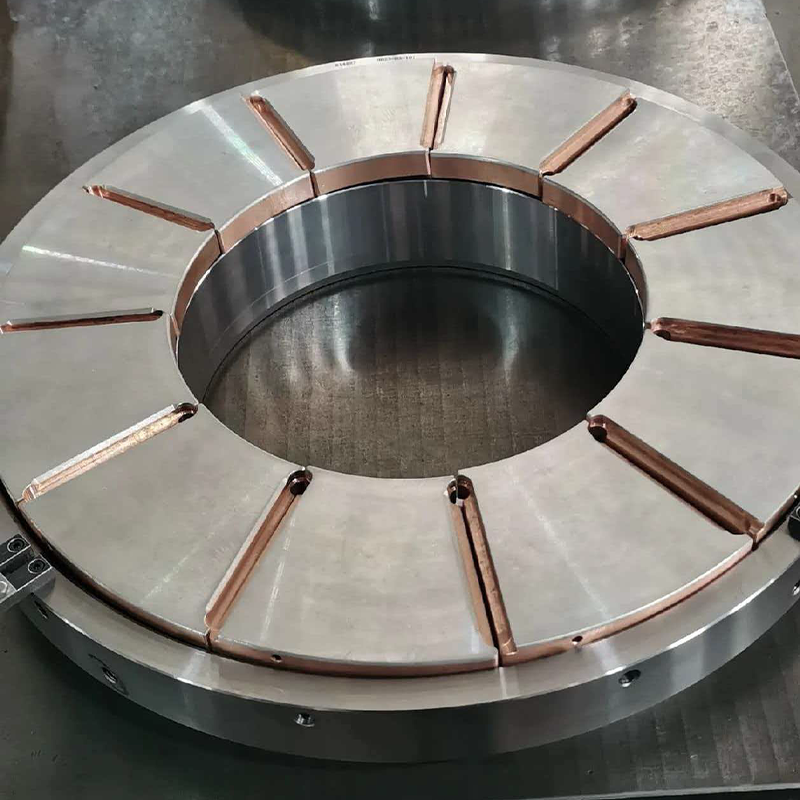
Le patin de butée Babbitt de précision personnalisé sert de composant porteur fondamental dans les systèmes de roulements en métal blanc. Sa fonction principale est d'absorber et de transférer efficacement les immenses charges axiales générées par les équipements rotatifs lors d'un fonctionnement continu. En travaillant conjointement avec l'anneau de base des patins de poussée, ces patins facilitent la formation d'un film d'huile hydrodynamique ou hydrostatique très stable. Ce film d'huile critique garantit un positionnement axial fiable du rotor tout en obtenant des performances essentielles de faible friction et de faible usure. Par conséquent, la plaque de poussée est largement reconnue comme l’un des composants les plus essentiels pour maintenir le fonctionnement sûr, stable et à long terme des machines industrielles.
Dans les équipements rotatifs exigeants, tels que les turbines à vapeur, les hydroturbines et les compresseurs industriels à grande échelle, les charges axiales se caractérisent généralement par des capacités de charge massives, des durées de fonctionnement prolongées et des conditions de travail très variables. Nos butées de précision en métal blanc sont conçues pour répondre à ces exigences rigoureuses. S'appuyant sur l'incrustabilité, la conformité et les performances anti-éraflures exceptionnelles du matériau Babbitt, ces tampons peuvent former et maintenir avec succès un film d'huile lubrifiante stable, même dans des scénarios de charges extrêmement élevées et de vitesses de rotation élevées. De plus, la conformabilité inhérente de la couche de travail permet au patin de compenser les désalignements mineurs de l'arbre, réduisant ainsi considérablement les contraintes de contact localisées et atténuant le risque d'usure prématurée. La sélection méticuleuse des matériaux et la haute précision d’usinage de nos butées sont des facteurs clés pour garantir un fonctionnement fiable de l’équipement et prolonger la durée de vie globale de l’ensemble du système de butée.
 |
 |
 |
 |
 |
 |
Pour répondre à diverses exigences opérationnelles, nos patins de butée Babbitt sont conçus avec des caractéristiques structurelles spécialisées qui améliorent leurs capacités de charge et d'auto-alignement.
Cette configuration structurelle est le plus souvent appliquée aux butées à patins inclinables. Chaque coussinet individuel en forme d'éventail est conçu pour pivoter légèrement pendant le fonctionnement. Cette action de pivotement dynamique contribue automatiquement à créer un film d'huile fiable et stable, équilibrant efficacement la charge axiale sur toute la surface du roulement et s'adaptant aux dynamiques opérationnelles fluctuantes.
La construction composite utilise un support en acier à haute résistance combiné à une couche de travail Babbitt de qualité supérieure. Le support en acier offre la résistance mécanique et la rigidité nécessaires pour résister à des charges axiales sévères sans déformation. Pendant ce temps, la couche Babbitt sert de surface de travail principale, offrant une incorporation exceptionnelle pour absorber les particules étrangères, une conformité supérieure aux déformations structurelles mineures et de fortes performances anti-éraflures dans des conditions limites de lubrification.
En fonction de la disposition spécifique des roulements et des exigences d'équipement, l'arrière de la plaque de butée peut être personnalisé avec divers mécanismes de support. Les options incluent une conception traditionnelle à dos plat, un support à pivot sphérique ou une structure de support élastique spécialisée. Ces supports dorsaux techniques garantissent que le coussin peut s'adapter dynamiquement aux changements de charge et maintenir un alignement optimal avec le collier du rotor.
Une gestion thermique efficace est cruciale pour les butées à grande vitesse. Des rainures d'huile usinées avec précision sur la surface du patin, combinées à une disposition structurelle globale stratégiquement optimisée, aident à guider l'huile lubrifiante uniformément sur la surface de travail. Cette conception minimise non seulement la friction, mais améliore également considérablement l'évacuation de la chaleur lors d'un fonctionnement continu, empêchant ainsi la dégradation thermique de la couche Babbitt.
Notre société propose des services complets de personnalisation des patins de butée utilisés dans divers systèmes de butées en métal blanc, s'adaptant à différentes dimensions d'arbre, niveaux de charge axiale et méthodes de lubrification. Nous possédons la capacité de fabrication pour produire des butées de précision strictement selon les dessins fournis par le client, les données techniques spécifiques et les paramètres opérationnels uniques.
Au-delà de la fabrication standard, notre équipe d'ingénierie est équipée pour aider les clients avec des améliorations structurelles et une optimisation technique basées sur les structures portantes réelles et les conditions de fonctionnement réelles. Nous soutenons des discussions techniques approfondies pendant la phase initiale du projet et pouvons fournir des conseils d'installation professionnels et un service après-vente fiable.
Les responsables des achats et les ingénieurs techniques sont invités à partager leurs dessins mécaniques, leurs données de capacité de charge, leurs exigences en matière de vitesse de rotation, leurs méthodes de lubrification et d'autres paramètres de fonctionnement critiques. Nous évaluerons minutieusement vos conditions spécifiques et vous proposerons une solution de butée personnalisée et hautement fiable, conçue pour garantir des performances de charge axiale stables en fonctionnement continu à long terme.
Le processus d'usinage de notre patin de butée Babbitt de précision personnalisé pour roulements en métal blanc est méticuleusement exécuté pour garantir une précision dimensionnelle exceptionnelle, une intégrité structurelle et des performances optimales. Notre approche de fabrication donne la priorité à un contrôle strict du processus à chaque étape, spécialement conçu pour protéger la délicate couche de Babbitt tout en respectant les tolérances exactes requises pour les machines tournantes à usage intensif. Cette attention rigoureuse aux détails garantit que le produit final assurera un fonctionnement fiable et durable de votre équipement, réduisant ainsi le risque d'usure prématurée.
Tout d’abord, le patin de poussée est correctement positionné et solidement serré sur la table de la machine de précision. La surface de référence est méticuleusement alignée pour garantir un emplacement correct et une fixation stable pendant tout le cycle d'usinage. Cette configuration initiale critique empêche toute vibration ou déplacement pendant les opérations de coupe, ce qui est essentiel pour maintenir la précision géométrique du patin de poussée. Un serrage approprié garantit un ajustement parfait dans l'ensemble de roulements, réduisant ainsi le temps d'installation et atténuant le risque de désalignement opérationnel pour l'utilisateur final.
Ensuite, la surface de travail subit une opération de fraisage hautement contrôlée pour supprimer étape par étape la surépaisseur d'usinage requise. Cette opération se concentre sur l’obtention de la planéité spécifiée, de tolérances dimensionnelles serrées et d’une finition de surface supérieure en stricte conformité avec les dessins techniques. En utilisant des techniques de fraisage avancées, nous garantissons que la plaque de butée peut répartir uniformément les charges axiales sur sa surface. Une surface de travail parfaitement plane et bien finie réduit considérablement la friction et l'usure, améliorant ainsi la stabilité opérationnelle et prolongeant la durée de vie des roulements en métal blanc.
Un aspect essentiel de notre processus d’usinage est la régulation minutieuse des paramètres de coupe. La vitesse de broche, l’avance et la profondeur de coupe sont contrôlées avec précision pour éviter la surchauffe ou l’induction de contraintes mécaniques. La couche Babbitt est très sensible aux températures excessives et notre usinage contrôlé évite tout dommage thermique, microfissuration ou déformation. Cette approche méticuleuse garantit que la liaison métallurgique critique entre le métal Babbitt et le matériau de support reste totalement intacte, garantissant des performances fiables et évitant les défaillances sous de lourdes charges opérationnelles.
Une fois le processus de fraisage terminé, le tampon est immédiatement inspecté pour vérifier sa précision dimensionnelle et son état de surface. Nos techniciens vérifient que toutes les surfaces, épaisseurs et profils usinés répondent aux exigences techniques exactes avant que le composant ne soit lancé pour l'étape de production suivante. Cette vérification rigoureuse étape par étape minimise les défauts de fabrication et offre à nos clients une confiance absolue dans la fiabilité et la cohérence de leurs patins de poussée personnalisés, garantissant que chaque pièce répond à des normes industrielles élevées.
Fraisage
Fraisage
Lors de l'achat de patins de butée Babbitt de précision personnalisés pour roulements en métal blanc, il est essentiel de s'assurer que ces composants de haute technologie arrivent dans votre installation en parfait état. Nous mettons en œuvre un protocole d'emballage d'exportation multicouche rigoureux conçu pour protéger votre investissement contre les chocs, la corrosion, la déformation et les risques environnementaux lors du transit international longue distance et des opérations de manutention multiples. Cette approche globale minimise les risques d'achat et garantit que les roulements sont prêts à être installés immédiatement dès la livraison.
Les surfaces usinées avec précision, les faces de contact et les faces d'extrémité de nos patins de butée en régule nécessitent une protection absolue contre l'humidité et l'oxydation. Avant l'emballage, toutes les surfaces critiques sont méticuleusement nettoyées et recouvertes d'huile antirouille de qualité industrielle ou d'agents de protection spécialisés. Ensuite, les composants sont étroitement enveloppés dans du papier VCI (Volatile Corrosion Inhibitor) de qualité supérieure et des matériaux barrières contre l'humidité. Cette couche interne avancée isole efficacement les roulements en métal blanc de l'air, de l'humidité et des environnements potentiellement chargés de sel typiques du fret maritime, empêchant ainsi toute corrosion localisée, ternissement ou dégradation de surface pendant un transport prolongé et un stockage en entrepôt.
Pour préserver l'intégrité structurelle et la précision dimensionnelle des patins de poussée, nous concevons un système d'amortissement et de fixation robuste. Des matériaux de rembourrage haute densité, tels que le coton perlé (EPE), la mousse absorbant les chocs et les coussinets en caoutchouc robustes, sont appliqués stratégiquement autour de chaque produit pour absorber les vibrations et les chocs mécaniques. De plus, des supports en bois personnalisés et des blocs de positionnement découpés avec précision sont installés à l'intérieur de la caisse d'emballage. Ces renforts structurels verrouillent les composants solidement en place, empêchant complètement le roulement, le déplacement ou les collisions internes qui pourraient autrement compromettre la doublure en régule ou les profils usinés avec précision pendant le transport.
La défense la plus externe consiste en des caisses en bois d'exportation robustes et renforcées, spécialement construites pour le poids élevé des roulements industriels. Ces caisses en bois très durables offrent une intégrité structurelle exceptionnelle et une capacité de charge élevée, ce qui les rend parfaitement adaptées aux rigueurs du fret maritime, terrestre ou aérien. Pour faciliter les opérations logistiques sûres et efficaces, des marques de manutention claires sont apposées en permanence à l'extérieur. Ceux-ci incluent des indicateurs de centre de gravité, des points de levage désignés, des symboles de protection contre l'humidité et des avertissements anti-basculement. Cette attention aux détails garantit que les autorités portuaires, les transitaires et votre personnel sur place peuvent manipuler les caisses correctement, évitant ainsi les chutes accidentelles ou les mauvaises manipulations.
Conscients que différents projets industriels ont des exigences logistiques uniques, nous proposons des solutions d'emballage entièrement personnalisées. En fonction des conditions de transport spécifiques, des réglementations du port de destination et des environnements du site du projet, nous pouvons ajuster le niveau de protection, la méthodologie d'amortissement, les structures de fixation internes et la conception du boîtier extérieur. Que votre expédition nécessite un scellement spécialisé pour un stockage à long terme ou une mise en caisse renforcée pour le transport intérieur à distance, nos stratégies d'emballage flexibles sont conçues pour répondre exactement aux besoins de votre chaîne d'approvisionnement, garantissant une expérience de livraison fluide.


