
Please Choose Your Language
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 27/06/2026 Origine: Sito
Gli alberi di spinta assorbono le massicce forze assiali anteriori e posteriori generate dalle massicce eliche delle navi. Sono i componenti portanti più critici all'interno della sala macchine di qualsiasi imbarcazione moderna. Senza di essi, convertire la coppia grezza del motore in slancio in avanti controllato diventa fisicamente impossibile. Un cedimento prematuro per fatica o anche un leggero disallineamento meccanico portano spesso a conseguenze catastrofiche. Quando questi componenti strutturali pesanti si guastano, ti trovi a fronteggiare estese riparazioni del bacino di carenaggio e gravi tempi di inattività operativa. La sostituzione di parti danneggiate consuma risorse vitali per la manutenzione e interrompe bruscamente i rigidi programmi di spedizione. Questa guida completa fornisce un quadro tecnico dettagliato per valutare la qualità avanzata della forgiatura e rigorosi protocolli di bilanciamento dinamico. Esploreremo complessi standard di conformità per aiutarti a trovare una sostituzione altamente affidabile o un nuovo componente OEM. Imparerai esattamente come valutare l'integrità metallurgica profonda e l'esatta precisione di produzione.
L'integrità del materiale determina la durata: forgiato su misura gli alberi in lega di acciaio con flusso continuo dei grani forniscono una resistenza alla fatica superiore rispetto alle alternative standard laminate o fuse.
Il bilanciamento dinamico non è negoziabile: l'allineamento e il bilanciamento precisi riducono l'affaticamento dovuto alle vibrazioni, una delle principali cause di guasto dei cuscinetti reggispinta nelle navi commerciali a carico elevato.
La conformità mitiga il rischio: l'approvvigionamento richiede una stretta aderenza alle società di classificazione internazionali (ad esempio, ABS, DNV, Lloyd's Register) che comprendono rigorosi test non distruttivi (NDT).
Il consolidamento dei fornitori è importante: la scelta di un partner con servizi integrati di forgiatura a stampo aperto, alesatura di fori profondi e lavorazione di finitura riduce i tempi di consegna e garantisce la responsabilità di un unico fornitore.
Lo stress operativo posto su a l'albero di spinta marino è immenso. Deve trasmettere una coppia torsionale estrema dal pesante motore diesel direttamente all'elica. Allo stesso tempo, trasferisce la pura spinta assiale allo scafo della nave. Il gruppo del blocco reggispinta assorbe questa massiccia pressione in avanti e indietro. Questo doppio profilo di carico richiede una resilienza eccezionale. Una tipica nave commerciale genera centinaia di tonnellate di forza assiale. Il componente lotta costantemente contro la complessa resistenza idrodinamica.
Le modalità di guasto più comuni emergono rapidamente quando si ignorano i limiti operativi. La vibrazione torsionale agisce come una forza distruttiva primaria. Crea fessure microscopiche lungo la superficie esterna. La risonanza assiale aggrava questo stress meccanico. Porta direttamente a una grave fatica da flessione. Nel corso del tempo, queste forze combinate creeranno materiali di scarsa qualità. Lo stress da taglio torsionale è massimo in prossimità delle zone di transizione del colletto. Gli ingegneri devono calcolare perfettamente questi carichi dinamici.
Cosa definisce un componente di successo? Un altamente affidabile l'albero di propulsione della nave deve presentare un'eccezionale resistenza alla trazione. Ha bisogno di una stabilità dimensionale precisa sotto carichi ciclici pesanti. L'integrità metallurgica impeccabile separa i componenti robusti dalle frequenti responsabilità di guasti. Anche i difetti metallurgici più piccoli si trasformano in enormi crepe. Non è possibile scendere a compromessi sulla densità delle materie prime. L'intero treno di propulsione si basa su questa singola base strutturale.
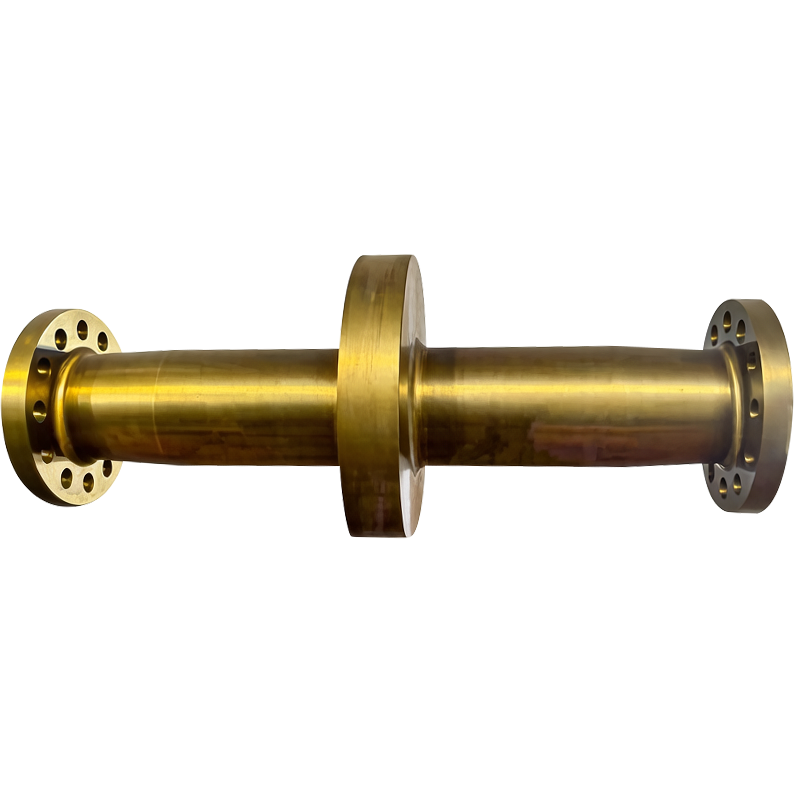
La forgiatura a stampo aperto rimane lo standard industriale definitivo per le massicce applicazioni marine. Questo metodo comprime giganteschi blocchi di metallo sotto pesanti presse idrauliche. La stampa applica migliaia di tonnellate di forza verso il basso. Elimina completamente i vuoti interni. Inoltre consolida la densa struttura centrale. Semplicemente non è possibile ottenere questa densità attraverso metodi di fusione o laminazione di base. I componenti fusi spesso nascondono sacche d'aria interne. L'acciaio laminato non ha la forza direzionale necessaria per le operazioni marittime pesanti.
Gli ingegneri devono valutare attentamente gli acciai al carbonio standard rispetto ai materiali ad alta resistenza. Selezione gli alberi in acciaio legato diventano obbligatori per le navi portacontainer di grandi dimensioni. Leghe specifiche come 4340 o 34CrNiMo6 eccellono nei recipienti ad alta potenza. L’acciaio al carbonio potrebbe essere sufficiente per le chiatte interne più leggere. Tuttavia, le navi commerciali pesanti di acque profonde richiedono combinazioni di leghe avanzate. Il nichel aggiunge tenacità, mentre il cromo aumenta la temprabilità. Il molibdeno previene la fragilità indesiderata della tempra durante le fasi di raffreddamento.
La forgiatura personalizzata offre un vantaggio distinto e altamente visibile nel flusso del grano. La pressa idraulica allinea fisicamente la struttura interna del grano. Modella i grani lungo la geometria fisica finale del componente. Questo flusso continuo dei grani migliora notevolmente la resistenza agli urti complessiva. Massimizza la forza direzionale laddove lo stress operativo si concentra maggiormente. Il raggio di transizione vicino al colletto beneficia enormemente di questa venatura ininterrotta.
Le realtà del trattamento termico richiedono una rigorosa aderenza alle procedure. La normalizzazione, l'estinzione e il rinvenimento definiscono le proprietà meccaniche finali. La normalizzazione affina la struttura a grana grossa immediatamente dopo la forgiatura pesante. La tempra indurisce rapidamente l'esterno. Il rinvenimento preciso ripristina la necessaria duttilità del nucleo. Un nucleo fragile si frantuma sotto un forte impatto. Pertanto, gli operatori controllano attentamente le temperature del forno di tempera.
| Tipo di materiale | Resistenza alla trazione | Resistenza all'impatto | Applicazione ideale sull'imbarcazione |
|---|---|---|---|
| Acciaio al carbonio standard | Moderare | Standard | Navi costiere leggere, chiatte |
| Acciaio legato 34CrNiMo6 | Molto alto | Eccellente | Cargo commerciale pesante |
| Acciaio legato 4340 | Eccezionale | Superiore | Navi ad alta velocità, rompighiaccio |
Enorme gli alberi reggispinta forgiati richiedono protocolli di bilanciamento rigorosi. Il bilanciamento statico trova semplicemente punti di riposo pesanti. Misura solo gli squilibri mentre la componente massiccia rimane stazionaria. Il bilanciamento dinamico rappresenta una metodologia di gran lunga superiore. Misura le forze asimmetriche mentre il componente ruota rapidamente a velocità operative. Per le applicazioni marine critiche, il bilanciamento dinamico non è assolutamente negoziabile. Simula le esatte forze di rotazione sperimentate in mare.
La mitigazione delle vibrazioni protegge direttamente l'intera trasmissione meccanica. Il bilanciamento dinamico a pieno regime operativo previene l'usura prematura. Impedisce al carico cinetico in eccesso di distruggere i delicati cuscinetti del tubo di poppa. Preserva inoltre i sensibili cuscinetti di spinta situati all'interno del blocco di spinta principale. La massa rotazionale sbilanciata crea forze centrifughe distruttive. Queste forze scuoteranno letteralmente l'alloggiamento del cuscinetto per diversi mesi.
Una corretta progettazione dell'allineamento garantisce un funzionamento sicuro e continuo. I principi standard del settore impongono rigorosi limiti di distribuzione del carico. Seguiamo rigorosamente linee guida simili alle regole di allineamento degli alberi ABS. È necessario calcolare accuratamente il carico esatto del cuscinetto. Il disallineamento sposta il carico pesante in modo improprio sui bordi. Ciò riduce drasticamente la durata dei componenti primari. I calcoli dell'abbassamento e dello spazio devono tenere conto della deflessione dello scafo in acqua.
I rischi di implementazione rimangono eccezionalmente elevati durante l'installazione finale del bacino di carenaggio. Installare un pezzo in acciaio perfettamente forgiato è inutile se si ignora l’equilibrio dinamico. Le scarse tolleranze di lavorazione amplificano direttamente i livelli di vibrazione finali.
Errore comune: i cantieri navali a volte tentano di allineare i componenti mentre la nave poggia pesantemente sui blocchi del bacino di carenaggio. Le forme dello scafo cambiano in modo significativo una volta galleggiante. Verificare sempre i calcoli dell'allineamento finale in acqua per evitare guasti catastrofici ai cuscinetti.
La valutazione affidabile dei componenti si basa interamente su test verificabili. Ancoriamo la nostra valutazione a una rigorosa validazione scientifica e mai ad affermazioni di marketing basilari. Protocolli di test rigorosi mettono in luce difetti strutturali nascosti. Rilevano questi errori molto prima che avvenga l'assemblaggio finale. Dovete insistere per avere prove metallurgiche complete.
I test non distruttivi (NDT) costituiscono la spina dorsale fondamentale del controllo qualità. La suite di test richiesta include diversi metodi diagnostici altamente specifici.
Test ad ultrasuoni (UT): i tecnici fanno esplodere onde sonore ad alta frequenza in profondità nell'acciaio. Questo rileva vuoti interni nascosti, inclusioni microscopiche o sfaldamenti pericolosi.
Ispezione con particelle magnetiche (MPI): gli ispettori magnetizzano la forgiatura pesante. Applicano particelle di ferro per rivelare micro-fessure superficiali superficiali sui metalli ferromagnetici.
Test con liquidi penetranti (PT): i tecnici applicano liquidi fluorescenti specializzati. Questi liquidi penetrano ed evidenziano microscopici difetti superficiali sotto la luce ultravioletta.
L'ottimizzazione della durata a fatica dipende fortemente dalla finitura superficiale finale. Mitighiamo le pericolose concentrazioni di stress utilizzando tecniche di finitura specializzate.
La pallinatura comprime deliberatamente lo strato esterno. Questa sollecitazione di compressione impedisce completamente l'innesco di cricche.
La rettifica di precisione dei raggi di transizione del collare attenua i cambiamenti geometrici netti. Gli angoli acuti invitano sempre a un rapido cedimento per fatica.
La lucidatura a specchio dei collari di spinta primari riduce al minimo l'attrito. Questo protegge i cuscinetti dei cuscinetti primari rivestiti in Babbitt.
La certificazione della società di classe fornisce l'autorità operativa finale per la nave. È necessario mantenere una rigorosa tracciabilità delle materie prime direttamente dall'acciaieria originale. I certificati dei materiali standard 3.2 verificano in modo indipendente le esatte composizioni chimiche. I test testimoni di terze parti garantiscono la completa conformità normativa. Agenzie come ABS, DNV o Lloyd's Register devono approvare i parametri finali del test.
I team di procurement devono applicare un approccio profondamente scettico e basato sull’evidenza. Approvvigionamento pesante Le parti dei sistemi di propulsione marina richiedono un controllo approfondito del fornitore. Una brochure di marketing patinata non compensa mai la mancanza di una vera capacità ingegneristica. Stai acquistando sicurezza operativa, non solo metalli pesanti.
Valutare sempre innanzitutto le effettive capacità produttive interne di un fornitore. La struttura gestisce direttamente la forgiatura massiccia a stampo aperto? Conducono il trattamento termico e la lavorazione di finitura interamente sotto lo stesso tetto? Le catene di fornitura frammentate aumentano drasticamente i rischi dimensionali. La spedizione di pezzi non lavorati tra diversi subappaltatori prolunga inutilmente i tempi di consegna. I fornitori provenienti da un’unica fonte mantengono un controllo di qualità interno molto più rigoroso. Hanno la responsabilità assoluta della geometria finale.
Verificare attentamente i limiti di capacità assoluti del produttore del pesante. Osserva attentamente il loro tonnellaggio massimo di forgiatura idraulica. Controlla le capacità dei torni a bancale lungo e i limiti dei carriponte pesanti. I pesanti pezzi fucinati marini richiedono enormi infrastrutture fisiche. Molte officine meccaniche più piccole semplicemente non hanno spazio a disposizione e capacità di sollevamento.
Prima di emettere qualsiasi richiesta formale di preventivo (RFQ), richiedere documentazione tecnica specifica.
Migliore pratica: richiedere sempre un esempio di piano di ispezione e test (ITP) da un progetto simile passato. Richiedi un rapporto sulla capacità di tolleranza dimensionale per verificare la reale precisione della lavorazione. Questi documenti vitali dimostrano se il fornitore può effettivamente soddisfare le tue esatte specifiche tecniche.
L’approvvigionamento di massicci componenti marini pesanti rimane fondamentalmente un esercizio di rigorosa gestione del rischio. L'intersezione precisa di acciaio puro, forgiatura meticolosa e rigoroso bilanciamento dinamico determinano il successo. Alla fine determina la durata operativa totale della tua imbarcazione.
Dai priorità alla forgiatura a flusso continuo del grano per massimizzare la resistenza alla fatica pesante.
Richiedi il bilanciamento dinamico a regimi operativi per proteggere i gruppi di cuscinetti critici.
Richiedono impianti di produzione integrati per ridurre al minimo gli errori dimensionali pericolosi.
Affidare una documentazione NDT completa di terze parti per garantire l'assoluta conformità normativa.
Invitiamo gli acquirenti tecnici e gli ingegneri marini a presentare oggi stesso i loro disegni tecnici dettagliati. I nostri esperti esperti eseguiranno una revisione completa e senza impegno della producibilità. Consulta direttamente il nostro team di ingegneri per discutere le tempistiche di forgiatura personalizzate. Ti aiuteremo a garantire l'affidabilità meccanica a lungo termine della tua flotta.
R: Il tempo di consegna tipico varia da otto a sedici settimane. L'approvvigionamento delle materie prime e la forgiatura iniziale a stampo aperto di solito consumano il primo mese. Il trattamento termico, l'alesatura di fori profondi e la lavorazione di finitura di precisione richiedono diverse settimane aggiuntive. I test testimoni complessi di società di classificazione possono estendere leggermente questa tempistica a seconda della disponibilità del geometra.
R: Un albero dell'elica standard trasferisce principalmente la coppia di rotazione direttamente al mozzo dell'elica. UN l'albero di spinta presenta un collare integrato e pesantemente forgiato. Questo specifico collare assorbe l'enorme forza assiale generata dall'elica e la trasferisce allo scafo della nave tramite il blocco reggispinta.
R: Sì, forniamo certificazioni complete della società di classificazione. Il nostro processo di produzione integra periti di terze parti di ABS, DNV, Lloyd's Register e RINA. Forniamo certificati dei materiali 3.2 completi che garantiscono la completa tracciabilità dal lingotto di acciaio grezzo al componente finale lavorato.
R: Le nostre strutture integrate ospitano enormi componenti marini pesanti. Possiamo forgiare ed equilibrare dinamicamente con successo alberi di lunghezza superiore a 15 metri. I limiti dei nostri carriponte e delle capacità dei torni pesanti gestiscono pesi di singoli componenti fino a 40 tonnellate, garantendo di soddisfare le esigenze delle grandi navi commerciali.


