
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 27.06.2026 Походження: Сайт
Упорні вали поглинають величезні осьові сили вперед і назад, створювані масивними корабельними гвинтами. Вони є найважливішими несучими компонентами машинного відділення будь-якого сучасного судна. Без них перетворення основного крутного моменту двигуна в контрольований рух вперед стає фізично неможливим. Передчасна втомна поломка або навіть невелике механічне зміщення часто призводять до катастрофічних наслідків. Ви стикаєтеся з великим ремонтом сухого доку та серйозними простоями, коли ці важкі конструктивні компоненти виходять з ладу. Заміна зламаних деталей виснажує життєво важливі ресурси для обслуговування та раптово припиняє жорсткі графіки доставки. Цей вичерпний посібник містить детальну технічну основу для оцінки передової якості кування та суворих протоколів динамічного балансування. Ми вивчимо складні стандарти відповідності, щоб допомогти вам знайти високонадійну заміну або новий OEM-компонент. Ви навчитеся точно оцінювати глибоку металургійну цілісність і точну точність виготовлення.
Цілісність матеріалу визначає термін служби: ковані на замовлення вали з легованої сталі з безперервним потоком зерна забезпечують чудову стійкість до втоми порівняно зі стандартними катаними або литими альтернативами.
Динамічне балансування не підлягає обговоренню: точне вирівнювання та балансування зменшують втому від вібрації, що є основною причиною поломки упорних підшипників на комерційних суднах із високим навантаженням.
Відповідність зменшує ризики: пошук постачальників вимагає суворого дотримання вимог міжнародних класифікаційних товариств (наприклад, ABS, DNV, Lloyd's Register), які передбачають суворий неруйнівний контроль (NDT).
Консолідація постачальників має значення: вибір партнера з інтегрованою відкритою ковкою, розточуванням глибоких отворів і кінцевою обробкою скорочує час виконання робіт і забезпечує підзвітність від одного постачальника.
Експлуатаційне навантаження на a морський тяговий вал величезний. Він повинен передавати екстремальний крутний момент від важкого дизельного двигуна безпосередньо до гвинта. Одночасно він передає чисту осьову тягу назад до корпусу корабля. Упорний блок поглинає цей величезний тиск вперед і назад. Цей профіль подвійного навантаження вимагає виняткової стійкості. Типове комерційне судно створює сотні тонн осьової сили. Компонент постійно бореться зі складним гідродинамічним опором.
Якщо ви ігноруєте робочі обмеження, швидко з’являються загальні режими відмови. Торсійна вібрація діє як основна руйнівна сила. Він створює мікроскопічні тріщини вздовж зовнішньої поверхні. Осьовий резонанс посилює цю механічну напругу. Це безпосередньо призводить до сильної втоми при вигині. З часом ці об’єднані сили руйнуватимуть погано виготовлені матеріали. Торсійна напруга зсуву максимізується поблизу перехідних зон коміра. Інженери повинні точно розрахувати ці динамічні навантаження.
Що визначає успішний компонент? Високонадійний рушійний вал судна повинен мати високу міцність на розрив. Він потребує точної стабільності розмірів під час важких циклічних навантажень. Бездоганна металургійна цілісність відокремлює міцні компоненти від частих поломок. Навіть незначні металургійні дефекти переростають у масивні тріщини. Ви не можете йти на компроміс щодо щільності сировини. Уся силова установка спирається на цю єдину структурну основу.
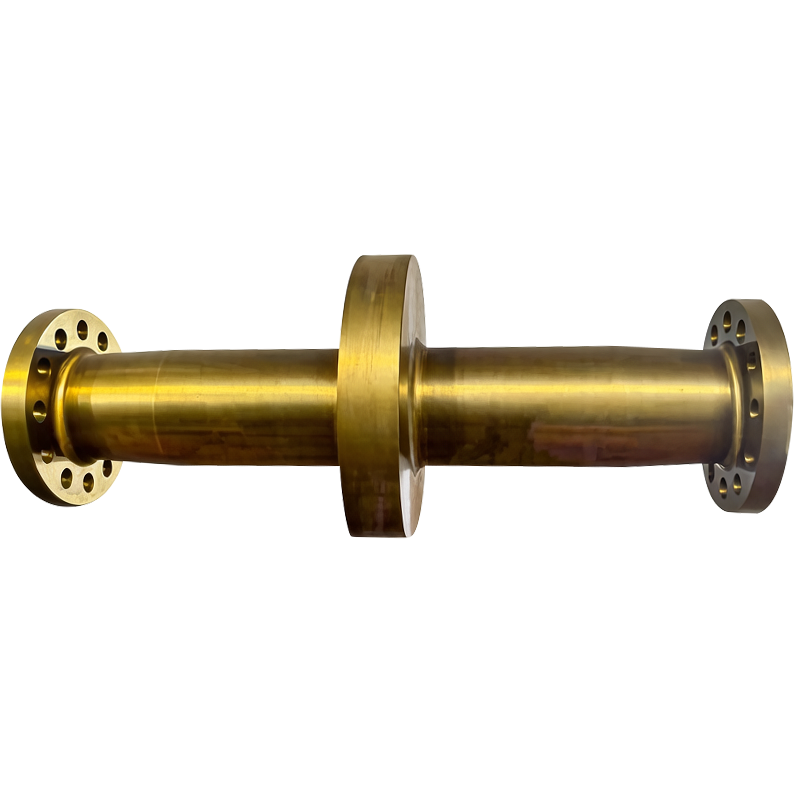
Кування з відкритим штампом залишається остаточним галузевим стандартом для великих морських застосувань. Цей метод стискає гігантські металеві блоки під важкими гідравлічними пресами. Прес застосовує тисячі тонн сили, спрямованої вниз. Він повністю усуває внутрішні порожнечі. Він також зміцнює щільну структуру ядра. Ви просто не можете досягти такої щільності за допомогою простих методів лиття або прокатки. Литі компоненти часто приховують внутрішні повітряні кишені. Сталевому прокату не вистачає необхідної спрямованої міцності для важких морських операцій.
Інженери повинні ретельно порівнювати стандартні вуглецеві сталі з високоміцними матеріалами. Вибір вали з легованої сталі стають обов’язковими для масивних контейнеровозів. Спеціальні сплави, такі як 4340 або 34CrNiMo6, чудово підходять для виготовлення суден із високою потужністю. Вуглецевої сталі може бути достатньо для легких внутрішніх барж. Однак для важких глибоководних комерційних суден потрібні вдосконалені комбінації сплавів. Нікель додає в'язкість, а хром підвищує прогартовуваність. Молібден запобігає небажаній відпускній крихкості під час фаз охолодження.
Спеціальне кування забезпечує чітку, добре помітну перевагу потоку зерна. Гідравлічний прес фізично вирівнює внутрішню структуру зерна. Він формує зерна разом із остаточною фізичною геометрією компонента. Цей безперервний потік зерна значно покращує загальну стійкість до ударів. Він максимізує спрямовану міцність там, де робоче навантаження концентрується найбільше. Радіус переходу біля коміра значно виграє від цього безперервного зернистого малюнка.
Реалії термічної обробки вимагають суворого дотримання процедури. Нормалізація, загартування та відпуск визначають кінцеві механічні властивості. Нормалізація покращує крупнозернисту структуру відразу після важкого кування. Загартування швидко зміцнює зовнішній вигляд. Точний відпуск відновлює необхідну пластичність серцевини. Крихке ядро розбивається під сильним ударом. Тому оператори ретельно контролюють температуру темперування.
| Тип матеріалу | Міцність | на розрив Ударостійкість | Ідеальне застосування на судні |
|---|---|---|---|
| Стандартна вуглецева сталь | Помірний | Стандартний | Легкі плавучі судна, баржі |
| 34CrNiMo6 легована сталь | Дуже висока | Чудово | Важкі комерційні вантажні судна |
| 4340 легована сталь | Винятковий | Покращений | Швидкісні морські, криголами |
Масивний ковані опорні вали вимагають суворих протоколів балансування. Статичне балансування просто знаходить важкі місця відпочинку. Він лише вимірює дисбаланси, тоді як масивний компонент залишається нерухомим. Динамічне балансування представляє набагато кращу методологію. Він вимірює асиметричні сили, коли компонент швидко обертається з робочою швидкістю. Для критичних морських застосувань динамічне балансування абсолютно не підлягає обговоренню. Він імітує точні обертальні сили, які виникають у морі.
Система пом’якшення вібрації безпосередньо захищає всю механічну трансмісію. Динамічне балансування на повних робочих обертах запобігає передчасному зносу. Це запобігає надмірному кінетичному навантаженню від руйнування делікатних підшипників кормової труби. Він також зберігає чутливі опорні колодки, розташовані всередині головного блоку тяги. Незбалансована обертова маса створює руйнівні відцентрові сили. Ці сили буквально розхитують корпус підшипника протягом кількох місяців.
Правильна техніка вирівнювання забезпечує безпечну безперервну роботу. Принципи галузевого стандарту диктують суворі обмеження розподілу навантаження. Ми суворо дотримуємося вказівок, подібних до правил центрування валу ABS. Ви повинні точно розрахувати точне навантаження на підшипник. Зміщення зсуває важке навантаження неправильно на краї. Це різко скорочує термін служби основного компонента. Розрахунок прогину та зазору повинен враховувати прогин корпусу у воді.
Ризики впровадження залишаються надзвичайно високими під час остаточного встановлення сухого доку. Встановлювати ідеально ковану сталеву деталь марно, якщо ви ігноруєте динамічний баланс. Низькі допуски на обробку безпосередньо підсилюють кінцеві рівні вібрації.
Поширена помилка: суднобудівні верфі іноді намагаються вирівняти компоненти, поки судно міцно спирається на блоки сухого доку. Форма корпусу істотно змінюється під час плавання. Завжди перевіряйте остаточні розрахунки центрування у воді, щоб запобігти катастрофічній поломці підшипників.
Надійна оцінка компонентів повністю покладається на тестування, яке можна перевірити. Ми спираємося на сувору наукову перевірку, а не на базові маркетингові твердження. Суворі протоколи тестування виявляють приховані структурні недоліки. Вони виявляють ці помилки задовго до остаточного складання. Ви повинні наполягати на комплексному металургійному доказі.
Неруйнівний контроль (NDT) утворює основну основу забезпечення якості. Необхідний набір тестів включає кілька високоспецифічних діагностичних методів.
Ультразвукове випробування (UT): техніки проникають високочастотними звуковими хвилями глибоко в сталь. Це дозволяє виявити приховані внутрішні порожнечі, мікроскопічні включення або небезпечні відшарування.
Магнітно-порошковий контроль (MPI): інспектори намагнічують важку поковку. Вони застосовують частинки заліза, щоб виявити неглибокі поверхневі мікротріщини на феромагнітних металах.
Тест на проникнення барвника (PT): техніки застосовують спеціальні флуоресцентні рідини. Ці рідини просочуються всередину та підкреслюють мікроскопічні дефекти поверхні під ультрафіолетовим світлом.
Оптимізація довговічності значною мірою залежить від кінцевої обробки поверхні. Ми зменшуємо небезпечну концентрацію напруги за допомогою спеціальних методів обробки.
Дробеструйна обробка навмисно стискає зовнішній шар. Ця напруга стиску повністю запобігає утворенню тріщин.
Прецизійне шліфування радіусів переходу коміра згладжує різкі геометричні зміни. Гострі кути завжди призводять до швидкої втоми.
Дзеркальне полірування первинних упорів мінімізує тертя. Це захищає вкладиші основного підшипника з бабітовим покриттям.
Сертифікація класового товариства надає остаточний дозвіл на експлуатацію судна. Ви повинні підтримувати суворе відстеження сировини безпосередньо з оригінального металургійного заводу. Сертифікати матеріалів за стандартом 3.2 незалежно підтверджують точний хімічний склад. Тестування третьою стороною гарантує повну відповідність нормативним вимогам. Такі агентства, як ABS, DNV або Lloyd's Register, повинні підтвердити остаточні параметри тесту.
Команди із закупівель повинні застосовувати глибоко скептичний підхід, заснований на фактах. Пошук важких частини морської пропульсивної системи вимагають вичерпної перевірки постачальників. Глянцева маркетингова брошура ніколи не компенсує брак справжнього інженерного потенціалу. Ви купуєте оперативну безпеку, а не лише важкий метал.
Завжди спочатку оцінюйте справжні власні виробничі можливості постачальника. Чи обслуговує це підприємство напряму масивне кування? Чи проводять вони термічну обробку та фінішну обробку повністю під одним дахом? Фрагментовані ланцюги поставок різко збільшують розмірні ризики. Транспортування необроблених деталей між різними субпідрядниками без потреби подовжує час виконання робіт. Постачальники з одного постачальника підтримують набагато суворіший внутрішній контроль якості. Вони несуть абсолютну відповідальність за остаточну геометрію.
Уважно перевірте абсолютні обмеження потужності важкого виробника. Подивіться уважно на їх максимальний тоннаж гідравлічного кування. Перевірте потужність токарного верстата з довгою станиною та обмеження потужності мостового крана. Важкі морські кування вимагають масивної фізичної інфраструктури. Багатьом невеликим механічним майстерням просто не вистачає площі та вантажопідйомності.
Перш ніж надсилати будь-який офіційний запит на пропозицію (RFQ), запитайте спеціальну технічну документацію.
Найкраща практика: Завжди запитуйте зразок плану перевірки та випробувань (ITP) із аналогічного минулого проекту. Вимагайте звіт про допуск розмірів, щоб перевірити справжню точність обробки. Ці важливі документи підтверджують, чи справді постачальник може відповідати вашим точним інженерним вимогам.
Постачання масивних важких морських компонентів, як правило, залишається завданням суворого управління ризиками. Точне поєднання чистої сталі, ретельного кування та суворого динамічного балансування визначає успіх. Зрештою, це визначає загальний термін служби вашого судна.
Надайте перевагу ковці безперервного потоку зерна, щоб максимізувати стійкість до важкої втоми.
Вимагайте динамічного балансування на робочих обертах для захисту критичних підшипникових вузлів.
Вимагайте інтегрованих виробничих потужностей для мінімізації небезпечних розмірних помилок.
Вимагайте повну документацію сторонніх НК, щоб забезпечити абсолютну відповідність нормативним вимогам.
Ми запрошуємо технічних покупців та морських інженерів подати свої детальні інженерні креслення сьогодні. Наші досвідчені експерти проведуть повну перевірку технологічності без жодних зобов’язань. Зверніться безпосередньо до нашої команди інженерів, щоб обговорити терміни кування на замовлення. Ми допоможемо вам забезпечити довгострокову механічну надійність вашого автопарку.
A: Типовий час виконання становить від восьми до шістнадцяти тижнів. Постачання сировини та початкове кування у відкритому стані зазвичай займають перший місяць. Термічна обробка, розточування глибоких отворів і точна кінцева обробка вимагають кількох додаткових тижнів. Тестування свідків складного класифікаційного товариства може дещо подовжити цей термін залежно від наявності інспектора.
A: Стандартний карданний вал головним чином передає обертальний момент безпосередньо до втулки гвинта. А натискний вал має інтегрований, добре кований комір. Цей особливий комір поглинає величезну осьову силу, створювану пропелером, і передає її в корпус судна через блок тяги.
A: Так, ми надаємо повні сертифікати класифікаційного товариства. У наш виробничий процес залучаються сторонні геодезисти від ABS, DNV, Lloyd's Register і RINA. Ми надаємо повні сертифікати матеріалів 3.2, що забезпечує повну відстежуваність від необробленого сталевого зливка до остаточно обробленого компонента.
A: Наші інтегровані засоби вміщують масивні важкі морські компоненти. Ми можемо успішно кувати та динамічно балансувати вали довжиною понад 15 метрів. Наші мостові крани та потужність великого токарного верстата витримують окремі компоненти вагою до 40 тонн, гарантуючи, що ми відповідаємо вимогам великих комерційних суден.


