
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-06-27 Kaynak: Alan
İtme şaftları, büyük gemi pervaneleri tarafından üretilen büyük ileri ve geri eksenel kuvvetleri emer. Herhangi bir modern geminin makine dairesindeki en kritik yük taşıyan bileşenlerdirler. Bunlar olmadan ham motor torkunu kontrollü ileri momentuma dönüştürmek fiziksel olarak imkansız hale gelir. Erken yorulma arızası veya hafif bir mekanik yanlış hizalama bile sıklıkla felaketle sonuçlanan sonuçlara yol açar. Bu ağır yapısal bileşenler arızalandığında kapsamlı kuru havuz onarımları ve ciddi operasyonel kesintilerle karşı karşıya kalırsınız. Hasar görmüş parçaların değiştirilmesi hayati önem taşıyan bakım kaynaklarını tüketir ve sıkı nakliye programlarını aniden durdurur. Bu kapsamlı kılavuz, gelişmiş dövme kalitesini ve sıkı dinamik dengeleme protokollerini değerlendirmek için ayrıntılı bir teknik çerçeve sağlar. Son derece güvenilir bir yedek veya yeni OEM bileşeni tedarik etmenize yardımcı olmak için karmaşık uyumluluk standartlarını araştıracağız. Derin metalurjik bütünlüğü ve tam üretim hassasiyetini tam olarak nasıl değerlendireceğinizi öğreneceksiniz.
Malzeme bütünlüğü kullanım ömrünü belirler: Sürekli tane akışına sahip özel dövme alaşımlı çelik miller, standart haddelenmiş veya döküm alternatiflerine kıyasla üstün yorulma direnci sağlar.
Dinamik dengeleme tartışılamaz: Hassas hizalama ve dengeleme, yüksek yüklü ticari gemilerdeki baskı yatağı arızasının önde gelen nedeni olan titreşim yorgunluğunu azaltır.
Uyumluluk riski azaltır: Kaynak kullanımı, sıkı Tahribatsız Muayeneyi (NDT) kapsayan uluslararası sınıflandırma topluluklarına (örn. ABS, DNV, Lloyd's Register) sıkı bir şekilde bağlı kalmayı gerektirir.
Satıcı konsolidasyonu önemlidir: Entegre açık kalıpta dövme, derin delik delme ve son işleme özelliklerine sahip bir iş ortağı seçmek, teslim sürelerini kısaltır ve tek kaynaktan hesap verebilirlik sağlar.
Bir şirkete uygulanan operasyonel stres deniz itme şaftı muazzamdır. Ağır dizel motordan gelen aşırı burulma torkunu doğrudan pervaneye iletmelidir. Eş zamanlı olarak saf eksenel itme kuvvetini geminin gövdesine geri aktarır. İtme bloğu tertibatı bu büyük ileri ve geri basıncı emer. Bu ikili yük profili olağanüstü dayanıklılık gerektirir. Tipik bir ticari gemi yüzlerce ton eksenel kuvvet üretir. Bileşen sürekli olarak karmaşık hidrodinamik dirence karşı savaşır.
Operasyonel sınırları göz ardı ettiğinizde yaygın arıza modları hızla ortaya çıkar. Burulma titreşimi birincil yıkıcı kuvvet görevi görür. Dış yüzey boyunca mikroskobik çatlaklar oluşturur. Eksenel rezonans bu mekanik gerilimi artırır. Doğrudan ciddi eğilme yorgunluğuna yol açar. Zamanla bu birleşik kuvvetler kötü üretilmiş malzemeleri çatlatacaktır. Burulma kayma gerilimi, yaka geçiş bölgelerinin yakınında maksimuma çıkar. Mühendislerin bu dinamik yükleri mükemmel bir şekilde hesaplaması gerekir.
Başarılı bir bileşeni ne tanımlar? Son derece güvenilir Gemi sevk şaftı olağanüstü bir çekme mukavemeti sergilemelidir. Ağır döngüsel yükleme altında hassas boyutsal stabiliteye ihtiyaç duyar. Kusursuz metalurjik bütünlük, sağlam bileşenleri sık sık arızalanma risklerinden ayırır. Küçük metalurjik kusurlar bile büyük çatlaklara dönüşebilir. Hammadde yoğunluğundan ödün veremezsiniz. Tahrik treninin tamamı bu tek yapısal temele dayanır.
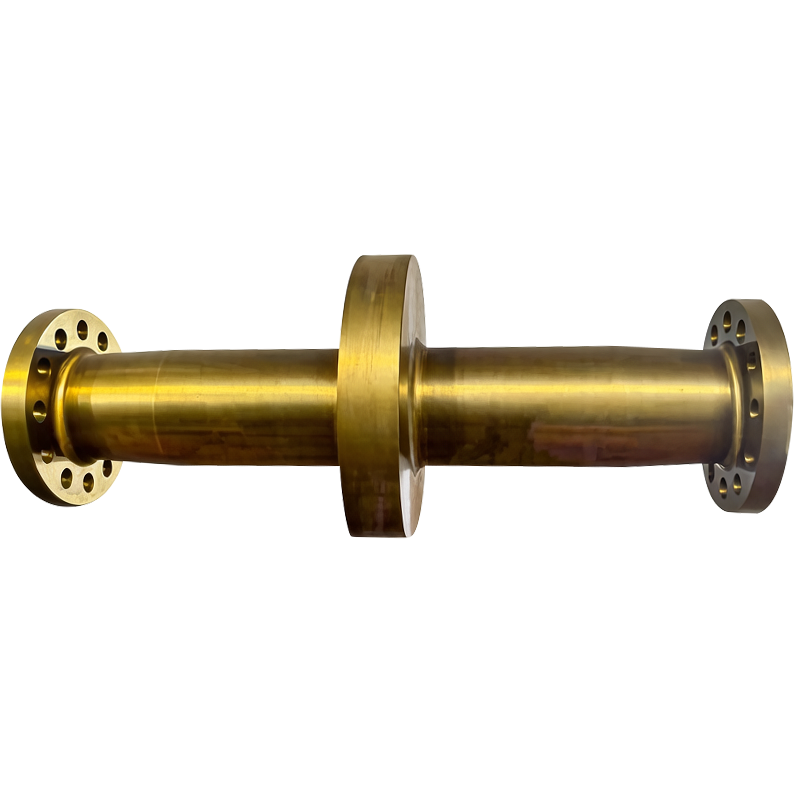
Açık kalıpta dövme, büyük denizcilik uygulamaları için kesin endüstri standardı olmaya devam ediyor. Bu yöntem, dev metal blokları ağır hidrolik presler altında sıkıştırır. Pres binlerce ton aşağıya doğru kuvvet uygular. İç boşlukları tamamen ortadan kaldırır. Aynı zamanda yoğun çekirdek yapısını da sağlamlaştırır. Bu yoğunluğa temel döküm veya haddeleme yöntemleriyle ulaşamazsınız. Döküm bileşenler genellikle iç hava ceplerini gizler. Haddelenmiş çelik, ağır deniz operasyonları için gerekli yön mukavemetinden yoksundur.
Mühendisler standart karbon çeliklerini yüksek dayanımlı malzemelere göre dikkatli bir şekilde değerlendirmelidir. Seçme alaşımlı çelik şaftlar zorunlu hale geliyor. büyük konteyner gemileri için 4340 veya 34CrNiMo6 gibi özel alaşımlar yüksek beygir gücüne sahip gemilerde mükemmeldir. Daha hafif iç mavnalar için karbon çeliği yeterli olabilir. Ancak ağır, derin deniz ticari gemileri gelişmiş alaşım kombinasyonları gerektirir. Nikel tokluğu arttırırken, krom sertleşebilirliği arttırır. Molibden soğuma aşamalarında istenmeyen temper kırılganlığını önler.
Özel dövme, belirgin, oldukça görünür bir tane akışı avantajı sağlar. Hidrolik pres, iç tane yapısını fiziksel olarak hizalar. Taneleri bileşenin son fiziksel geometrisine göre şekillendirir. Bu sürekli tanecik akışı, genel darbe direncini büyük ölçüde artırır. Operasyonel stresin en yoğun olduğu yerlerde yön gücünü maksimuma çıkarır. Yaka yakınındaki geçiş yarıçapı bu kesintisiz damar deseninden büyük ölçüde yararlanır.
Isıl işlemin gerçekleri prosedürlere sıkı sıkıya bağlı kalmayı gerektirir. Normalleştirme, söndürme ve temperleme nihai mekanik özellikleri tanımlar. Normalleştirme, ağır dövme işleminden hemen sonra kaba tane yapısını iyileştirir. Söndürme dış yüzeyi hızla sertleştirir. Hassas temperleme gerekli çekirdek sünekliğini geri kazandırır. Kırılgan bir çekirdek ağır darbe altında paramparça olur. Bu nedenle operatörler temperleme fırını sıcaklıklarını dikkatli bir şekilde kontrol etmektedir.
| Malzeme Türü | Çekme Dayanımı Darbe | Dayanımı | İdeal Kap Uygulaması |
|---|---|---|---|
| Standart Karbon Çelik | Ilıman | Standart | Hafif kıyı gemileri, mavnalar |
| 34CrNiMo6 Alaşımlı Çelik | Çok Yüksek | Harika | Ağır ticari yük gemileri |
| 4340 Alaşımlı Çelik | Olağanüstü | Üst | Yüksek hızlı deniz kuvvetleri, buz kırıcılar |
Cüsseli dövme itme milleri sıkı dengeleme protokolleri gerektirir. Statik dengeleme, yalnızca ağır dinlenme noktalarını bulur. Yalnızca büyük bileşen sabit kaldığı sürece dengesizlikleri ölçer. Dinamik dengeleme çok daha üstün bir metodolojiyi temsil eder. Bileşen operasyonel hızlarda hızla dönerken asimetrik kuvvetleri ölçer. Kritik denizcilik uygulamaları için dinamik dengeleme kesinlikle tartışılamaz. Denizde yaşanan dönme kuvvetlerini tam olarak simüle eder.
Titreşim azaltma doğrudan tüm mekanik aktarma organlarını korur. Tam çalışma devrinde dinamik dengeleme erken aşınmayı önler. Aşırı kinetik yükün hassas stern tüp yataklarına zarar vermesini engeller. Aynı zamanda ana baskı bloğunun içinde bulunan hassas baskı pedlerini de korur. Dengesiz dönme kütlesi, yıkıcı merkezkaç kuvvetleri yaratır. Bu kuvvetler birkaç ay içinde rulman yatağını tam anlamıyla sarsacak.
Doğru hizalama mühendisliği güvenli ve sürekli çalışmayı sağlar. Endüstri standardı ilkeler, sıkı yük dağıtım sınırlarını belirler. ABS Şaft Hizalama kurallarına benzer yönergeleri sıkı bir şekilde takip ediyoruz. Rulman yükünü tam olarak doğru hesaplamanız gerekir. Yanlış hizalama, ağır yükün hatalı şekilde kenarlara kaydırılmasına neden olur. Bu, birincil bileşenin ömrünü büyük ölçüde azaltır. Sarkma ve boşluk hesaplamaları sudaki gövde sapmasını hesaba katmalıdır.
Nihai kuru havuz kurulumu sırasında uygulama riskleri son derece yüksek olmaya devam ediyor. Dinamik dengeyi göz ardı ederseniz mükemmel şekilde dövülmüş bir çelik parçanın takılması işe yaramaz. Zayıf işleme toleransları doğrudan nihai titreşim seviyelerini artırır.
Yaygın Hata: Tersaneler bazen gemi ağırlıklı olarak kuru havuz blokları üzerinde dururken bileşenleri hizalamaya çalışır. Yüzdükten sonra gövde şekilleri önemli ölçüde değişir. Korkunç rulman arızalarını önlemek için her zaman sudaki son hizalama hesaplamalarını doğrulayın.
Güvenilir bileşen değerlendirmesi tamamen doğrulanabilir testlere dayanır. Değerlendirmemizi asla temel pazarlama iddialarına değil, sıkı bilimsel doğrulamaya dayandırıyoruz. Titiz test protokolleri gizli yapısal kusurları ortaya çıkarır. Bu hataları son montaj gerçekleşmeden çok önce yakalarlar. Kapsamlı metalurjik kanıt konusunda ısrarcı olmalısınız.
Tahribatsız Muayene (NDT), kalite güvencesinin nihai omurgasını oluşturur. Gerekli test paketi, oldukça spesifik birkaç teşhis yöntemini içerir.
Ultrasonik Test (UT): Teknisyenler çeliğin derinliklerine yüksek frekanslı ses dalgaları gönderir. Bu, gizli iç boşlukları, mikroskobik kalıntıları veya tehlikeli pullanmaları tespit eder.
Manyetik Parçacık Denetimi (MPI): Denetçiler ağır dövmeyi mıknatıslar. Ferromanyetik metallerdeki sığ yüzey mikro çatlaklarını ortaya çıkarmak için demir parçacıkları uyguluyorlar.
Boya Penetrant Testi (PT): Teknisyenler özel floresan sıvıları uygular. Bu sıvılar ultraviyole ışık altında mikroskobik yüzey kusurlarının içine sızar ve bunları vurgular.
Yorulma ömrünün optimizasyonu büyük ölçüde son yüzey kalitesine bağlıdır. Özel bitirme teknikleri kullanarak tehlikeli stres konsantrasyonlarını azaltıyoruz.
Bilyeli dövme dış tabakayı kasıtlı olarak sıkıştırır. Bu basınç gerilimi çatlağın başlamasını tamamen engeller.
Yaka geçiş yarıçaplarının hassas taşlanması keskin geometrik değişiklikleri yumuşatır. Keskin köşeler her zaman hızlı yorulma arızasına davetiye çıkarır.
Birincil baskı bileziklerinin ayna parlatılması sürtünmeyi en aza indirir. Bu, Babbitt astarlı ana yatak pedlerini korur.
Klas kuruluşu sertifikasyonu gemiye nihai operasyonel yetki sağlar. Doğrudan orijinal çelik fabrikasından gelen ham madde izlenebilirliğini sıkı bir şekilde sürdürmelisiniz. Standart 3.2 malzeme sertifikaları, kesin kimyasal bileşimleri bağımsız olarak doğrular. Üçüncü taraf tanık testleri, mevzuata tam uyumu garanti eder. ABS, DNV veya Lloyd's Register gibi kuruluşların nihai test parametrelerini imzalaması gerekir.
Tedarik ekipleri son derece şüpheci, kanıta dayalı bir yaklaşım uygulamalıdır. Ağır kaynak kullanımı deniz tahrik sistemi parçaları, satıcının kapsamlı incelemesini gerektirir. Parlak bir pazarlama broşürü hiçbir zaman gerçek mühendislik kapasitesi eksikliğini telafi etmez. Yalnızca ağır metal değil operasyonel güvenlik de satın alıyorsunuz.
Her zaman önce bir tedarikçinin gerçek şirket içi üretim yeteneklerini değerlendirin. Tesis doğrudan büyük açık kalıp dövme işlemini gerçekleştiriyor mu? Isıl işlem ve ince talaşlı imalat işlemlerini tamamen tek çatı altında mı yürütüyorlar? Parçalanmış tedarik zincirleri boyutsal riskleri büyük ölçüde artırır. İşlenmemiş parçaların farklı taşeronlar arasında nakliyesi, teslim sürelerini gereksiz yere uzatır. Tek kaynaklı sağlayıcılar çok daha sıkı iç kalite kontrolü sağlar. Nihai geometri için mutlak sorumluluğa sahiptirler.
Ağır üreticinin mutlak kapasite sınırlarını dikkatlice doğrulayın. Maksimum hidrolik dövme tonajlarına yakından bakın. Uzun yataklı torna tezgahlarının kapasitelerini ve ağır tavanlı vinç sınırlarını kontrol edin. Ağır deniz dövme işlemleri büyük fiziksel altyapı gerektirir. Birçok küçük makine atölyesi zemin alanından ve kaldırma kapasitesinden yoksundur.
Herhangi bir resmi Fiyat Teklifi Talebi (RFQ) yayınlamadan önce, özel teknik belgeleri talep edin.
En İyi Uygulama: Her zaman benzer bir geçmiş projeden örnek bir İnceleme ve Test Planı (ITP) isteyin. Gerçek işleme hassasiyetini doğrulamak için boyut toleransı yeterlilik raporu talep edin. Bu hayati belgeler, satıcının gerçekten mühendislik spesifikasyonlarınızı tam olarak karşılayıp karşılamadığını kanıtlar.
Devasa ağır denizcilik bileşenlerinin tedariki, temelde sıkı bir risk yönetimi uygulaması olmaya devam ediyor. Saf çeliğin hassas birleşimi, titiz dövme ve titiz dinamik dengeleme başarıyı belirler. Sonuçta geminizin toplam operasyonel ömrünü belirler.
Ağır yorulma direncini en üst düzeye çıkarmak için sürekli tane akışı dövmesine öncelik verin.
Kritik rulman düzeneklerini korumak için operasyonel RPM'lerde dinamik dengeleme talep edin.
Tehlikeli boyutsal hataları en aza indirmek için entegre üretim tesislerine ihtiyaç vardır.
Mevzuata mutlak uyumluluk sağlamak için kapsamlı üçüncü taraf NDT belgelerini zorunlu kılın.
Teknik alıcıları ve denizcilik mühendislerini detaylı mühendislik çizimlerini bugün sunmaya davet ediyoruz. Tecrübeli uzmanlarımız kapsamlı, yükümlülük içermeyen bir üretilebilirlik incelemesi gerçekleştirecektir. Özel dövme zaman çizelgelerini görüşmek için doğrudan mühendislik ekibimize danışın. Filonuzun uzun vadeli mekanik güvenilirliğini güvence altına almanıza yardımcı olacağız.
C: Tipik teslim süresi sekiz ila on altı hafta arasında değişir. Hammadde tedariki ve ilk açık kalıpta dövme işlemi genellikle ilk ayı tüketir. Isıl işlem, derin delik delme ve hassas yüzey işleme işlemleri birkaç hafta daha gerektirir. Karmaşık sınıflandırma kuruluşu tanık testleri, araştırmacının müsaitliğine bağlı olarak bu zaman çizelgesini biraz uzatabilir.
C: Standart bir pervane şaftı öncelikle dönme torkunu doğrudan pervane göbeğine aktarır. A itme mili entegre, ağır dövme bir bileziğe sahiptir. Bu özel yaka, pervane tarafından üretilen devasa eksenel kuvveti emer ve bunu, itme bloğu aracılığıyla geminin gövdesine aktarır.
C: Evet, tam sınıflandırma kuruluşu sertifikaları sağlıyoruz. Üretim sürecimiz ABS, DNV, Lloyd's Register ve RINA'nın üçüncü taraf araştırmacılarını bir araya getiriyor. Ham çelik külçeden son işlenmiş bileşene kadar tam izlenebilirlik sağlayan eksiksiz 3.2 malzeme sertifikaları sağlıyoruz.
C: Entegre tesislerimiz devasa ağır hizmet denizcilik bileşenlerini barındırmaktadır. Uzunluğu 15 metreyi aşan şaftları başarılı bir şekilde dövüp dinamik olarak dengeleyebiliyoruz. Tavan vinci limitlerimiz ve ağır torna kapasitelerimiz, 40 tona kadar bireysel bileşen ağırlıklarını taşıyarak büyük ticari gemilerin taleplerini karşılamamızı sağlar.


