
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 08.06.2026 Herkunft: Website
Ingenieure und Beschaffungsteams stehen ständig unter großem Druck, Hochleistungsmaschinen zu warten. Sie benötigen zuverlässige mechanische Prinzipien, klare Betriebsgrenzen und strenge Beschaffungskriterien für Flüssigkeitsfilmlager. Hochgeschwindigkeits-Industriebetriebe können sich unerwartete Ausfälle oder längere Ausfälle einfach nicht leisten.
Ungeplante Ausfallzeiten bei hochbelasteten Geräten wie Turbinen, Kompressoren und großen Motoren sind unglaublich kostspielig. Die Auswahl oder Reparatur des richtigen Lagermaterials ist für den Schutz teurer Rotorwellen von entscheidender Bedeutung. Unter diesen anspruchsvollen Betriebsbedingungen müssen Sie eine maximale Langlebigkeit Ihrer Ausrüstung gewährleisten.
Dieser Leitfaden bietet eine vollständige technische und kommerzielle Aufschlüsselung von Fluidfilmsystemen. Wir werden uns stark auf die Betriebsmechanik, die Fehlererkennung und die strenge Lieferantenbewertung konzentrieren. Sie erfahren genau, wie Sie diese wichtigen Komponenten richtig spezifizieren, prüfen und beschaffen.
Kernfunktion: Ein Babbitt-Lager basiert auf einer weichen Legierungsauskleidung und hydrodynamischer Schmierung, um die Reibung zu reduzieren und kritische, kostenintensive Rotorwellen vor Schäden zu schützen.
Strategischer Vorteil: Bietet im Vergleich zu Wälzlagern eine hervorragende Einbettbarkeit und Anpassungsfähigkeit, wodurch sie sich ideal für Hochgeschwindigkeits- und Schwerlast-Industrieumgebungen eignen.
Wartungsrealität: Anfällig für „Abwischen“ und Ermüdung, wenn die Schmierung beeinträchtigt ist; erfordert eine strenge Ölfilmüberwachung.
Beschaffungskriterien: Die Bewertung von Reparatur (Erneutgießen) im Vergleich zum Austausch erfordert eine Beurteilung der Gussmethoden, der Ultraschallprüffähigkeiten und der Legierungskonformität des Anbieters.
Ingenieure verlassen sich in hohem Maße auf spezielle metallurgische Mischungen für Schwermaschinen. Die Zusammensetzung des Babbitt-Metalls besteht typischerweise aus Legierungen auf Zinn- oder Bleibasis. Diese Legierungen enthalten harte, mikroskopisch kleine Kristalle, die in einer viel weicheren Metallmatrix suspendiert sind. Die harten Kristalle halten der intensiven mechanischen Belastung stand. Gleichzeitig ermöglicht die weiche Matrix eine leichte Anpassung des Materials an die Betriebskräfte.
Sein Hauptzweck besteht darin, eine Opferverschleißschicht zu bilden. Wenn die Systemschmierung ausfällt, kommt es zum absichtlichen Verschmieren oder Schmelzen der Auskleidung. Diese selbstzerstörerische Aktion schützt die sehr teure Rotorwelle aus Stahl vor katastrophaler Riefenbildung. Sie können a ersetzen Babbitt Bearing lässt sich viel einfacher reparieren als eine zerstörte Turbinenwelle.
Diese Komponenten funktionieren im Normalbetrieb nicht durch direkten Metall-zu-Metall-Kontakt. Sie basieren ausschließlich auf einem Prinzip namens hydrodynamischer Schmierung. Die Betriebsmechanik folgt einem ganz bestimmten physikalischen Ablauf.
Stationärer Ruhezustand: Die schwere Welle liegt vor dem Start direkt auf der Bodenauskleidung auf.
Anfängliche Drehung: Die Welle beginnt sich zu drehen und wirkt wie eine mechanische Pumpe.
Flüssigkeitsziehen: Durch die Rotation wird Schmieröl in den mikroskopisch kleinen Zwischenraum gezogen.
Keilbildung: Unter dem rotierenden Zapfen entsteht ein Hochdruck-Flüssigkeitskeil.
Vollständige Trennung: Dieser Hochdruckkeil hebt den Schaft physikalisch von der Oberfläche ab.
Nach dem Anheben gleitet die Welle vollständig auf diesem dünnen Film aus unter Druck stehendem Öl. Dadurch entfällt die mechanische Reibung nahezu vollständig. Es ermöglicht einen jahrzehntelangen Dauerbetrieb bei extremen Geschwindigkeiten.
In Industrieölvorräten sind häufig mikroskopisch kleine Verschmutzungen oder Metallspäne enthalten. Die weiche Metallauskleidung sorgt für eine entscheidende Eigenschaft, die als Einbettbarkeit bekannt ist. Es absorbiert diese winzigen Verunreinigungen sicher in seiner Oberfläche. Die Fremdpartikel sinken sicher in die weiche Matrix ein. Sie ragen nicht nach außen und könnten die Spinnwelle zerkratzen.
Darüber hinaus kommt es bei großen Maschinen häufig zu leichten strukturellen Verschiebungen oder thermischen Ausdehnungen. Das Futter bietet eine hervorragende Anpassungsfähigkeit. Es kann sich mikroskopisch verformen, um leichte Wellenfehlausrichtungen auszugleichen. Dies verhindert örtliche Hochdruckstellen. Ohne diese Anpassungsfähigkeit würden starre Lager bei ungleichmäßiger Belastung brechen.
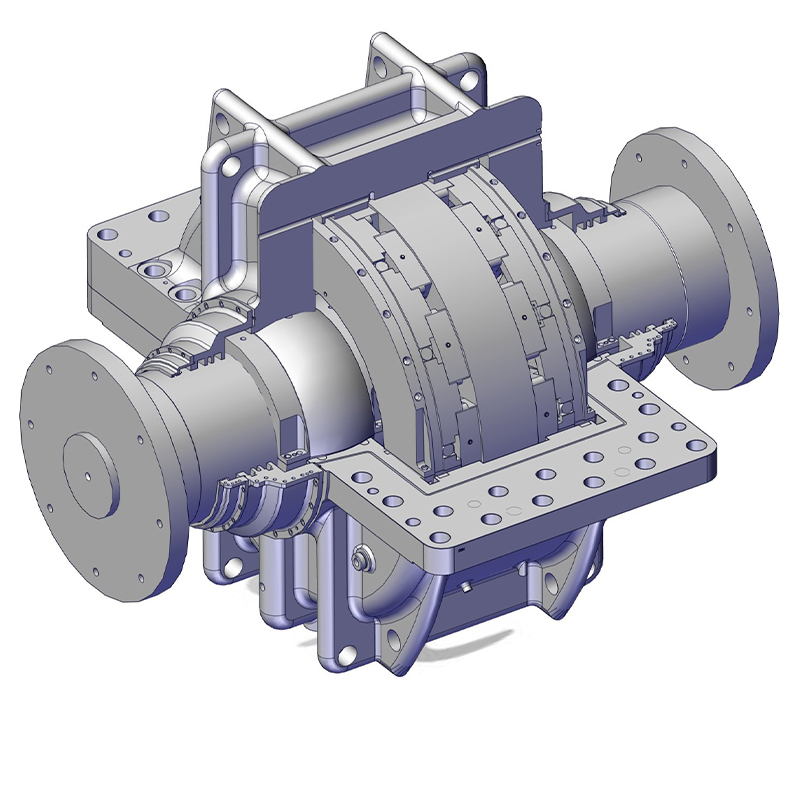
Sie müssen klare grundlegende Erfolgskriterien festlegen, bevor Sie Ihren Lagertyp auswählen. Fluidfilmsysteme zeichnen sich durch Umgebungen mit hohen Oberflächengeschwindigkeiten aus. Sie dominieren in kontinuierlichen Betriebsszenarien wie der Stromerzeugung. Sie bewältigen mühelos schwere radiale und axiale Belastungen.
Standardmäßige Wälzlager versagen unter diesen besonderen Extrembedingungen häufig. Die ständigen Stöße mit hoher Geschwindigkeit führen bei Kugel- oder Rollenkonstruktionen zu starker Metallermüdung. Im Gegensatz dazu verteilen Flüssigkeitsfilmsysteme die Last auf eine viel größere Oberfläche. Sie sollten sie immer dann angeben, wenn die Drehzahlen und Lastgewichte die Ermüdungsgrenzen der Rollen überschreiten.
Die Wahl der richtigen Legierungsmischung entscheidet über den Betriebserfolg. Ingenieure entscheiden sich im Allgemeinen zwischen zwei Hauptkategorien. Sie müssen die Materialchemie streng auf Ihre Betriebsumgebung abstimmen.
| Eigenschaft | Zinnbasierte Legierung (ASTM Grade 2) | Bleibasierte Legierung |
|---|---|---|
| Primäre Basis | Zinn (Sn) – 88 % oder mehr | Blei (Pb) – 75 % oder mehr |
| Stärkeniveau | Höhere strukturelle Integrität | Geringere Ermüdungsfestigkeit |
| Korrosionsbeständigkeit | Hervorragend gegen saure Öle | Anfällig für bestimmte Säuren |
| Ideale Anwendungen | Turbinen, Hochgeschwindigkeitskompressoren | Langsamlaufende Ventilatoren, Triebwagen |
| Kostenprofil | Höherer Materialaufwand | Äußerst kostengünstig |
Mischungen auf Zinnbasis behalten ihre strukturelle Integrität bei höheren Geschwindigkeiten und Temperaturen. Bleibasierte Varianten bieten bessere Grenzschmiereigenschaften beim Trockenstart. Bleibasierten Optionen fehlt jedoch die für massive Turbinenrotoren erforderliche Dauerfestigkeit.
Sie müssen strenge Umgebungsgrenzen einhalten, um vorzeitige Ausfälle zu verhindern. Diese Materialien verfügen über bestimmte Temperaturschwellen. Ab einer Temperatur von 150 °C (300 °F) verlieren sie typischerweise deutlich an struktureller Festigkeit. Um absolute Sicherheit zu gewährleisten, stellen die meisten Industriebetreiber die Warnalarme viel niedriger ein.
Darüber hinaus sind diese Systeme unbedingt auf eine kontinuierliche, saubere Ölversorgung angewiesen. Selbst eine kurzzeitige Unterbrechung des Flüssigkeitsdrucks führt zu schnellen Hitzespitzen. Ohne Öl kollabiert der hydrodynamische Keil sofort. Durch die entstehende Reibung wird die weiche Metallauskleidung innerhalb von Sekunden zerstört.
Anbieter verwenden unterschiedliche Methoden, um das geschmolzene Metall auf die Trägerschale aufzutragen. Sie müssen verstehen, wie sich diese Methoden auf die langfristige Zuverlässigkeit auswirken. Wir können die Unterschiede anhand einer einfachen Strukturvergleichstabelle zusammenfassen.
| Merkmal | Schleuderguss | Statisches (Schwerkraft-)Gießen |
|---|---|---|
| Verfahren | Dreht die Schale beim Ausgießen mit hoher Drehzahl | Gießt Metall manuell in die stationäre Schale |
| Dichte | Sehr dicht, Hohlräume nach innen gedrückt | Anfällig für eingeschlossene Luftblasen |
| Bindungsstärke | Außergewöhnliche metallurgische Bindung | Variabel, abhängig vom handwerklichen Geschick |
| Anwendungsfall | Schwere Maschinen in Industriequalität | Schnelle Reparaturen oder antike Restaurierung |
Schleuderguss bleibt die bevorzugte Wahl für anspruchsvolle Industrieanwendungen. Durch die Drehbewegung wird Schwermetall nach außen gegen die Schale gedrückt. Dadurch entsteht eine hochdichte Struktur ohne innere Hohlräume. Statisches Gießen eignet sich oft besser für schnelle und spannungsarme Reparaturen.
Geschmolzenes Material haftet auf natürliche Weise nicht an blankem Stahl oder Gusseisen. Ein erfolgreicher Guss hängt ausschließlich von einem wichtigen Vorbereitungsschritt namens Verzinnen ab. Techniker reinigen zunächst die Trägerschale mit aggressiven chemischen Flussmitteln. Anschließend tragen sie eine mikroskopisch dünne Schicht aus reiner Aufbrennlegierung auf.
Durch diese Zwischenschicht entsteht eine dauerhafte chemische und mechanische Verbindung. Die neu gegossene Auskleidung verschmilzt direkt mit dieser verzinnten Oberfläche. Schlägt der Verzinnungsprozess fehl, löst sich mit der Zeit die dicke Auskleidung von der Trägerschale. Diese Ablösung führt direkt zu einem schnellen Betriebsausfall.
Gerätemanager stehen ständig vor der Entscheidung, beschädigte Geräte entweder zu reparieren oder zu ersetzen. Um diese Optionen richtig bewerten zu können, benötigen Sie eine klare Entscheidungslogik. Im Allgemeinen sollten Sie eine vorhandene Schale neu gießen, wenn die Stahlunterlage strukturell stabil bleibt.
Das Ausschmelzen des alten Materials und das erneute Eingießen der neuen Legierung nimmt deutlich weniger Zeit in Anspruch. Es umgeht die enormen Vorlaufzeiten, die für die Herstellung eines brandneuen kundenspezifischen Gehäuses erforderlich sind. Sie vermeiden außerdem teure Werkzeugkosten. Eine komplett neue Einheit sollten Sie nur dann bearbeiten, wenn die Originalschale starke Verformungen oder tiefe Strukturrisse aufweist.
Betreiber müssen Verschleißmuster frühzeitig erkennen, um katastrophale Wellenschäden zu verhindern. Visuelle Inspektionen bei geplanten Ausfällen zeigen mehrere unterschiedliche Fehlerarten.
Wischen: Dies erscheint als verschmiertes oder geschmolzenes Metall in der gesamten Ladezone. Überhitzung oder plötzlicher Öldruckverlust verursachen diesen Schaden.
Ermüdungsrisse: Dies äußert sich als Mosaik aus winzigen Rissen oder fehlenden Brocken (Abplatzungen). Zyklische Überlastung oder starke Vibration führen typischerweise zu Ermüdungsversagen.
Riefen: Sie werden tiefe, parallele Rillen sehen, die entlang der Rotationsbahn verlaufen. Starke Partikelverschmutzung in der Ölversorgung verursacht diese tiefen Kratzer.
Korrosion: Dies sieht aus wie dunkle, narbige Bereiche auf der Metalloberfläche. Der saure Abbau des Schmieröls greift die weichere Matrix aggressiv an.
Bei gelegentlichen Maschinenstillständen können Sie sich nicht ausschließlich auf Sichtprüfungen verlassen. Moderne Industrieanlagen nutzen kontinuierliche Überwachungssysteme. Betonen Sie die Notwendigkeit der Integration von Widerstandstemperaturdetektoren (RTDs) oder Thermoelementen. Sie liefern Echtzeit-Temperaturdaten direkt aus der Ladezone.
Darüber hinaus müssen Sie kontinuierlich Vibrationsanalysetools verwenden. Vibrationssonden erkennen frühe Anzeichen einer Flüssigkeitsfilminstabilität. Phänomene wie „Ölwirbel“ oder „Ölpeitsche“ erzeugen unterschiedliche Schwingungsfrequenzen. Das frühzeitige Erkennen dieser Instabilitäten ermöglicht es dem Bediener, die Ölviskosität oder -temperatur anzupassen, bevor es zu physischen Schäden kommt.
Sie müssen die Materialintegrität streng überprüfen, bevor Sie ein neues oder repariertes Gerät installieren. Gehen Sie niemals davon aus, dass eine neu gegossene Oberfläche keine inneren Mängel aufweist. Sie sollten während der Beschaffungsphase spezifische Testprotokolle vorschreiben.
Lieferanten müssen Ultraschallprüfungen (UT) nutzen. Bei dieser zerstörungsfreien Methode wird mithilfe von Schallwellen die Verbindungsqualität zwischen der Auskleidung und der Schale überprüft. UT erkennt leicht versteckte Hohlräume oder Ablösungsbereiche. Sie sollten auch eine Farbeindringprüfung anfordern. Durch dieses Verfahren werden unsichtbare Oberflächenrisse sichtbar gemacht, bevor sie unter Betriebsbelastung wachsen.
Die Auswahl der richtigen Produktions- oder Reparaturanlage erfordert eine strenge Prüfung. Sie müssen über einfache Preisstrukturen hinausschauen. Definieren Sie, welche technischen Fähigkeiten für einen zuverlässigen Betrieb am wichtigsten sind Babbitt Bearing- Anlage.
Suchen Sie nach Anbietern mit verifizierter ISO 9001-Zertifizierung. Dies stellt die Wiederholbarkeit des Basisprozesses sicher. Sie sollten auch über eigene metallurgische Prüfgeräte verfügen. Dadurch können sie die Legierungschemie vor jedem einzelnen Guss überprüfen. Schließlich sind starke Reverse-Engineering-Fähigkeiten von großer Bedeutung. Bei alten Maschinen fehlen oft die Originalpläne, so dass Verkäufer die Abmessungen per Laserscan erfassen müssen.
Industrieausfälle kosten Anlagen Tausende von Dollar pro Stunde. Die kommerzielle Realität verlangt von Ihren ausgewählten Partnern extrem schnelle Reaktionszeiten. Lieferanten müssen im Notfall rund um die Uhr einen schnellen Re-Babbitting-Service anbieten.
Geschwindigkeit darf jedoch nicht auf Kosten der Qualitätskontrolle gehen. Selbst während eines Notfall-Ansturms am Wochenende muss der Lieferant eine verifizierte QA/QC-Dokumentation vorlegen. Bei Lieferung benötigen Sie unterschriebene Ultraschallprüfberichte und Maßprüfblätter. Nehmen Sie keine überstürzten Komponenten ohne Begleitpapier an.
Sie müssen vom theoretischen Wissen zum aktiven Site-Management übergehen. Fordern Sie Ihr Wartungsteam auf, die aktuellen Leistungsdaten umgehend zu prüfen. Überprüfen Sie historische Temperaturprotokolle und Vibrationstrends für alle kritischen Maschinen.
Sammeln Sie genaue Wellenabmessungstoleranzen und aktuelle Berichte zur Ölchemie. Sobald Sie diese Daten zusammengestellt haben, wenden Sie sich an einen zertifizierten Fluidfilm-Spezialisten. Fordern Sie eine umfassende technische Überprüfung an oder reichen Sie eine Angebotsanfrage für Ersatzteile für bevorstehende Ausfälle ein. Durch eine proaktive Planung entfällt die Angst vor plötzlichen Geräteausfällen.
Die Spezifikation dieser Systeme erfordert ein sorgfältiges Gleichgewicht zwischen Materialwissenschaft, strengem Schmierungsmanagement und präzisen Herstellungstechniken.
Die regelmäßige Überwachung der Integrität des Ölfilms und der Lagertemperaturen verhindert unerwartete mechanische Ausfälle.
Die Bewertung von Gussverfahren und die Überprüfung der Ergebnisse von Ultraschalltests gewährleisten dauerhafte Reparaturen.
Die Partnerschaft mit einem transparenten, leistungsstarken Anbieter verbessert die Gesamtzuverlässigkeit und gewährleistet die Betriebskontinuität.
Aktionsschritt: Kontaktieren Sie noch heute ein erfahrenes Ingenieurteam, um eine umfassende Bewertung anzufordern, ein individuelles Gussangebot zu erhalten oder chronische Maschinenausfälle zu beheben.
A: Die Begriffe beschreiben verschiedene Aspekte derselben Komponente. „Babbitt“ bezieht sich speziell auf die weiche Metalllegierungsauskleidung, die zur Reduzierung der Reibung verwendet wird. „Journal“ bezieht sich auf das zylindrische mechanische Design, bei dem sich eine Welle in einem Gehäuse dreht. Daher dient ein Babbitt-Lager als spezifischer Materialtyp eines Gleitlagers.
A: Standardmäßige sichere Betriebszonen liegen typischerweise zwischen 130 °F und 180 °F. Einrichtungen stellen normalerweise Warnalarme auf etwa 200 °F ein. Die absoluten Auslösegrenzen liegen je nach Legierung eng bei 230°F bis 250°F. Oberhalb dieser Temperaturen verliert das weiche Metall schnell an struktureller Festigkeit und beginnt zu schmelzen.
A: Unter perfekten hydrodynamischen Bedingungen und perfekt sauberem Öl kann ihre Lebensdauer praktisch unbegrenzt sein. Der Schaft berührt niemals das Metall. Die tatsächliche Lebensdauer hängt jedoch stark von Betriebsvariablen ab. Häufige Start-/Stopp-Zyklen, Ölverschmutzung und Wellenfehlausrichtung verringern ihre praktische Langlebigkeit erheblich.
A: Ja, Techniker können stark beschädigte Geräte sehr effektiv reparieren. Sie schmelzen das alte, beschädigte Metall vollständig aus. Sie reinigen und verzinnen die Stahlhülle neu und gießen dann neue geschmolzene Legierung ein. Anschließend zerlegen die Mechaniker die neue Auskleidung auf die genauen Originalspezifikationen. Dieser Prozess funktioniert viel schneller als die Beschaffung komplett neuer Teile.


