
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-08 Origine : Site
Les ingénieurs et les équipes d’approvisionnement sont constamment confrontés à une pression intense pour entretenir les machines lourdes. Vous avez besoin de principes mécaniques fiables, de limites opérationnelles claires et de critères d'approvisionnement stricts pour les roulements à film fluide. Les opérations industrielles à grande vitesse ne peuvent tout simplement pas se permettre des pannes inattendues ou des pannes prolongées.
Les temps d’arrêt imprévus des équipements à forte charge comme les turbines, les compresseurs et les gros moteurs sont extrêmement coûteux. La sélection ou la réparation du bon matériau de roulement devient absolument essentielle pour protéger les arbres de rotor coûteux. Vous devez garantir une longévité maximale de l’équipement dans ces conditions opérationnelles exigeantes.
Ce guide fournit une description technique et commerciale complète des systèmes à film fluide. Nous nous concentrerons profondément sur la mécanique opérationnelle, l’identification des pannes et l’évaluation rigoureuse des fournisseurs. Vous apprendrez exactement comment spécifier, inspecter et vous procurer correctement ces composants essentiels.
Fonction principale : un roulement Babbitt repose sur une doublure en alliage souple et une lubrification hydrodynamique pour réduire la friction et protéger les arbres de rotor critiques et coûteux contre les dommages.
Avantage stratégique : offre une intégration et une conformabilité supérieures par rapport aux roulements, ce qui les rend idéaux pour les environnements industriels à grande vitesse et à forte charge.
Réalité de la maintenance : sensible au « essuyage » et à la fatigue si la lubrification est compromise ; nécessite une surveillance rigoureuse du film d’huile.
Critères d'approvisionnement : L'évaluation de la réparation (recoulage) par rapport au remplacement nécessite d'évaluer les méthodes de coulée du fournisseur, les capacités de tests par ultrasons et la conformité de l'alliage.
Les ingénieurs s'appuient largement sur des mélanges métallurgiques spécifiques pour les machines lourdes. La composition du métal Babbitt comprend généralement des alliages à base d’étain ou de plomb. Ces alliages contiennent des cristaux microscopiques durs suspendus à l’intérieur d’une matrice métallique beaucoup plus molle. Les cristaux durs supportent la charge mécanique intense. Parallèlement, la matrice souple permet au matériau de s'adapter légèrement aux forces opérationnelles.
Son objectif principal est de servir de couche d'usure sacrificielle. Si la lubrification du système échoue, le revêtement se maculera ou fondra intentionnellement. Cette action autodestructrice protège l’arbre du rotor en acier, très coûteux, des rayures catastrophiques. Vous pouvez remplacer un Babbitt Bearing beaucoup plus facilement que de reconstruire un arbre de turbine en ruine.
Ces composants ne fonctionnent pas par contact direct métal sur métal en fonctionnement normal. Ils reposent entièrement sur un principe appelé lubrification hydrodynamique. La mécanique opérationnelle suit une séquence physique bien précise.
État de repos stationnaire : L'arbre lourd repose directement sur le revêtement inférieur avant le démarrage.
Rotation initiale : L'arbre commence à tourner et agit comme une pompe mécanique.
Aspiration du fluide : la rotation attire l'huile lubrifiante dans l'espace de dégagement microscopique.
Formation de coin : Un coin de fluide à haute pression se développe sous le tourillon en rotation.
Séparation complète : cette cale haute pression soulève physiquement la tige de la surface.
Une fois soulevé, l’arbre repose entièrement sur cette fine pellicule d’huile sous pression. Cela élimine presque complètement les frottements mécaniques. Il permet un fonctionnement continu à des vitesses extrêmes pendant des décennies.
Les réserves d’huile industrielle contiennent souvent de la saleté microscopique ou des copeaux de métal. Le revêtement métallique souple offre une propriété cruciale appelée intégrabilité. Il absorbe ces minuscules contaminants en toute sécurité à sa surface. Les particules étrangères pénètrent en toute sécurité dans la matrice souple. Ils ne dépassent pas vers l’extérieur pour rayer l’arbre en rotation.
De plus, les grosses machines subissent souvent de légers déplacements structurels ou dilatations thermiques. La doublure offre une excellente conformabilité. Il peut se déformer de manière microscopique pour s'ajuster à de légers désalignements de l'arbre. Cela évite les points de haute pression localisés. Sans cette conformabilité, les roulements rigides se briseraient sous des charges inégales.
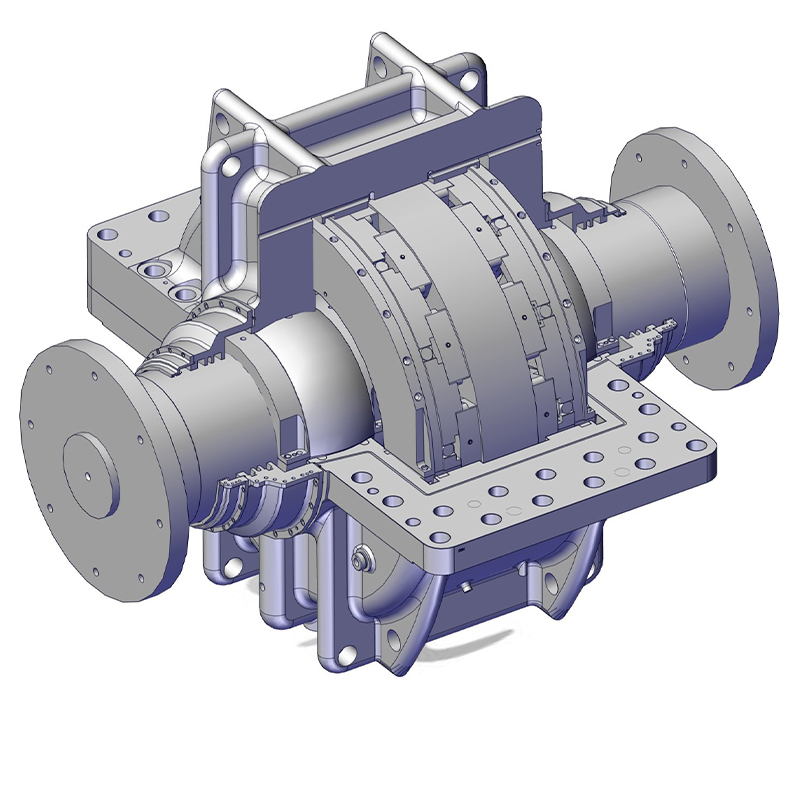
Vous devez établir des critères de réussite de base clairs avant de sélectionner votre type de roulement. Les systèmes de film fluide excellent dans les environnements présentant des vitesses de surface élevées. Ils dominent dans les scénarios de fonctionnement continu comme la production d’électricité. Ils supportent sans effort de lourdes charges radiales et axiales.
Les roulements à éléments roulants standard échouent souvent dans ces conditions extrêmes spécifiques. Les impacts constants à grande vitesse provoquent une grave fatigue du métal dans les conceptions à billes ou à rouleaux. À l’inverse, les systèmes à film fluide répartissent la charge sur une surface beaucoup plus grande. Vous devez les spécifier chaque fois que les vitesses de rotation et les poids de charge dépassent les limites de fatigue des rouleaux.
Le choix du bon mélange d’alliages est déterminant pour le succès opérationnel. Les ingénieurs choisissent généralement entre deux catégories principales. Vous devez adapter la chimie des matériaux strictement à votre environnement opérationnel.
| Propriété | Alliage à base d'étain (ASTM Grade 2) | Alliage à base de plomb |
|---|---|---|
| Base primaire | Étain (Sn) - 88 % ou plus | Plomb (Pb) - 75 % ou plus |
| Niveau de force | Intégrité structurelle supérieure | Résistance à la fatigue inférieure |
| Résistance à la corrosion | Excellent contre les huiles acides | Vulnérable à des acides spécifiques |
| Applications idéales | Turbines, compresseurs à grande vitesse | Ventilateurs à basse vitesse, wagons |
| Profil de coût | Dépense matérielle plus élevée | Très rentable |
Les mélanges à base d'étain conservent leur intégrité structurelle à des vitesses et des températures plus élevées. Les variantes à base de plomb offrent de meilleures propriétés de lubrification limite lors des démarrages à sec. Cependant, les options à base de plomb n’ont pas la résistance à la fatigue nécessaire aux rotors de turbine massifs.
Vous devez respecter des limites environnementales strictes pour éviter une défaillance prématurée. Ces matériaux possèdent des seuils de température spécifiques. Ils commencent généralement à perdre une résistance structurelle significative au-dessus de 300°F (150°C). La plupart des opérateurs industriels règlent les alarmes d'avertissement beaucoup plus bas pour garantir une sécurité absolue.
De plus, ces systèmes dépendent absolument d’un approvisionnement continu et propre en huile. Même une interruption momentanée de la pression du fluide provoquera des pics de chaleur rapides. Sans huile, la cale hydrodynamique s’effondre instantanément. La friction qui en résulte détruira la doublure métallique souple en quelques secondes.
Les fournisseurs utilisent différentes méthodes pour appliquer le métal fondu sur la coque de support. Vous devez comprendre comment ces méthodes affectent la fiabilité à long terme. Nous pouvons résumer les différences à l’aide d’un simple tableau de comparaison structurelle.
| Caractéristique | Coulée centrifuge Coulée | statique (gravité) |
|---|---|---|
| Processus | Fait tourner la coque à un régime élevé tout en versant | Verse le métal manuellement dans une coque fixe |
| Densité | Très dense, vides poussés vers l'intérieur | Sujet aux bulles d'air emprisonnées |
| Force de liaison | Liaison métallurgique exceptionnelle | Variable, dépend de l'habileté manuelle |
| Cas d'utilisation | Machinerie lourde de qualité industrielle | Réparations rapides ou restauration antique |
La coulée centrifuge reste le choix privilégié pour les applications industrielles exigeantes. L'action de rotation force le métal lourd vers l'extérieur contre la coque. Cela crée une structure très dense, exempte de vides internes. La coulée statique est souvent plus efficace pour des réparations rapides et sans contraintes.
Le matériau fondu ne collera pas naturellement à l’acier nu ou à la fonte. Une coulée réussie repose entièrement sur une étape de préparation critique appelée étamage. Les techniciens nettoient d’abord la coque de support à l’aide de flux chimiques agressifs. Ils appliquent ensuite une couche microscopiquement fine d’alliage de liaison pur.
Cette couche intermédiaire crée une liaison chimique et mécanique permanente. Le revêtement nouvellement coulé fusionne directement avec cette surface étamée. Si le processus d’étamage échoue, la doublure épaisse finira par se détacher de la coque de support. Ce détachement conduit directement à un échec opérationnel rapide.
Les gestionnaires d'équipement sont constamment confrontés à la décision de réparer ou de remplacer les unités endommagées. Vous avez besoin d’une logique de décision claire pour évaluer correctement ces options. Vous devez généralement re-couler une coque existante si le support en acier reste structurellement solide.
Faire fondre l’ancien matériau et couler à nouveau un nouvel alliage prend beaucoup moins de temps. Il évite les délais de livraison énormes nécessaires à l’usinage d’une toute nouvelle coque personnalisée. Vous évitez également des coûts d’outillage coûteux. Vous ne devez usiner une unité entièrement neuve que si la coque d'origine présente de graves déformations ou de profondes fissures structurelles.
Les opérateurs doivent identifier les modèles d'usure le plus tôt possible pour éviter des dommages catastrophiques à l'arbre. Les inspections visuelles lors des arrêts planifiés révèlent plusieurs modes de défaillance distincts.
Essuyage : cela apparaît comme du métal maculé ou fondu sur la zone de charge. Une surchauffe ou une perte soudaine de pression d'huile provoque ces dommages.
Fissuration par fatigue : Cela se manifeste par une mosaïque de minuscules fissures ou de morceaux manquants (écaillage). Une surcharge cyclique ou des vibrations sévères entraînent généralement une défaillance par fatigue.
Notation : vous verrez des rainures profondes et parallèles le long du chemin de rotation. Une grave contamination particulaire dans l’approvisionnement en huile provoque ces rayures profondes.
Corrosion : Cela ressemble à des zones sombres et piquées sur la surface métallique. La dégradation acide de l’huile lubrifiante attaque de manière agressive la matrice la plus molle.
Vous ne pouvez pas vous fier uniquement à des inspections visuelles lors d’arrêts occasionnels de machines. Les installations industrielles modernes utilisent des systèmes de surveillance continue. Insistez sur la nécessité d’intégrer des détecteurs de température à résistance (RTD) ou des thermocouples. Ils fournissent des données de température en temps réel directement depuis la zone de charge.
De plus, vous devez utiliser en permanence des outils d’analyse vibratoire. Les sondes vibrantes détectent les premiers signes d’instabilité du film fluide. Des phénomènes tels que le « tourbillon d'huile » ou le « fouet d'huile » créent des fréquences vibratoires distinctes. La détection précoce de ces instabilités permet aux opérateurs d’ajuster la viscosité ou la température de l’huile avant que des dommages physiques ne surviennent.
Vous devez vérifier strictement l’intégrité des matériaux avant d’installer toute unité neuve ou réparée. Ne présumez jamais qu’une surface nouvellement coulée ne contient aucun défaut interne. Vous devez imposer des protocoles de test spécifiques pendant la phase d'approvisionnement.
Les fournisseurs doivent utiliser des tests par ultrasons (UT). Cette méthode non destructive utilise des ondes sonores pour vérifier la qualité de l'adhérence entre le revêtement et la coque. UT identifie facilement les vides cachés ou les zones de détachement. Vous devez également demander un ressuage. Ce processus met en évidence les fissures invisibles en surface avant qu’elles ne se développent sous l’effet des contraintes opérationnelles.
La sélection du bon site de fabrication ou de réparation nécessite un contrôle strict. Vous devez regarder au-delà des simples structures de prix. Définir les capacités techniques les plus importantes pour un système fiable Installation de roulements Babbitt .
Recherchez des fournisseurs détenant des certifications ISO 9001 vérifiées. Cela garantit la répétabilité de base du processus. Ils doivent également posséder un équipement interne d’essais métallurgiques. Cela leur permet de vérifier la chimie des alliages avant chaque coulée. Enfin, de solides capacités d’ingénierie inverse sont très importantes. Les vieilles machines manquent souvent de plans originaux, ce qui oblige les fournisseurs à cartographier les dimensions via un balayage laser.
Les pannes industrielles coûtent aux installations des milliers de dollars par heure. La réalité commerciale exige des délais de réponse extrêmement rapides de la part de vos partenaires choisis. Les fournisseurs doivent proposer des services de re-babbitting rapides en cas d'urgence 24h/24 et 7j/7.
Cependant, la rapidité ne peut pas sacrifier le contrôle de la qualité. Même en cas d'urgence le week-end, le fournisseur doit fournir une documentation AQ/CQ vérifiée. Vous avez besoin de rapports de tests par ultrasons signés et de fiches d'inspection dimensionnelles à la livraison. N'acceptez pas de composants précipités sans une trace écrite qui les accompagne.
Vous devez passer des connaissances théoriques à la gestion active du site. Invitez votre équipe de maintenance à auditer immédiatement ses données de performances actuelles. Examinez les historiques de température et les tendances en matière de vibrations pour toutes les machines critiques.
Rassemblez les tolérances dimensionnelles exactes des arbres et les rapports actuels sur la chimie du pétrole. Une fois que vous avez compilé ces données, consultez un spécialiste certifié des films fluides. Demandez un examen technique complet ou soumettez une demande de prix pour les pièces de rechange en cas de panne à venir. La planification proactive élimine la panique provoquée par des pannes soudaines d’équipement.
La spécification de ces systèmes nécessite un équilibre minutieux entre la science des matériaux, une gestion stricte de la lubrification et des techniques de fabrication précises.
Une surveillance régulière de l'intégrité du film d'huile et des températures des roulements évite les pannes mécaniques inattendues.
L'évaluation des méthodes de coulée et la vérification des résultats des tests par ultrasons garantissent des réparations durables.
Le partenariat avec un fournisseur transparent et hautement compétent améliore la fiabilité globale et garantit la continuité opérationnelle.
Étape d'action : contactez dès aujourd'hui une équipe d'ingénieurs expérimentés pour demander une évaluation complète, obtenir un devis de coulage personnalisé ou dépanner toute panne chronique de machine.
R : Les termes décrivent différents aspects du même composant. « Babbitt » fait spécifiquement référence à la doublure en alliage métallique souple utilisée pour réduire la friction. « Journal » fait référence à la conception mécanique cylindrique dans laquelle un arbre tourne à l'intérieur d'une coque. Par conséquent, un roulement Babbitt constitue un type de matériau spécifique pour le roulement à billes.
R : Les zones de sécurité opérationnelles standard se situent généralement entre 130 °F et 180 °F. Les installations règlent généralement des alarmes d’avertissement autour de 200°F. Les limites de déclenchement absolues se situent étroitement entre 230°F et 250°F, selon l'alliage spécifique. Au-delà de ces températures, le métal mou perd rapidement sa résistance structurelle et commence à fondre.
R : Dans des conditions hydrodynamiques parfaites avec une huile parfaitement propre, leur durée de vie peut être pratiquement indéfinie. La tige ne touche jamais le métal. Cependant, la durée de vie réelle dépend fortement de variables opérationnelles. Les cycles de démarrage/arrêt fréquents, la contamination par l’huile et le mauvais alignement de l’arbre réduisent considérablement leur longévité pratique.
R : Oui, les techniciens peuvent réparer très efficacement les unités gravement endommagées. Ils font fondre entièrement le vieux métal endommagé. Ils nettoient et ré-étament la coque en acier, puis coulent un nouvel alliage en fusion. Les machinistes transforment ensuite le nouveau revêtement selon les spécifications originales précises. Ce processus fonctionne beaucoup plus rapidement que l'approvisionnement en pièces entièrement neuves.


