
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-06-08 الأصل: موقع
يواجه المهندسون وفرق المشتريات باستمرار ضغوطًا شديدة لصيانة الآلات الثقيلة. أنت بحاجة إلى مبادئ ميكانيكية موثوقة، وحدود تشغيلية واضحة، ومعايير مصادر صارمة لمحامل الأفلام السائلة. إن العمليات الصناعية عالية السرعة لا يمكنها ببساطة أن تتحمل حالات الفشل غير المتوقعة أو الانقطاعات الممتدة.
يعد التوقف غير المخطط له في المعدات ذات الأحمال العالية مثل التوربينات والضواغط والمحركات الكبيرة مكلفًا للغاية. يصبح اختيار مادة المحمل الصحيحة أو إصلاحها أمرًا بالغ الأهمية لحماية أعمدة الدوار باهظة الثمن. يجب عليك ضمان الحد الأقصى لطول عمر المعدات في ظل هذه الظروف التشغيلية الصعبة.
يقدم هذا الدليل تحليلاً تقنيًا وتجاريًا كاملاً لأنظمة الأفلام السائلة. سنركز بشدة على آليات التشغيل وتحديد الأعطال والتقييم الدقيق للموردين. سوف تتعلم بالضبط كيفية تحديد هذه المكونات الحيوية وفحصها ومصدرها بشكل صحيح.
الوظيفة الأساسية: يعتمد محمل Babbitt على بطانة من السبائك الناعمة والتشحيم الهيدروديناميكي لتقليل الاحتكاك وحماية أعمدة الدوار المهمة وعالية التكلفة من التلف.
الميزة الإستراتيجية: توفر قابلية دمج وتوافق فائقة مقارنة بمحامل العناصر الدوارة، مما يجعلها مثالية للبيئات الصناعية عالية السرعة وذات الأحمال الثقيلة.
واقع الصيانة: عرضة للمسح والتعب في حالة تعرض التشحيم للخطر؛ يتطلب مراقبة صارمة لفيلم الزيت.
معايير التوريد: يتطلب تقييم الإصلاح (إعادة الصب) مقابل الاستبدال تقييم طرق الصب الخاصة بالبائع، وقدرات الاختبار بالموجات فوق الصوتية، ومدى امتثال السبائك.
يعتمد المهندسون بشكل كبير على مخاليط معدنية محددة للآلات الثقيلة. عادةً ما يشتمل تكوين معدن بابيت على سبائك أساسها القصدير أو الرصاص. تحتوي هذه السبائك على بلورات مجهرية صلبة معلقة داخل مصفوفة معدنية أكثر ليونة. تدعم البلورات الصلبة الحمل الميكانيكي المكثف. وفي الوقت نفسه، تسمح المصفوفة الناعمة للمادة بالتكيف قليلاً مع القوى التشغيلية.
الغرض الأساسي منه هو بمثابة طبقة تآكل قربانية. إذا فشل نظام التشحيم، فسوف تتشوه البطانة أو تذوب عمدًا. يعمل هذا الإجراء المدمر ذاتيًا على حماية عمود الدوار الفولاذي الباهظ الثمن من التهديف الكارثي. يمكنك استبدال أ إن تحمل بابيت أسهل بكثير من إعادة بناء عمود التوربين المدمر.
لا تعمل هذه المكونات من خلال الاتصال المباشر من المعدن إلى المعدن أثناء التشغيل العادي. إنهم يعتمدون كليًا على مبدأ يسمى التشحيم الهيدروديناميكي. تتبع آليات التشغيل تسلسلًا ماديًا محددًا للغاية.
حالة الراحة الثابتة: يستقر العمود الثقيل مباشرة على البطانة السفلية قبل بدء التشغيل.
الدوران الأولي: يبدأ العمود في الدوران ويعمل كمضخة ميكانيكية.
سحب السوائل: يقوم الدوران بسحب زيت التشحيم إلى مساحة الخلوص المجهري.
تشكيل الإسفين: يتطور إسفين مائع عالي الضغط أسفل مجلة الغزل.
الفصل الكامل: يقوم هذا الإسفين عالي الضغط برفع العمود فعليًا عن السطح.
بمجرد رفعه، يركب العمود بالكامل على هذه الطبقة الرقيقة من الزيت المضغوط. هذا يلغي الاحتكاك الميكانيكي بشكل شبه كامل. إنها تسمح بالتشغيل المستمر بسرعات قصوى لعقود من الزمن.
غالبًا ما تحمل إمدادات النفط الصناعية أوساخًا مجهرية أو نشارة معدنية. توفر البطانة المعدنية الناعمة خاصية حاسمة تعرف باسم قابلية التضمين. فهو يمتص هذه الملوثات الصغيرة بأمان على سطحه. تغوص الجزيئات الأجنبية في المصفوفة الناعمة بأمان. لا تبرز للخارج لتخدش عمود الدوران.
بالإضافة إلى ذلك، غالبًا ما تواجه الآلات الكبيرة تحولًا هيكليًا طفيفًا أو تمددًا حراريًا. توفر البطانة توافقًا ممتازًا. يمكن أن يتشوه مجهريًا لضبط اختلالات العمود الطفيفة. وهذا يمنع ظهور بقع الضغط العالي الموضعية. بدون هذه التوافقية، سوف تتكسر المحامل الصلبة تحت الأحمال غير المتساوية.
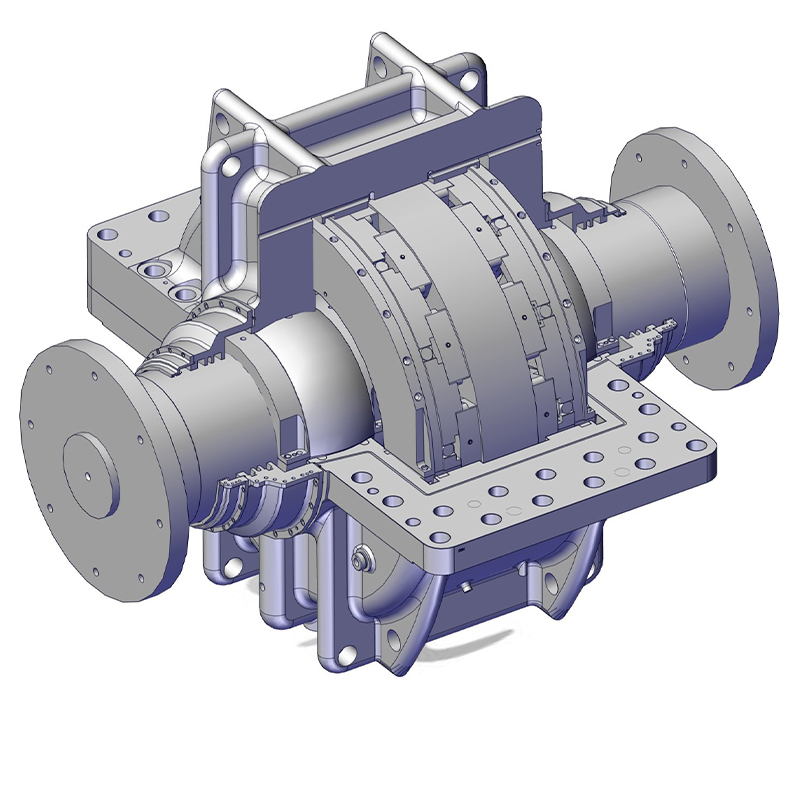
يجب عليك وضع معايير نجاح أساسية واضحة قبل اختيار نوع المحمل الخاص بك. تتفوق أنظمة أفلام السوائل في البيئات التي تتميز بسرعات سطحية عالية. إنها تهيمن على سيناريوهات التشغيل المستمر مثل توليد الطاقة. إنهم يتعاملون مع الأحمال الشعاعية والمحورية الثقيلة دون عناء.
غالبًا ما تفشل محامل العناصر المتداول القياسية في ظل هذه الحدود القصوى المحددة. تسبب التأثيرات المستمرة عالية السرعة إجهادًا معدنيًا شديدًا في تصميمات الكرة أو الأسطوانة. وعلى العكس من ذلك، تقوم أنظمة الأفلام السائلة بتوزيع الحمل على مساحة سطحية أكبر بكثير. يجب عليك تحديدها عندما تتجاوز سرعات الدوران وأوزان التحميل حدود كلال الأسطوانة.
إن اختيار خليط السبائك الصحيح يحدد النجاح التشغيلي. يختار المهندسون عمومًا بين فئتين أساسيتين. يجب عليك مطابقة كيمياء المواد بشكل صارم مع البيئة التشغيلية الخاصة بك.
| خاصية | السبائك القائمة على القصدير (ASTM Grade 2) | السبائك القائمة على الرصاص |
|---|---|---|
| القاعدة الأولية | القصدير (Sn) - 88% أو أكثر | الرصاص (Pb) - 75% أو أكثر |
| مستوى القوة | سلامة هيكلية أعلى | انخفاض قوة التعب |
| مقاومة التآكل | ممتاز ضد الزيوت الحمضية | عرضة لأحماض معينة |
| التطبيقات المثالية | توربينات، ضواغط عالية السرعة | مراوح منخفضة السرعة وعربات السكك الحديدية |
| ملف تعريف التكلفة | ارتفاع النفقات المادية | فعالة من حيث التكلفة للغاية |
تحافظ المخاليط القائمة على القصدير على سلامتها الهيكلية عند السرعات ودرجات الحرارة الأعلى. توفر المتغيرات القائمة على الرصاص خصائص تشحيم حدودية أفضل أثناء بدء التشغيل الجاف. ومع ذلك، تفتقر الخيارات المعتمدة على الرصاص إلى قوة الكلال اللازمة للدوارات التوربينية الضخمة.
يجب عليك احترام الحدود البيئية الصارمة لمنع الفشل المبكر. تمتلك هذه المواد عتبات حرارة محددة. تبدأ عادةً بفقدان قوة هيكلية كبيرة عند درجة حرارة تزيد عن 300 درجة فهرنهايت (150 درجة مئوية). يقوم معظم المشغلين الصناعيين بضبط أجهزة الإنذار التحذيرية على مستوى أقل بكثير لضمان السلامة المطلقة.
علاوة على ذلك، تعتمد هذه الأنظمة بشكل مطلق على إمدادات النفط المستمرة والنظيفة. حتى الانقطاع اللحظي في ضغط السائل سوف يسبب ارتفاعًا سريعًا في الحرارة. وبدون النفط، ينهار الإسفين الهيدروديناميكي على الفور. سيؤدي الاحتكاك الناتج إلى تدمير البطانة المعدنية الناعمة في غضون ثوانٍ.
يستخدم البائعون طرقًا مختلفة لتطبيق المعدن المنصهر على الغلاف الخلفي. يجب أن تفهم كيف تؤثر هذه الأساليب على الموثوقية على المدى الطويل. يمكننا تلخيص الاختلافات باستخدام مخطط مقارنة هيكلي بسيط.
| يتميز بالصب | بالطرد المركزي | (الجاذبية). |
|---|---|---|
| عملية | يدور الغلاف عند دورة عالية في الدقيقة أثناء الصب | يصب المعدن يدويًا في غلاف ثابت |
| كثافة | كثيفة للغاية، والفراغات تدفع إلى الداخل | عرضة لفقاعات الهواء المحاصرة |
| قوة السندات | الترابط المعدني استثنائي | متغير، ويعتمد على المهارة اليدوية |
| حالة الاستخدام | الآلات الثقيلة الصناعية | إصلاحات سريعة أو ترميم العتيقة |
يظل الصب بالطرد المركزي هو الخيار المفضل للتطبيقات الصناعية الصعبة. تعمل عملية الدوران على دفع المعدن الثقيل إلى الخارج ضد القشرة. وهذا يخلق بنية عالية الكثافة خالية من الفراغات الداخلية. غالبًا ما يكون الصب الثابت أفضل للإصلاحات السريعة ومنخفضة الضغط.
لن تلتصق المواد المنصهرة بالفولاذ العاري أو الحديد الزهر بشكل طبيعي. يعتمد الصب الناجح كليًا على خطوة تحضيرية حاسمة تسمى التعليب. يقوم الفنيون أولاً بتنظيف الغلاف الخلفي باستخدام التدفقات الكيميائية القوية. ثم يقومون بتطبيق طبقة رقيقة مجهرية من سبيكة الترابط النقية.
تخلق هذه الطبقة المتوسطة رابطة كيميائية وميكانيكية دائمة. تندمج البطانة المصبوبة حديثًا مباشرة على هذا السطح المعلب. إذا فشلت عملية التعليب، فسوف تنفصل البطانة السميكة في النهاية عن الغلاف الخلفي. يؤدي هذا الانفصال مباشرة إلى فشل تشغيلي سريع.
يواجه مديرو المعدات باستمرار قرارًا بإصلاح الوحدات التالفة أو استبدالها. أنت بحاجة إلى منطق قرار واضح لتقييم هذه الخيارات بشكل صحيح. يجب عليك بشكل عام إعادة صب القشرة الموجودة إذا ظل الدعامة الفولاذية سليمة من الناحية الهيكلية.
يستغرق صهر المواد القديمة وإعادة صب السبائك الجديدة وقتًا أقل بكثير. إنه يتجاوز المهل الزمنية الهائلة المطلوبة لتصنيع غلاف مخصص جديد تمامًا. يمكنك أيضًا تجنب تكاليف الأدوات الباهظة الثمن. يجب ألا تقوم بتصنيع وحدة جديدة تمامًا إلا إذا كان الغلاف الأصلي يظهر عليه تزييف شديد أو شقوق هيكلية عميقة.
يجب على المشغلين تحديد أنماط التآكل مبكرًا لمنع تلف العمود الكارثي. تكشف عمليات الفحص البصري أثناء انقطاع التيار الكهربائي المخطط له عن العديد من أوضاع الفشل المميزة.
المسح: يظهر على شكل معدن ملطخ أو منصهر عبر منطقة التحميل. ارتفاع درجة الحرارة أو الفقدان المفاجئ لضغط الزيت يسبب هذا الضرر.
تكسير التعب: يظهر هذا على شكل فسيفساء من الشقوق الصغيرة أو القطع المفقودة (التشظي). عادة ما يؤدي التحميل الزائد الدوري أو الاهتزاز الشديد إلى فشل التعب.
التسجيل: سترى أخاديد عميقة ومتوازية تمتد على طول مسار الدوران. يتسبب التلوث الجسيمي الشديد في إمدادات الزيت في حدوث هذه الخدوش العميقة.
التآكل: يبدو وكأنه مناطق داكنة محفورة على سطح المعدن. يهاجم التحلل الحمضي لزيت التشحيم بقوة المصفوفة الأكثر ليونة.
لا يمكنك الاعتماد فقط على عمليات الفحص البصري أثناء إيقاف تشغيل الجهاز من حين لآخر. تستخدم المنشآت الصناعية الحديثة أنظمة المراقبة المستمرة. التأكيد على ضرورة دمج أجهزة كشف درجة الحرارة المقاومة (RTDs) أو المزدوجات الحرارية. أنها توفر بيانات درجة الحرارة في الوقت الحقيقي مباشرة من منطقة التحميل.
علاوة على ذلك، يجب عليك استخدام أدوات تحليل الاهتزاز بشكل مستمر. تكتشف مجسات الاهتزاز العلامات المبكرة لعدم استقرار الغشاء المائع. ظواهر مثل 'دوامة الزيت' أو 'سوط الزيت' تخلق ترددات اهتزازية مميزة. يتيح اكتشاف حالات عدم الاستقرار هذه مبكرًا للمشغلين ضبط لزوجة الزيت أو درجة حرارته قبل حدوث أي ضرر مادي.
يجب عليك التحقق من سلامة المواد بدقة قبل تركيب أي وحدة جديدة أو تم إصلاحها. لا تفترض أبدًا أن السطح المصبوب حديثًا لا يحتوي على أي عيوب داخلية. يجب عليك فرض بروتوكولات اختبار محددة أثناء مرحلة الشراء.
يجب على الموردين استخدام اختبار الموجات فوق الصوتية (UT). تستخدم هذه الطريقة غير المدمرة موجات صوتية للتحقق من جودة الرابطة بين البطانة والقشرة. يحدد UT بسهولة الفراغات المخفية أو مناطق الانفصال. يجب عليك أيضًا أن تطلب اختبار اختراق الصبغة. تسلط هذه العملية الضوء على الشقوق السطحية غير المرئية قبل أن تنمو تحت ضغط التشغيل.
يتطلب اختيار منشأة التصنيع أو الإصلاح المناسبة فحصًا صارمًا. يجب أن تنظر إلى ما هو أبعد من هياكل التسعير البسيطة. تحديد القدرات التقنية الأكثر أهمية للحصول على موثوقية منشأة تحمل بابيت .
ابحث عن البائعين الحاصلين على شهادات ISO 9001 المعتمدة. وهذا يضمن تكرار العملية الأساسية. وينبغي أن يمتلكوا أيضًا معدات اختبار المعادن الداخلية. وهذا يسمح لهم بالتحقق من كيمياء السبائك قبل كل عملية صب. وأخيرا، فإن قدرات الهندسة العكسية القوية لها أهمية كبيرة. غالبًا ما تفتقر الآلات القديمة إلى المخططات الأصلية، مما يتطلب من البائعين رسم خريطة للأبعاد عبر المسح بالليزر.
الانقطاعات الصناعية تكلف المنشآت آلاف الدولارات في الساعة. يتطلب الواقع التجاري أوقات استجابة سريعة للغاية من الشركاء الذين اخترتهم. يجب على الموردين تقديم خدمات إعادة Babbitting سريعة على أساس الطوارئ على مدار الساعة طوال أيام الأسبوع.
ومع ذلك، لا يمكن للسرعة التضحية بمراقبة الجودة. حتى أثناء الذروة الطارئة في عطلة نهاية الأسبوع، يجب على المورد تقديم وثائق ضمان الجودة/مراقبة الجودة التي تم التحقق منها. أنت بحاجة إلى تقارير اختبار بالموجات فوق الصوتية وأوراق فحص الأبعاد عند التسليم. لا تقبل المكونات المستعجلة دون وجود أثر ورقي مصاحب لها.
أنت بحاجة إلى الانتقال من المعرفة النظرية إلى الإدارة النشطة للموقع. اطلب من فريق الصيانة الخاص بك مراجعة بيانات الأداء الحالية الخاصة بهم على الفور. قم بمراجعة سجلات درجات الحرارة التاريخية واتجاهات الاهتزاز لجميع الآلات المهمة.
جمع التفاوتات الدقيقة لأبعاد العمود وتقارير كيمياء الزيت الحالية. بمجرد تجميع هذه البيانات، استشر متخصصًا معتمدًا في الأفلام السائلة. اطلب مراجعة هندسية شاملة أو أرسل طلب عرض أسعار لقطع الغيار القادمة عند انقطاع الخدمة. التخطيط الاستباقي يزيل الذعر الناتج عن الأعطال المفاجئة للمعدات.
ويتطلب تحديد هذه الأنظمة توازنًا دقيقًا بين علوم المواد، وإدارة التشحيم الصارمة، وتقنيات التصنيع الدقيقة.
إن المراقبة المنتظمة لسلامة طبقة الزيت ودرجات حرارة التحمل تمنع حدوث أعطال ميكانيكية غير متوقعة.
إن تقييم طرق الصب والتحقق من نتائج اختبار الموجات فوق الصوتية يضمن إصلاحات طويلة الأمد.
تعمل الشراكة مع بائع يتسم بالشفافية والقدرة العالية على تحسين الموثوقية الشاملة وضمان استمرارية التشغيل.
خطوة الإجراء: اتصل اليوم بفريق هندسي ذي خبرة لطلب تقييم شامل، أو الحصول على عرض أسعار مخصص للصب، أو استكشاف أخطاء أي أعطال مزمنة في الآلات وإصلاحها.
ج: تصف المصطلحات جوانب مختلفة لنفس المكون. تشير كلمة 'Babbitt' على وجه التحديد إلى بطانة السبائك المعدنية الناعمة المستخدمة لتقليل الاحتكاك. تشير 'Journal' إلى التصميم الميكانيكي الأسطواني حيث يدور العمود داخل الغلاف. ولذلك، فإن محمل Babbitt بمثابة نوع مادة محدد من محمل المجلة.
ج: تتراوح درجات الحرارة التشغيلية الآمنة القياسية عادةً بين 130 درجة فهرنهايت و180 درجة فهرنهايت. عادةً ما تقوم المرافق بضبط أجهزة الإنذار التحذيرية عند درجة حرارة حوالي 200 درجة فهرنهايت. حدود الرحلة المطلقة تتراوح بين 230 درجة فهرنهايت إلى 250 درجة فهرنهايت، اعتمادًا على السبيكة المحددة. وبعد تجاوز درجات الحرارة هذه، يفقد المعدن الناعم قوته الهيكلية بسرعة ويبدأ في الذوبان.
ج: في ظل الظروف الهيدروديناميكية المثالية مع زيت نظيف تمامًا، يمكن أن يكون عمرها الافتراضي غير محدد تقريبًا. العمود لا يلمس المعدن أبدًا. ومع ذلك، يعتمد العمر الافتراضي بشكل كبير على المتغيرات التشغيلية. إن دورات التشغيل/الإيقاف المتكررة، والتلوث بالزيت، وعدم محاذاة العمود بشكل غير صحيح تقلل بشكل كبير من طول عمرها العملي.
ج: نعم، يستطيع الفنيون إصلاح الوحدات المتضررة بشدة بفعالية كبيرة. يقومون بإذابة المعدن القديم التالف بالكامل. يقومون بتنظيف وإعادة القصدير للقشرة الفولاذية، ثم يسكبون سبيكة منصهرة جديدة. ثم يقوم الميكانيكيون بتحويل البطانة الجديدة إلى مواصفات أصلية دقيقة. تعمل هذه العملية بشكل أسرع بكثير من الحصول على أجزاء جديدة تمامًا.


