
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-06-08 Origen: Sitio
Los ingenieros y los equipos de adquisiciones enfrentan constantemente una intensa presión para mantener la maquinaria pesada. Necesita principios mecánicos confiables, límites operativos claros y criterios de abastecimiento estrictos para los rodamientos de película fluida. Las operaciones industriales de alta velocidad simplemente no pueden permitirse fallas inesperadas o interrupciones prolongadas.
El tiempo de inactividad no planificado en equipos de alta carga como turbinas, compresores y motores grandes es increíblemente costoso. Seleccionar o reparar el material de rodamiento adecuado se vuelve absolutamente crítico para proteger los costosos ejes del rotor. Debe garantizar la máxima longevidad del equipo en estas exigentes condiciones operativas.
Esta guía proporciona un desglose técnico y comercial completo de los sistemas de película fluida. Nos centraremos profundamente en la mecánica operativa, la identificación de fallas y la evaluación rigurosa de proveedores. Aprenderá exactamente cómo especificar, inspeccionar y obtener estos componentes vitales correctamente.
Función principal: Un rodamiento Babbitt se basa en un revestimiento de aleación blanda y lubricación hidrodinámica para reducir la fricción y proteger contra daños los ejes del rotor críticos y de alto costo.
Ventaja estratégica: Ofrece una capacidad de incorporación y adaptabilidad superiores en comparación con los rodamientos, lo que los hace ideales para entornos industriales de alta velocidad y cargas pesadas.
Realidad del mantenimiento: Susceptible a 'frotamiento' y fatiga si la lubricación se ve comprometida; requiere un control riguroso de la película de aceite.
Criterios de abastecimiento: evaluar la reparación (volver a verter) versus el reemplazo requiere evaluar los métodos de fundición, las capacidades de prueba ultrasónica y el cumplimiento de la aleación del proveedor.
Los ingenieros dependen en gran medida de mezclas metalúrgicas específicas para maquinaria pesada. La composición del metal Babbitt suele incluir aleaciones a base de estaño o plomo. Estas aleaciones contienen cristales microscópicos duros suspendidos dentro de una matriz metálica mucho más blanda. Los cristales duros soportan la intensa carga mecánica. Mientras tanto, la matriz blanda permite que el material se adapte ligeramente a las fuerzas operativas.
Su propósito principal es servir como capa de desgaste de sacrificio. Si falla la lubricación del sistema, el revestimiento se manchará o derretirá intencionalmente. Esta acción autodestructiva protege el costoso eje del rotor de acero de daños catastróficos. Puedes reemplazar un Babbitt Bearing es mucho más fácil que reconstruir el eje de una turbina arruinada.
Estos componentes no funcionan mediante contacto directo de metal con metal durante el funcionamiento normal. Se basan completamente en un principio llamado lubricación hidrodinámica. La mecánica operativa sigue una secuencia física muy específica.
Estado de reposo estacionario: el eje pesado descansa directamente sobre el revestimiento inferior antes del arranque.
Rotación inicial: el eje comienza a girar y actúa como una bomba mecánica.
Extracción de fluido: la rotación atrae el aceite lubricante hacia el espacio microscópico.
Formación de cuña: se desarrolla una cuña de fluido a alta presión debajo del muñón giratorio.
Separación completa: esta cuña de alta presión levanta físicamente el eje de la superficie.
Una vez levantado, el eje se desplaza completamente sobre esta fina película de aceite presurizado. Esto elimina casi por completo la fricción mecánica. Permite un funcionamiento continuo a velocidades extremas durante décadas.
Los suministros de petróleo industrial contienen frecuentemente suciedad microscópica o virutas de metal. El revestimiento de metal blando proporciona una propiedad crucial conocida como integrabilidad. Absorbe estos pequeños contaminantes de forma segura en su superficie. Las partículas extrañas se hunden de forma segura en la matriz blanda. No sobresalen hacia afuera para rayar el eje giratorio.
Además, la maquinaria grande a menudo experimenta ligeros cambios estructurales o expansión térmica. El forro ofrece una excelente adaptabilidad. Puede deformarse microscópicamente para ajustarse a ligeras desalineaciones del eje. Esto evita puntos de alta presión localizados. Sin esta adaptabilidad, los rodamientos rígidos se fracturarían bajo cargas desiguales.
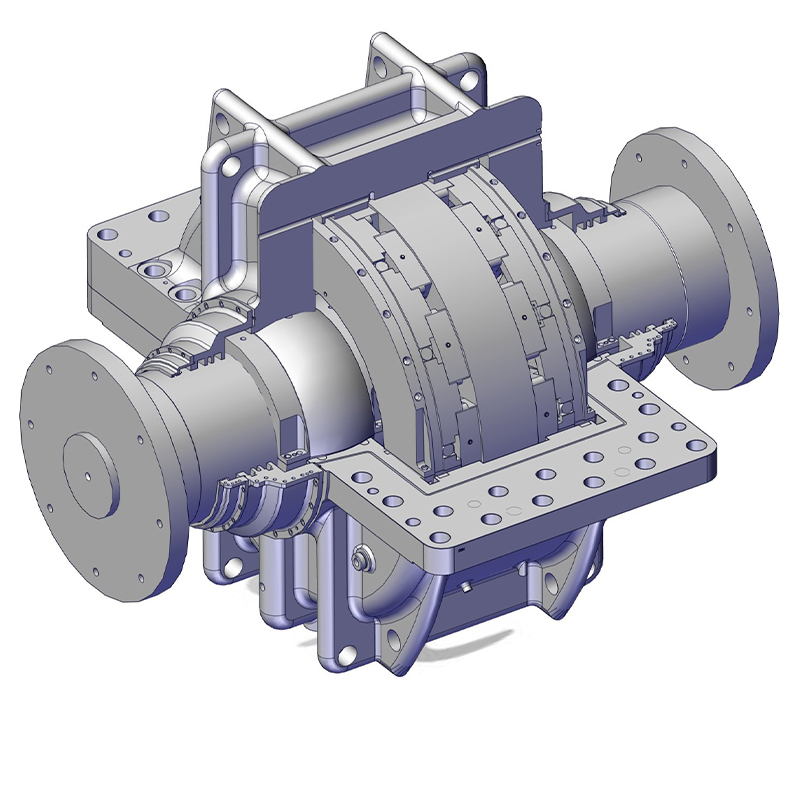
Debe establecer criterios de referencia claros para el éxito antes de seleccionar el tipo de rodamiento. Los sistemas de película fluida destacan en entornos con altas velocidades superficiales. Dominan en escenarios de operación continua como la generación de energía. Manejan cargas radiales y axiales pesadas sin esfuerzo.
Los rodamientos estándar suelen fallar en estos extremos específicos. Los impactos constantes a alta velocidad provocan una fatiga severa del metal en diseños de bolas o rodillos. Por el contrario, los sistemas de película fluida distribuyen la carga sobre una superficie mucho mayor. Debe especificarlos siempre que las velocidades de rotación y los pesos de la carga excedan los límites de fatiga de los rodillos.
La elección de la mezcla de aleaciones correcta determina el éxito operativo. Los ingenieros generalmente deciden entre dos categorías principales. Debe hacer coincidir estrictamente la química del material con su entorno operativo.
| Propiedad | Aleación a base de estaño (ASTM Grado 2) | Aleación a base de plomo |
|---|---|---|
| Base Primaria | Estaño (Sn): 88% o más | Plomo (Pb): 75% o más |
| Nivel de fuerza | Mayor integridad estructural | Menor resistencia a la fatiga |
| Resistencia a la corrosión | Excelente contra aceites ácidos. | Vulnerable a ácidos específicos. |
| Aplicaciones ideales | Turbinas, compresores de alta velocidad. | Ventiladores de baja velocidad, vagones |
| Perfil de costos | Mayor gasto en material | Altamente rentable |
Las mezclas a base de estaño mantienen su integridad estructural a velocidades y temperaturas más altas. Las variantes basadas en plomo ofrecen mejores propiedades de lubricación límite durante los arranques en seco. Sin embargo, las opciones basadas en plomo carecen de la resistencia a la fatiga necesaria para los enormes rotores de turbinas.
Debe respetar estrictos límites ambientales para evitar fallas prematuras. Estos materiales poseen umbrales de temperatura específicos. Por lo general, comienzan a perder una resistencia estructural significativa por encima de los 150 °C (300 °F). La mayoría de los operadores industriales ajustan las alarmas de advertencia a niveles mucho más bajos para garantizar una seguridad absoluta.
Además, estos sistemas dependen absolutamente de un suministro de aceite limpio y continuo. Incluso una interrupción momentánea en la presión del fluido provocará rápidos picos de calor. Sin petróleo, la cuña hidrodinámica colapsa instantáneamente. La fricción resultante destruirá el revestimiento de metal blando en cuestión de segundos.
Los proveedores utilizan diferentes métodos para aplicar el metal fundido a la carcasa de respaldo. Debe comprender cómo estos métodos afectan la confiabilidad a largo plazo. Podemos resumir las diferencias utilizando un sencillo cuadro comparativo estructural.
| Característica Fundición | centrífuga Vertido | estático (gravedad) |
|---|---|---|
| Proceso | Gira la cáscara a altas RPM mientras se vierte | Vierte metal manualmente en un armazón estacionario. |
| Densidad | Muy densos, vacíos empujados hacia adentro. | Propenso a tener burbujas de aire atrapadas |
| Fuerza de unión | Unión metalúrgica excepcional | Variable, depende de la habilidad manual. |
| Caso de uso | Maquinaria pesada de grado industrial | Reparaciones rápidas o restauración antigua. |
La fundición centrífuga sigue siendo la opción preferida para aplicaciones industriales exigentes. La acción giratoria fuerza al metal pesado hacia afuera contra el caparazón. Esto crea una estructura muy densa y libre de huecos internos. El vertido estático suele ser mejor para reparaciones rápidas y sin estrés.
El material fundido no se adherirá naturalmente al acero desnudo o al hierro fundido. Un vertido exitoso depende completamente de un paso de preparación crítico llamado estañado. Los técnicos primero limpian la carcasa de respaldo utilizando fundentes químicos agresivos. Luego aplican una capa microscópicamente delgada de aleación adhesiva pura.
Esta capa intermedia crea una unión química y mecánica permanente. El revestimiento recién vertido se funde directamente con esta superficie estañada. Si el proceso de estañado falla, el revestimiento grueso eventualmente se desprenderá de la capa de respaldo. Este desapego conduce directamente a un rápido fracaso operativo.
Los administradores de equipos enfrentan constantemente la decisión de reparar o reemplazar las unidades dañadas. Necesita una lógica de decisión clara para evaluar estas opciones adecuadamente. Por lo general, debe volver a verter una carcasa existente si el respaldo de acero permanece estructuralmente sólido.
Fundir el material antiguo y volver a verter la nueva aleación lleva mucho menos tiempo. Evita los enormes plazos de entrega necesarios para mecanizar una carcasa personalizada nueva. También evitará costosos costes de herramientas. Sólo debe mecanizar una unidad completamente nueva si la carcasa original muestra deformaciones graves o grietas estructurales profundas.
Los operadores deben identificar temprano los patrones de desgaste para evitar daños catastróficos al eje. Las inspecciones visuales durante las interrupciones planificadas revelan varios modos de falla distintos.
Limpiar: Esto aparece como metal manchado o derretido en la zona de carga. El sobrecalentamiento o la pérdida repentina de presión del aceite provocan este daño.
Agrietamiento por fatiga: esto se manifiesta como un mosaico de pequeñas grietas o trozos faltantes (descantillado). La sobrecarga cíclica o la vibración intensa suelen provocar fallos por fatiga.
Puntuación: Verá surcos profundos y paralelos a lo largo de la trayectoria de rotación. La contaminación grave por partículas en el suministro de aceite provoca estos arañazos profundos.
Corrosión: Esto parece áreas oscuras y picadas en la superficie del metal. La degradación ácida del aceite lubricante ataca agresivamente la matriz más blanda.
No puede confiar únicamente en inspecciones visuales durante paradas ocasionales de la máquina. Las instalaciones industriales modernas utilizan sistemas de monitoreo continuo. Enfatice la necesidad de integrar detectores de temperatura de resistencia (RTD) o termopares. Proporcionan datos de temperatura en tiempo real directamente desde la zona de carga.
Además, debe utilizar herramientas de análisis de vibraciones continuamente. Las sondas de vibración detectan los primeros signos de inestabilidad de la película de fluido. Fenómenos como el 'remolino de aceite' o el 'látigo de aceite' crean frecuencias vibratorias distintas. Detectar estas inestabilidades a tiempo permite a los operadores ajustar la viscosidad o la temperatura del aceite antes de que ocurran daños físicos.
Debe verificar estrictamente la integridad del material antes de instalar cualquier unidad nueva o reparada. Nunca asuma que una superficie recién vertida no contiene defectos internos. Debe exigir protocolos de prueba específicos durante la fase de adquisición.
Los proveedores deben utilizar pruebas ultrasónicas (UT). Este método no destructivo utiliza ondas sonoras para comprobar la calidad de la unión entre el revestimiento y la carcasa. UT identifica fácilmente vacíos ocultos o áreas de desprendimiento. También debe solicitar una prueba de tinte penetrante. Este proceso resalta las grietas superficiales invisibles antes de que crezcan bajo estrés operativo.
Seleccionar la instalación de fabricación o reparación adecuada requiere una investigación estricta. Debe mirar más allá de las simples estructuras de precios. Definir qué capacidades técnicas son más importantes para una empresa confiable. Instalación de Babbitt Bearing .
Busque proveedores que posean certificaciones ISO 9001 verificadas. Esto garantiza la repetibilidad del proceso de referencia. También deberían poseer equipos de prueba metalúrgicos internos. Esto les permite verificar la química de la aleación antes de cada vertido. Por último, las sólidas capacidades de ingeniería inversa son muy importantes. La maquinaria antigua a menudo carece de planos originales, lo que obliga a los proveedores a mapear las dimensiones mediante escaneo láser.
Los apagones industriales cuestan a las instalaciones miles de dólares por hora. La realidad comercial exige tiempos de respuesta extremadamente rápidos por parte de los socios elegidos. Los proveedores deben ofrecer servicios rápidos de re-Babbitting en caso de emergencia las 24 horas del día, los 7 días de la semana.
Sin embargo, la velocidad no puede sacrificar el control de calidad. Incluso durante una emergencia de fin de semana, el proveedor debe proporcionar documentación de control de calidad y control de calidad verificada. Necesitará informes de pruebas ultrasónicas firmados y hojas de inspección dimensional en el momento de la entrega. No acepte componentes apresurados sin un registro documental adjunto.
Necesita pasar de los conocimientos teóricos a la gestión activa del sitio. Solicite a su equipo de mantenimiento que audite sus datos de rendimiento actuales de inmediato. Revise los registros históricos de temperatura y las tendencias de vibración de toda la maquinaria crítica.
Reúna tolerancias dimensionales exactas del eje e informes actuales sobre la química del aceite. Una vez que recopile estos datos, consulte con un especialista certificado en película fluida. Solicite una revisión de ingeniería integral o envíe una solicitud de cotización para repuestos para próximas interrupciones. La planificación proactiva elimina el pánico por averías repentinas de los equipos.
La especificación de estos sistemas requiere un cuidadoso equilibrio entre la ciencia de los materiales, una gestión estricta de la lubricación y técnicas de fabricación precisas.
El control regular de la integridad de la película de aceite y de las temperaturas de los cojinetes evita averías mecánicas inesperadas.
La evaluación de los métodos de fundición y la verificación de los resultados de las pruebas ultrasónicas garantizan reparaciones duraderas.
Asociarse con un proveedor transparente y altamente capacitado mejora la confiabilidad general y salvaguarda la continuidad operativa.
Paso de acción: comuníquese hoy con un equipo de ingeniería experimentado para solicitar una evaluación integral, obtener una cotización de vertido personalizada o solucionar cualquier falla crónica de la maquinaria.
R: Los términos describen diferentes aspectos del mismo componente. 'Babbitt' se refiere específicamente al revestimiento de aleación de metal blando que se utiliza para reducir la fricción. 'Diario' se refiere al diseño mecánico cilíndrico donde un eje gira dentro de una carcasa. Por lo tanto, un cojinete Babbitt sirve como un tipo de material específico de cojinete liso.
R: Las zonas operativas seguras estándar suelen oscilar entre 130 °F y 180 °F. Las instalaciones suelen configurar alarmas de advertencia alrededor de 200°F. Los límites absolutos de disparo se sitúan entre 230°F y 250°F, dependiendo de la aleación específica. Más allá de estas temperaturas, el metal blando pierde rápidamente resistencia estructural y comienza a fundirse.
R: En condiciones hidrodinámicas perfectas y con aceite perfectamente limpio, su vida útil puede ser prácticamente indefinida. El eje nunca toca el metal. Sin embargo, la esperanza de vida en el mundo real depende en gran medida de variables operativas. Los ciclos frecuentes de arranque/parada, la contaminación del aceite y la desalineación del eje reducen significativamente su longevidad práctica.
R: Sí, los técnicos pueden reparar unidades gravemente dañadas de forma muy eficaz. Derriten por completo el metal viejo y dañado. Limpian y vuelven a estañar la carcasa de acero y luego vierten una nueva aleación fundida. Luego, los maquinistas ajustan el nuevo revestimiento a las especificaciones originales precisas. Este proceso funciona mucho más rápido que adquirir piezas completamente nuevas.


