エンジニアと調達チームは、大型機械をメンテナンスするという強いプレッシャーに常にさらされています。流体膜ベアリングには、信頼できる機械原理、明確な動作制限、および厳格な調達基準が必要です。高速の産業運用では、予期せぬ障害や長時間にわたる停止は絶対に許容できません。
タービン、コンプレッサー、大型モーターなどの高負荷機器の計画外のダウンタイムは、信じられないほどのコストがかかります。高価なローター シャフトを保護するには、適切なベアリング素材の選択または修理が極めて重要になります。このような厳しい運用条件下では、機器の寿命を最大限に延ばす必要があります。
このガイドでは、流体膜システムの技術的および商業的詳細を完全に説明します。私たちは、運用の仕組み、障害の特定、サプライヤーの厳格な評価に重点を置きます。これらの重要なコンポーネントを適切に指定、検査、調達する方法を正確に学びます。
中心機能: Babbitt ベアリングは、摩擦を軽減し、重要な高コストのローター シャフトを損傷から保護するために、軟質合金のライニングと流体潤滑に依存しています。
戦略的利点: 転動体軸受と比較して優れた組み込み性と適合性を提供し、高速で重負荷の産業環境に最適です。
メンテナンスの現実: 潤滑が損なわれると、「拭き取り」や疲労が発生しやすくなります。厳密な油膜監視が必要です。
調達基準: 修理 (再注入) と交換を評価するには、ベンダーの鋳造方法、超音波試験能力、および合金の適合性を評価する必要があります。
エンジニアは、重機用の特定の冶金混合物に大きく依存しています。バビット金属の組成は、通常、錫ベースまたは鉛ベースの合金を特徴とします。これらの合金には、はるかに柔らかい金属マトリックスの中に浮遊した硬い微視的な結晶が含まれています。硬い結晶が激しい機械的負荷を支えます。一方、柔らかいマトリックスにより、材料は操作上の力にわずかに適応します。
その主な目的は、犠牲摩耗層として機能します。システムの潤滑が失敗すると、ライニングが意図的に汚れたり溶けたりします。この自己破壊的な動作により、非常に高価なスチール製ローター シャフトが壊滅的な傷つきから保護されます。置き換えることができます バビットベアリングは 、破損したタービンシャフトを再構築するよりもはるかに簡単です。
これらのコンポーネントは、通常の動作中に金属同士が直接接触しても機能しません。これらは流体潤滑と呼ばれる原理に完全に依存しています。操作の仕組みは非常に特殊な物理的シーケンスに従います。
静止静止状態: 始動前に重いシャフトがボトムライニングに直接載っています。
初期回転: シャフトが回転し始め、機械ポンプのように動作します。
流体の吸引: 回転により潤滑油が微細な隙間に引き込まれます。
くさびの形成: 高圧流体のくさびが回転ジャーナルの下に発生します。
完全な分離: この高圧ウェッジはシャフトを表面から物理的に持ち上げます。
持ち上げられると、シャフト全体が加圧されたオイルのこの薄い膜の上に乗ります。これにより、機械的摩擦がほぼ完全に排除されます。これにより、数十年にわたって超高速での連続動作が可能になります。
工業用オイル供給源には、微細な汚れや金属の削りくずが付着していることがよくあります。柔らかい金属のライニングは、埋め込み性として知られる重要な特性を提供します。これらの小さな汚染物質を表面に安全に吸収します。異物は柔らかいマトリックスに安全に沈み込みます。外側に突き出て回転軸を傷つけません。
さらに、大型機械では、わずかな構造変化や熱膨張が発生することがよくあります。裏地はフィット性に優れています。微視的に変形してシャフトのわずかなズレを調整できます。これにより、局所的な高圧スポットが防止されます。この適合性がないと、不均一な荷重がかかると剛性ベアリングが破損してしまいます。
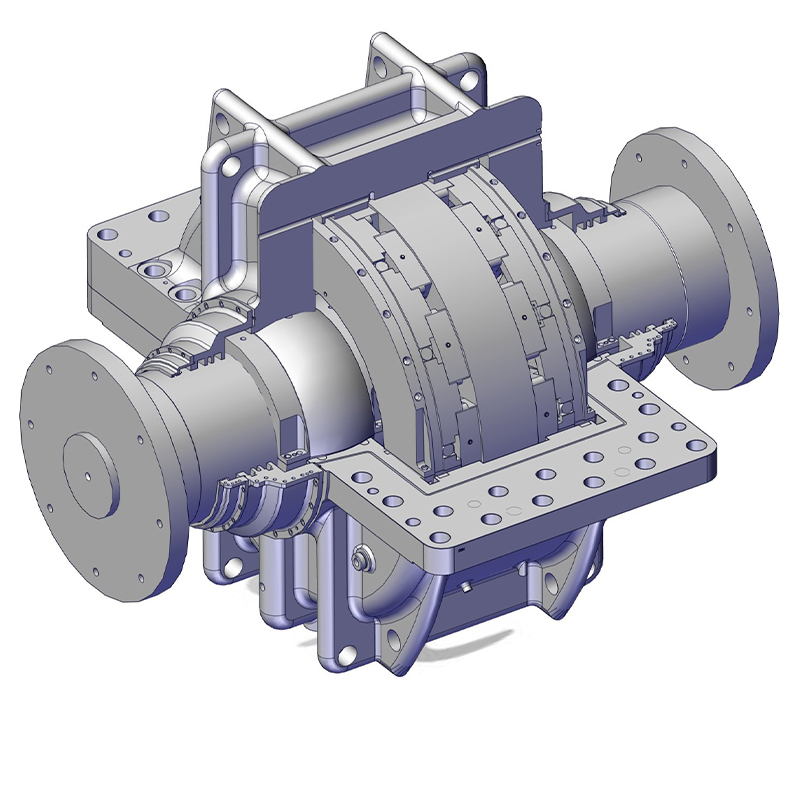
ベアリングのタイプを選択する前に、明確なベースラインの成功基準を確立する必要があります。流体フィルム システムは、表面速度が速い環境で優れています。これらは、発電などの連続運転シナリオで優勢です。大きなラジアル荷重とアキシアル荷重を容易に処理します。
標準的な転がり要素ベアリングは、これらの特定の極端な条件下では故障することがよくあります。継続的な高速衝撃により、ボールやローラーの設計に深刻な金属疲労が発生します。逆に、流体膜システムは負荷をより広い表面積に分散させます。回転速度と負荷重量がローラーの疲労限界を超える場合は常に、それらを指定する必要があります。
適切な合金混合物を選択することが、運用の成功を左右します。エンジニアは通常、2 つの主要なカテゴリのどちらかを決定します。材料の化学的性質を動作環境に厳密に一致させる必要があります。
| 特性 | 錫基合金 (ASTM グレード 2) | 鉛基合金 |
|---|---|---|
| プライマリベース | 錫(Sn) - 88%以上 | 鉛 (Pb) - 75% 以上 |
| 強度レベル | より高い構造的完全性 | 疲労強度が低い |
| 耐食性 | 酸性油に対して優れています | 特定の酸に弱い |
| 理想的な用途 | タービン、高速コンプレッサー | 低速ファン、鉄道車両 |
| コストプロファイル | 材料費が高くつく | 費用対効果が高い |
スズベースの混合物は、高速および高温でも構造の完全性を維持します。鉛ベースのバリアントは、ドライ始動時に優れた境界潤滑特性を提供します。ただし、鉛ベースのオプションには、巨大なタービン ローターに必要な疲労強度が不足しています。
早期の障害を防ぐために、厳格な環境境界を尊重する必要があります。これらの材料には特定の温度閾値があります。通常、150 °C (300 °F) を超えると構造強度が大幅に失われ始めます。ほとんどの産業オペレーターは、絶対的な安全性を確保するために、警告アラームをはるかに低く設定しています。
さらに、これらのシステムは、継続的なクリーンなオイルの供給に完全に依存しています。流体圧力が瞬間的に中断されただけでも、急速な熱スパイクが発生します。オイルがなければ、流体力学的ウェッジは即座に崩壊します。結果として生じる摩擦により、数秒以内に柔らかい金属のライニングが破壊されます。
ベンダーはさまざまな方法を利用して、溶融金属をバッキングシェルに適用します。これらの方法が長期的な信頼性にどのような影響を与えるかを理解する必要があります。簡単な構造比較表を使用して違いを要約できます。
| 特徴 | 遠心鋳造 | 静的(重力)注入 |
|---|---|---|
| プロセス | 注ぐときにシェルを高回転で回転させます | 手動で金属を固定シェルに流し込みます |
| 密度 | 密度が高く、空隙が内側に押し込まれている | 気泡が入りやすい |
| 結合強度 | 優れた冶金的接合 | 変動、手作業のスキルに依存 |
| 使用事例 | 産業用重機 | 素早い修理やアンティークの修復 |
遠心鋳造は、要求の厳しい産業用途において依然として好ましい選択肢です。回転動作により、重金属がシェルに対して外側に押し付けられます。これにより、内部空隙のない高密度の構造が形成されます。多くの場合、静的注入は迅速で低応力の修理に適しています。
溶けた材料は自然には裸鋼や鋳鉄に付着しません。流し込みを成功させるには、錫メッキと呼ばれる重要な準備段階に完全に依存します。技術者はまず、強力な化学フラックスを使用してバッキング シェルを洗浄します。次に、純粋な結合合金の顕微鏡的に薄い層を塗布します。
この中間層は、永久的な化学的および機械的結合を形成します。新しく注がれたライニングは、この錫メッキの表面に直接融合します。錫メッキプロセスが失敗すると、最終的には厚いライニングがバッキングシェルから剥がれてしまいます。この切り離しは、急速な運用上の失敗に直接つながります。
機器管理者は、損傷したユニットを修理するか交換するかの決定を常に迫られます。これらのオプションを適切に評価するには、明確な意思決定ロジックが必要です。スチール製の裏打ちが構造的に健全なままである場合は、通常、既存のシェルを再注入する必要があります。
古い材料を溶かして新しい合金を再注入するのにかかる時間は大幅に短縮されます。新品のカスタムシェルを加工するのに必要な膨大なリードタイムを回避できます。また、高価な工具のコストも回避できます。元のシェルにひどい反りや深い構造亀裂が見られる場合にのみ、完全に新しいユニットを機械加工する必要があります。
オペレータはシャフトの致命的な損傷を防ぐために摩耗パターンを早期に特定する必要があります。計画停止中の目視検査により、いくつかの異なる故障モードが明らかになります。
ワイピング: これは、負荷ゾーン全体に汚れた金属または溶けた金属として現れます。過熱または油圧の突然の損失がこの損傷の原因となります。
疲労亀裂: これは、小さな亀裂や欠落した塊 (剥離) のモザイクとして現れます。通常、周期的な過負荷や激しい振動は疲労破壊を引き起こします。
スコアリング: 回転パスに沿って、深く平行な溝が走っているのがわかります。オイル供給部の重度の粒子汚染により、このような深い傷が発生します。
腐食: これは、金属表面上の暗い、穴のある領域のように見えます。潤滑油の酸による劣化は、より柔らかいマトリックスを激しく攻撃します。
時々マシンが停止するときの目視検査だけに頼ることはできません。最新の産業施設では、継続的な監視システムが利用されています。測温抵抗体 (RTD) または熱電対を統合する必要性を強調します。負荷ゾーンから直接リアルタイムの温度データを提供します。
さらに、振動解析ツールを継続的に活用する必要があります。振動プローブは、流体膜の不安定性の初期の兆候を捉えます。 「オイル渦」や「オイルホイップ」などの現象は、独特の振動周波数を生み出します。これらの不安定性を早期に発見することで、オペレーターは物理的な損傷が発生する前にオイルの粘度や温度を調整できるようになります。
新しいユニットまたは修理したユニットを設置する前に、材料の完全性を厳密に検証する必要があります。新しく注がれた表面に内部欠陥がまったく含まれていないとは決して考えないでください。調達段階で特定のテスト プロトコルを義務付ける必要があります。
サプライヤーは超音波検査 (UT) を利用する必要があります。この非破壊的な方法では、音波を使用してライニングとシェル間の接着品質をチェックします。 UT は、隠れた隙間や剥離領域を簡単に特定します。染料浸透テストもリクエストしてください。このプロセスにより、目に見えない表面の亀裂が、動作上のストレスによって拡大する前に強調表示されます。
適切な製造または修理施設を選択するには、厳格な審査が必要です。単純な料金体系を超えて検討する必要があります。信頼性の高い製品を提供するために最も重要な技術的能力は何かを定義する バビットベアリング 施設。
検証済みの ISO 9001 認証を取得しているベンダーを検索します。これにより、ベースラインプロセスの再現性が保証されます。また、社内に冶金試験装置を備えている必要があります。これにより、注入する前に合金の化学的性質を検証できるようになります。最後に、強力なリバース エンジニアリング機能が非常に重要です。古い機械にはオリジナルの設計図がないことが多く、ベンダーはレーザー スキャンで寸法をマッピングする必要があります。
工場の停止により、施設は 1 時間あたり数千ドルのコストがかかります。商用の現実では、選択したパートナーからの非常に速い応答時間が求められます。サプライヤーは、24 時間年中無休の緊急ベースで迅速な再バビット サービスを提供する必要があります。
ただし、スピードを犠牲にして品質管理を犠牲にすることはできません。週末の緊急ラッシュ時であっても、サプライヤーは検証済みの QA/QC 文書を提供する必要があります。納品時には署名済みの超音波検査報告書と寸法検査シートが必要です。紙の痕跡のない急ぎのコンポーネントは受け入れないでください。
理論的な知識からアクティブなサイト管理に移行する必要があります。メンテナンス チームに現在のパフォーマンス データを直ちに監査するよう促します。すべての重要な機械の過去の温度ログと振動傾向を確認します。
正確なシャフトの寸法公差と現在のオイル化学レポートを収集します。このデータを編集したら、認定された流体膜専門家に相談してください。包括的なエンジニアリングレビューをリクエストするか、今後の停止スペアについての RFQ を送信してください。プロアクティブな計画により、突然の機器の故障によるパニックが解消されます。
これらのシステムを指定するには、材料科学、厳密な潤滑管理、正確な製造技術の慎重なバランスが必要です。
油膜の完全性と軸受温度を定期的に監視することで、予期せぬ機械的故障を防ぎます。
鋳造方法を評価し、超音波検査の結果を検証することで、長期にわたる修理を保証します。
透明性の高い有能なベンダーと提携することで、全体的な信頼性が向上し、運用の継続性が確保されます。
アクション ステップ: 経験豊富なエンジニアリング チームに今すぐ連絡して、包括的な評価を依頼したり、カスタムの注湯見積もりを確保したり、慢性的な機械の故障のトラブルシューティングを行ったりしてください。
A: これらの用語は、同じコンポーネントのさまざまな側面を説明しています。 「バビット」とは、特に摩擦を軽減するために使用される軟質金属合金のライニングを指します。 「ジャーナル」とは、シャフトがシェル内で回転する円筒形の機械設計を指します。したがって、バビットベアリングはジャーナルベアリングの特定の材質タイプとして機能します。
A: 標準的な運用上の安全ゾーンは通常、130°F ~ 180°F の範囲です。施設は通常、約 200°F に警報アラームを設定します。絶対的なトリップ限界は、特定の合金に応じて、約 230°F ~ 250°F に厳密に設定されています。これらの温度を超えると、軟金属は急速に構造強度を失い、溶け始めます。
A: 完全に清浄なオイルを使用した完璧な流体力学的条件下では、その寿命は事実上無期限です。シャフトが金属に触れることはありません。ただし、現実世界の寿命は運用上の変数に大きく依存します。頻繁な始動/停止サイクル、オイルの汚れ、シャフトの位置ずれにより、実際の寿命が大幅に短くなります。
A: はい、技術者はひどく損傷したユニットを非常に効率的に修理できます。古くて損傷した金属を完全に溶かします。スチールシェルを洗浄して再錫メッキし、新しい溶融合金を流し込みます。次に、機械工は新しいライニングを元の仕様に合わせて正確に仕上げます。このプロセスは、完全に新しい部品を調達するよりもはるかに迅速に機能します。


