
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.06.2026 Herkunft: Website
Beim Einsatz schwerer Maschinen steht unglaublich viel auf dem Spiel. Eine falsche Lagerauswahl führt häufig zu einem katastrophalen Rotorausfall, ungeplanten Ausfallzeiten und schwerwiegenden finanziellen Folgen. Für Ingenieure, Werksleiter und Beschaffungsspezialisten ist die Auswahl von a Bei Babbitt Bearing handelt es sich niemals um einen Massenkauf. Es stellt eine hochentwickelte Lösung dar, die eine präzise Abstimmung von Legierungseigenschaften, Lastanforderungen, Betriebsgeschwindigkeit und Schmierdynamik erfordert. Für leichtere, intermittierende Belastungen könnten Rollenlager ausreichen. Hochleistungsanwendungen in der Industrie erfordern jedoch eine spezielle Flüssigkeitsfilmleistung, um sehr teure Wellen und Rotoren zu schützen.
In diesem Leitfaden werden die kritischen technischen Kriterien, Materialvergleiche und Fertigungsqualitätsindikatoren beschrieben, die zur Spezifikation der richtigen Flüssigkeitsfilmkomponenten für Hochgeschwindigkeits- und Hochlastanwendungen erforderlich sind. Sie erfahren, wie Betriebsparameter die Wahl der Legierung beeinflussen und warum Gießereipraktiken für eine langfristige Zuverlässigkeit unerlässlich sind. Das Verständnis dieser Dynamik verhindert vorzeitigen Geräteverschleiß und katastrophale Systemausfälle.
Anwendungsanpassung: Babbitt-Lager übertreffen Rollenlager bei kontinuierlichen Hochgeschwindigkeits- und Hochlastanwendungen aufgrund der hydrodynamischen Flüssigkeitsfilmeigenschaften.
Die Legierungsauswahl ist binär, aber nuanciert: Legierungen auf Zinnbasis dominieren in Umgebungen mit hoher Beanspruchung, während Legierungen auf Bleibasis Kosteneffizienz und Anpassungsfähigkeit für Lasten mit niedriger Geschwindigkeit und hoher Stoßbelastung bieten.
Die Temperatur ist die ultimative Grenze: Babbitt-Legierungen verlieren bei erhöhten Temperaturen schnell ihre strukturelle Integrität; Präzise thermische Schätzungen und Kühlstrategien sind nicht verhandelbar.
Gießereipraktiken bestimmen die Lebensdauer: Selbst die richtige Legierung wird ohne strenge Bindungsprozesse (z. B. Ultraschallprüfung) und präzise Bearbeitungstoleranzen vorzeitig versagen.
Ingenieure stehen bei der Konstruktion oder Modernisierung rotierender Maschinen vor einer grundlegenden Entscheidung. Sie müssen sich zwischen Wälzkörperkomponenten und Fluidfilmtechnologien entscheiden. Wälzlager verschlechtern sich bei dauerhaft hoher Belastung. Über Millionen von Betriebszyklen hinweg tritt unweigerlich eine Metallermüdung ein. Im Gegensatz dazu ein richtig gestaltetes Babbitt Bearing gedeiht genau unter diesen Bedingungen. Der Kreuzungspunkt entsteht, wenn Wellengeschwindigkeit und Lastschwellen zusammenkommen und einen robusten hydrodynamischen Ölkeil bilden. Diese unter Druck stehende Flüssigkeitsschicht trennt die rotierende Welle physisch vom stationären Gehäuse. Bei hohen Drehzahlen wird der hydrodynamische Auftrieb so stabil, dass der Kontakt von Metall zu Metall vollständig eliminiert wird.
Schwere Maschinen erzeugen starke Vibrationen und arbeiten in anspruchsvollen Umgebungen. Babbitt-Legierungen besitzen eine inhärente Weichheit. Sie absorbieren starke Stoßbelastungen nahtlos. Darüber hinaus gelangen unweigerlich mikroskopisch kleine Fremdpartikel in industrielle Schmiersysteme. Harte Rollenlager zerkleinern diese Partikel, was zu sofortigen Riefenbildungen auf der Oberfläche und schließlich zu Abplatzungen führt. Die weiche Weißmetalllegierung verhält sich anders. Dadurch können mikroskopisch kleine Verunreinigungen sicher unter der Oberflächenschicht eingebettet werden. Diese Opfereigenschaft schützt den viel teureren Rotor oder die wesentlich teurere Welle vor katastrophalen Schäden.
Ingenieure beziehen sich häufig auf das Prinzip der „unendlichen Lebensdauer“ von Flüssigkeitsfilmlagern. Unter idealen Bedingungen gleitet der Rotor einfach unbegrenzt auf unter Druck stehendem Öl. Allerdings müssen wir diese kühne Behauptung sorgfältig abwägen. Unendliche Lebensdauer hängt vollständig von einer kontinuierlichen, sauberen und ordnungsgemäß gekühlten Ölversorgung ab. Wenn das Schmiersystem ausfällt, wird die weiche Metalloberfläche in Sekundenschnelle abgewischt. Die Systemzuverlässigkeit hängt sowohl von den Ölpumpen und Filtern als auch von der Legierung selbst ab.
Die Realität der Instandhaltung hat großen Einfluss auf Beschaffungsentscheidungen. Der Austausch massiver Wälzlager an einer mehrere Tonnen schweren Turbine erfordert eine spezielle Ausrüstung, lange Vorlaufzeiten im Werk und umfangreiche Arbeitsstunden. Rebabbitting bietet einen starken Kontrast. Die Reparatur einer bestehenden Hülle nimmt oft deutlich weniger Zeit und weniger Ressourcen in Anspruch. Techniker schmelzen die alte, degradierte Legierung aus, bereiten das Trägermaterial ordnungsgemäß vor, gießen neues Metall ein und bearbeiten es nach genauen OEM-Spezifikationen. Durch diesen Vorgang wird die Ausrüstung schnell wieder in einen neuwertigen Zustand versetzt.
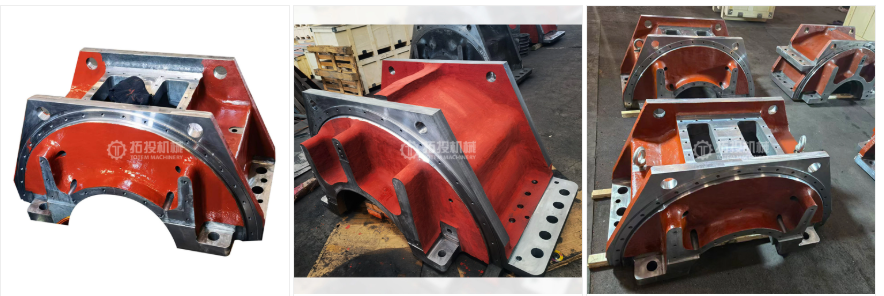
Die Auswahl der richtigen Legierungsformulierung bestimmt den Erfolg Ihrer rotierenden Ausrüstung. Obwohl es kundenspezifische Mischungen gibt, wählen Sie im Allgemeinen zwischen zwei Hauptkategorien: Formulierungen auf Zinn- und Bleibasis. Jedes bietet unterschiedliche mechanische Eigenschaften, die für bestimmte Betriebsumgebungen geeignet sind.
Zinn dominiert Umgebungen mit hoher Belastung und hoher Geschwindigkeit. Materialien, die unter ASTM B23 Klasse 2 und Klasse 3 kategorisiert sind, fallen in diese Gruppe. Zinn bietet eine außergewöhnlich hohe Druckfestigkeit. Es widersteht Verformungen selbst unter enormem Flüssigkeitsdruck. Das Material bietet eine hervorragende Korrosionsbeständigkeit gegenüber beschädigten oder sauren Schmierölen. Außerdem bleibt der Reibungskoeffizient während der kritischen Startphase niedriger, bevor sich der Flüssigkeitsfilm vollständig bildet. Wir spezifizieren Legierungen auf Zinnbasis für kritische Maschinen. Turbinen, Hochgeschwindigkeits-Radialkompressoren und riesige Elektromotoren sind stark auf diese Qualitäten angewiesen. Formulierungen auf Zinnbasis verursachen jedoch höhere anfängliche Materialkosten. Sie erfordern außerdem unbedingt Wellen aus gehärtetem Stahl, um übermäßigen Verschleiß während der Grenzschmierphasen bei niedriger Drehzahl zu verhindern.
Blei bringt völlig unterschiedliche mechanische Festigkeiten mit sich. Zu den typischen Formulierungen gehören ASTM B23 Grad 7 und Grad 8. Blei bietet eine hervorragende Anpassungsfähigkeit. Es passt sich leicht an leichte Wellenfehlausrichtungen an, ohne auszufallen. Darüber hinaus weist es hervorragende Notlaufeigenschaften auf. Wenn die Maschine einen Trockenstart erfährt, widerstehen Bleiformulierungen einem sofortigen Festfressen besser als Zinn. Darüber hinaus bleibt Blei für großtechnische Anwendungen äußerst kostengünstig. In langsam laufenden Schwermaschinen findet man häufig Legierungen auf Bleibasis. Steinbrecher, Walzwerke und Kugelmühlen nutzen diese Qualitäten in großem Umfang. Sie eignen sich hervorragend für Anwendungen mit häufigen Start-/Stopp-Zyklen oder starken Stoßbelastungen. Umgekehrt sind sie weiterhin sehr anfällig für Korrosion durch saure Öle. Außerdem leiden sie unter einer deutlich geringeren Tragfähigkeit bei höheren Drehzahlen.
| Merkmal/Eigenschaft | Auf Zinnbasis (z. B. Klasse 2/3) | Auf Bleibasis (z. B. Klasse 7/8) |
|---|---|---|
| Druckfestigkeit | Hoch (behält seine Form unter Druck bei) | Mäßig (anfällig für Extrusion unter hoher Last) |
| Korrosionsbeständigkeit | Hervorragend (beständig gegen den Abbau durch saures Öl) | Schlecht (anfällig für Nebenprodukte der Öloxidation) |
| Anpassungsfähigkeit | Mäßig | Überlegen (passt sich gut an Fehlausrichtungen an) |
| Ideale Anwendungen | Turbinen, Kompressoren, Hochgeschwindigkeitsmotoren | Brecher, Walzwerke, langsamlaufende Wellen |
| Relative Kosten | Höher | Untere |
Engineering ein zuverlässiger Babbitt Bearing erfordert eine präzise mathematische Bewertung. Sie können diese Betriebsparameter nicht erraten. Jede Variable wirkt sich direkt auf die Bildung des Flüssigkeitsfilms und die langfristige mechanische Stabilität aus.
Wir müssen den maximal zulässigen Druck auf die geplante Lagerfläche sorgfältig berechnen. Ingenieure ermitteln dies, indem sie das Gesamtgewicht der Welle durch die effektive Lagerfläche (Länge multipliziert mit Durchmesser) dividieren. Überschreitet die Stücklast die physikalischen Grenzen der jeweiligen Legierung, bricht der Flüssigkeitsfilm zusammen. Es erfolgt unmittelbar eine Materialverformung. Genaue Lastberechnungen stellen sicher, dass der hydrodynamische Keil sowohl unter stationären als auch unter Spitzenbelastungsszenarien stabil bleibt.
Der hydrodynamische Auftrieb hängt vollständig von der Oberflächengeschwindigkeit ab. Wir berechnen Surface Feet Per Minute (SFPM) durch Auswertung des Wellendurchmessers und der Betriebsdrehzahl. Sie müssen diese Geschwindigkeit an die spezifischen Hubfähigkeiten der ausgewählten Legierungsformulierung anpassen. Zu langsam, und der Ölfilm bildet sich nie vollständig aus, so dass sich die Maschine in einem Zustand der Grenzschmierung befindet. Zu schnell, und es besteht die Gefahr einer übermäßigen Wärmeentwicklung durch starke Flüssigkeitsreibung.
Hitze zerstört weiche Metalllegierungen schnell. Die Streckgrenze sinkt kritisch, wenn die Betriebstemperaturen 150 °F bis 200 °F (65 °C – 93 °C) überschreiten. Sobald das Metall weich wird, beginnt es über den Schaft zu wischen und zu schmieren. Ingenieure nutzen in der ersten Entwurfsphase standardmäßige thermische Schätzmodelle, um die Wärmeerzeugung vorherzusagen. Richtige Kühlstrategien sind absolut nicht verhandelbar. Darüber hinaus sind eingebettete Widerstandstemperaturdetektoren (RTDs) oder Thermoelemente für eine kontinuierliche Zustandsüberwachung unbedingt erforderlich. Sie müssen die Untergrundtemperaturen in Echtzeit überwachen, um plötzliche Wischereignisse zu verhindern.
Der Zusammenhang zwischen Wellenspiel, Ölviskosität und Mindestfilmdicke erweist sich als äußerst kritisch. Die Lagerbohrung muss etwas größer bleiben als die Welle. Enge Abstände erhöhen die lokale Hitze, bauen aber einen sehr starken Flüssigkeitsdruck auf. Lose Spiele laufen viel kühler, bergen jedoch die Gefahr schwerer struktureller Instabilität und Rotorvibrationen. Durch die Einhaltung des genauen spezifizierten diametralen Spiels werden katastrophale Metall-zu-Metall-Kontakte verhindert und gleichzeitig der Ölfluss innerhalb sicherer thermischer Grenzen gehalten.
Selbst die perfekte Legierungsspezifikation scheitert, wenn die Gießereipraktiken unzureichend sind. Die Fertigungsausführung ist ebenso wichtig wie die theoretische Konstruktion. Die Zusammenarbeit mit einer zuverlässigen Gießerei stellt sicher, dass das fertige Produkt den industriellen Realitäten standhält.
Die metallurgische Verbindung zwischen der weichen Babbitt-Schicht und der harten Trägerschale stellt den primären Fehlerpunkt dar. Zu den Trägermaterialien gehören typischerweise Stahl, Bronze oder Gusseisen. Wenn sich die chemische Bindung löst, stoppt die Wärmeübertragung sofort. Die isolierte Legierung überhitzt, wird weich und versagt schließlich unter Last. Eine ordnungsgemäße Oberflächenvorbereitung und chemische Verzinnung vor dem Gießen verhindern diese katastrophale Delaminierung.
Je nach Geometrie und Anwendung setzen Gießereien unterschiedliche Gusstechniken ein. Statischer Guss funktioniert bei bestimmten komplexen Geometrien, schließt jedoch häufig Gase im abkühlenden Metall ein. Dadurch entstehen innere Hohlräume. Schleuderguss bietet eine weit überlegene Alternative für zylindrische Schalen. Während des Gießvorgangs dreht die Gießerei die erhitzte Schale mit hoher Geschwindigkeit. Diese Hochgeschwindigkeitsrotation drückt schwere Verunreinigungen und eingeschlossene Gase nach innen in Richtung Bohrungsmitte. Diese Verunreinigungen werden anschließend von den Maschinenbauern beim Endbohren entfernt. Durch Schleuderguss wird die Porosität deutlich reduziert und die endgültige Mikrokornstruktur verbessert.
Sie müssen absolute Transparenz in Bezug auf die zerstörungsfreie Prüfung (NDT) fordern. Qualitätsgießereien nutzen Ultraschallprüfungen (UT), um die Bindungsintegrität auf der gesamten Schalenoberfläche zu überprüfen. Schallwellen erkennen mikroskopisch kleine Hohlräume zwischen dem Trägermaterial und der Legierung. Gießereien wenden auch die Farbeindringprüfung (PT) an, um gefährliche Oberflächenfehler oder Haarrisse zu erkennen. Akzeptieren Sie niemals eine fertige Komponente ohne ordnungsgemäße, zertifizierte ZfP-Dokumentation.
Durch die abschließende Bearbeitung wird das exakte Bohrungsprofil erreicht, das für die Stabilität komplexer Rotoren erforderlich ist. Einfache Anwendungen mit niedriger Drehzahl verwenden häufig standardmäßige zylindrische Bohrungen. Für Hochgeschwindigkeitsrotoren mit hoher Belastung sind jedoch möglicherweise elliptische, zitronenförmige oder komplexe Mehrkeulenprofile erforderlich. Die präzise CNC-Bearbeitung verhindert gefährliche Ölwirbelphänomene. Es sorgt für eine perfekt verteilte Flüssigkeitsdruckverteilung über die gesamte Lastzone.
Die Beschaffung zuverlässiger Flüssigkeitsfilmlager erfordert eine sorgfältige Lieferantenprüfung und präzise Kommunikation. Sie müssen spezifische Betriebsdaten bereitstellen und eine strikte Einhaltung der Fertigungsvorschriften einfordern.
Käufer müssen dem Hersteller genaue Angaben liefern. Vage Anforderungen führen zu schlechter Leistung und frühzeitigem Scheitern. Stellen Sie sicher, dass Sie die folgenden Informationen sammeln, bevor Sie ein Angebot anfordern:
Maßangaben: Genauer Wellendurchmesser, Gehäuseabmessungen und erforderliches Durchmesserspiel.
Geschwindigkeitsmetriken: Mindestanlaufgeschwindigkeit, Dauerbetriebsdrehzahl und maximale Übergeschwindigkeitsgrenzen.
Lastprofile: Maximales statisches Rotorgewicht und zu erwartende dynamische Stoßbelastungen.
Einzelheiten zur Schmierung: Öltyp, genaue Viskositätsklasse, Durchflussrate und Einlasstemperatur.
Umweltfaktoren: Bekannte Umgebungsbedingungen, extreme Vibrationen oder potenzielle chemische Gefahren.
Überprüfen Sie die Einhaltung anerkannter internationaler Industriestandards durch den Anbieter. Die Gießerei sollte sich strikt an die ASTM B23-Spezifikationen für Legierungszusammensetzung und Reinheit halten. Herstellungsprozesse sollten eng an den ISO 9001-Richtlinien ausgerichtet sein. Dies garantiert wiederholbare Qualität, dokumentierte Arbeitsabläufe und eine nachvollziehbare Materialherkunft.
Bewerten Sie die Aftermarket-Supportstruktur des Anbieters. Stellen Sie fest, ob sie Rebabbitting-Dienste mit schneller Abwicklung anbieten. Schnelle und zuverlässige Reparaturen minimieren kostspielige ungeplante Ausfallzeiten bei plötzlichen Ausfällen. Bewerten Sie außerdem ihre technischen Fähigkeiten. Können sie stark verschlissene Komponenten ohne Original-Werkszeichnungen erfolgreich rückentwickeln? Top-Anbieter nutzen Koordinatenmessgeräte (CMM) und Laserscanning, um ältere Teile präzise nachzubilden. Diese Funktion ist von unschätzbarem Wert für die Wartung älterer Geräte, für die kein OEM-Support mehr besteht.
Die Spezifikation eines hochzuverlässigen Hochleistungslagers erfordert ein sorgfältiges Abwägen der Legierungseigenschaften gegen strenge Betriebsparameter. Last, Geschwindigkeit und Umgebungstemperatur bestimmen die physikalischen Grenzen. Wenn Sie die deutlichen Unterschiede zwischen Formulierungen auf Zinn- und Bleibasis verstehen, können Sie das Material genau auf die mechanische Anwendung abstimmen.
Allerdings ist die Materialauswahl nur die halbe Miete. Sie müssen mit einer Gießerei zusammenarbeiten, die strenge ZfP-Methoden und bewährte Schleudergussverfahren anwendet. Eine ordnungsgemäße metallurgische Verbindung und präzise CNC-Bearbeitungstoleranzen garantieren, dass Ihre theoretische Lebensdauer mit der tatsächlichen Leistung vor Ort übereinstimmt.
Überlassen Sie die Zuverlässigkeit kritischer Maschinen nicht dem Zufall oder unvollständigen Daten. Konsultieren Sie noch heute erfahrene Anwendungstechniker. Fordern Sie eine gründliche technische Überprüfung Ihrer spezifischen Betriebsparameter an oder übermitteln Sie Ihre genauen Spezifikationen an eine zertifizierte Gießerei, um eine individuelle Bewertung und ein Herstellungsangebot zu erhalten.
A: Standardmäßige sichere Betriebszonen bleiben normalerweise unter 180 °F (82 °C). Wenn die Temperaturen diesen Bereich überschreiten, sinkt die Streckgrenze der Legierung erheblich. Kritische Ausfälle und schnelles Abwischen treten normalerweise auf, wenn die Temperaturen 275 °F (135 °C) erreichen. Der genaue Versagenspunkt hängt von der jeweiligen Legierungssorte und der insgesamt aufgebrachten Belastung ab.
A: Befolgen Sie eine standardmäßige technische Faustregel. Wählen Sie Legierungen auf Zinnbasis für Hochgeschwindigkeits- und Dauerlastanwendungen wie Turbinen. Wählen Sie Legierungen auf Bleibasis für Anwendungen mit niedriger Geschwindigkeit, hohen Stößen oder starker Fehlausrichtung, bei denen die Kosteneffizienz nach wie vor im Vordergrund steht.
A: Bei großen, kundenspezifischen Gehäusen ist die Neumontage oft viel schneller und kostengünstiger. Dies gilt unter der Voraussetzung, dass die Stahlgrundschale ihre ursprüngliche strukturelle Integrität beibehält. Die ausgewählte Gießerei muss eine ordnungsgemäße Vorverzinnung und umfangreiche Ultraschallprüfungen durchführen, um den Reparaturerfolg zu gewährleisten.
A: Zum Abwischen kommt es, wenn das weiche Metall über die rotierende Welle streicht. Zu den Grundursachen gehören ein plötzlicher Verlust des hydrodynamischen Ölfilms, extreme mechanische Überlastung, starke Wellenfehlausrichtung oder plötzliche Temperaturspitzen. Diese Ereignisse verringern die Streckgrenze des Materials drastisch und führen zu einer sofortigen plastischen Verformung.


