
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-16 Origine : Site
Dans le domaine de l’exploitation de machines lourdes, les enjeux sont incroyablement élevés. Une mauvaise sélection de roulements entraîne souvent une défaillance catastrophique du rotor, des temps d'arrêt imprévus et de graves conséquences financières. Pour les ingénieurs, les directeurs d'usine et les spécialistes des achats, la sélection d'un Babbitt Bearing n’est jamais un achat de produit générique. Il représente une solution hautement technique nécessitant une adaptation précise des caractéristiques de l'alliage, des exigences de charge, de la vitesse de fonctionnement et de la dynamique de lubrification. Les roulements à rouleaux peuvent suffire pour des charges plus légères et intermittentes. Cependant, les applications industrielles intensives exigent des performances de film fluide spécialisées pour protéger les arbres et les rotors très coûteux.
Ce guide décrit les critères d'ingénierie critiques, les comparaisons de matériaux et les indicateurs de qualité de fabrication nécessaires pour spécifier les composants de film fluide appropriés pour les applications à grande vitesse et à forte charge. Vous apprendrez comment les paramètres de fonctionnement dictent le choix des alliages et pourquoi les pratiques de fonderie sont essentielles pour une fiabilité à long terme. Comprendre ces dynamiques évite l’usure prématurée des équipements et les effacements désastreux du système.
Adaptation des applications : les roulements Babbitt surpassent les roulements à rouleaux dans les applications continues, à grande vitesse et à forte charge en raison des propriétés du film fluide hydrodynamique.
La sélection des alliages est binaire mais nuancée : les alliages à base d'étain dominent les environnements à fortes contraintes, tandis que les alliages à base de plomb offrent une rentabilité et une conformabilité pour les charges à faible vitesse et lourdes en cas de choc.
La température est la limite ultime : les alliages Babbitt perdent rapidement leur intégrité structurelle à des températures élevées ; une estimation thermique précise et des stratégies de refroidissement ne sont pas négociables.
Les pratiques de fonderie dictent la durée de vie : même le bon alliage échouera prématurément sans des processus de liaison rigoureux (par exemple, des tests par ultrasons) et des tolérances d'usinage précises.
Les ingénieurs sont confrontés à un choix fondamental lors de la conception ou de la mise à niveau de machines tournantes. Vous devez choisir entre les composants d’éléments roulants et les technologies de film fluide. Les roulements se dégradent sous de lourdes charges continues. La fatigue des métaux s’installe inévitablement au fil de millions de cycles opérationnels. En revanche, un système correctement conçu Babbitt Bearing prospère dans ces conditions exactes. Le point de croisement se produit lorsque les seuils de vitesse de l’arbre et de charge se combinent pour créer un coin d’huile hydrodynamique robuste. Cette couche de fluide sous pression sépare physiquement l'arbre rotatif de la coque fixe. À des régimes élevés, la portance hydrodynamique devient si stable qu'elle élimine entièrement le contact métal sur métal.
Les machines lourdes produisent des vibrations intenses et fonctionnent dans des environnements difficiles. Les alliages Babbitt possèdent une douceur inhérente. Ils absorbent parfaitement les charges de choc sévères. De plus, des particules étrangères microscopiques pénètrent inévitablement dans les systèmes de lubrification industrielle. Les roulements à rouleaux durs écrasent ces particules, provoquant des rayures immédiates sur la surface et éventuellement un effritement. L’alliage de métal blanc tendre agit différemment. Il permet aux contaminants microscopiques de s’incruster en toute sécurité sous la couche superficielle. Cette caractéristique sacrificielle protège le rotor ou l'arbre, beaucoup plus coûteux, des dommages catastrophiques.
Les ingénieurs font souvent référence au principe de « durée de vie infinie » des roulements à film fluide. Dans des conditions idéales, le rotor glisse simplement indéfiniment sur de l’huile sous pression. Cependant, nous devons soigneusement peser cette affirmation audacieuse. La durée de vie infinie repose entièrement sur un approvisionnement en huile continu, propre et correctement refroidi. Si le système de lubrification tombe en panne, la surface métallique molle s'essuie en quelques secondes. La fiabilité du système dépend autant des pompes à huile et des filtres que de l'alliage lui-même.
Les réalités de la maintenance influencent fortement les décisions d’approvisionnement. Le remplacement d'énormes roulements à rouleaux sur une turbine de plusieurs tonnes nécessite un montage spécialisé, de longs délais de livraison en usine et de nombreuses heures de travail. Le rebabbitting offre un contraste saisissant. La réparation d'un shell existant prend souvent beaucoup moins de temps et moins de ressources. Les techniciens font fondre l'ancien alliage dégradé, préparent correctement le matériau de support, coulent le nouveau métal et l'usinent selon les spécifications exactes du fabricant d'origine. Ce processus restaure rapidement l’équipement à un état comme neuf.
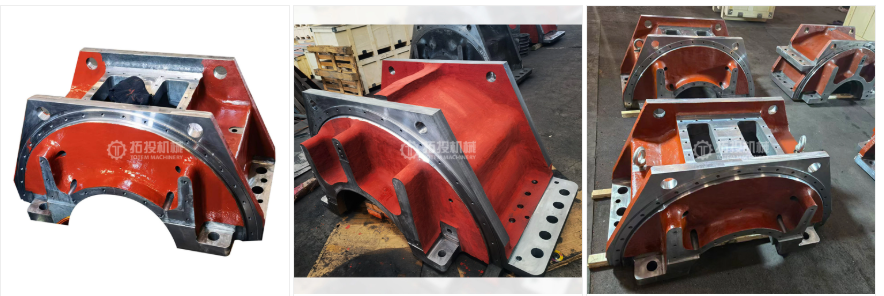
La sélection de la bonne formulation d’alliage détermine le succès de votre équipement rotatif. Bien qu'il existe des mélanges personnalisés, vous choisissez généralement entre deux catégories principales : les formulations à base d'étain et à base de plomb. Chacun offre des propriétés mécaniques distinctes adaptées à des environnements opérationnels spécifiques.
L’étain domine les environnements très stressants et à grande vitesse. Les matériaux classés selon ASTM B23 Grade 2 et Grade 3 entrent dans ce groupe. L'étain offre une résistance à la compression exceptionnellement élevée. Il résiste à la déformation même sous une immense pression de fluide. Le matériau offre une excellente résistance à la corrosion contre les huiles lubrifiantes dégradées ou acides. Il maintient également un coefficient de friction plus faible pendant la phase critique de démarrage, avant la formation complète du film fluide. Nous spécifions des alliages à base d'étain pour les machines critiques. Les turbines, les compresseurs centrifuges à grande vitesse et les moteurs électriques massifs dépendent largement de ces qualités. Cependant, les formulations à base d’étain présentent des coûts de matériaux initiaux plus élevés. Ils exigent également strictement des arbres en acier trempé pour éviter une usure excessive lors des phases de lubrification limite à basse vitesse.
Le plomb apporte des résistances mécaniques totalement différentes. Les formulations typiques incluent ASTM B23 Grade 7 et Grade 8. Le plomb offre une conformabilité supérieure. Il s’ajuste facilement aux légers désalignements de l’arbre sans échouer. Il présente également d'excellentes propriétés de fonctionnement d'urgence. Si la machine démarre à sec, les formulations au plomb résistent mieux au grippage immédiat que l'étain. De plus, le plomb reste très rentable pour les applications à grande échelle. Vous trouverez fréquemment des alliages à base de plomb dans les machines lourdes à basse vitesse. Les concasseurs de roches, les laminoirs et les broyeurs à boulets utilisent largement ces qualités. Ils excellent dans les applications confrontées à des cycles de démarrage/arrêt fréquents ou à de fortes charges de choc. À l’inverse, ils restent très sensibles à la corrosion due aux huiles acides. Ils souffrent également d’une capacité de charge nettement inférieure à des régimes plus élevés.
| Caractéristiques/Propriétés | À base d'étain (par exemple, grade 2/3) | À base de plomb (par exemple, grade 7/8) |
|---|---|---|
| Résistance à la compression | Élevé (conserve sa forme sous pression) | Modéré (sujet à l’extrusion sous charge élevée) |
| Résistance à la corrosion | Excellent (Résiste à la dégradation acide de l’huile) | Mauvais (vulnérable aux sous-produits de l’oxydation du pétrole) |
| Conformabilité | Modéré | Supérieur (s'adapte bien au désalignement) |
| Applications idéales | Turbines, compresseurs, moteurs à grande vitesse | Concasseurs, laminoirs, arbres à basse vitesse |
| Coût relatif | Plus haut | Inférieur |
Ingénierie d'un système fiable Babbitt Bearing exige une évaluation mathématique précise. Vous ne pouvez pas deviner ces paramètres opérationnels. Chaque variable a un impact direct sur la formation du film fluide et la stabilité mécanique à long terme.
Nous devons soigneusement calculer la pression maximale admissible sur la zone d'appui projetée. Les ingénieurs déterminent cela en divisant le poids total de l'arbre par la surface effective du roulement (longueur multipliée par le diamètre). Si la charge unitaire dépasse les limites physiques de l'alliage spécifique, le film fluide s'effondre. La déformation du matériau s’ensuit immédiatement. Des calculs de charge précis garantissent que le coin hydrodynamique reste stable dans des scénarios de contraintes opérationnelles en régime permanent et de pointe.
La portance hydrodynamique repose entièrement sur la vitesse de surface. Nous calculons les pieds de surface par minute (SFPM) en évaluant le diamètre de l'arbre et le régime de fonctionnement. Vous devez adapter cette vitesse aux capacités de portance spécifiques de la formulation d'alliage sélectionnée. Trop lent, le film d'huile ne se forme jamais complètement, laissant la machine dans un état de lubrification limite. Trop vite, vous risquez une génération excessive de chaleur due à une friction intense du fluide.
La chaleur détruit rapidement les alliages métalliques mous. La limite d'élasticité chute de manière critique à mesure que les températures de fonctionnement dépassent 150°F à 200°F (65°C - 93°C). Une fois que le métal s’est ramolli, il commence à s’essuyer et à s’étaler sur la tige. Les ingénieurs utilisent des modèles d'estimation thermique standard pendant la phase de conception initiale pour prédire la génération de chaleur. Des stratégies de refroidissement appropriées ne sont strictement pas négociables. De plus, des détecteurs de température à résistance (RTD) ou des thermocouples intégrés sont absolument nécessaires pour la surveillance continue des conditions. Vous devez surveiller les températures souterraines en temps réel pour éviter les événements d’essuyage soudains.
La relation entre le jeu de l’arbre, la viscosité de l’huile et l’épaisseur minimale du film s’avère très critique. L'alésage du roulement doit rester légèrement plus grand que l'arbre. Les jeux serrés augmentent la chaleur localisée mais créent une très forte pression de fluide. Les jeux lâches refroidissent beaucoup mais risquent une grave instabilité structurelle et des vibrations du rotor. Le maintien du jeu diamétral spécifié exact évite un contact métal sur métal désastreux tout en maintenant le débit d'huile dans des limites thermiques sûres.
Même la spécification parfaite de l’alliage échoue si les pratiques de fonderie ne sont pas à la hauteur. L’exécution de la fabrication compte tout autant que l’ingénierie théorique. Le partenariat avec une fonderie fiable garantit que le produit fini résiste aux réalités industrielles.
La liaison métallurgique entre la couche souple de Babbitt et la coque de support dure représente le principal point de défaillance. Les matériaux de support comprennent généralement l'acier, le bronze ou la fonte. Si la liaison chimique se sépare, le transfert thermique s'arrête immédiatement. L'alliage isolé surchauffe, se ramollit et finit par se briser sous la charge. Une bonne préparation de la surface et un étamage chimique avant la coulée évitent ce délaminage catastrophique.
Les fonderies emploient différentes techniques de coulée en fonction de la géométrie et de l'application. La coulée statique fonctionne pour certaines géométries complexes mais emprisonne souvent les gaz dans le métal en refroidissement. Cela crée des vides internes. La coulée centrifuge constitue une alternative largement supérieure aux coques cylindriques. La fonderie fait tourner la coque chauffée à grande vitesse pendant le processus de coulée. Cette rotation à grande vitesse force les impuretés lourdes et les gaz piégés vers le centre de l'alésage. Les machinistes éliminent ensuite ces impuretés lors du perçage final. La coulée centrifuge réduit considérablement la porosité et améliore la structure finale des micro-grains.
Vous devez exiger une transparence totale en matière de Contrôles Non Destructifs (CND). Les fonderies de qualité utilisent des tests par ultrasons (UT) pour vérifier l'intégrité de la liaison sur toute la surface de la coque. Les ondes sonores détectent les vides microscopiques entre le matériau de support et l'alliage. Les fonderies appliquent également des tests de ressuage (PT) pour identifier les défauts de surface dangereux ou les fissures capillaires. N’acceptez jamais un composant fini dépourvu de la documentation CND appropriée et certifiée.
L'usinage final permet d'obtenir le profil d'alésage exact requis pour la stabilité complexe du rotor. Les applications simples à faible vitesse utilisent souvent des alésages cylindriques standards. Cependant, les rotors à grande vitesse et fortement chargés peuvent nécessiter des profils elliptiques, à alésage de citron ou multilobes complexes. L'usinage CNC de précision évite les phénomènes dangereux de tourbillon d'huile. Il garantit une pression de fluide parfaitement répartie sur toute la zone de charge.
L'achat de roulements à film fluide fiables nécessite une vérification diligente des fournisseurs et une communication précise. Vous devez fournir des données opérationnelles spécifiques et exiger une stricte conformité de fabrication.
Les acheteurs doivent fournir des informations exactes au fabricant. Des demandes vagues conduisent à de mauvaises performances et à un échec précoce. Assurez-vous de rassembler les détails suivants avant de demander un devis :
Données dimensionnelles : diamètre exact de l'arbre, dimensions du boîtier et jeu diamétral requis.
Mesures de vitesse : vitesse de démarrage minimale, régime de fonctionnement continu et limites maximales de survitesse.
Profils de charge : poids statique maximal du rotor et charges de choc dynamiques anticipées.
Détails de lubrification : type d’huile, degré de viscosité exact, débit et température d’entrée.
Facteurs environnementaux : conditions ambiantes connues, vibrations extrêmes ou risques chimiques potentiels.
Vérifier le respect des fournisseurs par rapport aux normes industrielles internationales reconnues. La fonderie doit suivre strictement les spécifications ASTM B23 concernant la composition et la pureté de l'alliage. Les processus de fabrication doivent être étroitement alignés sur les directives ISO 9001. Cela garantit une qualité reproductible, des flux de travail documentés et des origines de matériaux traçables.
Évaluez la structure de support après-vente du fournisseur. Déterminez s’ils offrent des services de rebabbitting à délai d’exécution rapide. Des réparations rapides et fiables minimisent les temps d’arrêt imprévus et coûteux en cas de pannes soudaines. De plus, évaluez leurs capacités d’ingénierie. Peuvent-ils réussir à procéder à une rétro-ingénierie de composants très usés sans dessins d'usine originaux ? Les fournisseurs de premier plan utilisent des machines à mesurer tridimensionnelles (MMT) et le balayage laser pour recréer avec précision les pièces existantes. Cette capacité s’avère inestimable pour la maintenance d’équipements plus anciens pour lesquels le support OEM n’existe plus.
La spécification d'un roulement robuste et hautement fiable nécessite d'équilibrer soigneusement les propriétés de l'alliage par rapport à des paramètres de fonctionnement stricts. La charge, la vitesse et la température ambiante dictent les limites de l'ingénierie physique. Comprendre les différences distinctes entre les formulations à base d'étain et à base de plomb vous permet d'adapter le matériau à l'application mécanique exacte.
Cependant, le choix des matériaux ne représente que la moitié de l’équation. Vous devez vous associer à une fonderie utilisant des méthodes CND strictes et des pratiques éprouvées de coulée centrifuge. Une liaison métallurgique appropriée et des tolérances précises d’usinage CNC garantissent que votre durée de vie théorique correspond aux performances réelles sur le terrain.
Ne laissez pas la fiabilité des machines critiques au hasard ou à des données incomplètes. Consultez dès aujourd’hui des ingénieurs d’application expérimentés. Demandez un examen technique approfondi de vos paramètres de fonctionnement spécifiques ou soumettez vos spécifications exactes à une fonderie certifiée pour une évaluation personnalisée et un devis de fabrication.
R : Les zones de fonctionnement sûres standard restent généralement inférieures à 180 °F (82 °C). Lorsque les températures dépassent cette plage, la limite d'élasticité de l'alliage diminue considérablement. Une défaillance critique et un essuyage rapide se produisent généralement lorsque les températures approchent 275°F (135°C). Le point de rupture exact dépend de la qualité d'alliage spécifique et de la charge totale appliquée.
R : Suivez une règle générale d’ingénierie standard. Choisissez des alliages à base d'étain pour les applications à charge continue et à grande vitesse comme les turbines. Choisissez des alliages à base de plomb pour les applications à faible vitesse, à chocs élevés ou fortement désalignées où la rentabilité reste une préoccupation majeure.
R : Le rebabbitting est souvent beaucoup plus rapide et plus rentable pour les grandes coquilles personnalisées. Cela est vrai à condition que la coque en acier de base conserve son intégrité structurelle d'origine. La fonderie choisie doit effectuer un pré-étamage approprié et des tests approfondis par ultrasons pour garantir le succès de la réparation.
R : L'essuyage se produit lorsque le métal mou s'étale sur l'arbre rotatif. Les causes profondes incluent une perte soudaine du film d’huile hydrodynamique, une surcharge mécanique extrême, un désalignement grave de l’arbre ou des pics soudains de température. Ces événements réduisent considérablement la limite d'élasticité du matériau, provoquant une déformation plastique immédiate.


