
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-06-16 Origen: Sitio
En la operación de maquinaria pesada, hay mucho en juego. La selección incorrecta de rodamientos a menudo provoca fallas catastróficas del rotor, tiempos de inactividad no planificados y graves consecuencias financieras. Para ingenieros, gerentes de planta y especialistas en adquisiciones, seleccionar un Babbitt Bearing nunca es una compra de producto genérico. Representa una solución de alta ingeniería que requiere una combinación precisa de las características de la aleación, las demandas de carga, la velocidad de funcionamiento y la dinámica de lubricación. Los rodamientos de rodillos pueden ser suficientes para cargas intermitentes y más ligeras. Sin embargo, las aplicaciones industriales de servicio pesado exigen un rendimiento de película fluida especializada para proteger ejes y rotores altamente costosos.
Esta guía describe los criterios críticos de ingeniería, comparaciones de materiales e indicadores de calidad de fabricación necesarios para especificar los componentes correctos de la película fluida para aplicaciones de alta velocidad y alta carga. Aprenderá cómo los parámetros operativos dictan las elecciones de aleaciones y por qué las prácticas de fundición son esenciales para la confiabilidad a largo plazo. Comprender esta dinámica evita el desgaste prematuro del equipo y las desastrosas averías del sistema.
Coincidencia de aplicaciones: los rodamientos Babbitt superan a los rodamientos de rodillos en aplicaciones continuas, de alta velocidad y de alta carga debido a las propiedades hidrodinámicas de la película de fluido.
La selección de aleaciones es binaria pero tiene matices: las aleaciones a base de estaño dominan los entornos de alto estrés, mientras que las aleaciones a base de plomo ofrecen rentabilidad y adaptabilidad para cargas de baja velocidad y con fuertes impactos.
La temperatura es el límite máximo: las aleaciones Babbitt pierden integridad estructural rápidamente a temperaturas elevadas; La estimación térmica precisa y las estrategias de enfriamiento no son negociables.
Las prácticas de fundición dictan la vida útil: incluso la aleación correcta fallará prematuramente sin procesos de unión rigurosos (por ejemplo, pruebas ultrasónicas) y tolerancias de mecanizado precisas.
Los ingenieros se enfrentan a una elección fundamental al diseñar o actualizar maquinaria rotativa. Debe decidir entre componentes de elementos rodantes y tecnologías de película fluida. Los rodamientos de elementos rodantes se degradan bajo cargas pesadas continuas. La fatiga del metal inevitablemente se produce a lo largo de millones de ciclos operativos. Por el contrario, un diseño adecuado Babbitt Bearing prospera en estas condiciones exactas. El punto de cruce ocurre cuando la velocidad del eje y los umbrales de carga se combinan para crear una cuña de aceite hidrodinámica robusta. Esta capa de fluido presurizado separa físicamente el eje giratorio de la carcasa estacionaria. A altas RPM, la sustentación hidrodinámica se vuelve tan estable que elimina por completo el contacto metal con metal.
La maquinaria pesada produce vibraciones intensas y opera en entornos desafiantes. Las aleaciones Babbitt poseen una suavidad inherente. Absorben sin problemas cargas de impacto severas. Además, las partículas extrañas microscópicas entran inevitablemente en los sistemas de lubricación industriales. Los rodamientos de rodillos duros aplastan estas partículas, provocando rayaduras inmediatas en la superficie y eventual desconchado. La aleación de metal blanco blando actúa de manera diferente. Permite que los contaminantes microscópicos se incrusten de forma segura debajo de la capa superficial. Este rasgo de sacrificio protege el rotor o eje, mucho más caro, de daños catastróficos.
Los ingenieros suelen referirse al principio de 'vida infinita' de los cojinetes de película fluida. En condiciones ideales, el rotor simplemente se desliza indefinidamente sobre aceite presurizado. Sin embargo, debemos sopesar cuidadosamente esta audaz afirmación. La vida infinita depende enteramente de un suministro de aceite continuo, limpio y adecuadamente refrigerado. Si el sistema de lubricación falla, la superficie de metal blando se limpia en segundos. La confiabilidad del sistema depende tanto de las bombas y filtros de aceite como de la propia aleación.
Las realidades del mantenimiento influyen fuertemente en las decisiones de adquisición. Reemplazar enormes rodamientos de rodillos en una turbina de varias toneladas requiere aparejos especializados, largos plazos de entrega en fábrica y extensas horas de mano de obra. Rebabbitting ofrece un marcado contraste. La reparación de una carcasa existente suele llevar mucho menos tiempo y menos recursos. Los técnicos funden la vieja aleación degradada, preparan adecuadamente el material de respaldo, vierten metal nuevo y lo mecanizan nuevamente según las especificaciones exactas del OEM. Este proceso restaura rápidamente el equipo a una condición como nueva.
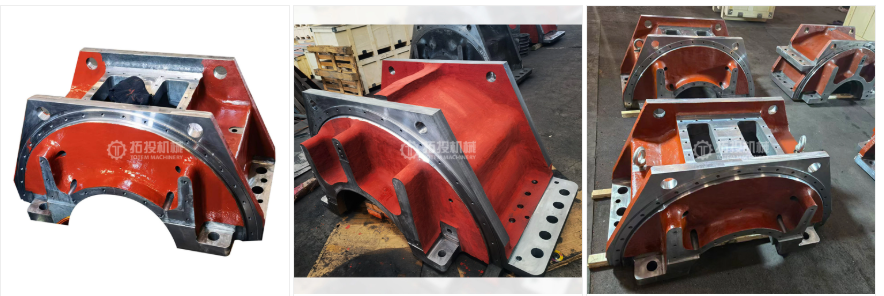
La selección de la formulación de aleación adecuada determina el éxito de su equipo rotativo. Si bien existen mezclas personalizadas, generalmente se elige entre dos categorías principales: formulaciones a base de estaño y a base de plomo. Cada uno ofrece propiedades mecánicas distintas adecuadas para entornos operativos específicos.
El estaño domina los entornos de alta tensión y alta velocidad. Los materiales clasificados según ASTM B23 Grado 2 y Grado 3 entran en este grupo. El estaño ofrece una resistencia a la compresión excepcionalmente alta. Resiste la deformación incluso bajo una inmensa presión de fluido. El material proporciona una excelente resistencia a la corrosión contra aceites lubricantes ácidos o degradados. También mantiene un coeficiente de fricción más bajo durante la fase crítica de arranque antes de que se forme completamente la película de fluido. Especificamos aleaciones a base de estaño para maquinaria crítica. Las turbinas, los compresores centrífugos de alta velocidad y los enormes motores eléctricos dependen en gran medida de estos grados. Sin embargo, las formulaciones a base de estaño presentan costos de material iniciales más altos. También requieren estrictamente ejes de acero endurecido para evitar el desgaste excesivo durante las fases de lubricación límite de baja velocidad.
El plomo aporta resistencias mecánicas completamente diferentes a la mesa. Las formulaciones típicas incluyen ASTM B23 Grado 7 y Grado 8. El plomo proporciona una adaptabilidad superior. Se ajusta fácilmente a ligeras desalineaciones del eje sin fallar. También exhibe excelentes propiedades de funcionamiento de emergencia. Si la máquina arranca en seco, las formulaciones de plomo resisten mejor el agarrotamiento inmediato que el estaño. Además, el plomo sigue siendo muy rentable para aplicaciones a gran escala. Con frecuencia encontrará aleaciones a base de plomo en maquinaria pesada de baja velocidad. Las trituradoras de rocas, los laminadores y los molinos de bolas utilizan ampliamente estos grados. Se destacan en aplicaciones que enfrentan ciclos frecuentes de arranque/parada o cargas de impacto pesadas. Por el contrario, siguen siendo muy susceptibles a la corrosión causada por aceites ácidos. También sufren de una capacidad de carga significativamente menor a altas RPM.
| Característica/Propiedad | A base de estaño (p. ej., grado 2/3) | A base de plomo (p. ej., grado 7/8) |
|---|---|---|
| Fuerza compresiva | Alto (Mantiene la forma bajo presión) | Moderado (propenso a la extrusión bajo carga alta) |
| Resistencia a la corrosión | Excelente (Resiste la degradación ácida del aceite) | Pobre (vulnerable a los subproductos de la oxidación del aceite) |
| Conformabilidad | Moderado | Superior (Se ajusta bien a la desalineación) |
| Aplicaciones ideales | Turbinas, Compresores, Motores de Alta Velocidad | Trituradoras, Laminadores, Ejes de baja velocidad |
| Costo relativo | Más alto | Más bajo |
Diseñando un confiable Babbitt Bearing exige una evaluación matemática precisa. No se pueden adivinar estos parámetros operativos. Cada variable afecta directamente la formación de la película de fluido y la estabilidad mecánica a largo plazo.
Debemos calcular cuidadosamente la presión máxima permitida sobre el área de apoyo proyectada. Los ingenieros determinan esto dividiendo el peso total del eje por el área efectiva del rodamiento (longitud multiplicada por el diámetro). Si la unidad de carga excede los límites físicos de la aleación específica, la película de fluido colapsa. La deformación del material se produce inmediatamente. Los cálculos de carga precisos garantizan que la cuña hidrodinámica permanezca estable tanto en escenarios de estrés operativo máximo como en estado estacionario.
La sustentación hidrodinámica depende completamente de la velocidad de la superficie. Calculamos los pies de superficie por minuto (SFPM) evaluando el diámetro del eje y las RPM operativas. Debe hacer coincidir esta velocidad con las capacidades de elevación específicas de la formulación de aleación seleccionada. Si es demasiado lento, la película de aceite nunca se formará por completo, dejando la máquina en un estado de lubricación límite. Demasiado rápido y corre el riesgo de generar calor excesivo debido a la intensa fricción del fluido.
El calor destruye rápidamente las aleaciones de metales blandos. El límite elástico cae críticamente a medida que las temperaturas de funcionamiento superan los 150 °F a 200 °F (65 °C - 93 °C). Una vez que el metal se ablanda, comienza a frotarse y a esparcirse por el eje. Los ingenieros utilizan modelos de estimación térmica estándar durante la fase de diseño inicial para predecir la generación de calor. Las estrategias de enfriamiento adecuadas son estrictamente no negociables. Además, los detectores de temperatura de resistencia (RTD) o termopares integrados son absolutamente necesarios para el monitoreo continuo de la condición. Debe monitorear las temperaturas del subsuelo en tiempo real para evitar eventos de limpieza repentinos.
La relación entre la holgura del eje, la viscosidad del aceite y el espesor mínimo de la película resulta muy crítica. El orificio del rodamiento debe ser ligeramente mayor que el eje. Los espacios libres estrechos aumentan el calor localizado pero generan una presión de fluido muy fuerte. Los espacios libres sueltos funcionan mucho más fríos, pero corren el riesgo de sufrir una inestabilidad estructural grave y vibraciones del rotor. Mantener el espacio diametral exacto especificado evita el contacto desastroso entre metales y al mismo tiempo mantiene el flujo de aceite dentro de límites térmicos seguros.
Incluso la especificación de aleación perfecta falla si las prácticas de fundición no son suficientes. La ejecución de la fabricación es tan importante como la ingeniería teórica. La asociación con una fundición confiable garantiza que el producto terminado resista las realidades industriales.
La unión metalúrgica entre la capa blanda de Babbitt y la capa de soporte dura representa el principal punto de falla. Los materiales de respaldo suelen incluir acero, bronce o hierro fundido. Si el enlace químico se separa, la transferencia térmica se detiene inmediatamente. La aleación aislada se sobrecalienta, se ablanda y finalmente falla bajo carga. La preparación adecuada de la superficie y el estañado químico antes de la fundición evitan esta delaminación catastrófica.
Las fundiciones emplean diferentes técnicas de fundición según la geometría y la aplicación. La fundición estática funciona para ciertas geometrías complejas, pero a menudo atrapa gases dentro del metal que se enfría. Esto crea vacíos internos. La fundición centrífuga proporciona una alternativa muy superior a las carcasas cilíndricas. La fundición hace girar la carcasa calentada a altas velocidades durante el proceso de vertido. Esta rotación de alta velocidad fuerza impurezas pesadas y gases atrapados hacia el centro del orificio. Posteriormente, los maquinistas eliminan estas impurezas durante la perforación final. La fundición centrífuga reduce significativamente la porosidad y mejora la estructura final del micrograno.
Debes exigir total transparencia en materia de Ensayos No Destructivos (END). Las fundiciones de calidad utilizan pruebas ultrasónicas (UT) para verificar la integridad de la unión en toda la superficie de la carcasa. Las ondas sonoras detectan huecos microscópicos entre el material de soporte y la aleación. Las fundiciones también aplican pruebas de tintes penetrantes (PT) para identificar defectos superficiales peligrosos o grietas finas. Nunca acepte un componente terminado al que le falte la documentación de END certificada y adecuada.
El mecanizado final logra el perfil de orificio exacto necesario para la estabilidad compleja del rotor. Las aplicaciones simples y de baja velocidad suelen utilizar orificios cilíndricos estándar. Sin embargo, los rotores de alta velocidad y muy cargados pueden requerir perfiles elípticos, de limón o complejos de múltiples lóbulos. El mecanizado CNC de precisión evita los peligrosos fenómenos de remolino de aceite. Garantiza una presión del fluido perfectamente distribuida en toda la zona de carga.
La adquisición de rodamientos de película fluida confiables requiere una investigación diligente de los proveedores y una comunicación precisa. Debe proporcionar datos operativos específicos y exigir un estricto cumplimiento de fabricación.
Los compradores deben proporcionar insumos exactos al fabricante. Las solicitudes vagas provocan un rendimiento deficiente y un fracaso prematuro. Asegúrese de reunir los siguientes detalles antes de solicitar una cotización:
Datos dimensionales: diámetro exacto del eje, dimensiones de la carcasa y juego diametral requerido.
Métricas de velocidad: velocidad mínima de inicio, RPM de funcionamiento continuo y límites máximos de sobrevelocidad.
Perfiles de carga: peso máximo del rotor estático y cargas de choque dinámicas previstas.
Detalles de lubricación: tipo de aceite, grado de viscosidad exacto, caudal y temperatura de entrada.
Factores ambientales: condiciones ambientales conocidas, vibraciones extremas o posibles riesgos químicos.
Verificar el cumplimiento de los proveedores con los estándares internacionales reconocidos de la industria. La fundición debe seguir estrictamente las especificaciones ASTM B23 en cuanto a composición y pureza de la aleación. Los procesos de fabricación deben alinearse estrechamente con las directrices ISO 9001. Esto garantiza una calidad repetible, flujos de trabajo documentados y orígenes de materiales rastreables.
Evalúe la estructura de soporte posventa del proveedor. Determine si ofrecen servicios de rebabbitting de respuesta rápida. Las reparaciones rápidas y confiables minimizan el costoso tiempo de inactividad no planificado durante cortes repentinos. Además, evalúe sus capacidades de ingeniería. ¿Pueden realizar ingeniería inversa con éxito en componentes muy desgastados sin dibujos originales de fábrica? Los proveedores de primer nivel utilizan máquinas de medición por coordenadas (CMM) y escaneo láser para recrear piezas heredadas con precisión. Esta capacidad resulta invaluable para mantener equipos antiguos donde ya no existe soporte OEM.
La especificación de un rodamiento de alta resistencia y alta confiabilidad requiere equilibrar cuidadosamente las propiedades de la aleación con parámetros operativos estrictos. La carga, la velocidad y la temperatura ambiente dictan los límites de ingeniería física. Comprender las claras diferencias entre las formulaciones a base de estaño y de plomo le permitirá adaptar el material a la aplicación mecánica exacta.
Sin embargo, la selección de materiales representa sólo la mitad de la ecuación. Debe asociarse con una fundición que utilice métodos estrictos de END y prácticas comprobadas de fundición centrífuga. La unión metalúrgica adecuada y las tolerancias precisas del mecanizado CNC garantizan que su vida útil teórica coincida con el rendimiento real en el campo.
No deje la confiabilidad de la maquinaria crítica al azar o a datos incompletos. Consulte hoy a ingenieros de aplicaciones experimentados. Solicite una revisión técnica exhaustiva de sus parámetros operativos específicos o envíe sus especificaciones exactas a una fundición certificada para una evaluación personalizada y una cotización de fabricación.
R: Las zonas de operación segura estándar generalmente permanecen por debajo de 180 °F (82 °C). A medida que las temperaturas exceden este rango, el límite elástico de la aleación cae significativamente. Las fallas críticas y la limpieza rápida generalmente ocurren cuando las temperaturas se acercan a los 275 °F (135 °C). El punto exacto de falla depende del grado de aleación específico y de la carga total aplicada.
R: Siga una regla general de ingeniería estándar. Elija aleaciones a base de estaño para aplicaciones de carga continua y alta velocidad, como turbinas. Elija aleaciones a base de plomo para aplicaciones de baja velocidad, alto impacto o muy desalineadas donde la rentabilidad sigue siendo una preocupación principal.
R: El rebabbitting suele ser mucho más rápido y rentable para conchas grandes y personalizadas. Esto es válido siempre que la carcasa de acero base mantenga su integridad estructural original. La fundición elegida debe realizar un preestañado adecuado y pruebas ultrasónicas exhaustivas para garantizar el éxito de la reparación.
R: La limpieza se produce cuando el metal blando pasa por el eje giratorio. Las causas fundamentales incluyen una pérdida repentina de la película de aceite hidrodinámica, sobrecarga mecánica extrema, desalineación severa del eje o picos repentinos de temperatura. Estos eventos reducen drásticamente el límite elástico del material, provocando una deformación plástica inmediata.


