重機の操作では、リスクは信じられないほど高くなります。ベアリングの選択が間違っていると、ローターの致命的な故障、計画外のダウンタイム、および深刻な経済的影響が発生することがよくあります。エンジニア、工場管理者、調達スペシャリストにとって、 Babbitt ベアリング は決して一般商品として購入するものではありません。これは、合金の特性、負荷要求、動作速度、潤滑力学の正確なマッチングを必要とする高度に設計されたソリューションを表します。軽い断続的な負荷には、ローラー ベアリングで十分な場合があります。ただし、耐久性の高い産業用途では、非常に高価なシャフトとローターを保護するために特殊な流体膜性能が必要です。
このガイドでは、高速、高負荷の用途に適した流体膜コンポーネントを指定するために必要な重要なエンジニアリング基準、材料比較、および製造品質指標について概説します。動作パラメータが合金の選択をどのように決定するのか、そして長期的な信頼性のために鋳造業務が不可欠である理由を学びます。これらのダイナミクスを理解することで、機器の早期摩耗や悲惨なシステムの消滅を防ぐことができます。
用途の適合性: バビットベアリングは、流体力学的流体膜特性により、連続、高速、高負荷の用途においてローラーベアリングよりも優れた性能を発揮します。
合金の選択は二者択一ですが、微妙な違いがあります。 高応力環境では錫ベースの合金が主流ですが、鉛ベースの合金は低速で衝撃の大きい荷重に対してコスト効率と適合性を提供します。
温度が究極の限界です。 バビット合金は、温度が上昇すると構造の完全性を急速に失います。正確な熱推定と冷却戦略には交渉の余地がありません。
鋳造の慣行が寿命を決定します。 適切な合金であっても、厳密な接合プロセス (超音波試験など) と正確な機械加工公差がなければ、早期に故障します。
エンジニアは、回転機械を設計またはアップグレードする際に、基本的な選択を迫られます。回転要素コンポーネントと流体膜テクノロジーのどちらを選択するかを決定する必要があります。転動体のベアリングは、継続的に大きな負荷がかかると劣化します。金属疲労は数百万回以上の動作サイクルで必然的に発生します。対照的に、適切に設計された Babbitt ベアリングは、 まさにこのような条件下で機能します。クロスオーバー ポイントは、シャフト速度と負荷のしきい値が組み合わされて堅牢な流体力学的オイル ウェッジが形成されるときに発生します。この加圧流体層は、回転シャフトを固定シェルから物理的に分離します。高 RPM では、流体力学的揚力が非常に安定し、金属間の接触が完全に排除されます。
重機は激しい振動を発生し、厳しい環境で動作します。バビット合金は固有の柔らかさを備えています。激しい衝撃荷重をシームレスに吸収します。さらに、微細な異物が工業用潤滑システムに混入することは避けられません。硬いローラーベアリングはこれらの粒子を粉砕し、すぐに表面に傷がつき、最終的には剥離を引き起こします。柔らかいホワイトメタル合金は異なる動作をします。これにより、微細な汚染物質が表層の下に安全に埋め込まれることが可能になります。この犠牲的な特性により、はるかに高価なローターやシャフトが致命的な損傷から保護されます。
エンジニアはよく、流体膜ベアリングの「無限の寿命」原理に言及します。理想的な条件下では、ローターは加圧されたオイルの上を単に無限に滑ります。ただし、この大胆な主張については慎重にバランスを取る必要があります。無限の寿命は、継続的でクリーンな、適切に冷却されたオイルの供給に完全に依存しています。潤滑システムが故障すると、柔らかい金属の表面は数秒で消えてしまいます。システムの信頼性は、合金そのものと同様に、オイル ポンプとフィルターにも大きく依存します。
メンテナンスの現実は、調達の決定に大きな影響を与えます。数トンのタービンの巨大なローラー ベアリングを交換するには、特殊な装備、工場での長いリードタイム、および長時間の労働時間が必要です。リバビットは顕著な対照を示します。多くの場合、既存のシェルの修復にかかる時間とリソースは大幅に短縮されます。技術者は、劣化した古い合金を溶かし、裏材を適切に準備し、新しい金属を流し込み、正確な OEM 仕様に機械加工して戻します。このプロセスにより、機器は迅速に新品同様の状態に戻ります。
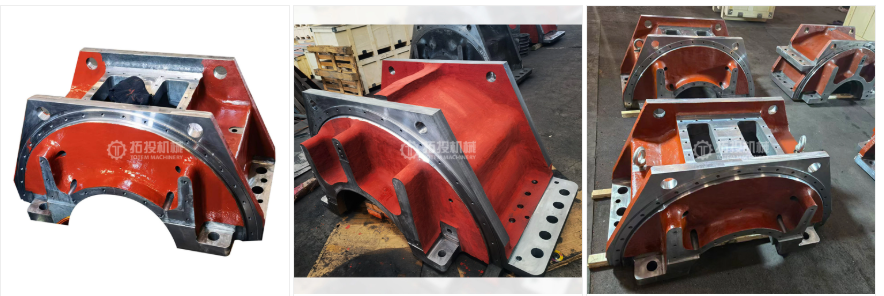
適切な合金配合を選択することが、回転機器の成功を左右します。カスタム ブレンドが存在しますが、通常は、錫ベースの配合と鉛ベースの配合の 2 つの主要なカテゴリから選択します。それぞれが、特定の動作環境に適した異なる機械的特性を提供します。
錫は、高ストレス、高速環境で主に使用されます。 ASTM B23 グレード 2 およびグレード 3 に分類される材料がこのグループに分類されます。錫は非常に高い圧縮強度を備えています。巨大な流体圧力を受けても変形しません。劣化した潤滑油や酸性の潤滑油に対して優れた耐食性を発揮します。また、流体膜が完全に形成される前の重要な始動段階でも、より低い摩擦係数を維持します。当社は重要な機械向けに錫ベースの合金を指定しています。タービン、高速遠心圧縮機、大型電気モーターはこれらのグレードに大きく依存しています。ただし、スズベースの配合では初期材料コストが高くなります。また、低速境界潤滑段階での過度の摩耗を防ぐために、硬化スチールシャフトも厳しく要求されます。
鉛はまったく異なる機械的強度をもたらします。一般的な配合には ASTM B23 グレード 7 およびグレード 8 が含まれます。鉛は優れた適合性を提供します。わずかな軸のズレも失敗なく簡単に調整できます。非常走行性にも優れています。機械がドライスタートした場合でも、鉛配合の方が錫よりもすぐに焼き付きを起こしにくくなります。さらに、鉛は大規模用途において依然として高いコスト効率を維持します。低速重機には鉛ベースの合金が頻繁に使用されています。岩石破砕機、圧延機、ボールミルでは、これらのグレードが広く使用されています。頻繁な起動/停止サイクルや大きな衝撃荷重に直面するアプリケーションに優れています。逆に、酸性油による腐食に対して非常に弱いままです。また、RPM が高くなると耐荷重能力が大幅に低下するという問題もあります。
| 特徴/特性 | 錫ベース (例: グレード 2/3) | 鉛ベース (例: グレード 7/8) |
|---|---|---|
| 圧縮強度 | 高 (圧力下でも形状を維持) | 中程度(高負荷時に押し出しやすい) |
| 耐食性 | 優れています(酸性油劣化に強い) | 悪い(油の酸化副産物に弱い) |
| 適合性 | 適度 | 優れた(位置ずれに対する調整が良好) |
| 理想的な用途 | タービン、コンプレッサー、高速モーター | 粉砕機、圧延機、低速シャフト |
| 相対コスト | より高い | より低い |
信頼性の高いエンジニアリング バビットベアリングに は正確な数学的評価が必要です。これらの動作パラメータを推測することはできません。それぞれの変数は、流体膜の形成と長期的な機械的安定性に直接影響します。
投影軸受領域にかかる最大許容圧力を慎重に計算する必要があります。エンジニアは、シャフトの総重量を有効軸受面積 (長さと直径の積) で割ることによってこれを決定します。単位荷重が特定の合金の物理的限界を超えると、流体膜が崩壊します。材料の変形はすぐに続きます。正確な荷重計算により、定常状態とピーク動作応力シナリオの両方で流体力学的ウェッジが安定した状態を維持します。
流体力学的揚力は完全に表面速度に依存します。シャフト直径と動作 RPM を評価することで、1 分あたりの表面フィート (SFPM) を計算します。この速度は、選択した合金配合の特定の揚力能力に一致させる必要があります。遅すぎると油膜が完全に形成されず、機械が境界潤滑状態になります。速すぎると、激しい流体摩擦により過剰な熱が発生する危険があります。
熱により軟金属合金はすぐに破壊されます。動作温度が 150°F ~ 200°F (65°C ~ 93°C) を超えると、降伏強度は大幅に低下します。金属が柔らかくなると、シャフト全体に汚れがつき始めます。エンジニアは、初期設計段階で標準の熱推定モデルを利用して、発熱を予測します。適切な冷却戦略については厳密に交渉の余地はありません。さらに、継続的な状態監視には、内蔵測温抵抗体 (RTD) または熱電対が絶対に必要です。突然の拭き取りイベントを防ぐために、リアルタイムで地下温度を監視する必要があります。
シャフトクリアランス、オイル粘度、最小膜厚の関係は非常に重要であることがわかります。ベアリングの穴はシャフトよりわずかに大きいままにする必要があります。隙間が狭いと局所的な熱が増加しますが、非常に強い流体圧力が発生します。クリアランスが緩い場合、冷却性能は大幅に向上しますが、構造が著しく不安定になり、ローターが振動する危険があります。正確に指定された直径クリアランスを維持することで、オイルの流れを安全な熱制限内に保ちながら、悲惨な金属間の接触を防止します。
完璧な合金仕様であっても、鋳造の実践が不十分であれば失敗します。製造の実行は、理論的なエンジニアリングと同じくらい重要です。信頼できる鋳造工場と提携することで、完成品が産業上の現実に耐えることが保証されます。
柔らかいバビット層と硬い裏当てシェルの間の冶金的結合が主な破損点となります。裏当て材には通常、鋼、青銅、または鋳鉄が含まれます。化学結合が分離すると、熱伝達は直ちに停止します。孤立した合金は過熱して軟化し、最終的に負荷がかかると破損します。鋳造前に適切な表面処理と化学錫めっきを行うことで、この壊滅的な層間剥離を防ぐことができます。
鋳造工場では、形状や用途に応じてさまざまな鋳造技術が採用されています。静的鋳造は特定の複雑な形状に適していますが、冷却金属内にガスが閉じ込められることがよくあります。これにより内部に空隙が生じます。遠心鋳造は、円筒シェルの非常に優れた代替品となります。鋳造工場は、注湯プロセス中に加熱されたシェルを高速で回転させます。この高速回転により、重い不純物や閉じ込められたガスがボアの中心に向かって内側に押し込まれます。その後、機械工は最終ボーリング中にこれらの不純物を除去します。遠心鋳造により気孔率が大幅に減少し、最終的な微粒子構造が改善されます。
非破壊検査 (NDT) に関する完全な透明性を要求する必要があります。高品質の鋳造工場は、超音波検査 (UT) を利用して、シェル表面全体の結合の完全性を検証します。音波は裏材と合金の間の微細な空隙を検出します。鋳造工場では、危険な表面欠陥やヘアライン亀裂を特定するために、染料浸透探傷試験 (PT) も適用しています。適切な認定済みの NDT ドキュメントが欠落している完成コンポーネントを決して受け入れないでください。
最終機械加工により、複雑なローターの安定性に必要な正確なボアプロファイルが実現されます。単純な低速アプリケーションでは、多くの場合、標準の円筒穴が使用されます。ただし、高速で高負荷のローターには、楕円形、レモンボア、または複雑なマルチローブのプロファイルが必要になる場合があります。精密CNC加工により危険な油渦現象を防止します。これにより、負荷ゾーン全体にわたって流体圧力が完全に分散されます。
信頼性の高い流体膜ベアリングを入手するには、ベンダーの入念な調査と正確なコミュニケーションが必要です。特定の運用データを提供し、厳格な製造コンプライアンスを要求する必要があります。
購入者は製造者に正確な情報を提供する必要があります。曖昧なリクエストはパフォーマンスの低下や早期の失敗につながります。見積もりをリクエストする前に、必ず次の詳細を収集してください。
寸法データ: 正確なシャフト直径、ハウジング寸法、および必要な直径クリアランス。
速度メトリック: 最小起動速度、連続動作 RPM、および最大超過速度制限。
荷重プロファイル: ローターの最大静的重量と予想される動的衝撃荷重。
潤滑の詳細: オイルの種類、正確な粘度グレード、流量、入口温度。
環境要因: 既知の周囲条件、極端な振動、または潜在的な化学的危険。
ベンダーが認知された国際業界標準に準拠していることを確認します。鋳造工場は、合金の組成と純度について ASTM B23 仕様に厳密に従う必要があります。製造プロセスは ISO 9001 ガイドラインに厳密に準拠する必要があります。これにより、再現可能な品質、文書化されたワークフロー、追跡可能な材料の起源が保証されます。
ベンダーのアフターマーケット サポート体制を評価します。迅速なターンアラウンド リバビット サービスを提供しているかどうかを確認します。迅速かつ信頼性の高い修理により、突然の停電時の費用のかかる計画外のダウンタイムが最小限に抑えられます。さらに、エンジニアリング能力を評価します。工場でのオリジナルの図面がなくても、ひどく摩耗したコンポーネントのリバース エンジニアリングを成功させることができるでしょうか?一流ベンダーは、三次元測定機 (CMM) とレーザー スキャンを利用して、レガシー部品を正確に再作成しています。この機能は、OEM サポートが存在しない古い機器を保守する場合に非常に役立つことがわかります。
信頼性の高いヘビーデューティ軸受を指定するには、合金の特性と厳密な動作パラメータのバランスを慎重にとる必要があります。負荷、速度、周囲温度によって、物理工学の限界が決まります。錫ベースの配合と鉛ベースの配合の明確な違いを理解すると、材料を正確な機械的用途に適合させることができます。
ただし、材料の選択は方程式の半分に過ぎません。厳格な NDT 手法と実証済みの遠心鋳造手法を利用する鋳造工場と提携する必要があります。適切な冶金的接合と正確な CNC 加工公差により、理論上の寿命が実際の現場パフォーマンスと一致することが保証されます。
重要な機械の信頼性を偶然または不完全なデータに任せないでください。今すぐ経験豊富なアプリケーション エンジニアにご相談ください。特定の動作パラメータの徹底的な技術レビューをリクエストするか、正確な仕様を認定ファウンドリに提出してカスタム評価と製造の見積もりを依頼してください。
A: 標準的な安全動作ゾーンは通常、180°F (82°C) 未満に保たれます。温度がこの範囲を超えると、合金の降伏強度が大幅に低下します。通常、温度が 275°F (135°C) に近づくと、重大な障害と急激なワイプが発生します。正確な破損点は、特定の合金グレードと適用される合計荷重によって異なります。
A: 標準的なエンジニアリングの経験則に従ってください。タービンなどの高速連続負荷用途には、錫ベースの合金を選択してください。コスト効率が依然として最大の関心事である、低速、高衝撃、または位置ずれが激しい用途には、鉛ベースの合金を選択してください。
A: 多くの場合、大規模なカスタム シェルの場合、リバビットの方がはるかに高速でコスト効率が高くなります。これは、ベーススチールシェルが元の構造的完全性を維持している場合に当てはまります。選択された鋳造工場は、修理の成功を保証するために、適切な事前錫めっきと広範な超音波テストを実行する必要があります。
A: 柔らかい金属が回転シャフト全体に汚れるとワイピングが発生します。根本原因には、流体力学的油膜の突然の損失、極度の機械的過負荷、深刻なシャフトの位置ずれ、または突然の温度の急上昇などが含まれます。これらの現象は材料の降伏強度を大幅に低下させ、即座に塑性変形を引き起こします。


