
Просмотры: 0 Автор: Редактор сайта Время публикации: 16.06.2026 Происхождение: Сайт
В эксплуатации тяжелой техники ставки невероятно высоки. Неправильный выбор подшипников часто приводит к катастрофическому выходу ротора из строя, незапланированным простоям и серьезным финансовым последствиям. Для инженеров, руководителей предприятий и специалистов по закупкам выбор Бэббитовые подшипники никогда не являются обычным товаром. Оно представляет собой высокотехнологичное решение, требующее точного подбора характеристик сплава, требований к нагрузкам, рабочей скорости и динамики смазки. Роликоподшипники могут подойти для более легких и периодических нагрузок. Однако промышленные применения в тяжелых условиях требуют специальных характеристик жидкостной пленки для защиты дорогостоящих валов и роторов.
В этом руководстве изложены важнейшие инженерные критерии, сравнение материалов и показатели качества производства, необходимые для выбора правильных компонентов жидкостной пленки для высокоскоростных применений с высокими нагрузками. Вы узнаете, как рабочие параметры определяют выбор сплава и почему практика литейного производства важна для обеспечения долгосрочной надежности. Понимание этой динамики предотвращает преждевременный износ оборудования и катастрофические выходы из строя системы.
Соответствие условиям применения: баббитовые подшипники превосходят роликовые подшипники в условиях непрерывной, высокоскоростной эксплуатации и высоких нагрузок благодаря гидродинамическим свойствам пленки жидкости.
Выбор сплава является бинарным, но имеет нюансы: сплавы на основе олова преобладают в средах с высокими напряжениями, в то время как сплавы на основе свинца обеспечивают экономическую эффективность и совместимость с низкоскоростными и тяжелыми ударными нагрузками.
Температура является предельным пределом: баббитовые сплавы быстро теряют структурную целостность при повышенных температурах; Точная тепловая оценка и стратегии охлаждения не подлежат обсуждению.
Практика литейного производства диктует срок службы: даже правильный сплав преждевременно выйдет из строя без строгих процессов склеивания (например, ультразвукового контроля) и точных допусков на обработку.
Инженеры сталкиваются с принципиальным выбором при проектировании или модернизации вращающегося оборудования. Вам необходимо сделать выбор между компонентами тел качения и технологиями жидкостной пленки. Подшипники качения изнашиваются под постоянными тяжелыми нагрузками. Усталость металла неизбежно наступает в течение миллионов рабочих циклов. Напротив, правильно спроектированный Бэббитовый подшипник прекрасно себя чувствует именно в этих условиях. Точка пересечения возникает, когда скорость вала и пороговые значения нагрузки объединяются, образуя надежный гидродинамический масляный клин. Этот слой жидкости под давлением физически отделяет вращающийся вал от неподвижной оболочки. На высоких оборотах гидродинамический подъем становится настолько стабильным, что полностью исключает контакт металла с металлом.
Тяжелая техника производит сильные вибрации и работает в сложных условиях. Баббитовые сплавы обладают присущей им мягкостью. Они легко поглощают серьезные ударные нагрузки. Кроме того, микроскопические посторонние частицы неизбежно попадают в промышленные системы смазки. Твердые роликоподшипники раздавливают эти частицы, вызывая немедленные задиры на поверхности и, в конечном итоге, растрескивание. Мягкий сплав белого металла действует по-другому. Это позволяет микроскопическим загрязнениям безопасно проникать под поверхностный слой. Эта жертвенная черта защищает гораздо более дорогой ротор или вал от катастрофического повреждения.
Инженеры часто ссылаются на принцип «бесконечного срока службы» подшипников с жидкостной пленкой. В идеальных условиях ротор просто бесконечно скользит по маслу под давлением. Однако мы должны тщательно взвешивать это смелое утверждение. Бесконечный срок службы полностью зависит от непрерывной подачи чистого и правильно охлажденного масла. Если система смазки выходит из строя, мягкая металлическая поверхность протирается за считанные секунды. Надежность системы зависит как от масляных насосов и фильтров, так и от самого сплава.
Реалии технического обслуживания сильно влияют на решения о закупках. Замена массивных роликовых подшипников на многотонной турбине требует специализированного оснастки, длительного производственного цикла и большого количества рабочих часов. Ребаббитирование представляет собой резкий контраст. Ремонт существующей оболочки часто занимает значительно меньше времени и ресурсов. Техники выплавляют старый деградировавший сплав, должным образом подготавливают материал основы, заливают новый металл и обрабатывают его в соответствии с точными спецификациями OEM. Этот процесс быстро восстанавливает оборудование до состояния нового.
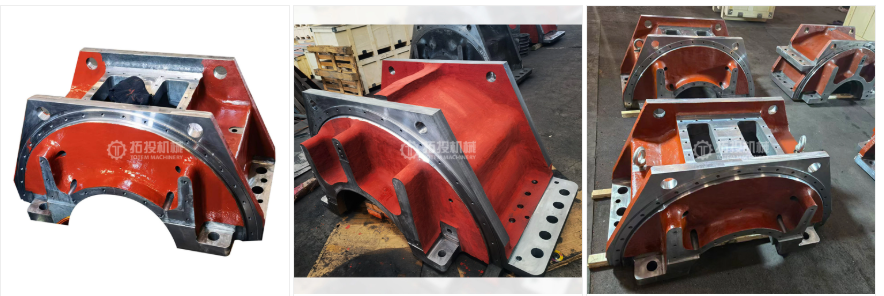
Выбор правильной рецептуры сплава определяет успех вашего вращающегося оборудования. Хотя существуют специальные смеси, вы обычно выбираете между двумя основными категориями: составы на основе олова и на основе свинца. Каждый из них обладает различными механическими свойствами, подходящими для конкретных условий эксплуатации.
Олово преобладает в условиях высокого напряжения и высокой скорости. В эту группу попадают материалы, отнесенные к категориям ASTM B23 Grade 2 и Grade 3. Олово обладает исключительно высокой прочностью на сжатие. Он сопротивляется деформации даже при огромном давлении жидкости. Материал обеспечивает превосходную коррозионную стойкость к деградировавшим или кислотным смазочным маслам. Он также поддерживает более низкий коэффициент трения во время критической фазы запуска, прежде чем пленка жидкости полностью сформируется. Мы предлагаем сплавы на основе олова для ответственного оборудования. Турбины, высокоскоростные центробежные компрессоры и массивные электродвигатели в значительной степени зависят от этих марок. Однако составы на основе олова требуют более высоких первоначальных затрат на материалы. Им также строго необходимы валы из закаленной стали, чтобы предотвратить чрезмерный износ во время фаз граничной смазки на низкой скорости.
Свинец имеет совершенно другую механическую прочность. Типичные составы включают ASTM B23 Grade 7 и Grade 8. Свинец обеспечивает превосходную прилегаемость. Он легко и без сбоев приспосабливается к небольшим перекосам валов. Он также демонстрирует отличные характеристики аварийной эксплуатации. Если машина запускается всухую, свинцовые составы противостоят немедленному схватыванию лучше, чем олово. Более того, свинец остается очень рентабельным для крупномасштабных применений. Сплавы на основе свинца часто можно встретить в тихоходной тяжелой технике. Камнедробилки, прокатные станы и шаровые мельницы широко используют эти марки. Они превосходно справляются с частыми циклами пуска/останова или тяжелыми ударными нагрузками. И наоборот, они остаются очень восприимчивыми к коррозии от кислых масел. Они также страдают от значительно более низкой несущей способности при более высоких оборотах.
| Характеристики/свойства | На основе олова (например, класс 2/3) | На основе свинца (например, класс 7/8) |
|---|---|---|
| Прочность на сжатие | Высокий (сохраняет форму под давлением) | Умеренный (склонен к выдавливанию при высокой нагрузке) |
| Коррозионная стойкость | Отлично (противостоит кислотному разложению масла) | Плохие (уязвимы к побочным продуктам окисления масла) |
| Соответствие | Умеренный | Улучшенный (хорошо приспосабливается к перекосам) |
| Идеальные приложения | Турбины, Компрессоры, Высокоскоростные двигатели | Дробилки, прокатные станы, тихоходные валы |
| Относительная стоимость | Выше | Ниже |
Проектирование надежного Бэббитовый подшипник требует точной математической оценки. Вы не можете угадать эти рабочие параметры. Каждая переменная напрямую влияет на образование пленки жидкости и долговременную механическую стабильность.
Необходимо тщательно рассчитать максимально допустимое давление на проектируемую опорную поверхность. Инженеры определяют это, разделив общий вес вала на эффективную площадь подшипника (длина, умноженная на диаметр). Если удельная нагрузка превышает физические пределы конкретного сплава, пленка жидкости разрушается. Деформация материала следует немедленно. Точные расчеты нагрузки гарантируют, что гидродинамический клин остается стабильным как в установившемся режиме, так и в сценариях пиковой эксплуатационной нагрузки.
Гидродинамическая подъемная сила полностью зависит от скорости поверхности. Мы рассчитываем поверхность в футах в минуту (SFPM), оценивая диаметр вала и рабочую частоту вращения. Вы должны сопоставить эту скорость с конкретными подъемными способностями выбранного состава сплава. Слишком медленно, и масляная пленка никогда не образуется полностью, оставляя машину в состоянии граничной смазки. Слишком быстро вы рискуете вызвать чрезмерное выделение тепла из-за интенсивного трения жидкости.
Тепло быстро разрушает мягкие металлические сплавы. Предел текучести резко падает, когда рабочая температура превышает 150–200°F (65–93°C). Как только металл размягчается, он начинает тереться и размазываться по валу. Инженеры используют стандартные модели термической оценки на начальном этапе проектирования для прогнозирования выделения тепла. Правильные стратегии охлаждения строго не подлежат обсуждению. Кроме того, для непрерывного мониторинга состояния абсолютно необходимы встроенные термометры сопротивления (RTD) или термопары. Вы должны отслеживать температуру под поверхностью в режиме реального времени, чтобы предотвратить внезапные протирания.
Взаимосвязь между зазором вала, вязкостью масла и минимальной толщиной пленки оказывается очень важной. Отверстие подшипника должно оставаться немного больше вала. Плотные зазоры увеличивают локализованное тепло, но создают очень сильное давление жидкости. Незакрепленные зазоры обеспечивают гораздо более низкую температуру, но могут привести к серьезной структурной нестабильности и вибрации ротора. Поддержание точно заданного диаметрального зазора предотвращает катастрофический контакт металла с металлом, сохраняя при этом поток масла в безопасных тепловых пределах.
Даже идеальная спецификация сплава не сработает, если литейная практика не соответствует действительности. Производство имеет такое же значение, как и теоретическое проектирование. Сотрудничество с надежным литейным заводом гарантирует, что готовая продукция выдержит промышленные реалии.
Металлургическая связь между мягким слоем баббита и твердой оболочкой подложки представляет собой основную точку разрушения. Материалы основы обычно включают сталь, бронзу или чугун. Если химическая связь разрывается, теплопередача немедленно прекращается. Изолированный сплав перегревается, размягчается и в конечном итоге выходит из строя под нагрузкой. Правильная подготовка поверхности и химическое лужение перед отливкой предотвращают катастрофическое расслоение.
В литейном производстве используются различные методы литья в зависимости от геометрии и применения. Статическое литье подходит для некоторых изделий сложной геометрии, но часто задерживает газы внутри охлаждающегося металла. Это создает внутренние пустоты. Центробежное литье представляет собой превосходную альтернативу цилиндрическим корпусам. В процессе разливки литейный цех раскручивает нагретую оболочку на высоких скоростях. Это высокоскоростное вращение выталкивает тяжелые примеси и захваченные газы внутрь, к центру отверстия. Впоследствии станочники удаляют эти примеси во время окончательного растачивания. Центробежное литье значительно снижает пористость и улучшает конечную микрозернистую структуру.
Вы должны требовать полной прозрачности в отношении неразрушающего контроля (NDT). Качественные литейные предприятия используют ультразвуковой контроль (УЗИ) для проверки целостности соединения по всей поверхности корпуса. Звуковые волны обнаруживают микроскопические пустоты между материалом основы и сплавом. Литейные предприятия также применяют проникающее тестирование (PT) для выявления опасных дефектов поверхности или микротрещин. Никогда не принимайте готовый компонент без надлежащей сертифицированной документации по неразрушающему контролю.
Окончательная обработка обеспечивает точный профиль отверстия, необходимый для обеспечения комплексной устойчивости ротора. В простых, низкоскоростных приложениях часто используются стандартные цилиндрические отверстия. Однако для высокоскоростных и высоконагруженных роторов могут потребоваться эллиптические, лимонные или сложные многолопастные профили. Прецизионная обработка с ЧПУ предотвращает опасные явления завихрения масла. Это обеспечивает идеальное распределение давления жидкости по всей зоне нагрузки.
Приобретение надежных подшипников с жидкостной пленкой требует тщательной проверки поставщиков и точного взаимодействия. Вы должны предоставить конкретные эксплуатационные данные и потребовать строгого соблюдения требований производства.
Покупатели должны предоставить точные данные производителю. Неопределенные запросы приводят к снижению производительности и преждевременному сбою. Прежде чем запросить ценовое предложение, убедитесь, что вы собрали следующую информацию:
Габаритные данные: Точный диаметр вала, размеры корпуса и необходимый диаметральный зазор.
Показатели скорости: минимальная скорость запуска, постоянная рабочая частота вращения и максимальные пределы превышения скорости.
Профили нагрузки: максимальный статический вес ротора и ожидаемые динамические ударные нагрузки.
Сведения о смазке: тип масла, точная степень вязкости, расход и температура на входе.
Факторы окружающей среды: известные условия окружающей среды, сильная вибрация или потенциальная химическая опасность.
Проверьте соблюдение поставщиками признанных международных отраслевых стандартов. Литейное производство должно строго следовать спецификациям ASTM B23 в отношении состава и чистоты сплава. Производственные процессы должны точно соответствовать рекомендациям ISO 9001. Это гарантирует воспроизводимое качество, документированные рабочие процессы и отслеживаемое происхождение материалов.
Оцените структуру поддержки послепродажного обслуживания поставщика. Определите, предлагают ли они услуги быстрого восстановления. Быстрый и надежный ремонт сводит к минимуму дорогостоящие незапланированные простои во время внезапных отключений. Кроме того, оцените свои инженерные возможности. Могут ли они успешно реконструировать сильно изношенные компоненты без оригинальных заводских чертежей? Ведущие поставщики используют координатно-измерительные машины (КИМ) и лазерное сканирование для точного воссоздания устаревших деталей. Эта возможность оказывается неоценимой для обслуживания старого оборудования, для которого больше не существует поддержки OEM.
Выбор высоконадежного подшипника для тяжелых условий эксплуатации требует тщательного баланса свойств сплава и строгих рабочих параметров. Нагрузка, скорость и температура окружающей среды определяют физические ограничения. Понимание четких различий между составами на основе олова и свинца позволит вам подобрать материал для конкретного механического применения.
Однако выбор материала представляет собой лишь половину решения. Вы должны сотрудничать с литейным заводом, использующим строгие методы неразрушающего контроля и проверенные методы центробежного литья. Правильное металлургическое соединение и точные допуски на обработку на станках с ЧПУ гарантируют, что ваш теоретический срок службы будет соответствовать реальным эксплуатационным характеристикам.
Не оставляйте критически важную надежность оборудования на случай или неполные данные. Проконсультируйтесь с опытными инженерами по применению уже сегодня. Запросите тщательную техническую проверку ваших конкретных рабочих параметров или отправьте точные спецификации сертифицированному литейному заводу для индивидуальной оценки и производственного предложения.
Ответ: Стандартные безопасные рабочие зоны обычно имеют температуру ниже 180°F (82°C). Когда температура превышает этот диапазон, предел текучести сплава значительно падает. Критический отказ и быстрое вытирание обычно происходят, когда температура приближается к 275°F (135°C). Точная точка разрушения зависит от конкретной марки сплава и общей приложенной нагрузки.
Ответ: Следуйте стандартному инженерному правилу. Выбирайте сплавы на основе олова для высокоскоростных и непрерывных нагрузок, таких как турбины. Выбирайте сплавы на основе свинца для низкоскоростных, высокоударных или сильно смещенных применений, где экономическая эффективность остается первоочередной задачей.
Ответ: Перебаббитирование больших нестандартных оболочек часто происходит намного быстрее и экономичнее. Это справедливо при условии, что корпус из базовой стали сохраняет свою первоначальную структурную целостность. Выбранный литейный завод должен провести надлежащую предварительную лужение и обширные ультразвуковые испытания, чтобы гарантировать успех ремонта.
О: Затирание происходит, когда мягкий металл размазывается по вращающемуся валу. Основные причины включают внезапную потерю гидродинамической масляной пленки, чрезмерную механическую перегрузку, серьезное смещение вала или внезапные скачки температуры. Эти события резко снижают предел текучести материала, вызывая немедленную пластическую деформацию.


