


Warum Schiffspropellerwellen unter kombinierten Bedingungen versagen
Die meisten schwerwiegenden Wellenausfälle können nicht allein durch das Nenndrehmoment erklärt werden. Eine rotierende Antriebswelle ist wiederholten Belastungszyklen ausgesetzt, wobei Biegung, Torsion, Vibration, Oberflächenbeschaffenheit, örtliche Geometrie und Umwelteinflüsse Einfluss darauf haben, wie diese Belastungen verteilt werden. Im Laufe der Zeit kann eine kleine Oberflächen- oder Untergrunddiskontinuität zum Ausgangspunkt der Ermüdung werden und sich zunehmend vergrößern, bis der verbleibende Abschnitt die Betriebslast nicht mehr tragen kann.
Ermüdungsschäden an der Propellerwelle beginnen oft an einer lokalen Diskontinuität und nicht an einem gleichmäßigen Abschnitt der Welle. Keilnuten, Schultern, Hohlkehlen, Kupplungsschnittstellen, Zapfenübergänge, Bearbeitungsspuren, Kratzer, abgenutzte Oberflächen, Korrosionsgruben und zuvor reparierte Bereiche verdienen eine größere Inspektionsaufmerksamkeit, da sie die lokale Belastung erhöhen können.
Dies bedeutet, dass eine Welle über ein ausreichendes Grundmaterial verfügen kann und trotzdem versagt, wenn ihre Geometrie, Oberflächenbeschaffenheit, Passung oder tatsächliche Betriebsumgebung zu einer starken Spannungskonzentration führt. Der Zustand eines kleinen Übergangsradius oder einer beschädigten Passfläche kann daher wichtiger sein, als das Erscheinungsbild zunächst vermuten lässt.
A Die Schiffspropellerwelle fungiert auch als Teil eines verbundenen Antriebssystems und nicht als isolierte rotierende Komponente. Seine Beziehung zu Kupplungen, Lagern, Dichtungsanordnungen und angrenzenden Wellenabschnitten beeinflusst die Ausrichtung und Lastverteilung. Der Wellenkörper, die Kupplungsbereiche, die Zapfen und die Übergangsabschnitte sollten daher gemeinsam beurteilt werden, anstatt einen Riss oder eine abgenutzte Oberfläche als eigenständigen Defekt zu behandeln.
Durch Korrosion kommt ein weiteres Risiko hinzu. Bei allgemeiner Oberflächenoxidation wird der Wellenabschnitt möglicherweise nicht sofort so stark reduziert, dass es zu einem Ausfall kommt. Durch örtliche Lochfraßbildung können jedoch kleine Kerben entstehen, in denen sich zyklische Spannungen konzentrieren. Wenn ein Ermüdungsriss am Boden einer Korrosionsgrube beginnt, können anhaltende Belastung und Umwelteinflüsse die Verschlechterung beschleunigen. Daher sollte die Wellenkorrosionsermüdung sowohl anhand des Materialverlusts als auch des Rissbildungspotenzials und nicht nur anhand des Erscheinungsbilds bewertet werden.
Warnzeichen, die die Inspektionspriorität ändern sollten
Ein sichtbarer Riss ist ein deutliches Warnsignal, kann jedoch bereits ein relativ fortgeschrittenes Schadensstadium darstellen. Frühere Anzeichen sind häufig Veränderungen im Verhalten des Wellensystems. Ein Symptom allein beweist nicht, dass die Propellerwelle defekt ist, aber ein sich entwickelnder Trend, das gleichzeitige Auftreten mehrerer Symptome oder eine Anomalie nach Grundberührung, Propelleraufprall, Lagerarbeiten, Kupplungsarbeiten oder Änderungen der Wellenausrichtung sollten die Inspektionspriorität erhöhen.
Vibrationen sind besonders wichtig, da sie durch Unwucht, Fehlausrichtung, Lagerverschleiß, Wellenverformung, Propellerschäden, Lockerheit oder einen sich entwickelnden Riss verursacht werden können. Der diagnostische Wert ergibt sich eher aus dem Vergleich als aus einer isolierten Messung. Betriebsgeschwindigkeit, Last, Schwingungsrichtung, Frequenzeigenschaften und Abweichung von der vorherigen Grundlinie des Schiffes sollten gemeinsam berücksichtigt werden.
Lagertemperatur, Schmierzustand und Zapfenverhalten bieten einen weiteren Einblick in den Zustand der Welle. Eine Änderung der Lagerlastverteilung kann auf eine veränderte Wellenausrichtung oder -durchbiegung hinweisen. Umgekehrt kann eine Lagerschädigung die Art und Weise, wie die Welle gelagert wird, verändern und die Biegebelastung an anderer Stelle erhöhen. Ein heißes Lager sollte nicht automatisch nur als Lagerproblem behandelt werden, ebenso wie abnormale Wellenvibrationen nicht automatisch nur als Wellenproblem behandelt werden sollten.
| Beobachtung | Inspektionspriorität | Erste zu überprüfende Bereiche |
|---|---|---|
| Neue oder zunehmende Vibration | Hoch | Ausrichtung, Lager, Kupplungsbereiche, Wellenschlag, Propellerzustand |
| Wiederholte Lagerüberhitzung | Hoch | Lageroberfläche, Schmierung, Lastverteilung, Zapfenzustand, Ausrichtung |
| Korrosionsnarben oder Schäden an der Schutzschicht | An beanspruchten Stellen hoch | Wasserbeaufschlagte Bereiche, Übergänge, Zapfen, dichtungsnahe Flächen |
| Abrieb oder metallische Ablagerungen | Hoch | Kupplungen, Passflächen, Keilnuten, Lagerschnittstellen |
| Ölleckage oder abnormales Dichtungsverhalten | Mittel bis hoch | Zustand der Dichtung, Wellenoberfläche, exzentrischer Lauf, Ausrichtung |
| Kratzer, Dellen oder Reparaturspuren | Abhängig von Standort und Tiefe | Bereiche und Oberflächen mit konzentrierter Spannung unter zyklischer Biegung |
| Unerklärliches Antriebsgeräusch | Mittel bis hoch | Lager, Kupplungspassung, Wellenausrichtung, Propeller, Stützstruktur |
Der wichtige Punkt ist die Priorisierung. Eine flache Oberflächenmarkierung in einem Bereich mit relativ geringer Belastung und eine ähnliche Markierung neben einer Keilnut oder einem Durchmesserübergang sollten nicht automatisch die gleiche Risikobewertung erhalten. Standort, Ausrichtung, Tiefe, Betriebsgeschichte und das umgebende Belastungsfeld müssen gemeinsam berücksichtigt werden.

Ein praktischer Arbeitsablauf zur Rissprüfung von Propellerwellen
Ein effektiver Inspektionsprozess sollte vom Systemverhalten zur lokalen Fehlerbestätigung übergehen. Wenn Sie sofort mit einer zerstörungsfreien Untersuchungsmethode beginnen, können Sie zwar einige Mängel erkennen, aber möglicherweise nicht herausfinden, warum sie entstanden sind. Bleibt der Ausgangszustand unverändert, kann derselbe Fehlermechanismus auch nach der Reparatur des beschädigten Bereichs erneut auftreten.
1. Überprüfen Sie den Betriebsverlauf, bevor Sie die Schachtleitung öffnen
Vergleichen Sie aktuelles Vibrationsverhalten, Lagertemperaturen, Schmierbeobachtungen, Stöße, Überlastereignisse, Andockarbeiten, Wellenreparaturen, Propellerarbeiten und Ausrichtungsänderungen. Ziel ist es herauszufinden, was sich verändert hat, bevor das abnormale Symptom auftrat.
Beispielsweise sollten Vibrationen, die nach dem Aufprall eines Propellers beginnen, zu einem anderen Inspektionsschwerpunkt führen als Vibrationen, die über einen langen Betriebszeitraum allmählich zugenommen haben. Durch die Festlegung dieser Reihenfolge können Inspektionsteams wahrscheinlich auslösende Bedingungen priorisieren, anstatt jede mögliche Ursache mit gleichem Gewicht zu untersuchen.
2. Überprüfen Sie den gesamten Wellenweg
Untersuchen Sie zugängliche Wellenoberflächen, Kupplungen, Befestigungselemente, Zapfen, Lager, Dichtungen und Stützstrukturen. Besonderes Augenmerk sollte auf Korrosionsnarben, Abrieb, ungewöhnlich polierte Stellen, Riefen, Dellen, Bearbeitungsspuren, abnormale Kontaktmuster und Anzeichen einer Relativbewegung zwischen montierten Teilen gelegt werden.
Die Untersuchung des gesamten Wellenverlaufs hilft auch dabei, zwischen einer Grundursache und einer sekundären Wirkung zu unterscheiden. Beispielsweise kann Lagerzapfenverschleiß die Folge einer schlechten Ausrichtung sein, während ein bereits beschädigtes Lager selbst zu einer abnormalen Wellenbelastung beitragen kann.
3. Überprüfen Sie Geometrie und Ausrichtung
Gegebenenfalls sollten Rundlauf, Geradheit, Kupplungszustand, Lagerpositionen und Wellenlinienausrichtung bewertet werden. A Die geschmiedete Zwischenwelle verbindet die Hauptabschnitte der Antriebswelle und arbeitet mit Lagern und angrenzenden Wellensegmenten zusammen. Seine geometrische Beschaffenheit kann daher Schwingungen, Lagerung und Ausrichtung entlang der gesamten Wellenlinie beeinflussen.
Der Austausch einer beschädigten Propellerwelle ohne Bestätigung der Geometrie der Zwischenwelle, der Lagerstützen und der Kupplungsschnittstellen kann dazu führen, dass die Ersatzwelle denselben abnormalen Biege- oder Ausrichtungsbedingungen ausgesetzt ist, die zum ursprünglichen Problem beigetragen haben.
4. Eskalieren Sie zu geeigneten Risserkennungsmethoden
Eine visuelle Inspektion allein kann nicht nachweisen, dass eine kritische Oberfläche frei von Rissen ist. Abhängig vom Wellenmaterial, der Geometrie, der Zugänglichkeit, dem Oberflächenzustand und der erwarteten Fehlerausrichtung kann die Inspektion eine Eindringprüfung, eine Magnetpulverprüfung, eine Ultraschallprüfung oder eine geeignete Kombination von Methoden erfordern.
Die Prüfmethode sollte zum vermuteten Mangel passen und nicht nur deshalb ausgewählt werden, weil sie allgemein verfügbar ist. Auch mehrere nahe beieinander liegende Risse oder Defekte verdienen größere Aufmerksamkeit, da sich ihr Abstand, ihre Ausrichtung und ihre Wechselwirkung auf die verbleibende Tragfähigkeit auswirken können.
5. Überprüfen Sie das Support-System, bevor Sie die Ursache zuweisen
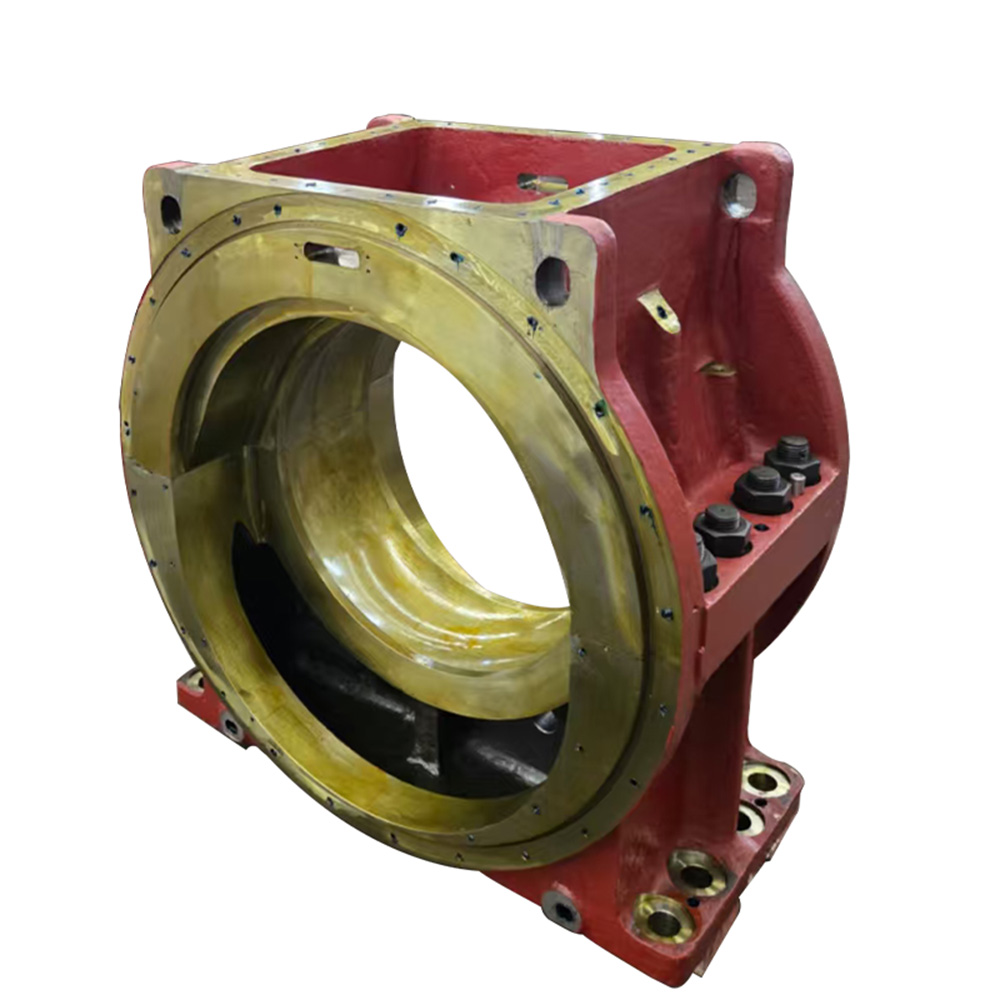
A Das hydrodynamische Gleitlager unterstützt radiale Belastungen und hilft, die Position der Zwischenwelle während des Betriebs beizubehalten. Daher sollten der Zustand der Lageroberfläche, die Maßhaltigkeit, die Schmierung und die Ausrichtung beurteilt werden, wenn die Wellensymptome auf ungleichmäßige Abstützung, anormalen Zapfenkontakt oder ungewöhnliche Vibrationen hinweisen.
Das Abschlussprüfprotokoll sollte mehr als eine einfache „Bestanden/Nicht bestanden“-Erklärung sein. Erfassen Sie jeden Defekt in Bezug auf Schultern, Keilnuten, Zapfen, Flansche, Lager und andere relevante Geometrien. Größe, Ausrichtung, Oberflächenbeschaffenheit und Zusammenhang mit Betriebssymptomen sollten ebenfalls dokumentiert werden. Eine Zustandskarte macht zukünftige Reparaturentscheidungen und Wiederholungsinspektionen wesentlich nützlicher.
Reparatur oder Austausch: Was sollte die Entscheidung beeinflussen?
Das Feststellen eines Schadens bedeutet nicht automatisch, dass eine Reparatur akzeptabel ist, und das Entdecken eines kleinen Defekts bedeutet nicht automatisch, dass die gesamte Welle ausgetauscht werden muss. Die zentrale Frage ist, ob der Defekt unter Beibehaltung der für den weiteren Betrieb erforderlichen Geometrie, verbleibenden Tragfläche, Oberflächenbeschaffenheit und Maßverhältnisse vollständig beseitigt werden kann.
Die Position des Risses kann wichtiger sein als die sichtbare Länge
Schäden in der Nähe einer Keilnut, einer Schulter, einer Kupplungsschnittstelle, eines stark belasteten Zapfens oder eines anderen Bereichs mit konzentrierter Belastung können eine größere Ermüdungsbedeutung haben als ein Defekt ähnlicher Größe in einem weniger kritischen Bereich. Risstiefe und -orientierung spielen ebenfalls eine Rolle, da ein Defekt, der sich bis in den primären tragenden Abschnitt erstreckt, nicht allein anhand der sichtbaren Oberflächenlänge beurteilt werden kann.
Bei der Korrosionsreparatur muss der Dimensionsverlust berücksichtigt werden
Durch maschinelle Bearbeitung oder Polieren können Korrosionsgruben entfernt und der Oberflächenzustand verbessert werden, aber durch das Entfernen von Material verändern sich auch lokale Abmessungen. Wenn sich eine ausreichende Reinigung auf die Passung des Lagerzapfens, den Wellendurchmesser, die Übergangsgeometrie oder die Ausrichtungsbeziehung auswirkt, bedeutet die Herstellung einer optisch sauberen Oberfläche nicht zwangsläufig, dass die Welle für den weiteren Betrieb geeignet ist.
Bevor Sie entscheiden, dass Korrosion durch maschinelle Bearbeitung entfernt werden kann, prüfen Sie, wie viel Material entfernt werden muss und ob die resultierenden Abmessungen mit Lagern, Dichtungen, Kupplungen und anderen passenden Komponenten kompatibel bleiben.
Zuvor reparierte Bereiche erfordern eine zusätzliche Prüfung
Eine frühere Reparatur sollte nicht automatisch eine weitere Reparatur mit derselben Methode rechtfertigen. Schleifen, Bearbeiten, Schweißen oder andere Wiederherstellungsprozesse können Geometrie, Oberflächenbeschaffenheit, Eigenspannung und zukünftige Inspektionszugänglichkeit beeinflussen.
Wenn bei der Reparatur neue Bearbeitungsspuren, scharfe Übergänge, lokale Kerben oder Maßabweichungen entstehen, können diese Bereiche bei zyklischer Belastung künftig zu Ermüdungsauslösern werden. Bei der Inspektion nach der Reparatur sollte daher sowohl die Mängelbeseitigung als auch der durch die Reparatur selbst geschaffene Zustand überprüft werden.
Wenn Ersatz angemessener wird
Ein Austausch wird im Allgemeinen dann zwingender, wenn die Rissbildung groß ist, mehrere Defekte zusammenwirken, das Entfernen des beschädigten Materials zu übermäßigem Dimensionsverlust führen würde, kritische Geometrien nicht zuverlässig wiederhergestellt werden können, die Welle erheblich verformt ist, Passflächen ernsthaft beschädigt sind oder der auslösende Fehlerzustand nicht sicher beseitigt werden kann.
Eine Reparatur ist vertretbarer, wenn der Defekt eindeutig charakterisiert wurde, innerhalb der zulässigen Abmessungsgrenzen vollständig entfernt werden kann und die reparierte Komponente auf Geometrie, Oberflächenintegrität und Kompatibilität mit dem Rest der Wellenlinie überprüft werden kann.
Verhinderung eines erneuten Auftretens nach Behebung des unmittelbaren Schadens
Eine wirksame Fehlerreaktion sollte sowohl den Schaden als auch den Zustand, der ihn verursacht hat, beseitigen. Der Austausch einer gebrochenen Welle unter Beibehaltung einer schlechten Ausrichtung, einer abnormalen Lagerbelastung, eines ungeeigneten Kupplungssitzes, eines unzureichenden Oberflächenschutzes oder schädlicher Vibrationen führt lediglich dazu, dass der gleiche Alterungsprozess bei einer neuen Komponente erneut auftritt.
Die Wartungsplanung sollte regelmäßige physische Inspektionen mit Zustandstrends kombinieren. Änderungen bei Vibration, Lagertemperatur, Schmierzustand, Wellenschlag, Korrosion und Kupplungsverhalten sind aussagekräftiger, wenn sie mit früheren Messungen verglichen werden können. Ein sich entwickelnder Trend bietet oft einen größeren diagnostischen Wert als eine einzelne Messung ohne historischen Kontext.
Auch die Inspektionsintervalle sollten sich an der Serviceschwere orientieren und sich nicht ausschließlich auf feste Kalenderzeiträume stützen. Eindringendes Meerwasser, wiederholtes schweres Manövrieren, andauernde ungewöhnliche Vibrationen, Aufprall des Propellers, Grundberührung oder kürzliche Arbeiten an der Schachtleitung können eine frühere Untersuchung rechtfertigen, da diese Ereignisse die Schachtbelastung oder den Oberflächenzustand verändern können.
Ebenso wichtig ist die Spezifikationskontrolle, wenn ein Austausch erforderlich wird. Wellenmaterial, Wärmebehandlung, Hauptabmessungen, Übergangsradien, Zapfenoberfläche, Koaxialität, Kupplungspassung, Prüfanforderungen und Informationen zu passenden Komponenten sollten als ein Spezifikationspaket bewertet werden.
Bei der Auswahl einer Ersatzwelle nur nach Durchmesser oder Nenndrehmoment können die Geometrie-, Ausrichtungs- und Stützbedingungen außer Acht gelassen werden, die sich auf die tatsächliche Ermüdungsleistung auswirken. Mehrere Parameter müssen zusammen betrachtet werden, da keine einzelne Dimension feststellen kann, ob eine Ersatzwelle innerhalb einer bestehenden Antriebsleitung ordnungsgemäß funktioniert.
Darüber hinaus sollten nachvollziehbare Prüfprotokolle aufbewahrt werden. Fotos, Defektkarten, Rundlaufmessungen, Ausrichtungsdaten, zerstörungsfreie Untersuchungsergebnisse, Lagerbeobachtungen und endgültige Reparaturmaße ermöglichen es späteren Inspektionen, zwischen stabilen Bedingungen und fortschreitender Verschlechterung zu unterscheiden.
Abschluss
Um die Ursachen für den Ausfall von Schiffspropellerwellen zu verstehen, ist mehr als nur die Untersuchung der endgültigen Bruchfläche erforderlich. Ermüdung, Korrosion, Vibration, Fehlausrichtung, Oberflächenschäden, Lagerunterstützung und frühere Reparaturen können lange vor dem endgültigen Ausfall zusammenwirken. Bei der Inspektion sollten daher sich ändernde Betriebssymptome und Stellen mit hoher Belastung im Vordergrund stehen und anschließend lokale Mängel mit dem gesamten Antriebswellensystem in Verbindung gebracht werden.
Shanghai TOTEM Machinery Co., Ltd. ist ein Hersteller und Lieferant von Schiffswellen und zugehörigen Stützkomponenten. Eine sorgfältige Spezifikation, Maßkontrolle und Inspektion auf Systemebene können Reedern, Werften und MRO-Teams dabei helfen, zuverlässigere Reparatur- oder Austauschentscheidungen zu treffen und das Risiko wiederholter Wellenschäden zu verringern.
FAQ
Was sind die häufigsten Ursachen für Ausfälle von Schiffspropellerwellen?
Zu den häufigsten Ursachen zählen zyklische Ermüdung, Korrosionslochfraß, Wellenfehlausrichtung, übermäßige Vibrationen, Spannungskonzentration, Oberflächenschäden, Verbindungspassungsprobleme, Lagerverschlechterung und Defekte, die bei der Bearbeitung oder Reparatur entstehen.
Kann es zu einem Riss in der Propellerwelle kommen, ohne dass offensichtliche Vibrationen auftreten?
Ja. Ein früher Ermüdungsriss kann sich lokal entwickeln, ohne sofort starke Vibrationen auszulösen. Daher kann das normale Vibrationsverhalten allein nicht bestätigen, dass kritische Wellenbereiche rissfrei sind.
Worauf sollte sich die Inspektion von Propellerwellenrissen zuerst konzentrieren?
Zu den vorrangigen Bereichen gehören Keilnuten, Schultern, Hohlkehlen, Kupplungsbereiche, Zapfen, Korrosionsgruben, ausgefranste Oberflächen, Bearbeitungsschäden, frühere Reparaturbereiche und Stellen, die mit anormalen Lager- oder Ausrichtungsbedingungen verbunden sind.
Bedeutet Korrosion immer, dass eine Schiffswelle ausgetauscht werden muss?
Nein. Die Entscheidung hängt von der Korrosionstiefe, der Position, den verbleibenden Abmessungen, dem Vorhandensein von Rissen und davon ab, ob beschädigtes Material entfernt werden kann, ohne die erforderliche Geometrie oder den tragenden Abschnitt zu beeinträchtigen.
Sollten Lager nach einem Propellerwellenschaden überprüft werden?
Ja. Lagerzustand und Wellenausrichtung hängen eng zusammen. Ungleichmäßige Lagerung, Schmierungsprobleme, abnormaler Verschleiß oder veränderte Lagerbelastung können zu Wellenverbiegungen, Vibrationen und wiederkehrenden Ermüdungsschäden führen.
